
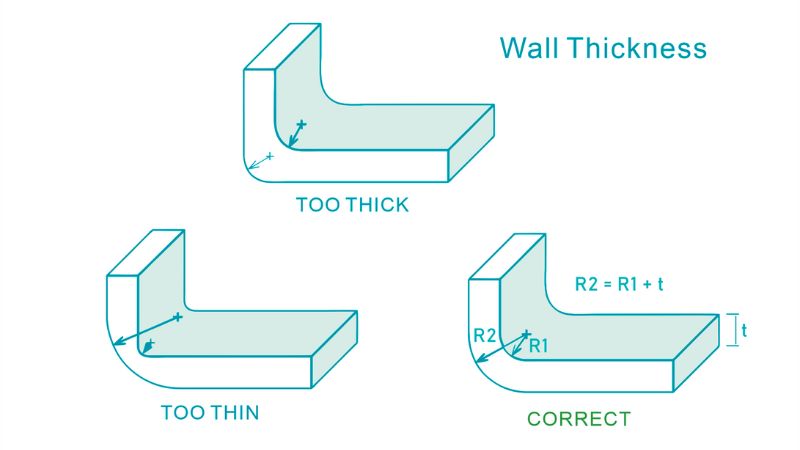
Seinän paksuuden perusasioiden ymmärtämisestä materiaalikohtaisten näkökohtien navigoimiseen tämä opas kattaa olennaiset näkökohdat, jotka suunnittelijoiden, insinöörien ja valmistajien on tunnettava.
Tässä kattavassa oppaassa tutkitaan oikean seinämän paksuuden merkitystä ruiskumuotituksessa, tarjotaan oivalluksia parhaista käytännöistä, yhteisistä haasteista ja ratkaisuista osien tuotannon optimointiin.
Mikä on seinien paksuus injektiomuokkauksessa
Seinän paksuus on tärkeä suunnittelutekijä ruiskutusmuovausprosessissa, joka viittaa muovattavan muoviosan poikkileikkauspaksuuteen.
Se on yksi tärkeimmistä muotoilunäkökohdista ruiskumuotituksessa, koska se vaikuttaa merkittävästi loppuosan valmistukseen, hintaan, laatuun ja suorituskykyyn.
Mikä vaikuttaa seinän paksuuteen
Seinän paksuuteen vaikuttavat kaksi keskeistä tekijää, kun ruiskutetaan muovattua muovimateriaalia ja osia.
- Koko ja muoto – Suuremmat osat vaativat yleensä paksumpia seiniä rakenteelliseen eheyteen, kun taas pienemmissä osissa voi olla ohuempia seiniä. Monimutkaiset muodot voivat tarvita vaihtelevia paksuuksia.
- Muovimateriaali – Erilaisilla muoveilla on erilaiset virtausominaisuudet ja jäähdytysnopeudet. Alhaisempi viskositeetti tai suuremmat sulavirtaukset voidaan yleensä käyttää ohuempien seinien kanssa.
Tässä on kaavio, jolla voit tarkistaa eri materiaalien optimaalisen seinämän paksuuden:
| Materiaali | Suositeltu seinien paksuus |
| ABS | 0,045 – 0,140 (1,14 – 3,56 mm) |
| Asetaali (POM) | 0,030 – 0,120 (0,76 – 3,05 mm) |
| Akryyli (PMMA) | 0,025 – 0,500 (0,64 – 12,7 mm) |
| Nylon (PA) | 0,030 – 0,115 (0,76 – 2,92 mm) |
| Polykarbonaatti (PC) | 0,040 – 0,150 (1,02 – 3,81 mm) |
| Polyeteeni (PE) | 0,030 – 0,200 (0,76 – 5,08 mm) |
| Polypropeeni (PP) | 0,025 – 0,150 (0,64 – 3,81 mm) |
| Polystyreeni (PS) | 0,035 – 0,150 (0,89 – 3,81 mm) |
Mitkä ovat seinäpaksuuden ongelmat?
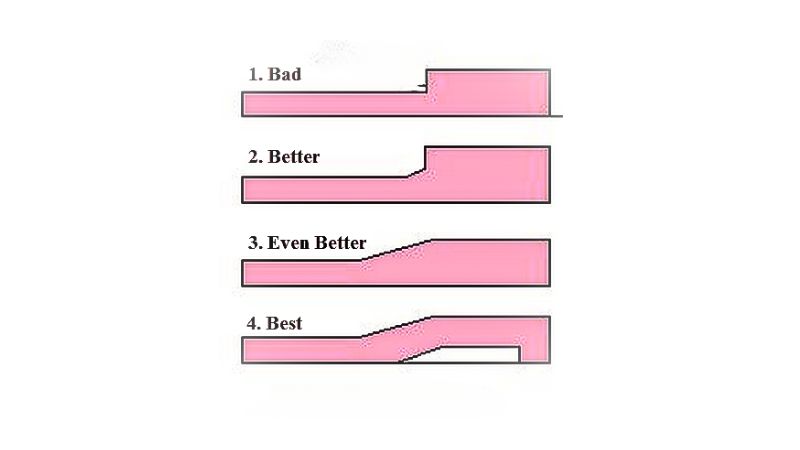
Injektiomuotin väärä seinämäpaksuus voi johtaa useisiin vikoihin lopputuotteessa:
| Puute | Syy | Tulos |
| Vääntyminen | Epätasainen seinämän paksuus | Erilaiset jäähdytysnopeudet aiheuttavat sisäistä rasitusta, mikä aiheuttaa vääntymistä tai vääntymistä. |
| Sinkkujäljet | Thicker-lohkot | Hidas jäähtyminen antaa pinnan vajota sisäänpäin ja aiheuttaa pieniä alipaineita |
| Virtaviivat | Seinän paksuuden vaihtelu | Sulatetun muovin erilaiset virtaukset aiheuttavat näkyviä juovia tai viivoja pinnalla |
| Lyhyet laukaukset | Ohut ja paksut siirtymät | Ennenaikainen jäähdytys estää paksumpien alueiden täyttämisen |
| Tyhjiöt | Paksut profiilit | Ilmapyydys- tai tyhjiötaskut muodostavat sisäisiä aukkoja |
| Jetting | Liian ohuet seinät | Nopea muovivirta aiheuttaa käärmemäisiä kuvioita osan pinnalla |
| Rakenteen heikkous | Epäjohdonmukainen seinämän paksuus | Kompromissoi osan voimaa ja eheyttä |
| Dimensional epätarkkuudet | Paksuusvaihtelut | Epätasainen jäähtyminen johtaa osiin, jotka eivät vastaa määriteltyjä mittoja |
| Lisääntynyt sisäinen stressi | Erilaiset seinän paksuudet | Erilaiset jäähdytysnopeudet nostavat sisäistä rasitusta |
| Pintaviat | Epäasianmukainen seinämän paksuus | Aiheuttaa pinnan epätäydellisyyksiä, kuten väreilyä tai aaltoilua |
Yhdenmukaisen seinäpaksuuden saavuttamiseen liittyvät suunnitteluselostukset
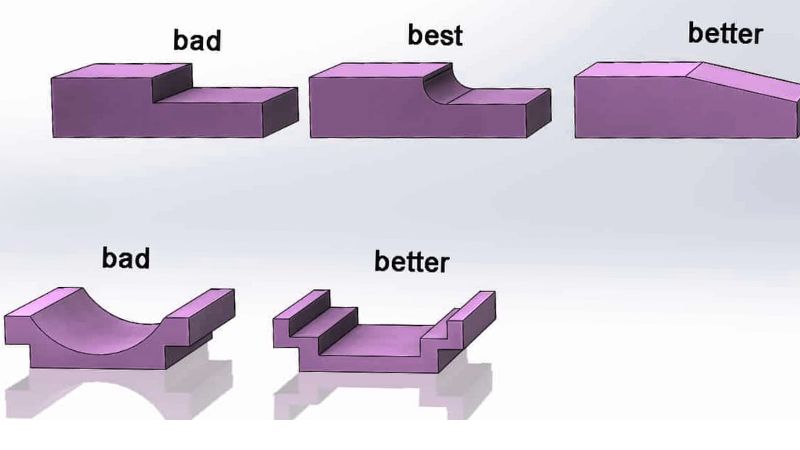
Valmistettavuuden (DFM) analyysien suunnittelu auttaa tunnistamaan optimaalisen yhtenäisen paksuuden, jolla voidaan minimoida sisäinen stressi ja parantaa johdonmukaisuutta.
Piirustuskulman hyödyntäminen muottien täyttämisen parantamiseksi
Piirustuskulmat ovat kiinteä osa ruiskumuovattujen osien suunnittelua, mikä helpottaa valmiin osan vapautumista muotista. Piirustuskulman muodostaminen ei ole vain hyvä käytäntö, vaan se on keskeisessä asemassa yhtenäisen seinämän paksuuden edistämisessä.
Suositeltu ulkoinen päästökulma 0.5-1.5 astetta ja sisäinen kulma 0.5 astetta voivat parantaa muotin täyttymistä huomattavasti.
Näiden pienien kulmien ansiosta materiaali virtaa tasaisemmin ja estää epäyhtenäisten seinämien paksuuden muodostumisen, joka usein on osan eri vikojen juurta.
Sisäisen stressin käsittely epäyhtenäisen seinäpaksuuden vuoksi
Seinän paksuuden erot voivat aiheuttaa sisäisiä rasituksia osan sisällä, kun se jäähtyy ja jähmettyy. Paksumman seinämän paksuus jäähtyy hitaammin, mikä aiheuttaa kutistumisnopeuden vaihtelua, joka voi vääristää tai vääristää osan.
Tasainen paksuus on välttämätöntä, jotta nämä rasitukset voidaan jakaa tasaisesti ja välttää mahdolliset laatuongelmat.
Osia suunniteltaessa on otettava huomioon riskialueet ja käytettävä johdonmukaista seinän paksuutta sisäisen stressin muodostumisen vähentämiseksi.
Suositeltava paksuus – Minimi
Seinän vähimmäispaksuus riippuu käytetystä muovista ja osan koosta/monimutkaisuudesta.
Yleisesti ottaen:
Pienille osille ja tehokkaalle suuritehoiselle tuotannolle suositellaan vähintään 0,025–0,030 seinämän paksuutta (0,64–0,76 mm).
Suuremmille osille ehdotetaan vähintään 0,040–0,050 (1,0–1,3 mm).
Käytännöllinen vähimmäisseinän paksuus tavanomaisessa ruiskumuovauksessa on 0,030–0,040 asteikolla (0,76–1,0 mm).
Joissakin erikoisissa ohutseinämuovaussovelluksissa seinät voivat olla niinkin ohuita kuin 0,010 (0,25 mm), mutta tämä vaatii suuria paineita ja rajoittaa osan kokoa.
Suositeltava paksuus – Maksimi
Liian paksuja seiniä tulee välttää ruiskumuotituksessa, jos se on mahdollista, koska ne voivat johtaa vikoihin ja tehottomuuteen.
Yleiset suuntaviivat ovat seuraavat:
Useimpien ruiskumuottien seinämän paksuus on enintään 0,125-0,250 (3.2-6,4 mm).
Seinät ovat paksumpia kuin 0,250 (6,4 mm) ja niissä on suurempi riski nielujen jälkien, aukkojen, jäljelle jääneiden rasitusten ja sotasivujen syntymiseen.
Joissakin erikoissovelluksissa seinämän paksuus voi olla jopa 4,5 (114 mm) mutta vaatii hyvin pitkiä jaksoja.
Tehokkuuden ja laadun parhaaksi käytännöksi useimmille osille suositellaan enimmäispaksuutta 0,125-0,160 (3.2–4,0 mm).
Miten ratkaista seinien paksuus ongelmia muokatuissa osissa
Paksun seinän osien käsittely pistoksen muokatuissa osissa
Tämän lieventämiseksi on suositeltavaa pitää yllä seinämän paksuutta, joka mahdollistaa nopean jäähdytyksen, mutta antaa myös riittävän vahvuuden. Esimerkiksi pa6-materiaalin ollessa 8 mm paksua, injektointi on noin 93 sekuntia, ja jäähtyminen kestää noin 70 sekuntia.
Paksummista seinistä johtuvan pidennetyn sykliajan haasteen voi voittaa käyttämällä tekniikkaa, joka tunnetaan ytimenä. Tämä tarkoittaa, että paksuun seinään luodaan onttoja osia vaarantamatta osan eheyttä tai voimaa.
Miten käsitellä ohuita seiniä tinkimättä osittain nuhteettomuudesta
Tuotesuunnittelijoita suositellaan suunnittelemaan osia, joiden seinämän paksuus on mahdollisimman pieni, vaarantamatta osan eheyttä.
Ohuen seinän suunnittelu edellyttää materiaalin virtauksen ominaisuuksien perusteellista ymmärtämistä virheiden estämiseksi.
Ruiskutuspaine, muotin lämpötila ja rakenteelliset piirteet, kuten jäykisterivat tai tukikolmiot, voivat tukea ohutseinäisiä osia, parantaa niiden muovattavuutta ja vähentää vääntymisen, painaumien tai kuplien riskiä.







