
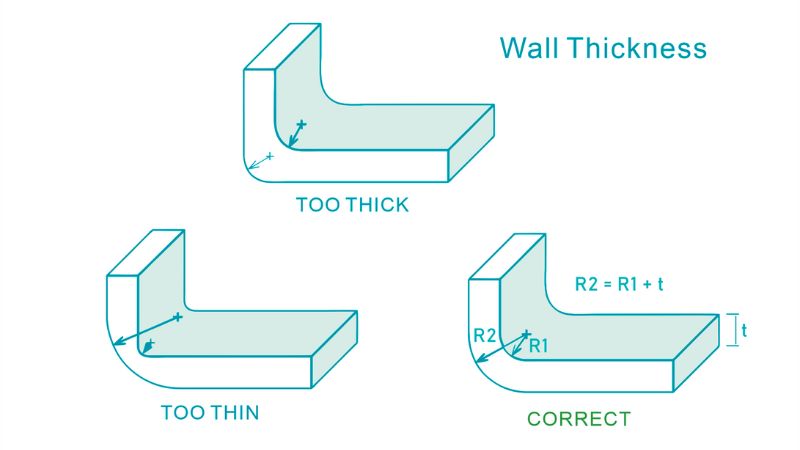
De la a înțelege elementele de bază ale grosimii peretelui la a naviga considerații specifice materialelor, acest ghid acoperă aspecte esențiale pe care designerii, inginerii și producătorii trebuie să le cunoască.
Acest ghid cuprinzător explorează importanţa unui design adecvat al grosimii peretelui în turnarea prin injecţie, oferind informaţii despre cele mai bune practici, provocări comune şi soluţii pentru optimizarea producţiei de părţi.
Ce este Grosimea peretelui în topirea injecției
Grosimea peretelui este o analiză de proiectare critică în procesul de turnare prin injecție, care se referă la grosimea secțiunii transversale a părții din plastic fiind modelat.
Acesta este unul dintre cele mai importante considerente de proiectare în turnarea injecției, deoarece are un impact semnificativ asupra manufacturabilității, costurilor, calității și performanței părții finale.
Ce influenţează grosimea peretelui
Doi factori cheie influenteaza grosimea peretelui in injectia cu material plastic si structura partilor.
- Dimensiune și formă – În general, părțile mai mari necesită pereți mai groşi pentru integritatea structurală, în timp ce părțile mai mici pot avea pereți mai subțiri. Forme complexe pot avea nevoie de grosimi variabile.
- Materiale plastice – – diferite materiale plastice au caracteristici diferite de debit și rate de răcire. Materialele cu vâscozitate mai mică sau debite mai mari de topire pot fi folosite în general cu pereți mai subțiri.
Aici este o diagramă pentru a verifica grosimea optimă a peretelui pentru diferite materiale:
| Material | Gama de grosime a peretelui recomandată |
| ABS | 0.045 – 0.140 in (1.14 – 3.56 mm) |
| Acetal (POM) | 0.030 – 0.120 in (0.76 – 3.05 mm) |
| Acrilic (PMMA) | 0.025 – 0.500 in (0.64 – 12.7 mm) |
| Nylon (PA) | 0.030 – 0.115 in (0.76 – 2.92 mm) |
| Policarbonat (PC) | 0.040 – 0.150 in (1.02 – 3.81 mm) |
| Polietilenă (PE) | 0.030 – 0.200 in (0.76 – 5.08 mm) |
| Polipropilenă (PP) | 0,025 – 0,150 în (0,64 – 3,81 mm) |
| Polistiren (PS) | 0,035 – 0,150 în (0,89 – 3,81 mm) |
Care sunt problemele cu grosimea peretelui?
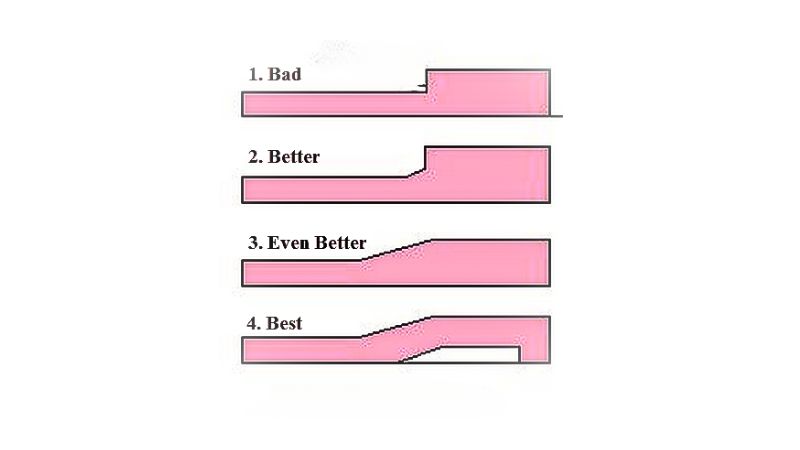
Grosimea incorectă a peretelui pentru turnarea prin injectare poate duce la mai multe defecte ale produsului final:
| Defect | Cauza | Rezultatul |
| Deformare | Grosimea inegală a peretelui | Diferitele rate de răcire duc la tensiuni interne, cauzând deformare sau răsucire. |
| Urme de chiuvetă | Profile mai groase | Răcirea lentă permite suprafeţei să se scufunde în interior, creând mici depresii |
| Linii de curgere | Variații ale grosimii peretelui | Debitul diferit al plasticului topit cauzează dungi vizibile sau linii la suprafață |
| Lovituri scurte | Tranziții subțiri la gros | Răcirea prematură împiedică umplerea completă a suprafeţelor mai groase |
| Voiduri | Secțiuni groase | Capcana de aer sau buzunare de vid formează goluri interne |
| Jetting | Pereţi prea subţiri | Fluxul rapid de plastic provoacă modele asemănătoare șarpelui pe suprafața părții |
| Slăbiciune structurală | Grosimea incoerentă a peretelui | Compromisuri de rezistență și integritate parte |
| Inexactități dimensionale | Variații ale grosimii | Răcirea inegală duce la părți care nu îndeplinesc dimensiunile specificate |
| Creşterea stresului intern | Grosimile peretelui de dilatare | Diferitele rate de răcire duc la tensiuni interne mai ridicate |
| Defecțiuni de suprafață | Grosimea inferioară a peretelui | Cauzează imperfecţiuni de suprafaţă cum ar fi valuri sau waviness |
Considerații de proiectare pentru atingerea grosimii uniforme a peretelui
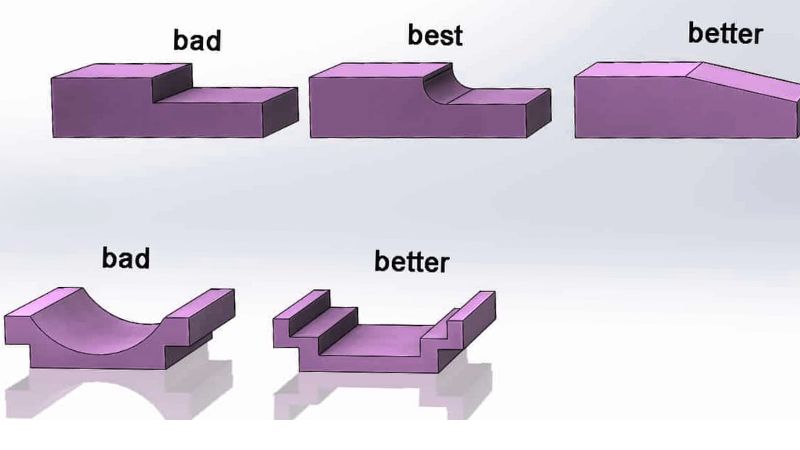
Proiectarea pentru analiza manufacturabilitatii (DFM) ajuta la identificarea grosimii uniforme optime pentru a minimiza stresul intern si pentru a imbunatati consistenta.
Utilizarea unghiurilor de degajare pentru îmbunătățirea umplerii matriței
Unghiurile de degajare sunt esențiale în proiectarea componentelor turnate prin injecție, facilitând scoaterea piesei finite din matriță. Includerea unui unghi de degajare nu este doar o bună practică, ci este esențială și pentru menținerea grosimii uniforme a pereților.
Un unghi de degajare extern recomandat de 0.5-1.5 grade și un unghi intern de 0.5 grade pot îmbunătăți semnificativ umplerea matriței.
Aceste unghiuri ușoare permit materialului să curgă mai ușor și să prevină formarea de grosimi de perete inconsecvente, care sunt adesea rădăcina diferitelor defecte din cadrul părții.
Abordarea tensiunilor interne cauzate de grosimea peretelui neuniform
Disparitățile în grosimea peretelui pot duce la tensiuni interne în cadrul părții pe măsură ce se răcește și solidifică. Secțiuni de grosime mai groasă a peretelui se răcește la rate mai lente, cauzând rate diferențiale de micşorare care pot warp sau distorsiona partea.
O grosime uniformă de-a lungul piesei este imperativă pentru a distribui uniform aceste tensiuni și pentru a evita potențialele probleme de calitate.
La proiectarea pieselor, trebuie să se ia în considerare zonele cu risc ridicat și să se aplice o grosime constantă a peretelui pentru a atenua formarea internă de stres.
Grosime recomandată – minim
Grosimea minimă a peretelui depinde de utilizarea materialului plastic specific și de dimensiunea/complexitatea piesei.
În general:
Pentru piesele mici și producția eficientă de mare volum, se recomandă o grosime minimă a peretelui de 0,025-0,030 în (0,64-0,76 mm).
Pentru piesele mai mari, se recomandă o valoare minimă de 0.040-0.050 in (1.0-1.3 mm).
Grosimea minimă practică a peretelui pentru injectarea convențională variază de la 0,030-0,040 la (0,76-1,0 mm).
Unele aplicaţii specializate de modelare a pereţilor subţiri pot realiza pereţi subţiri ca 0.010 în (0,25 mm), dar acest lucru necesită presiuni mari şi limite de dimensiune a părţii.
Grosime recomandată – Maxim
Pereţii excesiv de groşi trebuie evitaţi atunci când este posibil prin injectare, deoarece pot duce la defecţiuni şi ineficienţe.
Orientările generale sunt:
Cele mai multe componente turnate pentru injecţie au o grosime maximă a peretelui de 0,125-0,250 în (3,2-6,4 mm).
Pereţii de grosime mai mare de 0,250 în (6,4 mm) au un risc mai mare de semne de chiuvetă, goluri, tensiuni reziduale şi de război.
În unele aplicații specializate, grosimea peretelui de până la 4,5 în (114 mm) este posibilă, dar necesită perioade foarte lungi de ciclu.
Ca cea mai bună practică pentru eficiență și calitate, se recomandă o grosime maximă a peretelui de 0,125-0,160 în (3,2-4,0 mm) pentru majoritatea părților.
Cum de a rezolva problemele de grosime a peretelui în piese topite
Confruntarea cu secţiuni de perete gros în părţile injectate cu mucegai
Pentru a atenua acest lucru, este recomandabil să se mențină o grosime a peretelui care facilitează răcirea rapidă, dar, de asemenea, oferă suficientă rezistență. De exemplu, cu material PA6 la grosimea de 8mm, ciclul total de injecție este de aproximativ 93 de secunde, cu răcire durează aproximativ 70 de secunde.
Pentru a depăși provocarea de perioade lungi de ciclu din cauza pereți mai groase, utilizarea unei tehnici cunoscute sub numele de miez out poate fi benefică. Aceasta implică crearea de secțiuni goale în peretele gros, fără a compromite integritatea sau puterea părții.
Cum să mânuieşti pereţii subţiri fără a compromite integritatea părţii
Designerii de produse sunt recomandaţi să proiecteze piese cu grosimea minimă a peretelui necesară fără a compromite integritatea părţii.
Designul de perete thinner necesită o înțelegere aprofundată a caracteristicilor fluxului materialului pentru a preveni defectele.
Factori precum presiunea de injecție și temperatura matriței, precum și includerea unor elemente de proiectare precum nervuri sau rigidizări, pot susține piesele cu pereți subțiri, îmbunătățind capacitatea de turnare și reducând riscul de deformare, urme de contracție sau bule.







