
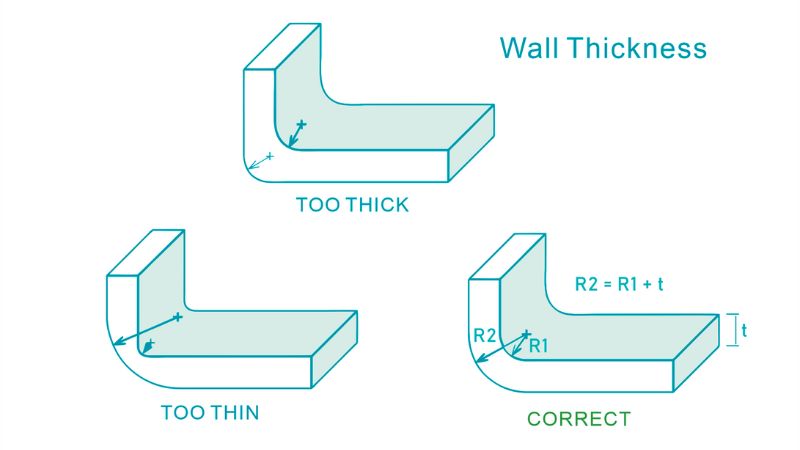
От понимания основ толщины стенок до учета специфических материалов в этом руководстве рассматриваются основные аспекты, которые должны быть известны проектировщикам, инженерам и изготовителям.
В этом всеобъемлющем руководстве рассматривается важность надлежащей конструкции стенок в процессе закачивания и содержится информация о передовой практике, общих задачах и решениях для оптимизации производства части.
Что такое толщина стен при впрыске
Толщина стенок является критическим конструктивным соображением в процессе инжекторной формации, который относится к поперечному сечению формируемой пластиковой части.
Это один из важнейших факторов проектирования при литье под давлением, поскольку он существенно влияет на технологичность изготовления, стоимость, качество и эксплуатационные характеристики готовой детали.
Что влияет на толщину стены
На толщину стенок в инжекторном пластиковом материале и конструкции его частей влияют два ключевых фактора.
- Размер и форма — Для обеспечения конструкционной целостности в более крупных частях обычно требуются более толстые стенки, в то время как более мелкие части могут иметь менее тонкие стенки.
- Материалы с более низкой вязкостью или более высоким уровнем плавления могут, как правило, использоваться с тонкими стенками.
Вот график для проверки оптимальной толщины стенок для различных материалов:
| Материал | Рекомендуемый диапазон толщины стенок |
| ABS | 0.045 — 0.140 in (1.14 — 3.56 mm) |
| Металл (POM) | 0.030 — 0.120 in (0.76 — 3.05 mm) |
| Акрилик (ПММА) | 0.025 — 0.500 in (0.64 — 12.7 mm) |
| Нейлон (ПА) | 0.030 — 0.115 in (0.76 — 2.92 mm) |
| Поликарбонат (PC) | 0.040 — 0.150 in (1.02 — 3.81 mm) |
| Полиэтилен (PE) | 0.030 — 0.200 in (0.76 — 5.08 mm) |
| Полипропилен (PP) | 0.025 — 0.150 in (0.64 — 3.81 mm) |
| Полистирол (PS) | 0.035 — 0.150 in (0.89 — 3.81 mm) |
Какие проблемы с толщиной стен?
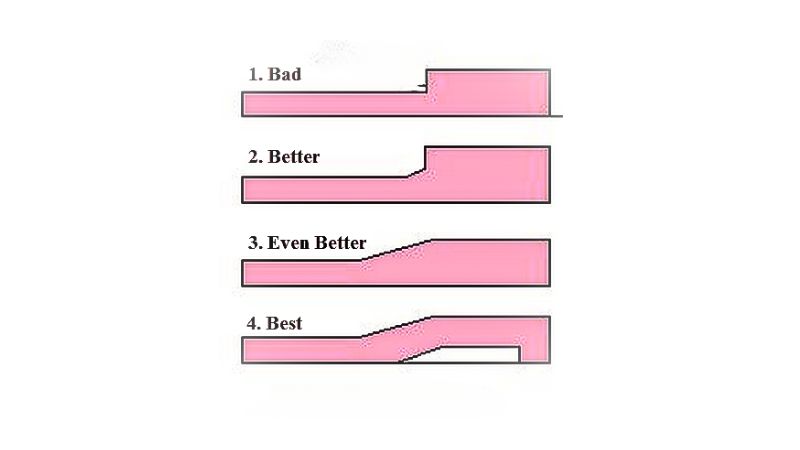
Неправильная толщина стенки для инжекторной формации может привести к нескольким дефектам в конечном продукте:
| Дефект | Причина | Результат |
| Вариация | Неравная толщина стенок | Разные темпы охлаждения приводят к внутренним нагрузкам, вызывая перегонки или изгибы. |
| Значения для почки | Разделы для тикеров | Медленное охлаждение позволяет поверхности погружаться внутрь, создавая небольшие депрессии |
| Потоки | Изменения толщины стенок | Разные темпы потока расплавленного пластика вызывают видимые полосы или линии на поверхности |
| Недолив | Тонкий переход к толстому | Предварительное охлаждение препятствует заполнению более толстых участков |
| Пустота | Толстые секции | Воздушные ловушки или вакуумные карманы образуют внутреннюю пустоту |
| Джеттинг | Слишком тонкие стены | Быстрый пластиковый поток вызывает следы змеи на части поверхности |
| Структурная слабость | Несовпадающая толщина стенок | Частичная сила и целостность |
| Недостоверность измерений | Вариации толщины | Неравномерное охлаждение приводит к тому, что части, не отвечающие установленным размерам |
| Усиление внутреннего стресса | Толщина различных стенок | Разные темпы охлаждения приводят к повышению внутреннего напряжения |
| Дефекты поверхности | Неправильная толщина стенки | Несовершенства поверхности, такие, как риклы или вавиентность |
Соображения в отношении конструкции для обеспечения однородной толщины стенок
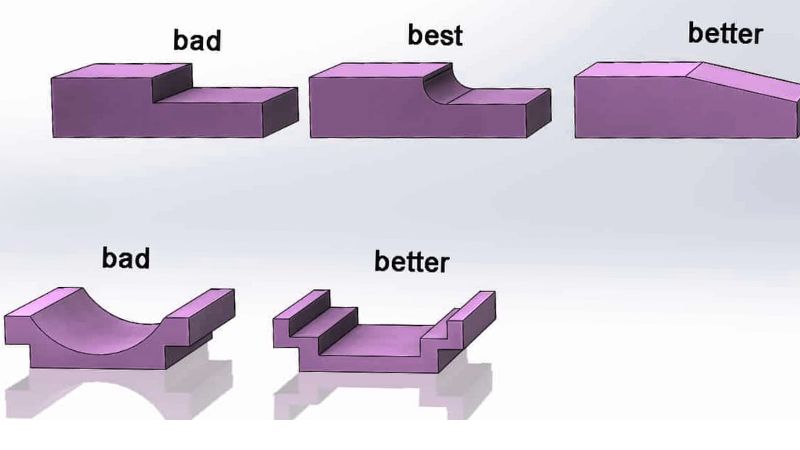
Проектирование для анализа износоустойчивости (ДФМ) позволяет определить оптимальную единообразную толщину для сведения к минимуму внутреннего напряжения и повышения последовательности.
Использование проектов углов для улучшения заправки золотистым материалом
Уклоны являются важной частью конструкции деталей, изготовленных литьём под давлением, поскольку облегчают извлечение готовой детали из пресс-формы. Уклон нужен не просто как рекомендуемый приём: он также играет ключевую роль в обеспечении равномерной толщины стенок.
Рекомендуемый уклон наружных поверхностей составляет 0.5-1.5 градуса, а внутренних — 0.5 градуса; такие значения могут значительно улучшить заполнение пресс-формы.
Эти незначительные углы позволяют материалу более плавно протекать и предотвращают образование непоследовательной толщины стенки, которая зачастую является кореньом различных дефектов внутри части.
Устранение внутренних стрессов, вызванных неединой толщиной стен
Различия в толщине стенок могут вызвать внутренние напряжения в детали при её охлаждении и затвердевании. Участки с более толстыми стенками охлаждаются медленнее, из-за чего усадка становится неравномерной и деталь может покоробиться или деформироваться.
Для равномерного распределения этих стрессов и предотвращения потенциальных проблем с качеством необходимо обеспечить единообразную толщину по всему блоку.
При проектировании частей необходимо учитывать зоны повышенного риска и применять последовательную толщину стенок для уменьшения внутреннего напряжения.
Рекомендуемая толщина — минимальная
Минимальная толщина стенок зависит от используемого конкретного пластического материала и размера/сложности детали.
В целом:
Для небольших деталей и эффективного крупносерийного производства рекомендуется минимальная толщина стенки 0.025-0.030 in (0.64-0.76 mm).
Для более крупных деталей рекомендуется минимальная толщина 0.040-0.050 in (1.0-1.3 mm).
Практический минимальный диапазон толщины стенки при традиционном литье под давлением составляет 0.030-0.040 in (0.76-1.0 mm).
В некоторых специализированных процессах тонкостенного формования можно получить стенки толщиной всего 0.010 in (0.25 mm), однако для этого требуется высокое давление, а размер детали оказывается ограничен.
Рекомендуемая толщина — максимальная
По возможности следует избегать чрезмерной толщины стенок при инжекторной формации, поскольку она может привести к дефектам и неэффективности.
Общие руководящие принципы включают:
У большинства деталей, изготовленных литьём под давлением, максимальная толщина стенки составляет 0.125-0.250 in (3.2-6.4 mm).
При толщине стенки более 0.250 in (6.4 mm) повышается риск появления усадочных раковин, пустот, остаточных напряжений и коробления.
В некоторых специализированных процессах возможна толщина стенки до 4.5 in (114 mm), однако цикл производства при этом становится очень продолжительным.
Для большинства деталей в целях повышения эффективности и качества рекомендуется ограничивать максимальную толщину стенки значением 0.125-0.160 in (3.2-4.0 mm).
Как решить проблемы толщины стенок в закаленных частях
Как работать с толстыми участками стенок деталей, изготовленных литьём под давлением
Чтобы уменьшить этот эффект, рекомендуется выбирать такую толщину стенки, которая обеспечивает быстрое охлаждение и при этом достаточную прочность. Например, для материала PA6 толщиной 8mm полный цикл литья под давлением составляет приблизительно 93 секунды, из которых около 70 секунд приходится на охлаждение.
Чтобы преодолеть трудности, связанные с увеличением продолжительности цикла из — за более толстых стен, полезно использовать метод, известный как « ядро », который предполагает создание пустых участков в толстой стенке без ущерба для целостности или прочности части.
Как сражаться с тонкими стенами без компрометации целостности
Конструкторам продукции рекомендуется проектировать части с минимальной толщиной стенок, необходимой без ущерба для целостности деталей.
Конструкция тональной стенки требует глубокого понимания характеристик потока материала для предотвращения дефектов.
Такие параметры, как давление впрыска и температура пресс-формы, а также конструктивные элементы — например рёбра жёсткости и косынки — помогают укрепить тонкостенные детали, улучшить их формуемость и снизить риск коробления, усадочных раковин и пузырей.







