
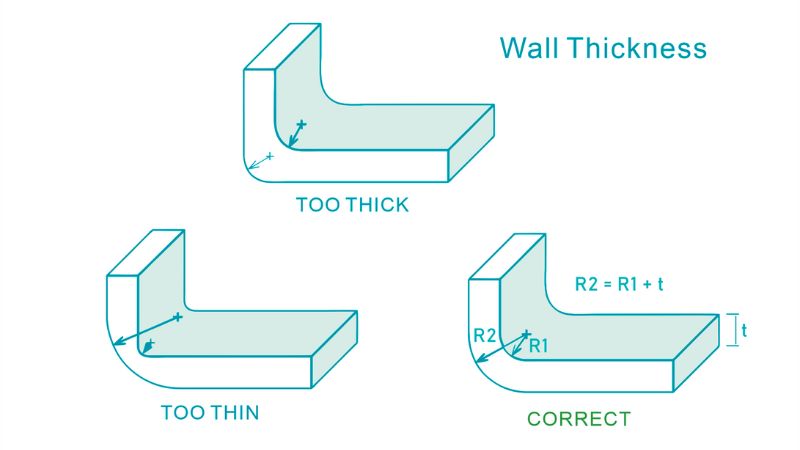
벽 두께의 기본 이해부터 소재별 고려사항 탐색에 이르기까지 이 가이드는 설계자, 엔지니어 및 제조업체가 알아야 할 필수 측면을 다룹니다.
이 포괄적인 가이드는 사출 성형에서 적절한 벽 두께 설계의 중요성을 탐구하여 모범 사례, 일반적인 과제 및 부품 생산 최적화 솔루션에 대한 통찰력을 제공합니다.
사출 성형의 벽 두께는 무엇입니까?
벽 두께는 사출 성형 공정에서 중요한 설계 고려 사항으로, 성형되는 플라스틱 부품의 단면 두께를 나타냅니다.
이는 최종 부품의 제조 가능성, 비용, 품질 및 성능에 큰 영향을 미치기 때문에 사출 성형에서 가장 중요한 설계 고려 사항 중 하나입니다.
벽 두께에 영향을 미치는 것
두 가지 주요 요인은 사출 성형 플라스틱 재료 및 부품 구조의 벽 두께에 영향을 미칩니다.
- 크기와 모양 – 더 큰 부속은 일반적으로 더 작은 부속에는 더 얇은 벽이 있는 수 있는 그러나, 구조상 완전성을 위한 더 두꺼운 벽을 요구합니다. 복잡한 모양은 변하기 쉬운 간격을 필요로 할지도 모릅니다.
- 소성 물질 – – 다른 플라스틱에는 다양한 교류 특성 및 냉각 비율이 있습니다. 더 낮은 점성 더 높은 용해 흐름율을 가진 물자는 더 얇은 벽과 일반적으로 이용될 수 있습니다.
다음은 다양한 재료에 대한 최적의 벽 두께를 확인할 수있는 차트입니다.
| 재료 | 추천된 벽 간격 범위 |
| ABS | 0.045 – 0.140에서 (1.14 – 3.56 mm) |
| 아세탈 (POM) | 0.030 – 0.120에서 (0.76 – 3.05 mm) |
| 아크릴 (PMMA) | 0.025 – 0.500에서 (0.64 – 12.7 mm) |
| 나일론 (PA) | 0.030 – 0.115에서 (0.76 – 2.92 mm) |
| 폴리카보네이트 (PC) | 0.040 – 0.150에서 (1.02 – 3.81 mm) |
| 폴리에틸렌 (PE) | 0.030 – 0.200에서 (0.76 – 5.08 mm) |
| 폴리프로필렌 (PP) | 0.025 – 0.150에서 (0.64 – 3.81 mm) |
| 폴리스티렌 (PS) | 0.035 – 0.150에서 (0.89 – 3.81 mm) |
벽 두께의 문제는 무엇입니까?
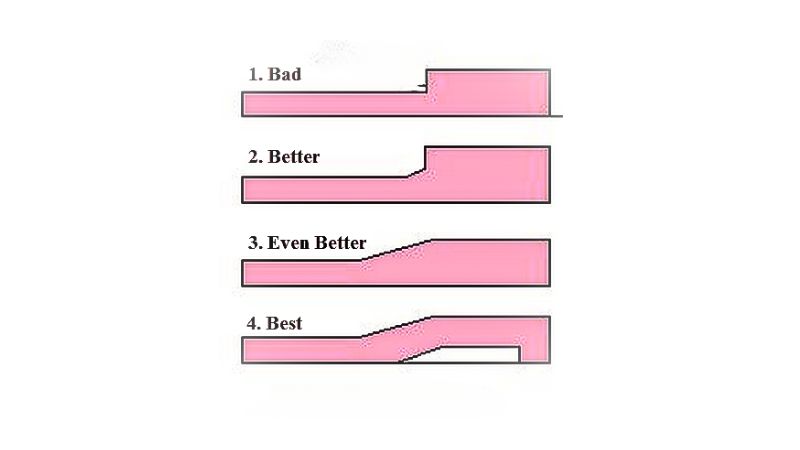
사출 성형을위한 잘못된 벽 두께는 최종 제품의 여러 결함을 초래할 수 있습니다.
| 결함 | 원인 | 결과 |
| 워페이지 | 고르지못한 벽 간격 | 다른 냉각 속도는 내부 응력을 유발하여 뒤틀림 또는 비틀림을 유발합니다. |
| 싱크마크 | 더 두꺼운 섹션 | 느린 냉각은 표면이 안쪽으로 가라앉아 작은 우울증을 일으킬 수 있습니다. |
| 흐름 라인 | 벽 두께의 변화 | 녹은 플라스틱의 다른 흐름율은 표면에 눈에 보이는 줄무늬 또는 선을 일으키는 원인이 됩니다 |
| 전체장편 | 두껍게 전환 | 조숙한 냉각은 더 두꺼운 지역의 완전한 충전물을 방지합니다 |
| 보이드 | 두꺼운 섹션 | 에어 트랩핑 또는 진공 포켓이 내부 공극을 형성합니다. |
| 제트 | 너무 얇은 벽 | 신속한 플라스틱 흐름으로 인해 부품 표면의 뱀과 같은 패턴이 발생합니다. |
| 구조적 약점 | 일관성 없는 벽 두께 | 부품의 강도와 무결성을 손상 |
| 차원 부정확성 | 두께 변화 | 고르지 못한 냉각으로 부품이 지정된 치수를 충족하지 못함 |
| 내부 스트레스 증가 | 다양한 벽 두께 | 다른 냉각 속도는 더 높은 내부 응력을 초래합니다 |
| 표면 결함 | 부적절한 벽 두께 | 잔물결 또는 waviness 같이 지상 불완전을 일으키는 원인이 됩니다 |
균일한 벽 두께 달성을 위한 설계 고려사항
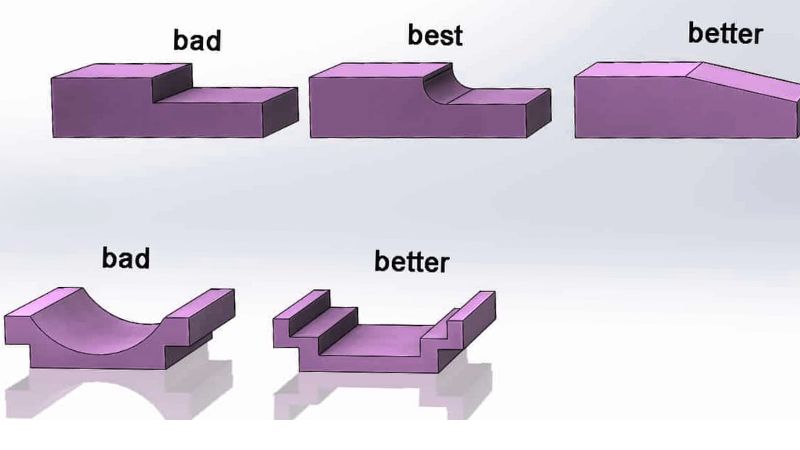
제조 가능성(DFM) 분석 설계는 내부 응력을 최소화하고 일관성을 개선하기 위해 최적의 균일한 두께를 식별하는 데 도움이 됩니다.
금형 충전을 개선하기 위해 드래프트 앵글 활용
초안 각은 주입에 의하여 주조된 성분의 디자인에 불가결하, 형에서 완성되는 부속의 더 쉬운 방출을 촉진하기 위하여 봉사하. 초안 각을 통합하는 것은 단순히 좋은 연습이 아닙니다; 획일한 벽 간격을 승진시키기를 위해 중추적입니다.
0.5-1.5 도의 권장 외부 드래프트 각도와 0.5 도의 내부 각도는 금형 충전 공정을 크게 향상시킬 수 있습니다.
이러한 경미한 각도는 재료가 더 부드럽게 흐르고 종종 부품 내의 다양한 결함의 뿌리 인 일관성없는 벽 두께의 형성을 방지 할 수 있습니다.
비균일 벽 두께로 인한 내부 스트레스 해결
벽 두께의 불균형은 냉각 및 응고되는 부품 내에서 내부 응력을 유발할 수 있습니다. 두꺼운 벽 두께의 섹션은 느린 속도로 냉각되어 부품을 뒤틀거나 왜곡시킬 수있는 수축률이 다릅니다.
조각 전체에 걸쳐 균일 한 두께는 이러한 스트레스를 균등하게 분배하고 잠재적 인 품질 문제를 방지하는 것이 필수적입니다.
부품을 설계 할 때 고위험 영역을 고려하고 내부 응력 형성을 완화하기 위해 일관된 벽 두께를 적용해야합니다.
추천된 간격 – 최소한
최소 벽 두께는 사용되는 특정 플라스틱 재료와 부품의 크기 / 복잡성에 따라 다릅니다.
일반적으로:
작은 부품 및 효율적인 대량 생산의 경우 최소 벽 두께 0.025-0.030 in (0.64-0.76 mm)가 권장됩니다.
큰 부품의 경우 최소 0.040-0.050 in (1.0-1.3 mm)이 권장됩니다.
기존의 사출 성형을위한 실용적인 최소 벽 두께는 0.030-0.040 in (0.76-1.0 mm)입니다.
몇몇 전문화한 얇은 벽 조형 신청은 0.010 만큼 얇은 벽을 안으로 달성할 수 있습니다 (0.25 mm), 그러나 이것은 고압을 요구하고 부품 크기를 제한합니다.
추천된 간격 – 최대
과도한 두꺼운 벽은 가능한 경우 사출 성형에서 피해야하며, 결함과 비효율성을 초래할 수 있습니다.
일반적인 지침은 다음과 같습니다.
대부분의 사출 성형 부품은 최대 벽 두께가 0.125-0.250 in (3.2-6.4 mm)입니다.
0.250 in (6.4 mm)보다 두꺼운 벽은 싱크대 자국, 공극, 잔류 응력 및 휘장이 발생할 위험이 더 큽니다.
일부 특수 응용 분야에서는 최대 4.5 in (114 mm)의 벽 두께가 가능하지만 매우 긴 사이클 시간이 필요합니다.
효율성과 품질에 대한 모범 사례로, 대부분의 부품에 대해 0.125-0.160 in (3.2-4.0 mm)의 최대 벽 두께가 권장됩니다.
성형 부품의 벽 두께 문제를 해결하는 방법
사출 성형 부품의 두꺼운 벽 섹션 처리
이를 완화하기 위해 빠른 냉각을 용이하게 하지만 충분한 강도를 제공하는 벽 두께를 유지하는 것이 좋습니다. 예를 들어, PA6 소재는 8mm 두께로 총 사출 성형주기는 약 93 초이며 냉각은 약 70 초가 소요됩니다.
더 두꺼운 벽 때문에 장시간 주기 시간의 도전을 극복하기 위하여는, 밖으로 핵심으로 알려져 있는 기술을 채택하는 것은 유리할 수 있습니다. 이것은 부속의 완전성 또는 힘을 손상하기 없이 두꺼운 벽에 있는 빈 단면도를 창조하는 포함합니다.
부품 무결성을 타협하지 않고 얇은 벽을 처리하는 방법
제품 설계자는 부품 무결성을 손상시키지 않고 필요한 최소 벽 두께의 부품을 설계하는 것이 좋습니다.
얇은 벽 설계는 결함을 방지하기 위해 재료의 흐름 특성에 대한 철저한 이해가 필요합니다.
사출 압력, 금형 온도, 갈비뼈 또는 거싯과 같은 설계 요소의 포함과 같은 요소는 얇은 벽 부품을 지원하여 성형성을 향상시키고 뒤틀림, 싱크대 또는 거품의 가능성을 줄이는 데 도움이 될 수 있습니다.







