
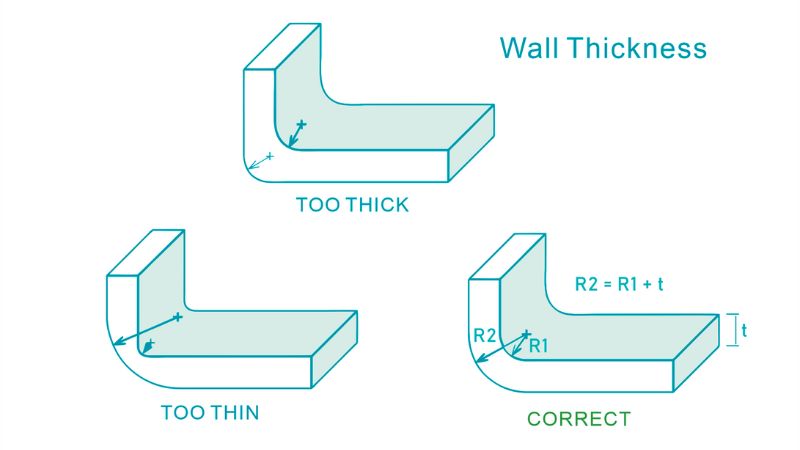
Począwszy od zrozumienia podstaw grubości ściany, a skończywszy na konkretnych aspektach, przewodnik ten obejmuje istotne aspekty, które muszą wiedzieć projektanci, inżynierowie i producenci.
Ten kompleksowy przewodnik analizuje znaczenie odpowiedniego projektowania grubości ściany przy formowaniu wtrysku, oferując wgląd w najlepsze praktyki, wspólne wyzwania i rozwiązania optymalizacji produkcji części.
Co to jest grubość ściany we wstrzyknięciu przeplatania
Grubość ściany jest krytycznym projektem w procesie wtrysku, który odnosi się do grubości przekroju poprzecznego części z tworzywa sztucznego, która jest formowana.
Jest to jeden z najważniejszych aspektów projektowania wtrysku, ponieważ w istotny sposób wpływa na wytwarzalność, koszty, jakość i wydajność końcowej części.
Co wpływa na grubość ściany
Dwa kluczowe czynniki wpływają na grubość ściany wtrysku tworzywa sztucznego i struktury części.
- Rozmiar i kształt – Większe części zazwyczaj wymagają grubszych ścian dla integralności konstrukcyjnej, natomiast mniejsze części mogą mieć cieńsze ściany. Złożone kształty mogą wymagać zmiennej grubości.
- Materiał – – Różne tworzywa sztuczne mają różne charakterystyki przepływu i szybkości chłodzenia. Materiały o niższej lepkości lub wyższych topnienia przepływ może być używany z cieńszymi ścianami.
Oto wykres dla Ciebie, aby sprawdzić optymalną grubość ściany dla różnych materiałów:
| Materiał | Zalecany zakres grubości ściany |
| ABS | 0.045 – 0.140 in (1.14 – 3.56 mm) |
| Acetal (POM) | 0.030 – 0.120 w (0.76 – 3.05 mm) |
| Akryl (PMMA) | 0,025 – 0,500 w (0,64 – 12,7 mm) |
| Nylon (PA) | 0,030 – 0,115 w (0,76 – 2,92 mm) |
| Poliwęglan (PC) | 0.040 – 0.150 w (1.02 – 3.81 mm) |
| Polietylen (PE) | 0.030 – 0.200 w (0.76 – 5.08 mm) |
| Polipropylen (PP) | 0.025 – 0.150 w (0.64 – 3.81 mm) |
| Polistyren (PS) | 0.035 – 0.150 w (0.89 – 3.81 mm) |
Jakie są problemy z Grubością Ściany?
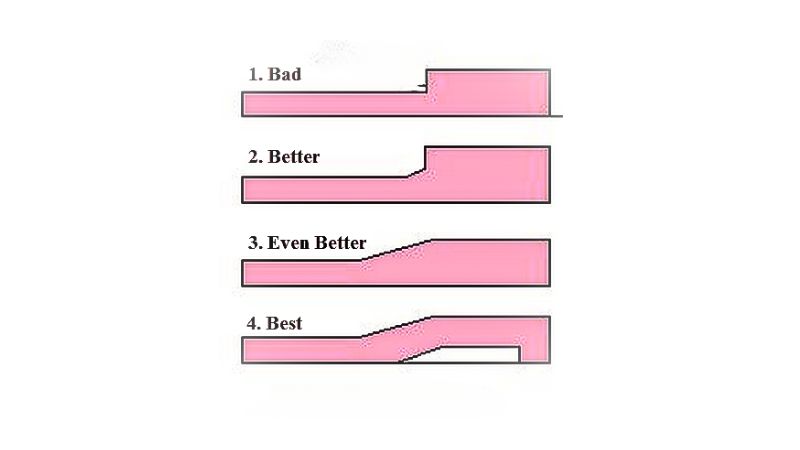
Niewłaściwa grubość ściany do wtrysku może prowadzić do kilku wad w produkcie końcowym:
| Niedobór | Przyczyna | Wynik |
| Warpage | Nierówna grubość ściany | Różne szybkości chłodzenia prowadzą do napięć wewnętrznych, powodując wirowanie lub skręcenie. |
| Ślady drgawek | Tętniejsze sekcje | Powolne chłodzenie pozwala powierzchni zatonąć wewnątrz, powodując niewielkie depresje |
| Linie przepływowe | Zmiany grubości ściany | Różne natężenie przepływu roztapianego tworzywa sztucznego, powodujące widoczne smugi lub linie na powierzchni |
| Niedolewy | Przemiany cienkie lub grube | Schładzanie zapobiega całkowitemu napełnieniu grubszych obszarów |
| Pustynia | Odcinki grube | Powietrze lub kieszenie próżniowe tworzą wewnętrzne pustki |
| Jitting | Za cienkie ściany. | Szybki przepływ tworzywa sztucznego powoduje wzory przypominające węże na części powierzchni |
| słabość strukturalna | Niespójna grubość ściany | Kompromisuje siłę i integralność części |
| Nieścisłości wymiarowe | Zmiany grubości | Nierówne chłodzenie prowadzi do części niespełniających określonych wymiarów |
| Zwiększone napięcie wewnętrzne | Grubość ściany waleniowej | Różne wskaźniki chłodzenia powodują większe napięcie wewnętrzne |
| Wady powierzchni | Grubość ściany improwizowanej | Przyczyny niedoskonałości powierzchni, takich jak fale lub waviness |
Rozważenia projektowe dla osiągnięcia jednolitej grubości ściany
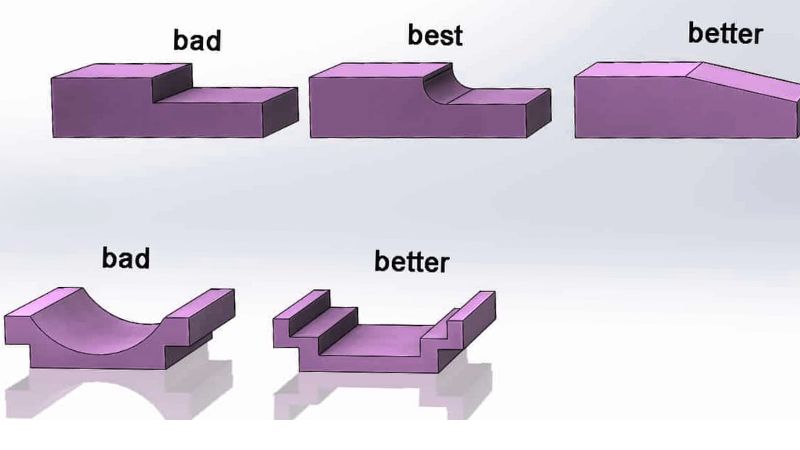
Konstrukcja do analizy wyrobów (DFM) pomaga w określaniu optymalnej jednolitej grubości w celu zminimalizowania stresu wewnętrznego i poprawy spójności.
Wykorzystywanie projektów kąt do poprawy wypełniania łodygi
Pojedyncze kąty są nieodłączne do projektowania wtryskiwanych elementów, ułatwiających wyzwolenie gotowej części z formy. Włączenie kąta projektowego nie jest tylko dobrą praktyką; kluczowe znaczenie ma promowanie jednolitej grubości ściany.
Zalecany zewnętrzny kąt wzoru 0,5-1,5 stopni, a kąt wewnętrzny 0,5 stopni może znacznie zwiększyć proces wypełniania pleśń.
Te nieznaczne kąty pozwalają materiałowi płynnie przepływać i zapobiegać powstawaniu niespójnych grubości ścian, które są często korzeniem różnych wad wewnątrz części.
Zwracanie się do stresów wewnętrznych spowodowanych przez grubość ściany nieuniformowej
Rozbieżności w grubości ściany mogą prowadzić do naprężeń wewnętrznych w obrębie części, gdy chłodzi i utrwala. Sekcji grubości grubszej ściany chłodzą w wolniejszych tempach, powodując różnice w szybkości kurczenia, które mogą warp lub zakłócać część.
Jednolita grubość w całym kawałku jest niezbędna do równomiernego rozprowadzania tych napięć i odwrócenia potencjalnych kwestii jakości.
Przy projektowaniu części należy wziąć pod uwagę obszary wysokiego ryzyka i stosować spójną grubość ściany w celu złagodzenia powstawania stresu wewnętrznego.
Zalecana grubość – minimum
Minimalna grubość ściany zależy od użytego konkretnego materiału z tworzywa sztucznego oraz od wielkości/komplikacji części.
Ogólnie:
W przypadku małych części i wydajnej produkcji wysokoobjętościowej zaleca się minimalną grubość ściany 0,025-0,030 w (0,64-0,76 mm).
W przypadku większych części sugeruje się co najmniej 0,040-0,050 w (1,0-1,3 mm).
Praktyczna minimalna grubość ściany dla wtrysku konwencjonalnego wynosi od 0,030-0,040 w (0,76-1,0 mm).
Niektóre specjalistyczne aplikacje do formowania cienkiej ściany mogą osiągnąć ściany tak cienkie jak 0,010 w (0,25 mm), ale to wymaga wysokich nacisków i ogranicza rozmiar części.
Zalecana grubość – Maksymalna
W miarę możliwości należy unikać wstrzykiwania nadmiernie grubych ścian, ponieważ mogą one prowadzić do wad i nieskuteczności.
Ogólne wytyczne to:
Większość formowanych części ma maksymalną grubość ściany 0,125-0,250 w (3,2-6,4 mm).
Ściany grubsze niż 0,250 w (6,4 mm) są bardziej zagrożone śladami zlewu, pustką, naprężeniem resztkowym i wojną.
W niektórych specjalistycznych zastosowaniach, grubość ściany do 4,5 w (114 mm) jest możliwa, ale wymaga bardzo długich okresów cyklu.
Jako najlepszą praktykę w zakresie efektywności i jakości zaleca się maksymalną grubość ściany 0,125-0,160 w (3,2-4,0 mm) dla większości części.
Jak rozwiązać problemy z grubością ściany w części
Rozwiązanie z grubymi odcinkami ściennymi w częściach wtryskowych
Aby to złagodzić, zaleca się utrzymanie grubości ściany, która ułatwia szybkie chłodzenie, ale także zapewnia wystarczającą wytrzymałość. Na przykład, z materiałem PA6 przy grubości 8 mm, łączny cykl formowania wynosi około 93 sekund, przy czym chłodzenie trwa około 70 sekund.
Aby przezwyciężyć wyzwania związane z dłuższym okresem cyklu ze względu na grubsze ściany, stosowanie techniki znanej jako podstawa może być korzystne. Oznacza to tworzenie pustych odcinków w grubej ścianie, nie naruszając integralności lub siły części.
Jak radzić sobie z cienkimi ścianami bez kompromitacji części
Projektantom produktów zaleca się projektowanie części o minimalnej grubości ściany niezbędnej bez uszczerbku dla integralności części.
Konstrukcja cienkiej ściany wymaga dokładnego zrozumienia właściwości przepływu materiału, aby zapobiec wadom.
Czynniki takie jak ciśnienie wtryskowe, temperatura pleśń i włączenie elementów konstrukcyjnych, takich jak żebra lub gussety, mogą pomóc w obsłudze cienkiej ściany części, zwiększyć ich formowalność i zmniejszyć potencjał warp, umywalki lub bańki.







