
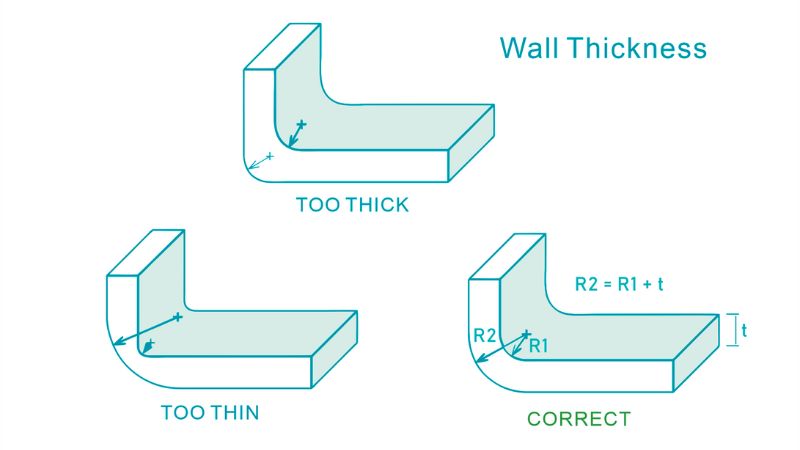
A falvastagság alapjainak megértésétől az anyagspecifikus szempontok áttekintéséig ez az útmutató bemutatja mindazt, amit a tervezőknek, mérnököknek és gyártóknak tudniuk kell.
Ez az átfogó útmutató bemutatja a megfelelő falvastagság-tervezés jelentőségét a fröccsöntésben, és ismerteti a bevált gyakorlatokat, a gyakori kihívásokat, valamint az alkatrészgyártás optimalizálására szolgáló megoldásokat.
Mi a falvastagság a fröccsöntésben?
A falvastagság a műanyag-fröccsöntési folyamat egyik alapvető tervezési szempontja; az öntött műanyag alkatrész keresztmetszeti vastagságát jelenti.
A fröccsöntés egyik legfontosabb tervezési szempontja, mivel jelentősen befolyásolja a kész alkatrész gyárthatóságát, költségét, minőségét és teljesítményét.
Mi befolyásolja a falvastagságot?
A műanyag fröccsöntésnél két fő tényező befolyásolja a falvastagságot: az anyag és az alkatrész szerkezete.
- Méret és forma – A nagyobb alkatrészek szerkezeti szilárdságuk megőrzéséhez általában vastagabb falat igényelnek, míg a kisebb alkatrészek fala vékonyabb lehet. Az összetett formák változó falvastagságot tehetnek szükségessé.
- Műanyag – A különböző műanyagok folyási tulajdonságai és hűlési sebessége eltérő. Az alacsonyabb viszkozitású vagy nagyobb ömledékfolyási sebességű anyagok általában vékonyabb falakkal is feldolgozhatók.
Az alábbi táblázatból megtudhatja, milyen falvastagság ajánlott a különböző anyagokhoz:
| Anyag | Ajánlott falvastagság-tartomány |
| ABS | 0.045 – 0.140 in (1.14 – 3.56 mm) |
| Acetál (POM) | 0.030 – 0.120 in (0.76 – 3.05 mm) |
| Akril (PMMA) | 0.025 – 0.500 in (0.64 – 12.7 mm) |
| Nylon (PA) | 0.030 – 0.115 in (0.76 – 2.92 mm) |
| Polikarbonát (PC) | 0.040 – 0.150 in (1.02 – 3.81 mm) |
| Polietilén (PE) | 0.030 – 0.200 in (0.76 – 5.08 mm) |
| Polipropilén (PP) | 0.025 – 0.150 in (0.64 – 3.81 mm) |
| Polisztirol (PS) | 0.035 – 0.150 in (0.89 – 3.81 mm) |
Milyen problémákat okozhat a nem megfelelő falvastagság?
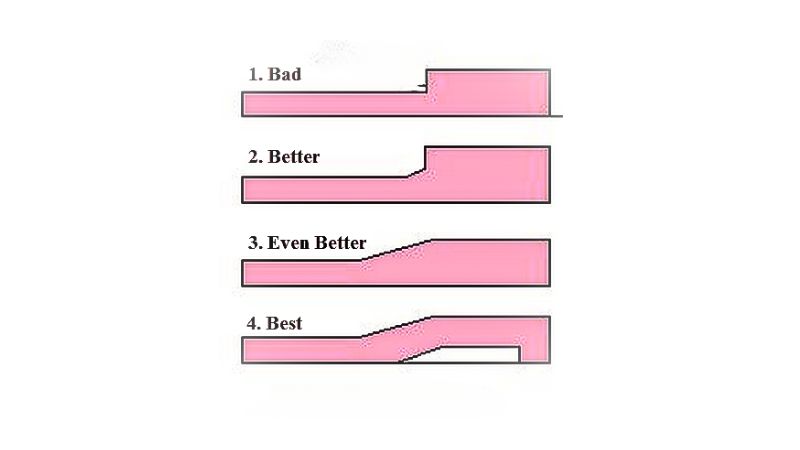
A fröccsöntéshez nem megfelelő falvastagság számos hibához vezethet a késztermékben:
| Hiba | Ok | Következmény |
| Vetemedés | Egyenetlen falvastagság | Az eltérő hűlési sebesség belső feszültséget okoz, ami vetemedéshez vagy csavarodáshoz vezet. |
| Beszívódási nyomok | Vastagabb szakaszok | A lassú hűlés miatt a felület befelé süllyed, és kisebb mélyedések keletkeznek. |
| Folyási csíkok | Változó falvastagság | Az olvadt műanyag eltérő áramlási sebességei látható csíkokat vagy vonalakat okoznak a felületen. |
| Hiányos kitöltés | Vékonyból vastagba történő átmenetek | A korai lehűlés megakadályozza a vastagabb területek teljes kitöltését. |
| Üregek | Vastag szakaszok | A beszorult levegő vagy vákuumzsebek belső üregeket hoznak létre. |
| Sugárfolyás | Túl vékony falak | A műanyag gyors áramlása kígyózó mintázatot hoz létre az alkatrész felületén. |
| Szerkezeti gyengeség | Egyenetlen falvastagság | Rontja az alkatrész szilárdságát és szerkezeti épségét. |
| Méretpontatlanság | Változó vastagság | Az egyenetlen hűlés miatt az alkatrészek nem felelnek meg az előírt méreteknek. |
| Növekvő belső feszültség | Változó falvastagság | Az eltérő hűlési sebesség nagyobb belső feszültséget eredményez. |
| Felületi hibák | Nem megfelelő falvastagság | Olyan felületi egyenetlenségeket okoz, mint a hullámosság vagy a fodrozódás. |
Tervezési szempontok az egyenletes falvastagság eléréséhez
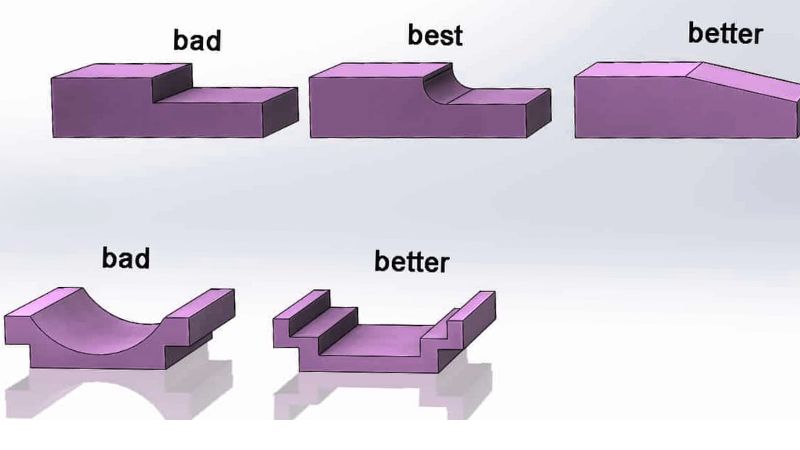
A gyárthatósági tervezés (DFM) elemzése, amelyet a szerszámgyártás megkezdése előtt végeznek el, segít meghatározni az optimális, egyenletes falvastagságot, csökkentve a belső feszültséget és javítva az állandó minőséget.
A huzatszögek alkalmazása a szerszám kitöltésének javítására
A huzatszögek az öntött alkatrészek tervezésének fontos elemei, mivel megkönnyítik a kész alkatrész kiemelését a szerszámból. A huzatszög alkalmazása nem csupán bevált gyakorlat, hanem kulcsfontosságú az egyenletes falvastagság biztosításához.
A 0.5-1.5 fokos külső és a 0.5 fokos belső huzatszög jelentősen javíthatja a szerszám kitöltését.
Ezek az enyhe szögek elősegítik az anyag egyenletesebb áramlását, és megelőzik az egyenetlen falvastagság kialakulását, amely gyakran számos alkatrészhiba kiváltó oka.
A nem egyenletes falvastagság okozta belső feszültségek kezelése
A falvastagság eltérései belső feszültséget okozhatnak az alkatrészben, miközben az lehűl és megszilárdul. A vastagabb falú részek lassabban hűlnek, ezért eltérő mértékben zsugorodnak, ami az alkatrész vetemedését vagy deformálódását okozhatja.
Az egész alkatrészen egyenletes falvastagságra van szükség ahhoz, hogy a feszültség egyenletesen oszoljon el, és elkerülhetők legyenek a lehetséges minőségi problémák.
Az alkatrészek tervezésekor figyelembe kell venni a nagy kockázatú területeket, és következetesen egyenletes falvastagságot kell kialakítani a belső feszültség kialakulásának mérséklésére.
Ajánlott minimális falvastagság
A minimális falvastagság a használt műanyag típusától, valamint az alkatrész méretétől és összetettségétől függ.
Általánosságban:
Kis alkatrészekhez és hatékony, nagy sorozatú gyártáshoz 0.025-0.030 in (0.64-0.76 mm) minimális falvastagság ajánlott.
Nagyobb alkatrészekhez 0.040-0.050 in (1.0-1.3 mm) minimális falvastagság javasolt.
A hagyományos fröccsöntésnél a gyakorlatban elérhető minimális falvastagság 0.030-0.040 in (0.76-1.0 mm).
Egyes speciális vékonyfalú fröccsöntési eljárásokkal akár 0.010 in (0.25 mm) falvastagság is elérhető, ez azonban nagy nyomást igényel, és korlátozza az alkatrész méretét.
Ajánlott maximális falvastagság
A fröccsöntés során lehetőség szerint kerülni kell a túl vastag falakat, mivel hibákhoz és hatékonyságcsökkenéshez vezethetnek.
Általános irányelvek:
A legtöbb fröccsöntött alkatrész maximális falvastagsága 0.125-0.250 in (3.2-6.4 mm).
A 0.250 in (6.4 mm)-nél vastagabb falaknál nagyobb a beszívódási nyomok, az üregek, a maradó feszültségek és a vetemedés kockázata.
Egyes speciális alkalmazásokban akár 4.5 in (114 mm) falvastagság is lehetséges, de ehhez nagyon hosszú ciklusidőre van szükség.
A hatékonyság és a minőség érdekében a legtöbb alkatrésznél legfeljebb 0.125–0.160 in (3.2–4.0 mm) falvastagság ajánlott.
Hogyan oldhatók meg a falvastagsági problémák a fröccsöntött alkatrészeknél
Vastag falszakaszok kezelése fröccsöntött alkatrészeknél
Ennek mérséklésére célszerű olyan falvastagságot választani, amely gyors hűtést tesz lehetővé, ugyanakkor megfelelő szilárdságot biztosít. Például PA6 anyag esetén, 8 mm-es falvastagságnál a teljes fröccsöntési ciklus körülbelül 93 másodperc, ebből a hűtés mintegy 70 másodpercet vesz igénybe.
A vastagabb falak miatt megnövekedő ciklusidő problémája a magkiszedésnek (core out) nevezett technikával mérsékelhető. Ennek során üreges részeket alakítanak ki a vastag falban anélkül, hogy az alkatrész épsége vagy szilárdsága csorbulna.
Vékony falak kezelése az alkatrész épségének megőrzésével
Az alkatrészek tervezésekor ajánlott a lehető legkisebb falvastagságot választani, amely még nem veszélyezteti az alkatrész épségét.
A vékonyabb falú kialakítás megtervezéséhez alaposan ismerni kell az anyag folyási tulajdonságait a hibák megelőzése érdekében.
Az olyan tényezők, mint a fröccsöntési nyomás és a szerszám hőmérséklete, valamint a bordákhoz és merevítőkhöz hasonló tervezési elemek alkalmazása megtámaszthatják a vékony falú alkatrészeket, javíthatják a szerszámozhatóságukat, és csökkenthetik a vetemedés, a beszívódás vagy a buborékok kialakulásának kockázatát. Nem biztos benne, hogy a terve hibamentesen fröccsönthető? Ossza meg velünk az alkatrész tervét és kérjen árajánlatot.






