
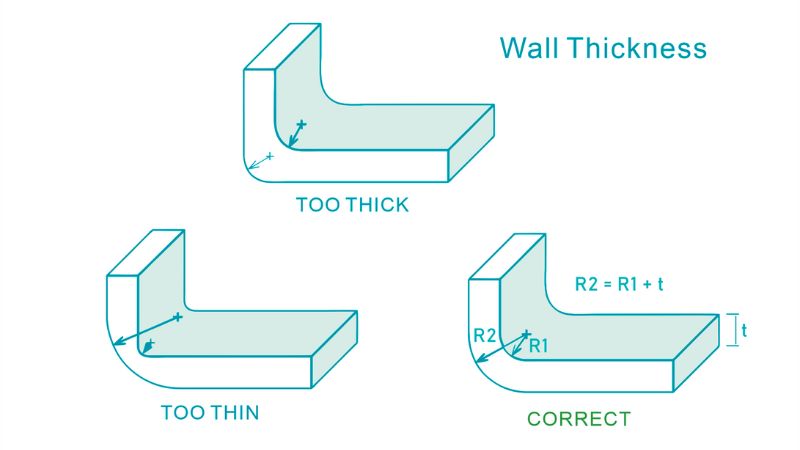
De la compréhension des principes de base de l’épaisseur des parois aux considérations propres à chaque matériau, ce guide aborde les éléments essentiels que les concepteurs, ingénieurs et fabricants doivent connaître.
Ce guide complet examine l’importance d’une conception appropriée de l’épaisseur des parois en moulage par injection et présente les bonnes pratiques, les difficultés courantes et les solutions pour optimiser la production des pièces.
Qu’est-ce que l’épaisseur de paroi en moulage par injection ?
L’épaisseur de paroi est un paramètre de conception essentiel en moulage par injection. Elle désigne l’épaisseur de la section transversale de la pièce en plastique moulée.
Il s’agit de l’un des critères de conception les plus importants, car il influe fortement sur la fabricabilité, le coût, la qualité et les performances de la pièce finale.
Quels facteurs influencent l’épaisseur des parois ?
Deux facteurs clés influencent l’épaisseur des parois en moulage par injection : le matériau plastique et la structure de la pièce.
- Dimensions et forme : les grandes pièces nécessitent généralement des parois plus épaisses pour garantir leur intégrité structurelle, tandis que les pièces plus petites peuvent avoir des parois plus minces. Les formes complexes peuvent nécessiter des épaisseurs variables.
- Matériau plastique : les plastiques présentent des caractéristiques d’écoulement et des vitesses de refroidissement différentes. Les matériaux moins visqueux ou présentant un débit de fusion plus élevé peuvent généralement être utilisés avec des parois plus minces.
Voici un tableau des épaisseurs de paroi optimales pour différents matériaux :
| Matériau | Plage d’épaisseur de paroi recommandée |
| ABS | 0.045 – 0.140 in (1.14 – 3.56 mm) |
| Acétal (POM) | 0.030 – 0.120 in (0.76 – 3.05 mm) |
| Acrylique (PMMA) | 0.025 – 0.500 in (0.64 – 12.7 mm) |
| Nylon (PA) | 0.030 – 0.115 in (0.76 – 2.92 mm) |
| Polycarbonate (PC) | 0.040 – 0.150 in (1.02 – 3.81 mm) |
| Polyéthylène (PE) | 0.030 – 0.200 in (0.76 – 5.08 mm) |
| Polypropylène (PP) | 0.025 – 0.150 in (0.64 – 3.81 mm) |
| Polystyrène (PS) | 0.035 – 0.150 in (0.89 – 3.81 mm) |
Quels problèmes l’épaisseur des parois peut-elle provoquer ?
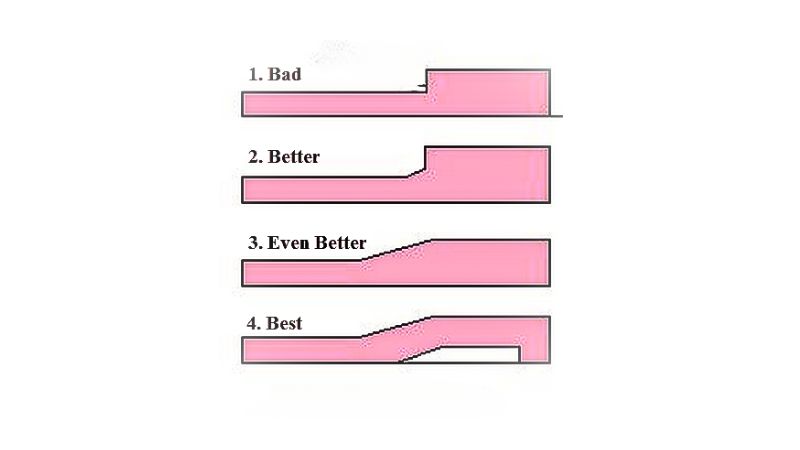
Une épaisseur de paroi inadaptée au moulage par injection peut provoquer plusieurs défauts sur le produit fini :
| Défaut | Cause | Résultat |
| Gauchissement | Épaisseur de paroi irrégulière | Des vitesses de refroidissement différentes créent des contraintes internes et provoquent un gauchissement ou une torsion. |
| Retassures | Sections plus épaisses | Un refroidissement lent fait s’affaisser la surface et crée de petites dépressions. |
| Lignes d’écoulement | Variations de l’épaisseur des parois | Les différences de vitesse d’écoulement du plastique fondu créent des stries ou des lignes visibles à la surface. |
| Pièces incomplètes | Transitions de parois minces à épaisses | Un refroidissement prématuré empêche le remplissage complet des zones épaisses. |
| Vides | Sections épaisses | L’air emprisonné ou les poches de vide forment des cavités internes. |
| Jetting | Parois trop minces | Un écoulement rapide du plastique crée des motifs sinueux à la surface de la pièce. |
| Faiblesse structurelle | Épaisseur de paroi irrégulière | Compromet la résistance et l’intégrité de la pièce. |
| Imprécisions dimensionnelles | Variations d’épaisseur | Un refroidissement inégal empêche les pièces de respecter les dimensions spécifiées. |
| Augmentation des contraintes internes | Épaisseurs de paroi variables | Des vitesses de refroidissement différentes entraînent des contraintes internes plus élevées. |
| Défauts de surface | Épaisseur de paroi inadaptée | Provoque des imperfections comme des ondulations ou des irrégularités. |
Considérations de conception pour obtenir une épaisseur de paroi uniforme
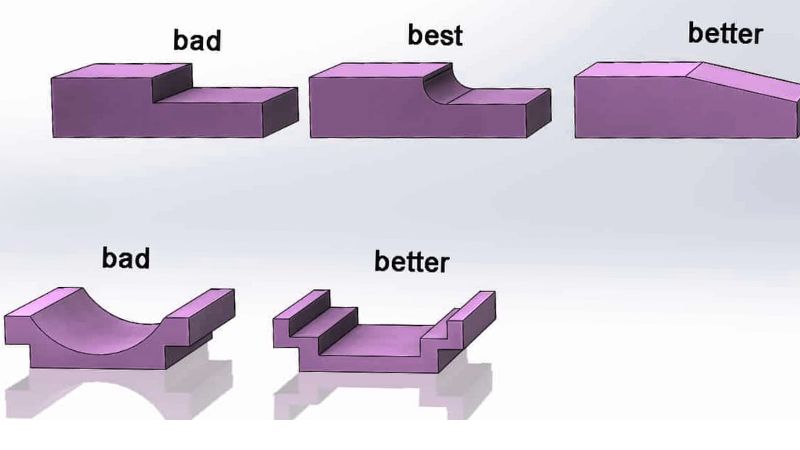
L’analyse de la fabricabilité (DFM) aide à déterminer l’épaisseur uniforme optimale afin de limiter les contraintes internes et d’améliorer la régularité.
Utiliser des angles de dépouille pour améliorer le remplissage du moule
Les angles de dépouille sont essentiels à la conception des composants moulés par injection, car ils facilitent le démoulage de la pièce finie. Leur intégration relève non seulement des bonnes pratiques, mais contribue aussi de manière déterminante à l’uniformité de l’épaisseur des parois.
Un angle de dépouille externe recommandé de 0.5-1.5 degrés et un angle interne de 0.5 degrés peuvent améliorer considérablement le remplissage du moule.
Ces faibles angles permettent à la matière de s’écouler plus régulièrement et empêchent la formation d’épaisseurs de paroi irrégulières, souvent à l’origine de divers défauts sur la pièce.
Réduire les contraintes internes dues à une épaisseur de paroi non uniforme
Les variations d’épaisseur de paroi peuvent générer des contraintes internes pendant le refroidissement et la solidification de la pièce. Les zones plus épaisses refroidissent plus lentement ; les différences de retrait qui en résultent peuvent déformer ou gauchir la pièce.
Il est essentiel de maintenir une épaisseur uniforme sur l’ensemble de la pièce afin de répartir ces contraintes de manière homogène et d’éviter d’éventuels problèmes de qualité.
Lors de la conception, il convient d’identifier les zones à risque et d’appliquer une épaisseur de paroi constante pour limiter la formation de contraintes internes.
Épaisseur minimale recommandée
L’épaisseur minimale de paroi dépend du plastique utilisé ainsi que de la taille et de la complexité de la pièce.
En règle générale :
Pour les petites pièces et une production efficace à grand volume, une épaisseur minimale de paroi de 0.025-0.030 in (0.64-0.76 mm) est recommandée.
Pour les pièces plus grandes, une épaisseur minimale de 0.040-0.050 in (1.0-1.3 mm) est conseillée.
En moulage par injection conventionnel, l’épaisseur minimale pratique se situe entre 0.030-0.040 in (0.76-1.0 mm).
Certaines applications spécialisées de moulage à paroi mince permettent d’atteindre une épaisseur de 0.010 in (0.25 mm), mais elles nécessitent des pressions élevées et limitent la taille des pièces.
Épaisseur maximale recommandée
Dans la mesure du possible, évitez les parois excessivement épaisses en moulage par injection, car elles peuvent entraîner des défauts et des pertes d’efficacité.
Les recommandations générales sont les suivantes :
La plupart des pièces moulées par injection ont une épaisseur de paroi maximale comprise entre 0.125-0.250 in (3.2-6.4 mm).
Au-delà de 0.250 in (6.4 mm), les risques de retassures, de vides, de contraintes résiduelles et de gauchissement augmentent.
Dans certaines applications spécialisées, une épaisseur allant jusqu’à 4.5 in (114 mm) est possible, mais elle entraîne des cycles très longs.
Pour concilier efficacité et qualité, il est recommandé de limiter l’épaisseur maximale à 0.125-0.160 in (3.2-4.0 mm) pour la plupart des pièces.
Comment résoudre les problèmes d’épaisseur de paroi des pièces moulées
Gérer les sections épaisses des pièces moulées par injection
Pour limiter ces problèmes, il est conseillé de choisir une épaisseur permettant un refroidissement rapide tout en assurant une résistance suffisante. Par exemple, avec du PA6 et une épaisseur de 8mm, le cycle complet de moulage par injection dure environ 93 secondes, dont environ 70 secondes de refroidissement.
Pour réduire les cycles prolongés causés par des parois épaisses, la technique de évidement (core out) peut être utile. Elle consiste à créer des sections creuses dans la paroi épaisse sans compromettre l’intégrité ni la résistance de la pièce.
Gérer les parois minces sans compromettre l’intégrité de la pièce
Il est recommandé aux concepteurs de définir l’épaisseur de paroi minimale nécessaire, sans compromettre l’intégrité de la pièce.
La conception de parois plus minces exige une bonne compréhension des caractéristiques d’écoulement du matériau afin d’éviter les défauts.
La pression d’injection, la température du moule et l’ajout d’éléments de conception tels que des nervures ou des goussets peuvent soutenir les pièces à parois minces, améliorer leur aptitude au moulage et réduire les risques de déformation, de retassure ou de bulles.







