
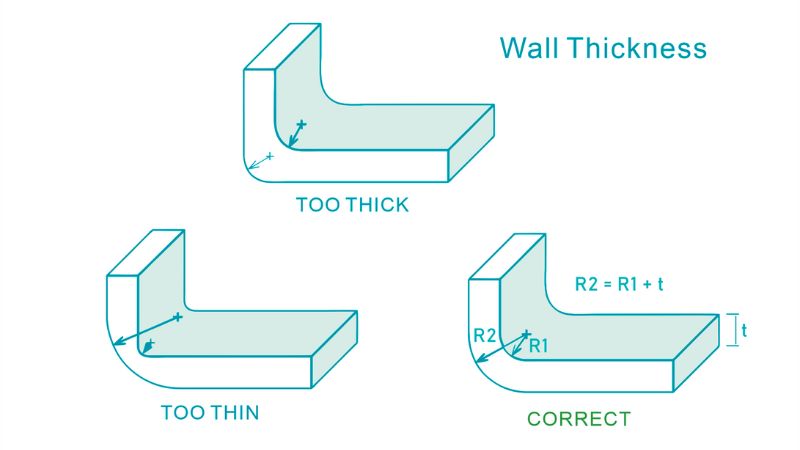
Desde a compreensão do básico da espessura da parede até a navegação por considerações específicas do material, este guia abrange aspectos essenciais que designers, engenheiros e fabricantes precisam saber.
Este guia abrangente explora a importância do design adequado da espessura da parede na moldagem por injeção, oferecendo insights sobre as melhores práticas, desafios comuns e soluções para otimizar a produção de peças.
O que é espessura da parede na moldagem por injeção
A espessura da parede é uma consideração crítica do projeto no processo de moldagem por injeção, que se refere à espessura transversal da parte plástica que está sendo moldada.
É uma das considerações de projeto mais importantes na moldagem por injeção, pois afeta significativamente a fabricação, o custo, a qualidade e o desempenho da peça final.
O que influencia a espessura da parede
Dois fatores-chave influenciam a espessura da parede na moldagem por injeção de material plástico e estrutura de peças.
- Tamanho e forma – As peças maiores geralmente exigem paredes mais grossas para a integridade estrutural, enquanto as peças menores podem ter paredes mais finas. Formas complexas podem precisar de espessuras variáveis.
- Material plástico – – Diferentes plásticos têm características de fluxo variáveis e taxas de resfriamento. Materiais com menor viscosidade ou maiores taxas de fluxo de fusão geralmente podem ser usados com paredes mais finas.
Aqui está um gráfico para você verificar a espessura ideal da parede para vários materiais:
| Material | Faixa de espessura de parede recomendada |
| ABS | 0.045 – 0.140 in (1.14 – 3.56 mm) |
| Acetal (POM) | 0.030 – 0.120 in (0.76 – 3.05 mm) |
| Acrílico (PMMA) | 0.025 – 0.500 in (0.64 – 12.7 mm) |
| Nylon (PA) | 0.030 – 0.115 in (0.76 – 2.92 mm) |
| Policarbonato (PC) | 0.040 – 0.150 in (1.02 – 3.81 mm) |
| Polietileno (PE) | 0.030 – 0.200 in (0.76 – 5.08 mm) |
| Polipropileno (PP) | 0.025 – 0.150 in (0.64 – 3.81 mm) |
| Poliestireno (PS) | 0.035 – 0.150 in (0.89 – 3.81 mm) |
Quais são os problemas com a espessura da parede?
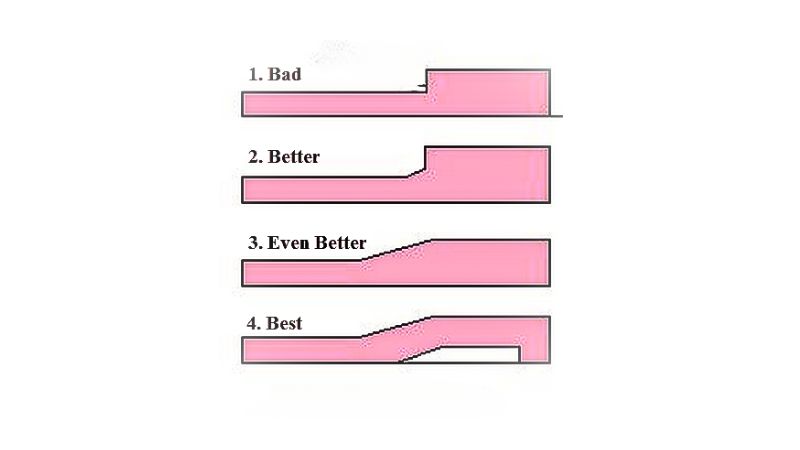
A espessura incorreta da parede para moldagem por injeção pode levar a vários defeitos no produto final:
| Defeito | Causa | Resultado |
| Warpage | Espessura de parede desigual | Diferentes taxas de resfriamento levam a tensões internas, causando deformação ou torção. |
| Marcas de tinta | Secções mais espessas | O resfriamento lento permite que a superfície afunde para dentro, criando pequenas depressões |
| Linhas de fluxo | Variações na espessura da parede | Diferentes taxas de fluxo de plástico fundido causam estrias visíveis ou linhas na superfície |
| Tiros curtos | Transições finas a grossas | O resfriamento prematuro impede o enchimento completo de áreas mais espessas |
| Vazios | Secções grossas | Bolsos de ar ou vácuo formam vazios internos |
| Jateamento | Paredes muito finas | Fluxo de plástico rápido causa padrões semelhantes a cobras na superfície da peça |
| Fraqueza estrutural | Espessura de parede inconsistente | Compromissos parte força e integridade |
| Inexatidões dimensionais | Variações de espessura | O resfriamento desigual leva a peças que não atendem às dimensões especificadas |
| Aumento do estresse interno | Espessuras de parede variáveis | Diferentes taxas de resfriamento resultam em tensões internas mais altas |
| Defeitos de superfície | Espessura de parede inadequada | Causa imperfeições superficiais, como ondulações ou ondulações |
Considerações de design para alcançar espessura de parede uniforme
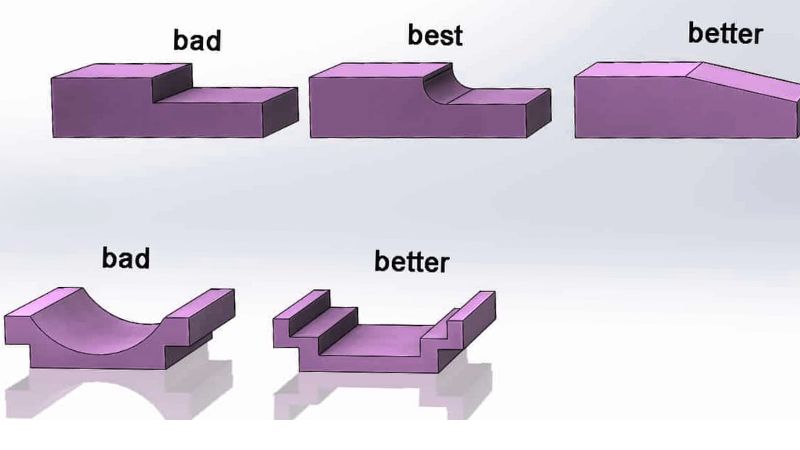
A análise de design para fabricação (DFM) ajuda a identificar a espessura uniforme ideal para minimizar o estresse interno e melhorar a consistência.
Utilizando Esboço de ngulos para Melhorar o Enchimento de Moldes
Os ângulos de rascunho são parte integrante do design dos componentes moldados por injeção, servindo para facilitar a liberação mais fácil da parte acabada do molde. Incorporar um ângulo de rascunho não é apenas uma boa prática; é fundamental para promover a espessura da parede uniforme.
Um ângulo de inclinação externo recomendado de 0,5-1,5 graus e um ângulo interno de 0,5 graus podem melhorar muito o processo de enchimento do molde.
Esses pequenos ângulos permitem que o material flua mais suavemente e evite a formação de espessuras de parede inconsistentes, que muitas vezes são a raiz de vários defeitos dentro da peça.
Enfrentando os estresses internos causados pela espessura da parede não uniforme
Disparidades na espessura da parede podem levar a tensões internas dentro da peça à medida que esfria e solidifica. Seções de espessura de parede mais espessa esfriam a taxas mais lentas, causando taxas diferenciais de encolhimento que podem distorcer ou distorcer a peça.
Uma espessura uniforme em toda a peça é imperativa para distribuir uniformemente essas tensões e evitar possíveis problemas de qualidade.
Ao projetar peças, deve-se considerar as áreas de alto risco e aplicar uma espessura de parede consistente para mitigar a formação de estresse interno.
Espessura recomendada – Mínimo
A espessura mínima da parede depende do material plástico específico que está sendo usado e do tamanho / complexidade da peça.
Em geral:
Para peças pequenas e produção eficiente de alto volume, recomenda-se uma espessura mínima de parede de 0,025-0,030 in (0,64-0,76 mm).
Para peças maiores, um mínimo de 0,040-0,050 in (1.0-1.3 mm) é sugerido.
A espessura mínima prática da parede para moldagem por injeção convencional varia de 0,030-0,040 in (0,76-1,0 mm).
Algumas aplicações especializadas de moldagem de paredes finas podem alcançar paredes tão finas quanto 0,010 in (0,25 mm), mas isso requer altas pressões e limita o tamanho da peça.
Espessura recomendada – Máximo
Paredes excessivamente grossas devem ser evitadas na moldagem por injeção sempre que possível, pois podem levar a defeitos e ineficiências.
As orientações gerais são:
A maioria das peças moldadas por injeção tem uma espessura máxima de parede de 0,125-0,250 polegadas (3,2-6,4 mm).
Paredes mais grossas que 0,250 polegadas (6,4 mm) têm maior risco de marcas de sumidouro, vazios, tensões residuais e deformações.
Em algumas aplicações especializadas, espessuras de parede de até 4,5 polegadas (114 mm) são possíveis, mas exigem tempos de ciclo muito longos.
Como prática recomendada para eficiência e qualidade, recomenda-se uma espessura máxima de parede de 0,125-0,160 pol (3,2-4,0 mm) para a maioria das peças.
Como resolver problemas de espessura de parede em peças moldadas
Lidando com seções de parede grossa em peças moldadas por injeção
Para mitigar isso, é aconselhável manter uma espessura de parede que facilite o resfriamento rápido, mas também ofereça resistência suficiente. Por exemplo, com material PA6 com espessura de 8 mm, o ciclo total de moldagem por injeção é de aproximadamente 93 segundos, com o resfriamento levando cerca de 70 segundos.
Para superar o desafio de tempos de ciclo prolongados devido a paredes mais grossas, empregar uma técnica conhecida como core out pode ser benéfico. Isso envolve a criação de seções ocas na parede grossa sem comprometer a integridade ou a força da peça.
Como lidar com paredes finas sem comprometer a integridade das peças
Os designers de produtos são recomendados para projetar peças com a espessura mínima de parede necessária sem comprometer a integridade das peças.
O design de parede mais fino requer uma compreensão completa das características de fluxo do material para evitar defeitos.
Fatores como pressão de injeção, temperatura do molde e elementos de projeto, como nervuras ou reforços triangulares, podem dar suporte a peças de parede fina, melhorar sua moldabilidade e reduzir o risco de empenamento, marcas de rechupagem ou bolhas.







