
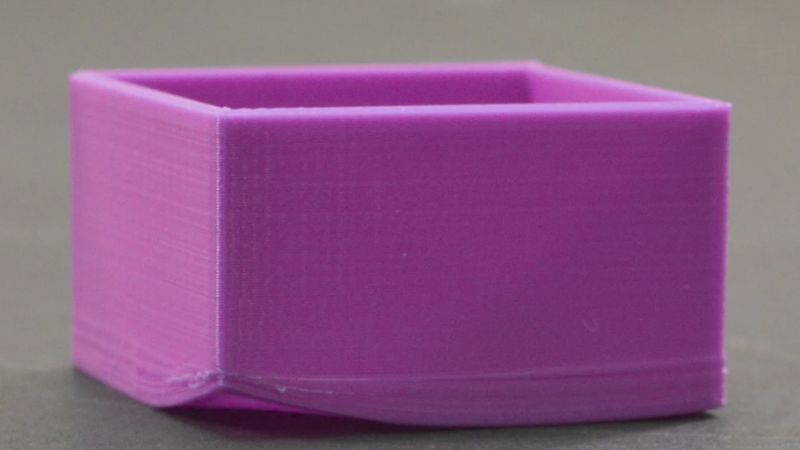
O empenamento pode ser um problema. Para fabricantes e projetistas de produtos, é essencial compreender suas causas; implementar estratégias eficazes de prevenção ajuda a manter a alta qualidade e reduzir os custos de produção.
Neste guia abrangente, exploraremos os principais fatores que contribuem para a deformação na moldagem por injeção e forneceremos soluções práticas para mitigar esse problema.
Ao aplicar esses insights, os fabricantes podem melhorar sua eficiência de produção, reduzir as taxas de sucata e, finalmente, fornecer peças moldadas por injeção superiores.
O que é o Molding Warpage
Warpage é um dos problemas de qualidade cruciais na moldagem por injeção de plástico, muitas vezes levando à instabilidade dimensional em peças plásticas.
Warpage refere-se ao desvio indesejável da geometria do produto pretendido que pode ocorrer em peças plásticas durante o processo de moldagem por injeção. Este defeito manifesta-se como distorções, como torção, flexão ou curling da peça moldada.
A gravidade do empenamento varia desde ligeiras deformações, quase impercetíveis a olho nu, até distorções significativas que prejudicam o funcionamento ou a montagem da peça.
O impacto da Warpage em produtos moldados
A presença de warpage na moldagem por injeção tem implicações substanciais na qualidade e funcionalidade das peças plásticas:
- Qualidade estética: O apelo visual é comprometido, tornando os produtos finais menos competitivos no mercado.
- Estabilidade Dimensional: As peças distorcidas podem não se encaixar em montagens ou atender às dimensões precisas necessárias para a interface com outros componentes.
- Deficiências Funcionais: Além da estética, a deformação pode prejudicar o desempenho mecânico e a integridade estrutural do componente.
Qual é a causa da Warpage na moldagem por injeção?
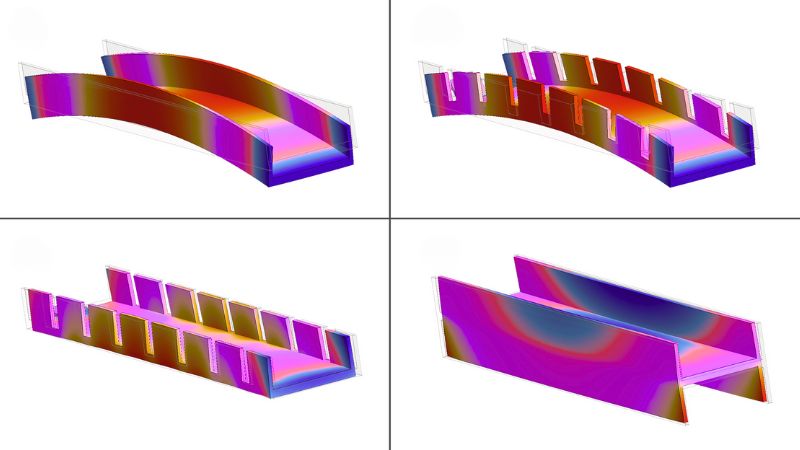
Esta seção explora os meandros da máquina, molde e & nbsp; fatores materiais & nbsp; contribuindo para warpage e fornece algumas soluções práticas para mitigar essas questões.
Erros de máquina
Pressão ou tempo de injeção inadequados
A pressão de injeção insuficiente ou o tempo de espera podem levar à embalagem inadequada do molde. Isso pode fazer com que o material plástico resfrie e solidifique antes que o molde seja devidamente preenchido.
Ambos os cenários resultam em movimento descontrolado de moléculas durante o resfriamento, levando a um encolhimento desigual e deformação.
Temperatura do barril incorreta
Se a temperatura do barril for muito baixa, a resina não atingirá sua temperatura de fluxo adequada, levando à solidificação prematura, embalagem inadequada do molde e, finalmente, encolhimento desigual e deformação.
Tempo de residência impróprio
O tempo de residência inadequado impede a absorção de calor uniforme em toda a resina. Isso pode fazer com que as partes subaquecidas do material se tornem rígidas e solidifiquem prematuramente, resultando em embalagem de molde incompleta e deformação.
Excesso de tensão interna
Altas pressões de injeção podem criar tensões internas dentro da parte moldada, que pode se manifestar como warpage após a ejeção do molde.
Parafuso incorreto para a frente
Se o tempo de avanço do parafuso for muito longo, ele pode levar ao excesso de embalagem do molde, criando tensões internas que resultam em warpage.
Tempo de refrigeração insuficiente
O tempo de resfriamento insuficiente pode impedir que a peça resfrie uniformemente e completamente antes da ejeção, levando a encolhimento e deformação irregulares, à medida que continua a esfriar fora do molde.
Erros do molde
Localização e design de pontos de injeção impróprias
A colocação incorreta da ponto de injeção pode levar ao enchimento e embalagem irregulares da cavidade do molde. Isso resulta em taxas inconsistentes de distribuição e resfriamento de pressão, causando deformação.
Colocação inadequada do pino do ejetor
Pins de ejetor mal posicionados ou insuficientes podem causar estresse desigual quando a peça é ejetada do molde. Isso pode levar à deformação, especialmente em partes com geometrias complexas.
Circuitos de refrigeração desequilibrados
Circuitos de resfriamento inadequadamente equilibrados podem causar resfriamento desigual em todas as cavidades, levando à deformação em algumas partes, enquanto outras permanecem inalteradas.
Erros de seleção de materiais
Taxas de encolhimento altas
Materiais com altas taxas de encolhimento são mais propensos a warpage.
Por exemplo, polímeros semicristalinos como polietileno (PE) e polipropileno (PP) têm maiores taxas de encolhimento em comparação com polímeros amorfos como policarbonato (PC) ou poliestireno (PS).
Encolhimento inconsistente
Alguns materiais encolhem de forma diferente na direção do fluxo versus a direção do fluxo cruzado. Este encolhimento anisotrófico pode levar a warpage, especialmente em partes com longos caminhos de fluxo.
Cristalinidade
Materiais altamente cristalinos são mais suscetíveis à deformação devido à sua tendência a encolher mais durante o resfriamento.
Sensibilidade à umidade
Alguns materiais, como o nylon, são higroscópicos e podem absorver a umidade do ar. Isso pode levar a resultados inconsistentes de moldagem e potencial deformação se não for devidamente seco antes do processamento.
Como reduzir a warpage na moldagem por injeção?
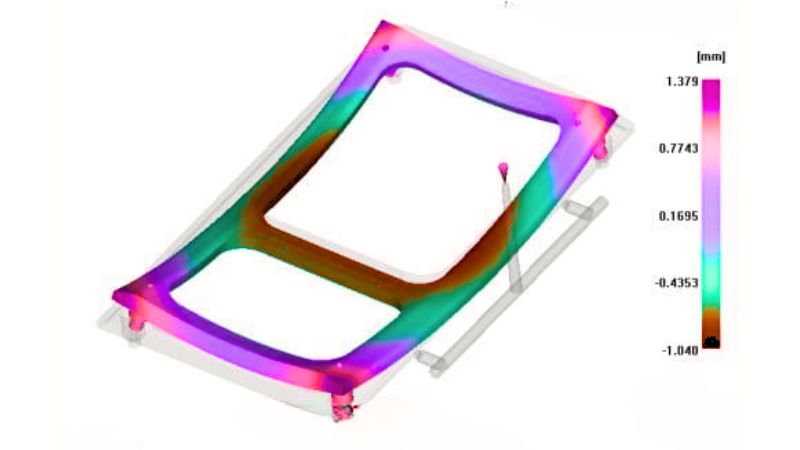
A otimização dos parâmetros de processamento é crucial, começando com o ajuste da pressão de injeção e mantendo o tempo para garantir a embalagem adequada da cavidade do molde. Isso restringe as moléculas de plástico e evita o movimento descontrolado durante o resfriamento.
O aumento do tempo de resfriamento permite o resfriamento completo e uniforme, ajudando a evitar taxas de encolhimento diferencial que muitas vezes levam à deformação.
As configurações de temperatura de ajuste fino são igualmente importantes; elevar a temperatura do barril garante o fluxo de material adequado, enquanto ajustar a temperatura do molde com base nas recomendações do fornecedor de resina promove a uniformidade.
Sempre que possível, a utilização de canais de arrefecimento conformes pode melhorar ainda mais a uniformidade do arrefecimento em toda a peça.
Design de moldes e considerações de materiais
Otimizar pontos de injeção e canais de alimentação usando tipos de pontos de injeção apropriados para plásticos específicos e projetos de produtos, implementando vários pontos de injeção para peças planas e ampliando pontos de injeção e canais de alimentação pode melhorar significativamente o enchimento do molde.
O posicionamento adequado dos pinos extratores também é essencial: garantir que têm largura suficiente, estão bem distribuídos e se encontram perto das zonas com maior resistência à extração pode evitar o empenamento durante a remoção da peça.
Seleção e manuseio de materiais são fatores-chave. A escolha de resinas menos propensas à warpage, como plásticos amorfos como policarbonato e poliestireno em vez de plásticos cristalinos, pode fazer uma diferença substancial.
Para peças que usam inserções de metal, pré-aquecê-las a cerca de 100 ° C ajuda a acomodar diferenças de encolhimento entre metal e plástico, reduzindo o estresse e a potencial deformação.
Otimização de Design e Controle de Qualidade
A otimização do projeto da peça é outro aspecto fundamental. Manter uma espessura de parede uniforme em toda a peça favorece o resfriamento e a contração homogêneos, enquanto a adição de nervuras de reforço pode aumentar a rigidez e reduzir a tendência ao empenamento.
Cooperar com Professional Moldie
Trabalhando com Moldie & nbsp; pode levar à qualidade e eficiência dentro do processo de injeção de plástico moldado. Estamos equipados com a experiência necessária para lidar com uma variedade diversificada de materiais plásticos, garantindo que os produtos plásticos resultantes casem durabilidade com estética.
Moldie enfatiza a precisão em suas técnicas de fabricação. Nossa abordagem envolve:
- Design avançado do molde: Ao otimizar o tamanho e a forma da ponto de injeção, o Moldie ajuda a manter o fluxo e o resfriamento uniformes, resultando em menos estresse interno e menor deformação.
- Seleção de materiais: Seu conhecimento de vários plásticos permite uma escolha informada do material, adaptando as propriedades à aplicação pretendida e mitigando defeitos.
- Otimização de Processo: Moldie ajusta as taxas de temperatura e resfriamento do molde, pois essas variáveis desempenham um papel fundamental na produção de componentes de alta qualidade e sem urdidura.
Acreditamos que essa colaboração pode elevar significativamente o padrão dos componentes plásticos produzidos, melhorando a funcionalidade e a aparência do produto final.







