
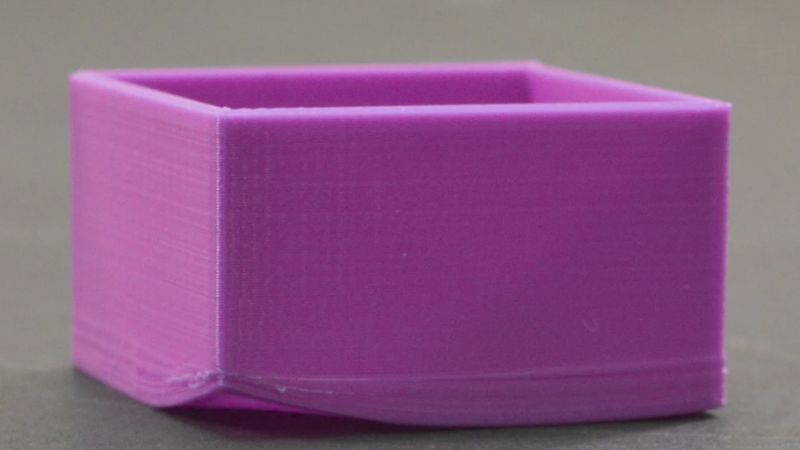
Уорпэйдж может быть раздражающим. & nbsp; Для производителей и дизайнеров продукции важно понять коренные причины " войны " и осуществление эффективных стратегий предотвращения имеет решающее значение для поддержания высокого качества выпуска продукции и сведения к минимуму производственных издержек.
В этом подробном руководстве мы рассмотрим основные причины коробления при литье под давлением и предложим практические способы уменьшить эту проблему.
Применяя эти идеи, производители могут повысить эффективность производства, снизить скорость металлолома и в конечном итоге доставить более высокие компоненты с помощью впрыскивания.
Что такое Wolding Warpage
Коробление — одна из ключевых проблем качества при литье пластмасс под давлением; оно часто приводит к нестабильности размеров пластиковых деталей.
Коробление — это нежелательное отклонение пластиковой детали от заданной геометрии, которое может возникнуть в процессе литья под давлением. Дефект проявляется в виде скручивания, изгиба или загибания отлитой детали.
Тяжесть вариации варьируется от небольших деформаций, едва заметных до невооруженного глаза, до значительных искажений, которые влияют на функцию или структуру части.
Последствия войны для продуктов из моллюсков
Коробление при литье под давлением существенно влияет на качество и функциональность пластиковых деталей:
- Эстетическое качество: Визуальная привлекательность скомпрометирована, что снижает конкурентоспособность конечной продукции на рынке.
- Стойкость к размерам: Заряженные части могут не вписываться в комплекты или соответствовать конкретным размерам, необходимым для соединения с другими элементами.
- Функциональные недостатки: Помимо эстетики, деформация может отрицательно сказаться на механических характеристиках и структурной целостности компонента.
Каковы причины коробления при литье под давлением?
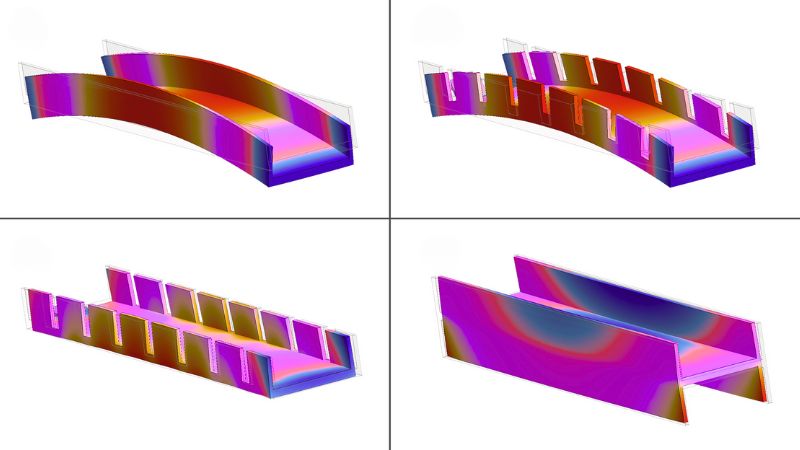
В этом разделе подробно рассматриваются особенности оборудования, пресс-формы и материала, влияющие на коробление, и предлагаются практические способы уменьшить эти проблемы.
Машинные ошибки
Неадекватное давление впрыска или время
Недостаточное давление впрыска или слишком короткое время выдержки под давлением могут привести к неполному уплотнению материала в пресс-форме. В результате пластик может охладиться и затвердеть до того, как форма будет заполнена должным образом.
Оба сценария приводят к неконтролируемому перемещению молекул во время охлаждения, что приводит к неравномерному упадку и вариации.
Неправильная температура бареля
Если температура цилиндра слишком низкая, смола не достигнет необходимой температуры текучести. Это приведёт к преждевременному затвердеванию, недостаточному уплотнению материала в пресс-форме и, в конечном счёте, к неравномерной усадке и короблению.
Неверное время проживания
Недостаточное время пребывания смолы в цилиндре не позволяет ей равномерно поглотить тепло. Из-за этого недостаточно нагретые участки материала могут стать вязкими и затвердеть преждевременно, что приведёт к неполному уплотнению в пресс-форме и короблению.
Чрезмерный внутренний экран
Высокое давление впрыска может вызывать внутренние напряжения в отформованной детали, которые проявятся в виде коробления после извлечения из пресс-формы.
Неправильное время движения вперед
Слишком длительное время движения шнека вперёд может привести к чрезмерному уплотнению материала в пресс-форме и возникновению внутренних напряжений, вызывающих коробление.
Недостаточное время охлаждения
Если времени охлаждения недостаточно, деталь не успеет равномерно и полностью охладиться до извлечения. Продолжая охлаждаться вне пресс-формы, она будет давать неравномерную усадку и может покоробиться.
Ошибки
Неверное расположение и проектирование врат
Неправильное расположение впускного литника может привести к неравномерному заполнению и уплотнению материала в полости пресс-формы. Давление будет распределяться неравномерно, а скорость охлаждения — различаться, что вызовет коробление.
Неадекватное размещение инжектора
Неправильное расположение толкателей или их недостаточное количество могут создать неравномерную нагрузку при извлечении детали из пресс-формы. Это может привести к короблению, особенно у деталей сложной геометрии.
Несбалансированные системы охлаждения
Неправильная сбалансированность холодильных цепей может привести к неравномерному охлаждению по краям, что в некоторых частях может привести к катаклизму, в то время как другие остаются нетронутыми.
Ошибка отбора материала
Высокие темпы изменения курса
Материалы с высоким коэффициентом сокращения в большей степени подвержены варварству.
Например, полукристаллические полимеры, такие как полиэтилен (PE) и полипропилен (PP), имеют более высокий коэффициент сокращения по сравнению с аморфными полимерами, такими, как поликарбонат (PC) или полистирол (PS).
Непоследовательность в кринке
Некоторые материалы сокращаются по-разному в направлении потока по сравнению с направлением поперечного потока. Это анизотропное сокращение может привести к варплате, особенно в отдельных частях с длинными путями потока.
Кристаллизм
Высококристаллические материалы более восприимчивы к износу из-за их тенденции к дальнейшему сокращению во время охлаждения.
Чувствительность влаги
Некоторые материалы, такие, как нейлон, гигроскопичны и могут поглотить влагу из воздуха, что может привести к непоследовательным результатам образования и потенциальной износоустойчивости, если они не будут надлежащим образом высушены до обработки.
Как уменьшить коробление при литье под давлением?
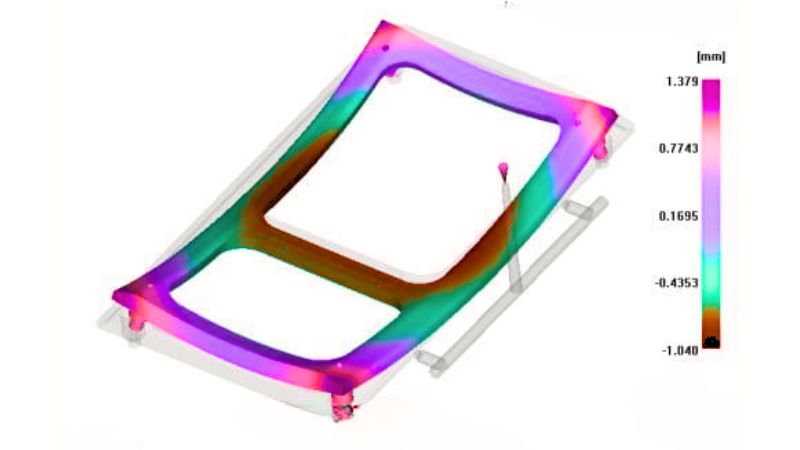
Оптимизация параметров процесса имеет решающее значение. Начать следует с настройки давления впрыска и времени выдержки под давлением, чтобы обеспечить надлежащее уплотнение материала в полости пресс-формы. Это ограничивает подвижность молекул пластика и предотвращает их неконтролируемое перемещение при охлаждении.
Увеличение времени охлаждения позволяет обеспечить полное и даже охлаждение, что помогает предотвратить дифференциальное снижение скорости, которое часто приводит к варплате.
Не менее важна точная настройка температур: повышение температуры цилиндра обеспечивает надлежащее течение материала, а регулировка температуры пресс-формы согласно рекомендациям поставщика смолы способствует равномерности процесса.
Когда это возможно, использование соответствующих каналов охлаждения может еще больше усилить даже охлаждение по всей части.
Обнаженная конструкция и соображения, касающиеся материалов
Заполнение пресс-формы можно значительно улучшить, если оптимизировать впускные литники и литниковые каналы: подобрать тип литника для конкретного пластика и конструкции изделия, использовать несколько литников для плоских деталей и увеличить ширину литников и каналов.
Решающее значение имеет также правильное размещение штифтов-выбросов; обеспечение их достаточно широкой, хорошо распределенной и расположенной вблизи районов с наибольшим сопротивлением выбрасыванию может предотвратить деформацию во время частичного удаления.
Выбор смол, менее подверженных варению, таких, как аморфные пластмассы, такие как поликарбонат и полистирол вместо кристалловых пластмасс, может существенно изменить ситуацию.
В случае частей, в которых используются металлические вставки, их предварительный нагревание примерно до 100 °C помогает учесть различия в сокращении между металлом и пластиком, уменьшая напряжение и потенциальную деформацию.
Оптимизация проектирования и контроль качества
Ещё один важный аспект — оптимизация конструкции детали. Равномерная толщина стенок способствует однородному охлаждению и усадке, а добавление рёбер жёсткости повышает жёсткость детали и снижает склонность к короблению.
Сотрудничайте с профессионалами — Moldie
Сотрудничество с Moldie помогает повысить качество и эффективность процесса литья пластмасс под давлением. У нас есть опыт работы с широким спектром пластиков, поэтому изготовленные изделия сочетают долговечность и привлекательный внешний вид.
Moldie уделяет особое внимание точности производственных процессов. Наш подход включает:
- Передовое проектирование пресс-форм: оптимизируя размер и форму впускного литника, Moldie обеспечивает равномерное течение материала и охлаждение, что снижает внутренние напряжения и коробление.
- Отбор материалов: знание ими различных пластмасс позволяет делать осознанный выбор материала, адаптировать свойства к предполагаемому применению и смягчать дефекты.
- Оптимизация процесса: Moldie тщательно настраивает температуру пресс-формы и скорость охлаждения, поскольку эти параметры играют ключевую роль в производстве высококачественных деталей без коробления.
Мы считаем, что такое сотрудничество может значительно повысить стандарт производства пластмассовых компонентов, что в конечном счете повысит функциональность и внешний вид конечного продукта.







