
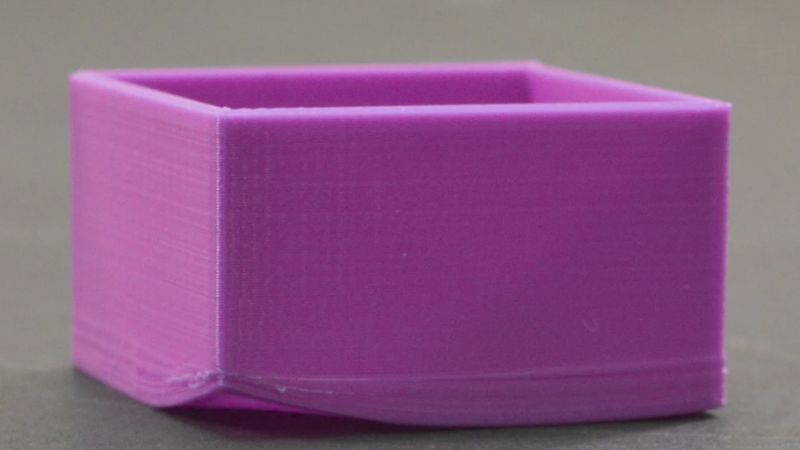
Deformácie môžu byť nepríjemné. Výrobcovia aj konštruktéri produktov musia poznať ich základné príčiny a uplatňovať účinné preventívne stratégie, aby zachovali vysokú kvalitu výroby a znížili výrobné náklady.
V tomto komplexnom sprievodcovi preskúmame hlavné faktory prispievajúce k deformáciám pri vstrekovaní plastov a ponúkneme praktické riešenia na ich obmedzenie.
Uplatnením týchto poznatkov môžu výrobcovia zvýšiť efektívnosť výroby, znížiť mieru nepodarkov a dodávať kvalitnejšie vstrekované diely.
Čo je deformácia výlisku
Deformácia je jedným z kľúčových problémov kvality pri vstrekovaní plastov a často vedie k rozmerovej nestabilite plastových dielov.
Deformácia označuje nežiaducu odchýlku plastového dielu od zamýšľanej geometrie, ku ktorej môže dôjsť počas vstrekovania. Prejavuje sa skrútením, ohnutím alebo zvlnením výlisku.
Rozsah deformácie siaha od miernych zmien, ktoré voľným okom takmer nevidno, až po výrazné odchýlky, ktoré narúšajú funkčnosť alebo montáž dielu.
Vplyv deformácií na výlisky
Deformácie pri vstrekovaní plastov výrazne ovplyvňujú kvalitu a funkčnosť plastových dielov:
- Estetická kvalita: Vizuálna príťažlivosť je ohrozená, takže konečné produkty sú na trhu menej konkurencieschopné.
- Rozmerová stabilita: Ovarené časti sa nemusia zmestiť do zostáv alebo musia spĺňať presné rozmery potrebné na prepojenie s inými komponentmi.
- Funkčné nedostatky: Deformácie môžu okrem vzhľadu narušiť aj mechanickú funkčnosť a štrukturálnu celistvosť súčiastky.
Čo spôsobuje deformácie pri vstrekovaní plastov?
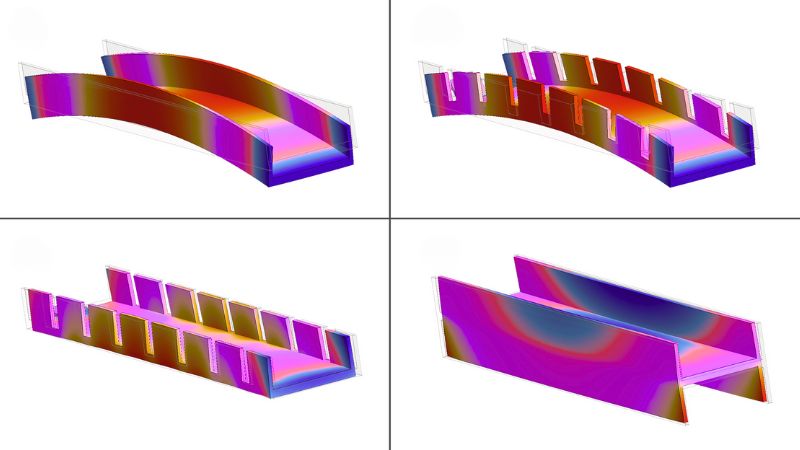
Táto časť sa venuje podrobnostiam o faktoroch súvisiacich so strojom, formou a materiálom, ktoré prispievajú k deformáciám, a uvádza praktické riešenia na zmiernenie týchto problémov.
Chyba stroja
Nedostatočný vstrekovací tlak alebo čas
Nedostatočný vstrekovací tlak alebo čas dotlaku môže spôsobiť neúplné dotlačenie materiálu vo forme. Plast tak môže vychladnúť a stuhnúť skôr, než sa forma správne naplní.
V oboch prípadoch sa molekuly počas chladenia pohybujú nekontrolovane, čo vedie k nerovnomernému zmršťovaniu a deformácii.
Nesprávna teplota valca
Ak je teplota valca príliš nízka, živica nedosiahne správnu teplotu toku. To vedie k predčasnému tuhnutiu, nedostatočnému dotlačeniu formy a napokon k nerovnomernému zmršťovaniu a deformáciám.
Nesprávny čas pobytu
Nedostatočný čas zotrvania neumožňuje rovnomerné zahriatie celej živice. Nedostatočne zohriate časti materiálu môžu stuhnúť a predčasne zatuhnúť, čo vedie k neúplnému dotlačeniu formy a deformáciám.
Nadmerný vnútorný kmeň
Vysoký vstrekovací tlak môže vo výlisku vytvoriť vnútorné pnutie, ktoré sa po vyhodení z formy prejaví deformáciou.
Nesprávny čas zaskrutkovania dopredu
Ak je čas pohybu skrutky vpred príliš dlhý, môže dôjsť k nadmernému dotlačeniu formy a vzniku vnútorného pnutia, ktoré spôsobuje deformácie.
Nedostatočný čas chladenia
Nedostatočný čas chladenia môže zabrániť rovnomernému a úplnému ochladeniu dielu pred vyhodením, čo vedie k nerovnomernému zmršťovaniu a deformácii pri ďalšom chladení mimo formy.
Chyby formy
Nesprávna poloha a konštrukcia vtoku
Nesprávne umiestnenie vtoku môže spôsobiť nerovnomerné plnenie a dotlačenie dutiny formy. Následné nerovnomerné rozloženie tlaku a rýchlosti chladenia vedú k deformáciám.
Nesprávne umiestnenie vyhadzovacích kolíkov
Nesprávne umiestnené alebo nedostatočné množstvo vyhadzovacích kolíkov môže pri vyhadzovaní dielu z formy spôsobiť nerovnomerné namáhanie. To môže viesť k deformáciám, najmä pri dieloch so zložitou geometriou.
Nevyvážené chladiace obvody
Nesprávne vyvážené chladiace okruhy môžu spôsobiť nerovnomerné chladenie dutín, a tým deformácie niektorých dielov, zatiaľ čo ostatné zostanú neovplyvnené.
Chyby výberu materiálu
Vysoká miera pokropenia
Materiály s vysokou mierou zmršťovania sú náchylnejšie na deformácie.
Napríklad semikryštalické polyméry, ako sú polyetylén (PE) a polypropylén (PP), sa zmršťujú viac než amorfné polyméry, ako sú polykarbonát (PC) a polystyrén (PS).
Nekonzistentné zmlátenie
Niektoré materiály sa zmršťujú rozdielne v smere toku a naprieč smerom toku. Toto anizotropné zmršťovanie môže viesť k deformáciám, najmä pri dieloch s dlhými tokovými dráhami.
Kryštalickosť
Vysokokryštalické materiály sú náchylnejšie na deformácie, pretože sa počas chladenia viac zmršťujú.
Citlivosť vlhkosti
Niektoré materiály, napríklad nylon, sú hygroskopické a absorbujú vlhkosť zo vzduchu. Ak sa pred spracovaním správne nevysušia, výsledky formovania môžu byť nekonzistentné a môžu vzniknúť deformácie.
Ako obmedziť deformácie pri vstrekovaní plastov?
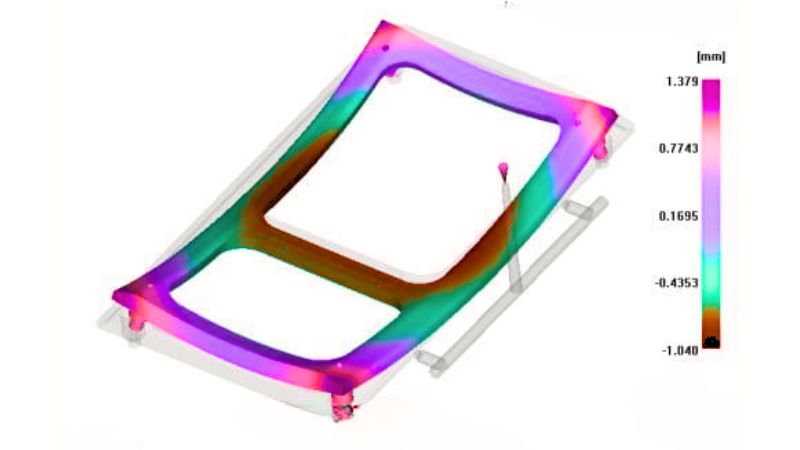
Optimalizácia parametrov spracovania je kľúčová. Začnite úpravou vstrekovacieho tlaku a času dotlaku, aby sa dutina formy správne dotlačila. Tým sa obmedzí pohyb molekúl plastu a zabráni ich nekontrolovanému preskupovaniu počas chladenia.
Predĺženie času chladenia umožňuje úplné a rovnomerné ochladenie a pomáha predchádzať rozdielnej miere zmršťovania, ktorá často spôsobuje deformácie.
Rovnako dôležité je presné doladenie teploty: zvýšenie teploty valca zabezpečuje správny tok materiálu a nastavenie teploty formy podľa odporúčaní dodávateľa živice podporuje rovnomernosť.
Tam, kde je to možné, môže zavedenie zodpovedajúcich chladiacich kanálov ďalej zvýšiť rovnomerné chladenie v celej časti.
Hľadiská konštrukcie formy a výberu materiálu
Plnenie formy možno výrazne zlepšiť optimalizáciou vtokov a vtokových kanálov: použitím vhodného typu vtoku pre konkrétny plast a konštrukciu výrobku, viacerých vtokov pri plochých dieloch a širších vtokov a kanálov.
Dôležité je aj správne umiestnenie vyhadzovacích kolíkov. Dostatočná šírka, rovnomerné rozmiestnenie a umiestnenie blízko oblastí s najväčším odporom pri vyhadzovaní pomáhajú predchádzať deformácii pri vyberaní dielu.
Výber materiálu a jeho spracovanie sú kľúčové faktory. Výrazný rozdiel môže priniesť výber živíc menej náchylných na deformácie, napríklad amorfných plastov, ako sú polykarbonát a polystyrén, namiesto kryštalických plastov.
Pri dieloch s kovovými vložkami pomáha ich predhriatie na približne 100°C vyrovnať rozdielne zmršťovanie kovu a plastu, čím sa znižuje pnutie a riziko deformácie.
Optimalizácia dizajnu a kontrola kvality
Ďalším kľúčovým aspektom je optimalizácia konštrukcie dielu. Rovnomerná hrúbka steny podporuje rovnomerné chladenie a zmršťovanie; pridanie výstužných rebier môže zvýšiť tuhosť dielu a znížiť jeho náchylnosť na deformáciu.
Spolupracujte s odborníkmi — Moldie
Spolupráca s Moldie môže zvýšiť kvalitu a efektívnosť procesu vstrekovania plastov. Máme potrebné odborné znalosti na spracovanie širokej škály plastových materiálov a zabezpečujeme, aby výsledné plastové výrobky spájali trvanlivosť s estetickým vzhľadom.
Moldie kladie dôraz na presnosť výrobných postupov. Náš prístup zahŕňa:
- Pokročilá konštrukcia foriem: Optimalizáciou veľkosti a tvaru vtokov Moldie pomáha udržiavať rovnomerný tok a chladenie, čím znižuje vnútorné pnutie a deformácie.
- Výber materiálu: Ich znalosť rôznych plastov umožňuje informovaný výber materiálu, prispôsobenie vlastností zamýšľanému použitiu a zmiernenie chýb.
- Optimalizácia procesu: Moldie presne dolaďuje teplotu formy a rýchlosť chladenia, pretože tieto parametre zohrávajú zásadnú úlohu pri výrobe kvalitných komponentov bez deformácií.
Veríme, že takáto spolupráca môže výrazne zvýšiť štandard vyrobených plastových komponentov, čím sa v konečnom dôsledku zvýši funkčnosť a vzhľad konečného produktu.







