
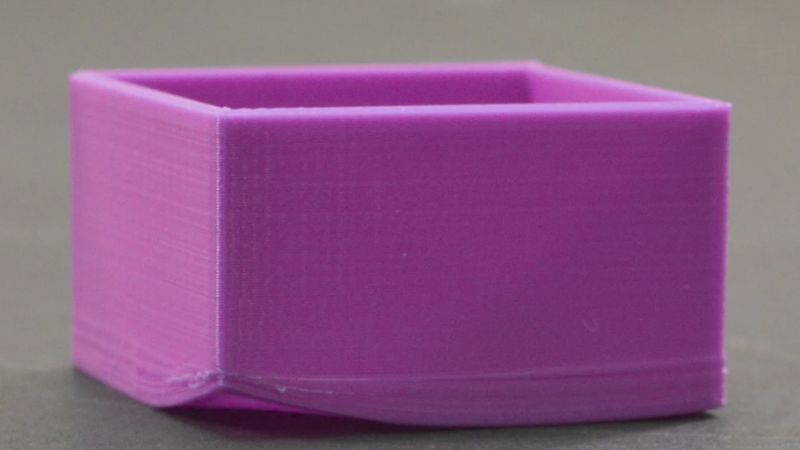
Verzug kann problematisch sein. Für Hersteller und Produktdesigner ist es wichtig, die Ursachen zu verstehen und wirksame Vorbeugungsmaßnahmen umzusetzen. So lassen sich eine hohe Produktqualität sichern und Fertigungskosten minimieren.
In diesem umfassenden Leitfaden betrachten wir die wichtigsten Ursachen von Verzug beim Spritzgießen und stellen praktische Lösungen zur Verringerung dieses Problems vor.
Mit diesen Erkenntnissen können Hersteller ihre Fertigungseffizienz steigern, Ausschuss verringern und hochwertige Spritzgussteile liefern.
Was ist Verzug beim Spritzgießen?
Verzug gehört zu den wichtigsten Qualitätsproblemen beim Kunststoffspritzgießen und führt häufig zu Maßinstabilität der Kunststoffteile.
Verzug ist eine unerwünschte Abweichung von der vorgesehenen Produktgeometrie, die während des Spritzgießens an Kunststoffteilen auftreten kann. Dabei verformt sich das Formteil beispielsweise durch Verdrehen, Biegen oder Wölben.
Der Verzug reicht von leichten, mit bloßem Auge kaum erkennbaren Verformungen bis hin zu deutlichen Abweichungen, die Funktion oder Montage des Bauteils beeinträchtigen.
Auswirkungen von Verzug auf Formteile
Verzug beim Spritzgießen beeinträchtigt die Qualität und Funktionalität von Kunststoffteilen erheblich:
- Optische Qualität: Das Erscheinungsbild wird beeinträchtigt und das fertige Produkt verliert an Wettbewerbsfähigkeit.
- Maßhaltigkeit: Verzogene Teile passen möglicherweise nicht in Baugruppen oder erfüllen nicht die für die Verbindung mit anderen Komponenten erforderlichen Präzisionsmaße.
- Funktionale Mängel: Verzug beeinträchtigt nicht nur die Optik, sondern kann auch die mechanische Leistung und strukturelle Integrität des Bauteils mindern.
Was verursacht Verzug beim Spritzgießen?
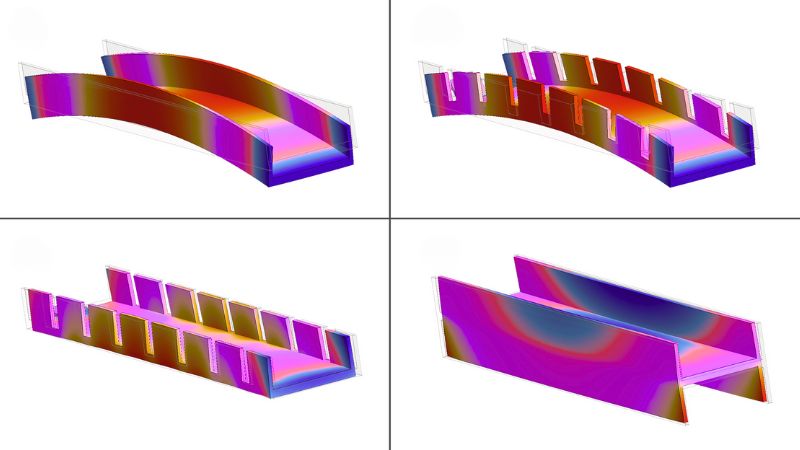
In diesem Abschnitt betrachten wir die Zusammenhänge zwischen Faktoren der Maschine, der Form und des Materials, die zu Verzug beitragen, und zeigen praktische Lösungen zur Verringerung dieser Probleme.
Maschinenbedingte Fehler
Unzureichender Einspritzdruck oder zu kurze Einspritzzeit
Unzureichender Einspritzdruck oder eine zu kurze Nachdruckzeit können zu einer mangelhaften Verdichtung der Form führen. Dadurch kann der Kunststoff abkühlen und erstarren, bevor die Form richtig gefüllt ist.
In beiden Fällen bewegen sich die Moleküle während des Abkühlens unkontrolliert. Das führt zu ungleichmäßiger Schrumpfung und Verzug.
Falsche Zylindertemperatur
Ist die Zylindertemperatur zu niedrig, erreicht das Harz nicht die erforderliche Fließtemperatur. Es erstarrt dann vorzeitig, die Form wird unzureichend verdichtet und es kommt letztlich zu ungleichmäßiger Schrumpfung und Verzug.
Ungeeignete Verweilzeit
Bei einer zu kurzen Verweilzeit wird das Harz nicht gleichmäßig erwärmt. Untererwärmte Materialbereiche können dadurch steif werden und vorzeitig erstarren. Die Form wird unvollständig verdichtet und es entsteht Verzug.
Zu hohe innere Spannungen
Ein hoher Einspritzdruck kann im Formteil innere Spannungen erzeugen, die sich nach dem Auswerfen als Verzug zeigen.
Falsche Vorlaufzeit der Schnecke
Ist die Vorlaufzeit der Schnecke zu lang, kann die Form überverdichtet werden. Dabei entstehen innere Spannungen, die Verzug verursachen.
Zu kurze Kühlzeit
Bei unzureichender Kühlzeit kühlt das Teil vor dem Auswerfen möglicherweise nicht gleichmäßig und vollständig ab. Während es außerhalb der Form weiter abkühlt, können ungleichmäßige Schrumpfung und Verzug entstehen.
Formbedingte Fehler
Ungeeignete Anschnittposition und -gestaltung
Eine falsche Anschnittposition kann zu ungleichmäßiger Füllung und Verdichtung des Formhohlraums führen. Dadurch verteilen sich Druck und Kühlraten ungleichmäßig, was Verzug verursacht.
Ungeeignete Positionierung der Auswerferstifte
Falsch platzierte oder zu wenige Auswerferstifte können beim Auswerfen ungleichmäßige Spannungen verursachen. Dies kann zu Verzug führen, besonders bei Teilen mit komplexer Geometrie.
Ungleichmäßig ausgelegte Kühlkreisläufe
Unausgewogene Kühlkreisläufe führen möglicherweise zu ungleichmäßiger Kühlung der Kavitäten. Dadurch verziehen sich einige Teile, während andere unbeeinträchtigt bleiben.
Fehler bei der Werkstoffauswahl
Hohe Schrumpfraten
Werkstoffe mit hohen Schrumpfraten neigen stärker zu Verzug.
Teilkristalline Polymere wie Polyethylen (PE) und Polypropylen (PP) weisen beispielsweise höhere Schrumpfraten auf als amorphe Polymere wie Polycarbonat (PC) oder Polystyrol (PS).
Ungleichmäßige Schrumpfung
Manche Werkstoffe schrumpfen in Fließrichtung anders als quer dazu. Diese anisotrope Schrumpfung kann Verzug verursachen, insbesondere bei Teilen mit langen Fließwegen.
Kristallinität
Hochkristalline Werkstoffe sind anfälliger für Verzug, da sie beim Abkühlen stärker schrumpfen.
Feuchtigkeitsempfindlichkeit
Manche Werkstoffe wie Nylon sind hygroskopisch und nehmen Feuchtigkeit aus der Luft auf. Werden sie vor der Verarbeitung nicht richtig getrocknet, kann dies zu uneinheitlichen Spritzgussergebnissen und zu Verzug führen.
Wie lässt sich Verzug beim Spritzgießen verringern?
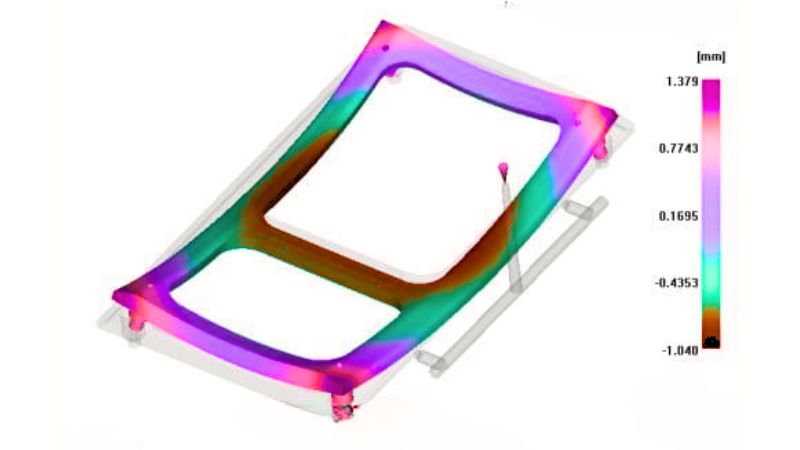
Für die Optimierung der Prozessparameter sollten zunächst Einspritzdruck und Nachdruckzeit so eingestellt werden, dass der Formhohlraum ausreichend verdichtet wird. Das begrenzt die Bewegung der Kunststoffmoleküle und verhindert unkontrollierte Verschiebungen während des Abkühlens.
Eine längere Kühlzeit ermöglicht eine vollständige und gleichmäßige Abkühlung und hilft, unterschiedliche Schrumpfraten zu vermeiden, die häufig zu Verzug führen.
Auch die Feinabstimmung der Temperaturen ist wichtig: Eine höhere Zylindertemperatur sorgt für einen geeigneten Materialfluss. Wird die Formtemperatur nach den Empfehlungen des Harzlieferanten eingestellt, fördert das eine gleichmäßige Abkühlung.
Soweit möglich, sorgen konturnahe Kühlkanäle zusätzlich für eine gleichmäßigere Abkühlung des Bauteils.
Überlegungen zu Formgestaltung und Werkstoff
Durch optimierte Anschnitte und Verteilerkanäle lässt sich die Formfüllung deutlich verbessern. Verwenden Sie geeignete Anschnitttypen für den jeweiligen Kunststoff und die Produktkonstruktion, mehrere Anschnitte für flache Teile und breitere Anschnitte sowie Verteilerkanäle.
Auch die richtige Positionierung der Auswerferstifte ist entscheidend. Sind die Stifte ausreichend breit, gleichmäßig verteilt und nahe an Bereichen mit hohem Auswurfwiderstand platziert, kann dies Verzug bei der Teileentnahme verhindern.
Werkstoffauswahl und -handhabung sind ebenfalls wichtig. Die Wahl weniger verzugsanfälliger Harze, etwa amorpher Kunststoffe wie Polycarbonat und Polystyrol anstelle kristalliner Kunststoffe, kann einen großen Unterschied machen.
Bei Teilen mit Metalleinlagen hilft ein Vorwärmen auf etwa 100 °C, die Schrumpfungsunterschiede zwischen Metall und Kunststoff auszugleichen. Dadurch werden Spannungen und ein mögliches Verziehen verringert.
Konstruktionsoptimierung und Qualitätskontrolle
Eine optimierte Bauteilkonstruktion ist ein weiterer entscheidender Aspekt. Gleichmäßige Wandstärken fördern gleichmäßiges Abkühlen und Schrumpfen. Verstärkungsrippen können die Steifigkeit verbessern und die Verzugsneigung verringern.
Arbeiten Sie mit Fachleuten zusammen – Moldie
Eine Zusammenarbeit mit Moldie kann Qualität und Effizienz beim Kunststoffspritzgießen verbessern. Wir verfügen über die nötige Fachkompetenz für eine Vielzahl von Kunststoffmaterialien und sorgen dafür, dass die fertigen Produkte Langlebigkeit und ansprechende Optik verbinden.
Moldie legt großen Wert auf Präzision in der Fertigung. Unser Ansatz umfasst:
- Fortschrittliche Formenkonstruktion: Durch die Optimierung von Größe und Form der Anschnitte trägt Moldie zu gleichmäßigem Fluss und gleichmäßiger Kühlung bei. Das senkt Eigenspannungen und verringert den Verzug.
- Werkstoffauswahl: Dank fundierter Kenntnisse verschiedener Kunststoffe kann Moldie den geeigneten Werkstoff für die jeweilige Anwendung auswählen und so Eigenschaften gezielt abstimmen und Fehler reduzieren.
- Prozessoptimierung: Moldie stimmt Formtemperatur und Abkühlraten präzise ab, da diese Größen entscheidend für die Fertigung hochwertiger, verzugsfreier Komponenten sind.
Wir sind überzeugt, dass eine solche Zusammenarbeit die Qualität der gefertigten Kunststoffkomponenten deutlich steigern und letztlich Funktion und Erscheinungsbild des Endprodukts verbessern kann.







