
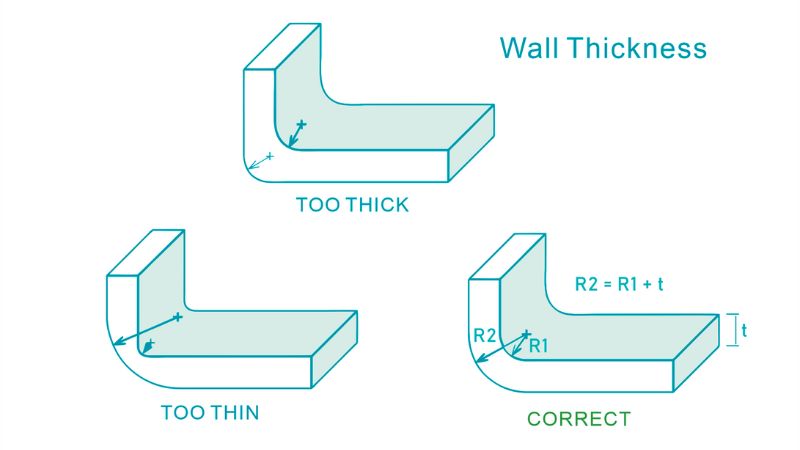
Od razumijevanja temelja debljine zida do nagib materijala specifičnih razmatranja, ovaj vodič obuhvaća bitne aspekte koje dizajneri, inženjeri i proizvođači moraju znati.
Ovaj sveobuhvatni vodič istražuje važnost pravilnog dizajna debljine zida u ubrizgavanju, nudeći uvid u najbolje prakse, zajedničke izazove i rješenja za optimizaciju djelomične proizvodnje.
Što je debljina zida u injekciji molding
Debljina zida je kritična konstrukcija u procesu ubrizgavanja, što se odnosi na presječnu debljinu plastičnog dijela koji se oblikuje.
To je jedan od najvažnijih projektnih razmatranja u obliku injekcije jer znatno utječe na proizvodnju, trošak, kvalitetu i performanse konačnog dijela.
Što utječe na debljinu zida
Dva ključna faktora utječu na debljinu zida u ubrizgavanju oblikovanog plastičnog materijala i konstrukcije dijelova.
- Veličina i oblik – Veći dijelovi općenito zahtijevaju deblji zidovi za strukturni integritet, dok manji dijelovi mogu imati tanje zidove. Kompleksni oblici svibanj trebati varijable debljine.
- Plastični materijal – – Različite plastike imaju različite karakteristike protoka i brzinu hlađenja. Materijali s nižim viskozom ili većim protokom topi se općenito mogu koristiti uz tanje zidove.
Ovdje je grafikon za vas da provjerite optimalnu debljinu zida za različite materijale:
| Materijal | Preporučeni raspon debeline zida |
| ABS | 0,045 – 0,140 u (1,14 – 3,56 mm) |
| Acetal (POM) | 0,030 – 0,120 u (0,76 – 3,05 mm) |
| Akrilna (PMMA) | 0,025 – 0,500 u (0,64 – 12,7 mm) |
| Nylon (PA) | 0,030 – 0,115 u (0,76 – 2,92 mm) |
| Polikarbonat (PC) | 0,040 – 0,150 u (1.02 – 3,81 mm) |
| Polietilen (PE) | 0,030 – 0,200 u (0,76 – 5,08 mm) |
| Polipropilen (PP) | 0,025 – 0,150 u (0,64 – 3,81 mm) |
| Polistiren (PS) | 0,035 – 0,150 u (0,89 – 3,81 mm) |
Koji su problemi s gustoćom zida?
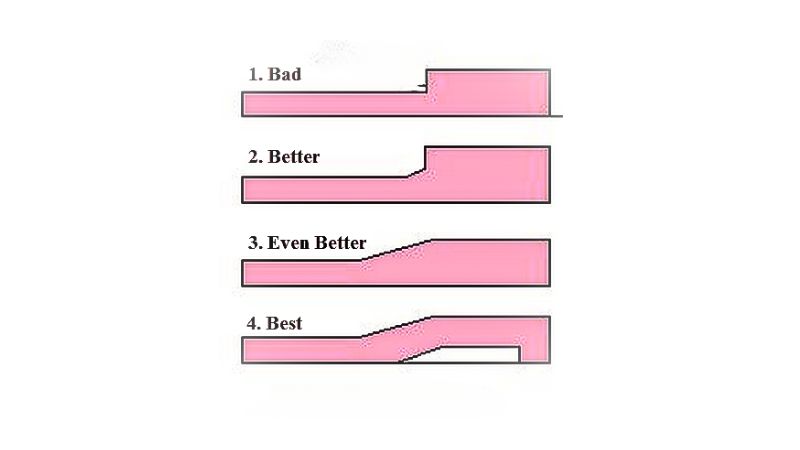
Netočna debljina zida za ubrizgavanje može dovesti do nekoliko nedostataka u konačnom proizvodu:
| Defekt | Uzrok | Rezultat |
| Deformacija | Nejednaka debljina zida | Različite brzine hlađenja vode do unutarnjeg stresa, uzrokujući izokret ili izokret. |
| Oznake zvuka | Odjeljke za tkanje | Usporeno hlađenje omogućuje da se površina utone unutra, stvarajući male depresije |
| Linije toka | Varijacije u debljini zida | Različiti protok rastopljene plastike uzrokuje vidljive nizove ili linije na površini |
| Kratki hitci | Tanki u guste tranzicije | Prerano hlađenje sprječava potpuno punjenje debljih područja |
| Praznine | Debljine | Zamke za zrak ili vakuumski džepovi formiraju unutarnje praznine |
| Izmjena | Pre tanki zidovi | Brzi plastični protok uzrokuje zmijske uzorke na površini |
| Strukturna slabost | Nedosljedna debljina zida | Kompromisira djelomično snagu i integritet |
| Dimenzionalne netočnosti | Varijacije debljine | neujednačeno hlađenje dovodi do dijelova koji ne ispunjavaju navedene dimenzije |
| povećan unutarnji stres | debljine varijacije zidova | Različite stope hlađenja rezultiraju većim unutarnjim stresovima |
| Površinski defekti | Nepravilna debljina zida | Uzrokuje nesavršenosti na površini poput valova ili valova |
Razmatranje dizajna za postizanje debljine jedinstvenog zida
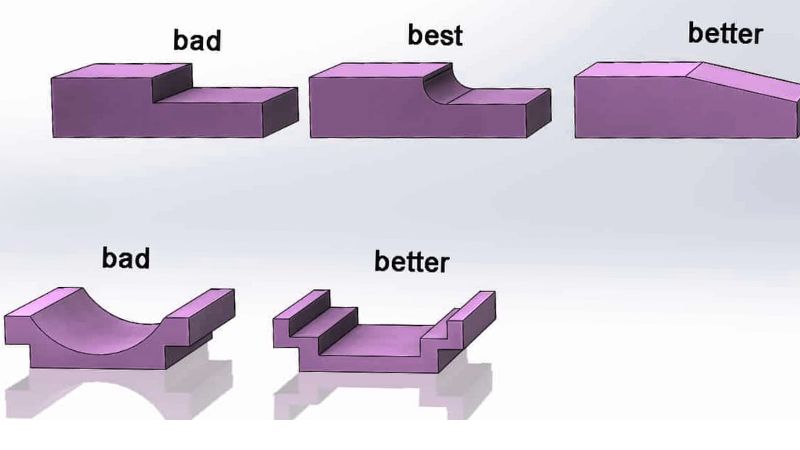
Projekt za analizu manuvarnosti (DFM) pomaže u identifikaciji optimalne jednake debljine kako bi se smanjio unutarnji stres i poboljšao dosljednost.
Korištenje nacrta anglea za poboljšanje ispunjavanja molda
Nacrt kutova sastavni su za projektiranje oblikovanih komponenti za injekciju, što služi za olakšavanje lakšeg ispuštanja konačnog dijela iz kalup. Uključenje nacrta kuta nije samo dobra praksa; to je ključno za promicanje jednake debljine zida.
Preporučeni vanjski ugao nacrta od 0,5-1,5 stupnjeva i unutarnji kut od 0,5 stupnjeva mogu znatno poboljšati proces punjenja kalup.
Ovi blagi kutovi omogućuju glatko protok materijala i sprječavaju stvaranje nedosljednih debljina zida, koje su često korijen raznih defekta unutar dijela.
Rješavanje unutarnjih stresova uzrokovanih neuniformnom gustoćom zida
Dispariteta debljine zida može dovesti do unutarnjeg stresa unutar dijela kako se hladi i očvrsava. Odjeljke debljine zida hlade se sporije, uzrokujući diferencijalne stope smanjivanja koje mogu izokrenuti ili iskriviti dio.
Ujednačena debljina u cijelom komadu nužna je za ravnomjerno distribuiranje tih stresova i sprečavanje potencijalnih problema kvalitete.
Pri projektiranju dijelova, potrebno je uzeti u obzir područja visokog rizika i primijeniti konzistentnu debljinu zida za ublažavanje unutarnjeg stresa formiranje.
Preporučena debljina – minimum
Minimalna debljina zida ovisi o specifičnom plastičnom materijalu koji se koristi i o veličini/kompleksnosti dijela.
Općenito:
Za male dijelove i učinkovitu proizvodnju visoke volume preporučuje se najmanja debljina zida od 0,025-0,030 u (0,64-0,76 mm).
Za veće dijelove preporučuje se najmanje 0.040–0.050 in (1.0–1.3 mm).
Praktična minimalna debljina stijenke za konvencionalno brizganje kreće se od 0.030–0.040 in (0.76–1.0 mm).
Neke specijalizirane aplikacije tankog zida mogu postići zidove tanke kao 0.010 u (0,25 mm), ali to zahtijeva visoke pritiske i ograničava veličinu dijela.
Preporučena debljina – maksimalno
Kad je moguće, treba izbjegavati prekomjerno debele zidove u obliku injekcije, jer one mogu dovesti do nedostataka i neučinkovitosti.
Opće smjernice su:
Većina oblikovanih dijelova za injekciju ima maksimalnu debljinu zida 0,125-0,250 u (3,2-6,4 mm).
Zidovi deblji od 0,250 u (6,4 mm) imaju veći rizik od tragova umivaonika, praznina, preostalih stresova i ratne stranice.
U nekim specijaliziranim primjenama moguće je debljine zidova do 4,5 u (114 mm), ali zahtijevaju vrlo duga vremena ciklusa.
Kao najbolja praksa za učinkovitost i kvalitetu, za većinu dijelova preporučuje se maksimalna debljina zida od 0,125 do 0,160 u (3,2-4,0 mm).
Kako riješiti pitanja debeline zida u molded dijelovi
Bavljanje debelim zidovima u dijelovima za injekciju
Kako bi se to ublažilo, preporučuje se održavanje debljine zida koja olakšava brzo hlađenje, ali i dostavu dovoljno snage. Na primjer, s PA6 materijalom debljine 8 mm, ukupni ciklus ubrizgavanja je oko 93 sekunde, a hlađenje traje oko 70 sekundi.
Kako bi se prevladao izazov produženih ciklusa zbog debljih zidova, korištenje tehnike poznate kao jezgra van može biti korisno. To uključuje stvaranje šupljih dijelova u debelom zidu bez ugrožavanja integriteta ili snage dijela.
Kako rukovati tankim zidovima bez kompromitiranja integriteta dijela
Konstruktori proizvoda preporučaju se dizajniranje dijelova s minimalnom debljinom zida potrebnom bez ugrožavanja djelomičnog integriteta.
Dizajn tankih zidova zahtijeva temeljito razumijevanje karakteristika protoka materijala kako bi se spriječili nedostaci.
Čimbenici kao što su tlak ubrizgavanja, temperatura kalupa i elementi dizajna poput rebara ili ukruta mogu poduprijeti dijelove s tankim stijenkama, poboljšati njihovu mogućnost kalupljenja te smanjiti rizik od deformacija, udubljenja zbog skupljanja ili mjehurića.







