
Plasty pre osvetlenie tvoria základ takmer každého lisovaného komponentu v moderných komerčných a priemyselných svietidlách. Pre inžinierov, OEM zákazníkov a dizajnérov produktov nie je výber vhodnej živice a optimalizácia geometrie komponentu pre vstrekovanie len otázkou vzhľadu.
Tento článok sa zaoberá najčastejšími výrobnými aspektmi lisovaných komponentov osvetlenia, porovnáva hlavné živice, uvádza kľúčové pravidlá návrhu nástrojov na vstrekovanie a vysvetľuje, ako optimalizovať diely pre veľkoobjemovú výrobu.
Bežné vstrekované komponenty osvetlenia
Vstrekované komponenty osvetlenia majú širokú škálu tvarov a optických požiadaviek. Každý typ prináša špecifické výzvy pri návrhu nástrojov, ktoré ovplyvňujú kvalitu dielov a časy výrobných cyklov.
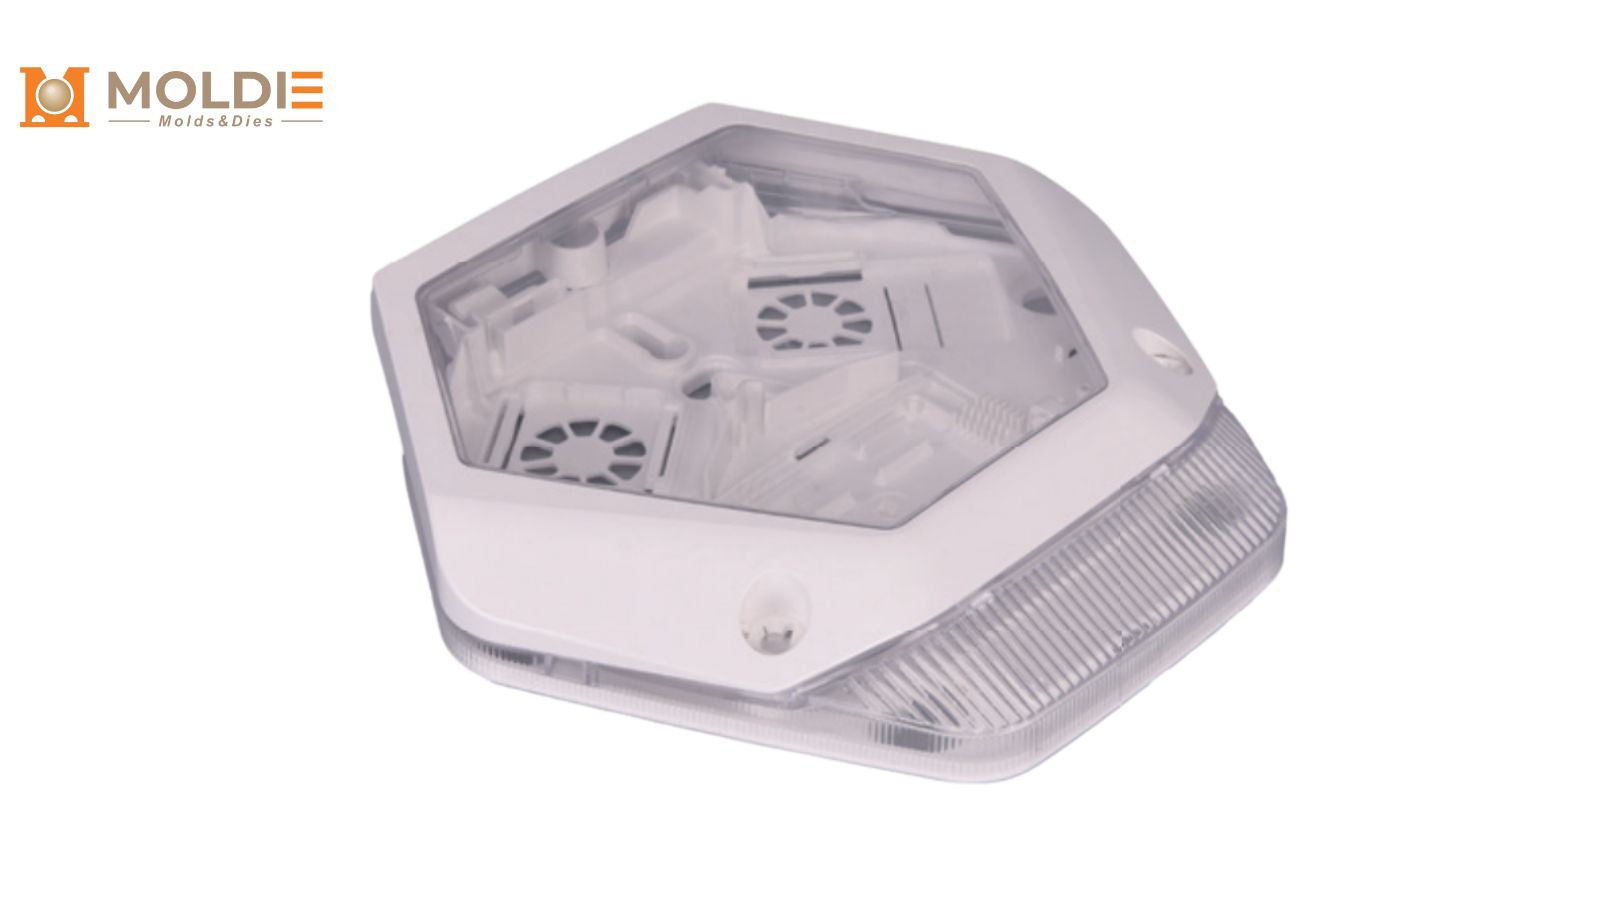
Šošovky a LED optiky
Šošovky sú opticky najnáročnejšími lisovanými dielmi v zostave svietidla. Riadiac uhol lúča a rozloženie intenzity. Presné vstrekovanie LED šošoviek si vyžaduje leštené nástroje optickej kvality, často s povrchovou úpravou SPI A-1 alebo A-2, aby sa zabezpečila maximálna priepustnosť svetla. Kľúčová je rovnomerná hrúbka steny; aj mikroskopické línie toku alebo vnútorné napätia spôsobené nesprávnym umiestnením vtoku môžu skresliť dráhu svetla a vytvoriť viditeľné hotspoty.
Plastové svetelné rozvádzače
Difúzory rozptyľujú sústredené bodové zdroje LED do širokého, príjemného a rovnomerného osvetlenia. Bežne sa používajú v kancelárskych rastrových a lineárnych svietidlách, no ich výroba vyžaduje presnú kontrolu textúr vytvorených pri lisovaní a aditív živice, ktoré rozptyľujú svetlo.
[Prečítajte si náš komplexný sprievodca o navrhovaní a špecifikovaní plastové svetelné difuzéry sa dozvedieť viac o hodnotení UGR a mrazených povrchov.]
Glóbusy, kryty a vonkajšie priestory
Kryty svetiel tvoria vonkajšiu bariéru medzi zdrojom svetla a okolím. Pri pouličných lampách, guľových krytoch na vrchu stĺpov a svietidlách chránených proti pare sú potrebné zložité návrhy foriem, často s veľkými výsuvmi jadra a hrubými stenami, ktoré zvyšujú riziko prepadlín.
[Preskúmajte naše hlboké-divo na plastové vonkajšie osvetlenie pre podrobné členenie IP hodnotenie, IK nárazové štandardy, a UV-stabilizované živice.]
Kľúčové živice na vstrekovanie komponentov osvetlenia
Výber materiálu poháňa nielen optický výkon, ale aj rýchlosť formovania a zmenšovania konečnej zložky. Akryl a polykarbonát dominujú trhu.
Akryl (PMMA) pre maximálnu optickú jasnosť
Akryl, známy aj ako PMMA (polymetylmetakrylát), prepúšťa v čírych triedach až 92% svetla, takže je plastovou alternatívou najbližšou sklu. Pri vstrekovaní sa PMMA predvídateľne správa v tavenine a umožňuje dosahovať veľmi úzke rozmerové tolerancie, preto sa uprednostňuje pri presnej optike a šošovkách. Navyše prirodzene odoláva žltnutiu vplyvom UV žiarenia lepšie než štandardný PC.
Akryl je však krehký. Pri prudkom náraze alebo príliš agresívnom vyhadzovaní z formy môže prasknúť, ak sú úkosy nedostatočné. Má tiež nižšiu teplotu priehybu pri zaťažení, preto musia konštruktéri zabezpečiť, aby teplo z ovládača LED neprekročilo teplotný limit živice.
Polykarbonát (PC) na odolnosť voči trvalosti a teplu
Polykarbonát má približne 200-krát vyššiu odolnosť proti nárazom než sklo a výrazne vyššiu prevádzkovú teplotu než akryl. V čírych triedach dosahuje jeho priepustnosť svetla približne 88%.
Z hľadiska lisovania má PC vyššiu viskozitu taveniny než akryl, preto vyžaduje vyššie vstrekovacie tlaky a teploty formy. PC vyniká vo vonkajšom a priemyselnom prostredí, kde je odolnosť proti nárazom nevyhnutná. Bez špecifických UV stabilizovaných tried určených ešte pred skúšobným lisovaním je však veľmi náchylný na poškriabanie a žltnutie vplyvom UV žiarenia.
Podporné rezíny (ABS a polyetylén)
Hoci sa nepoužívajú na optické diely, materiály ako ABS, polyetylén s vysokou hustotou (HDPE) a polypropylén (PP) sú dôležité pre neosvetlené časti svietidla. ABS sa často lisuje na elektrické kryty a kryty ovládačov LED, pretože sa ľahko spracúva, odoláva deformáciám a umožňuje sekundárne úpravy, ako je pokovovanie.
Kľúčové pravidlá návrhu pri lisovaní optických plastov
Vstrekované diely osvetlenia sú mimoriadne citlivé na chyby povrchu. Prepadliny, deformácie a línie toku, ktoré môžu byť prijateľné na skrytom konštrukčnom držiaku, predstavujú závažné chyby kvality na priehľadnom alebo priesvitnom optickom komponente.
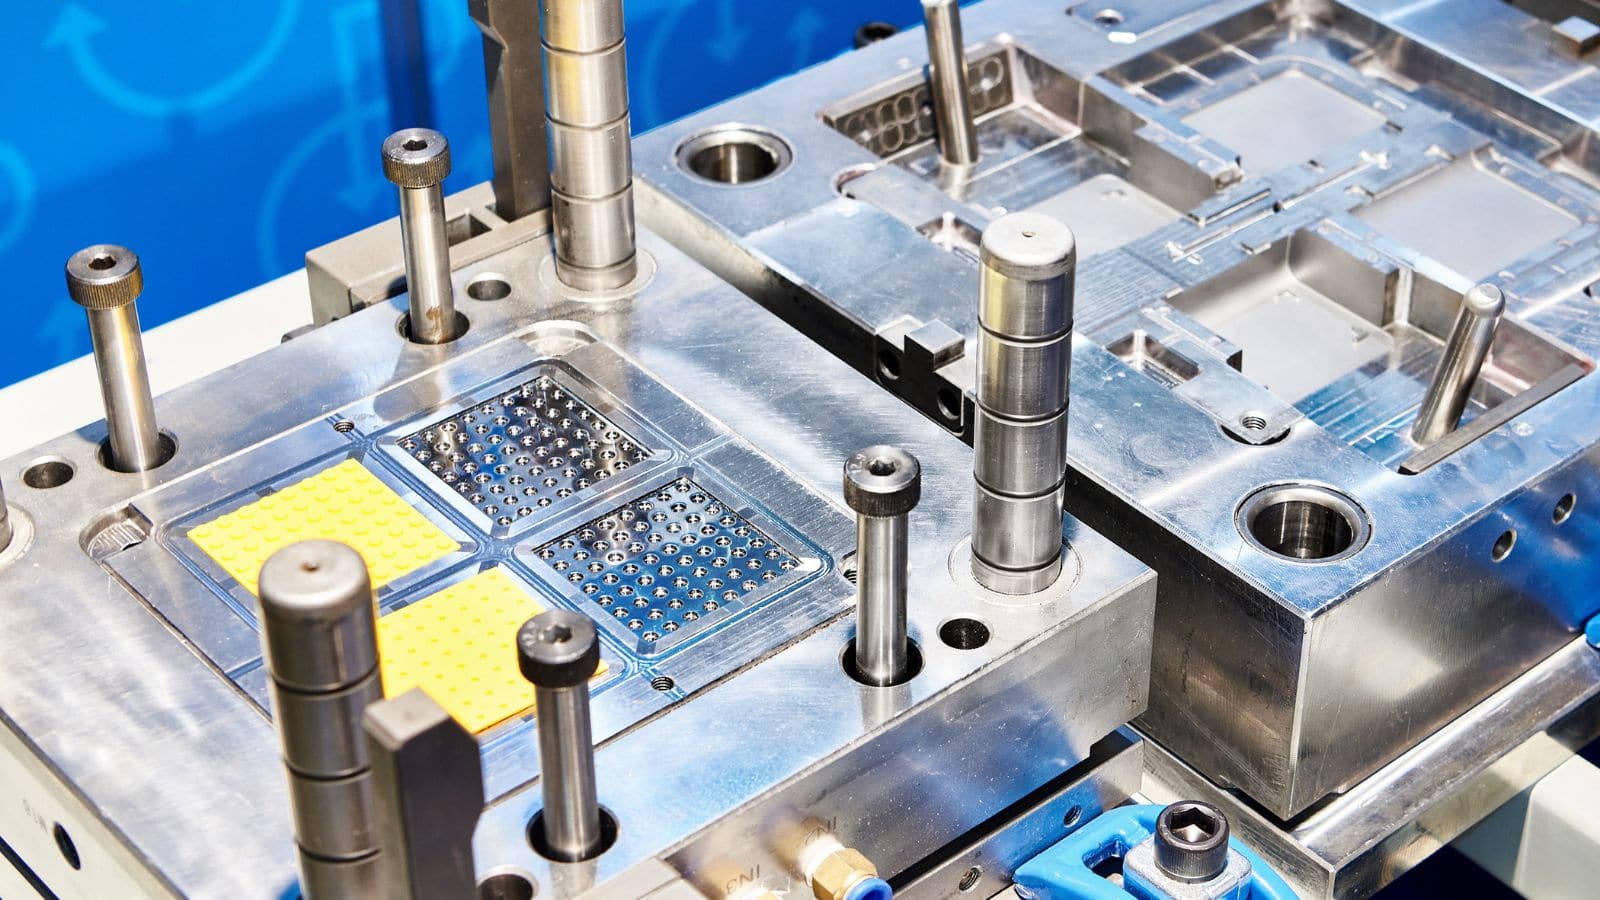
1. Dodržte rovnomernú hrúbku steny
Rovnomerná hrúbka steny je základným pravidlom pri optických dieloch. Prechody z hrubých na tenké časti spôsobujú rozdielne rýchlosti chladenia vo forme. Následkom sú prepadliny na viditeľnom povrchu a vnútorné napätie (dvojlom), ktoré nepredvídateľne ohýba svetlo. Ak sú prechody nevyhnutné, musia byť plynulé.
2. Optimalizácia rebier a šéfov
Západky, montážne stĺpiky pre skrutky a montážne úchytky sa často lisujú priamo do krytov svetiel, aby sa skrátil čas montáže. Tieto prvky však pri základni vytvárajú hrubšie prierezy. Aby sa predišlo prepadlinám na hlavnej optickej ploche, hrúbka každého vnútorného rebra alebo stĺpika má byť 50% až 60% menovitej hrúbky steny.
3. Umiestnite vtok tak, aby nevznikali línie toku
Miesto vstupu roztaveného plastu do formy (vtok) zanecháva estetickú stopu a vytvára lokálne napätie. Pri šošovkách a krytoch sa vtoky musia umiestniť na neviditeľné hrany alebo zakryť nepriehľadným rámikom vo finálnej zostave. Pri optických paneloch sa často používajú jazýčkové alebo vejárové vtoky, ktoré zabezpečujú plynulý laminárny tok živice a bránia tvorbe prúdových a tokových línií.
4. Použite dostatočné úkosy pri textúrovaných formách
Povrchové úpravy, ako je matovanie, prizmatické vzory a matné textúry, sa vytvárajú textúrovaním formy na zlepšenie rozloženia svetla. Povrchová úprava zvolená na úrovni formy predchádza nákladnému dodatočnému spracovaniu. Každý textúrovaný povrch však vyžaduje väčší úkos, aby sa diel dal vyhodiť bez poškriabania alebo odierania. Štandardným pravidlom je pridať úkos 1 až 1.5 stupňa na každých 0.025 mm (0.001 inches) hĺbky textúry.
Spolupracujte s Moldie na riešeniach z plastov pre osvetlenie
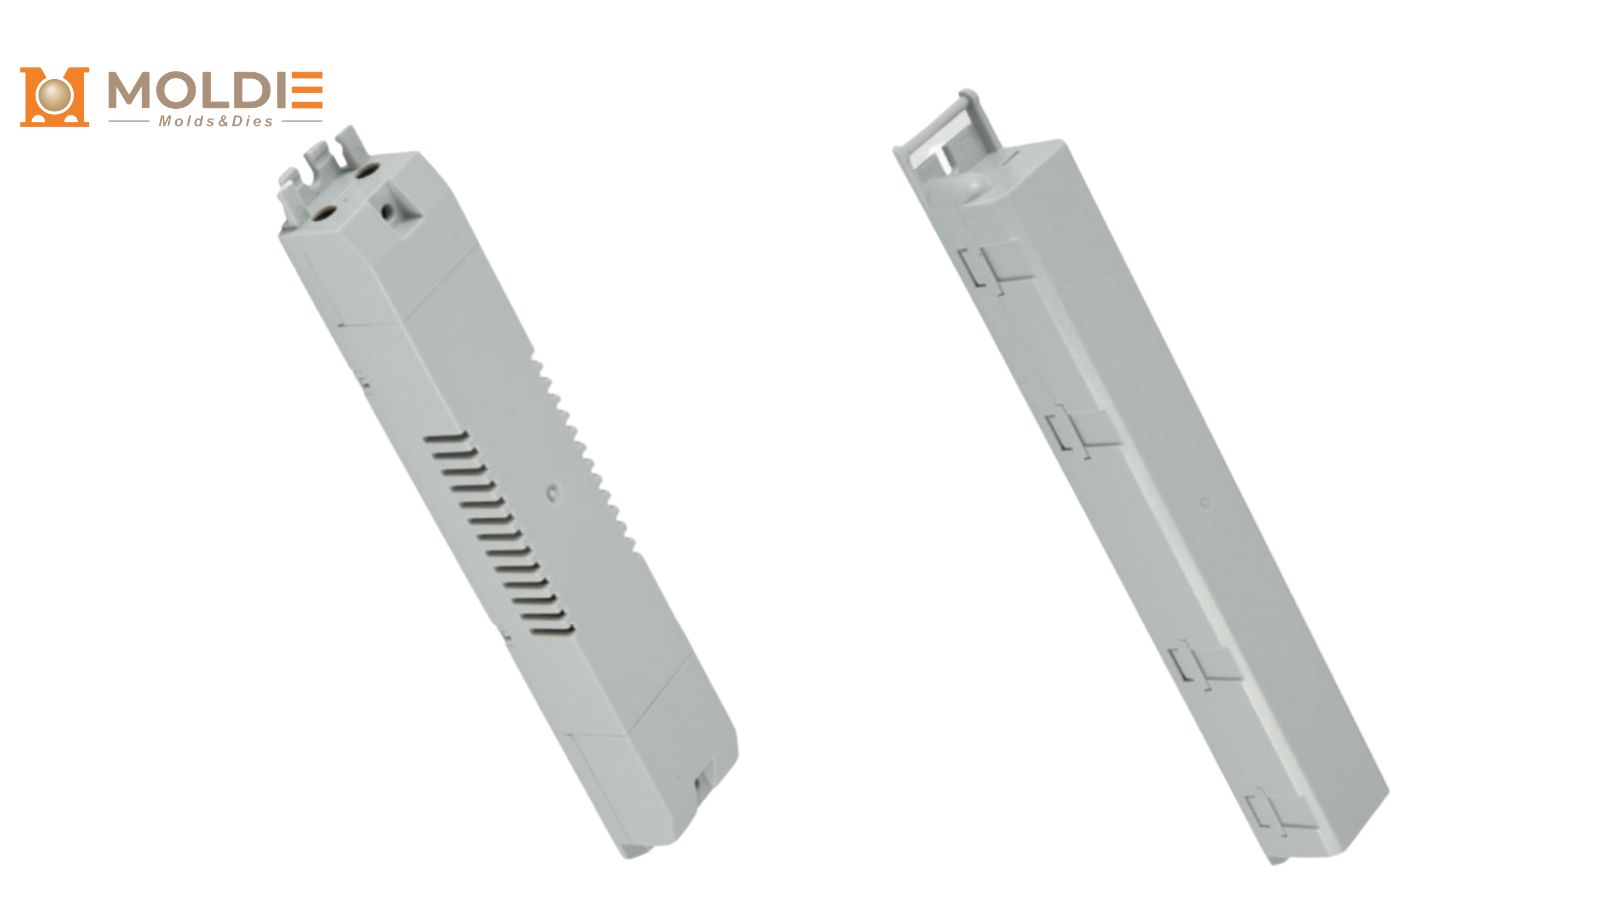
Výber správneho lisovaného komponentu osvetlenia si vyžaduje zosúladenie optických cieľov, mechanických potrieb a výrobného rozpočtu. Pri veľkoobjemovej výrobe LED osvetlenia ponúka vstrekovanie na mieru najnižšiu cenu za diel a umožňuje integrovať montážne prvky priamo do plastu.
Oživte svoje návrhy osvetlenia so spoločnosťou Moldie. Zapojte nás už v počiatočnej fáze návrhu, aby sme vykonali presnú analýzu toku vo forme a podporili veľkoobjemové vstrekovanie. Zabezpečujeme bezchybné optické riešenia osvetlenia s nákladovo efektívnou cenou za diel.







