
Пластмасите за осветителни тела са в основата на почти всеки формован компонент в съвременните търговски и промишлени осветителни тела. За инженерите, OEM купувачите и продуктовите дизайнери изборът на подходяща смола и оптимизирането на геометрията на компонента за шприцване не са просто козметични решения.
В тази статия се изследват най-често модифицираните производствени съображения за осветление компоненти, сравняване на първичните смоли, очертаване на критичните правила за проектиране на инжекция, както и обяснение как да оптимизирате частите си за производство с висок обем.
Чести инжекционно модифицирани светлинни компоненти
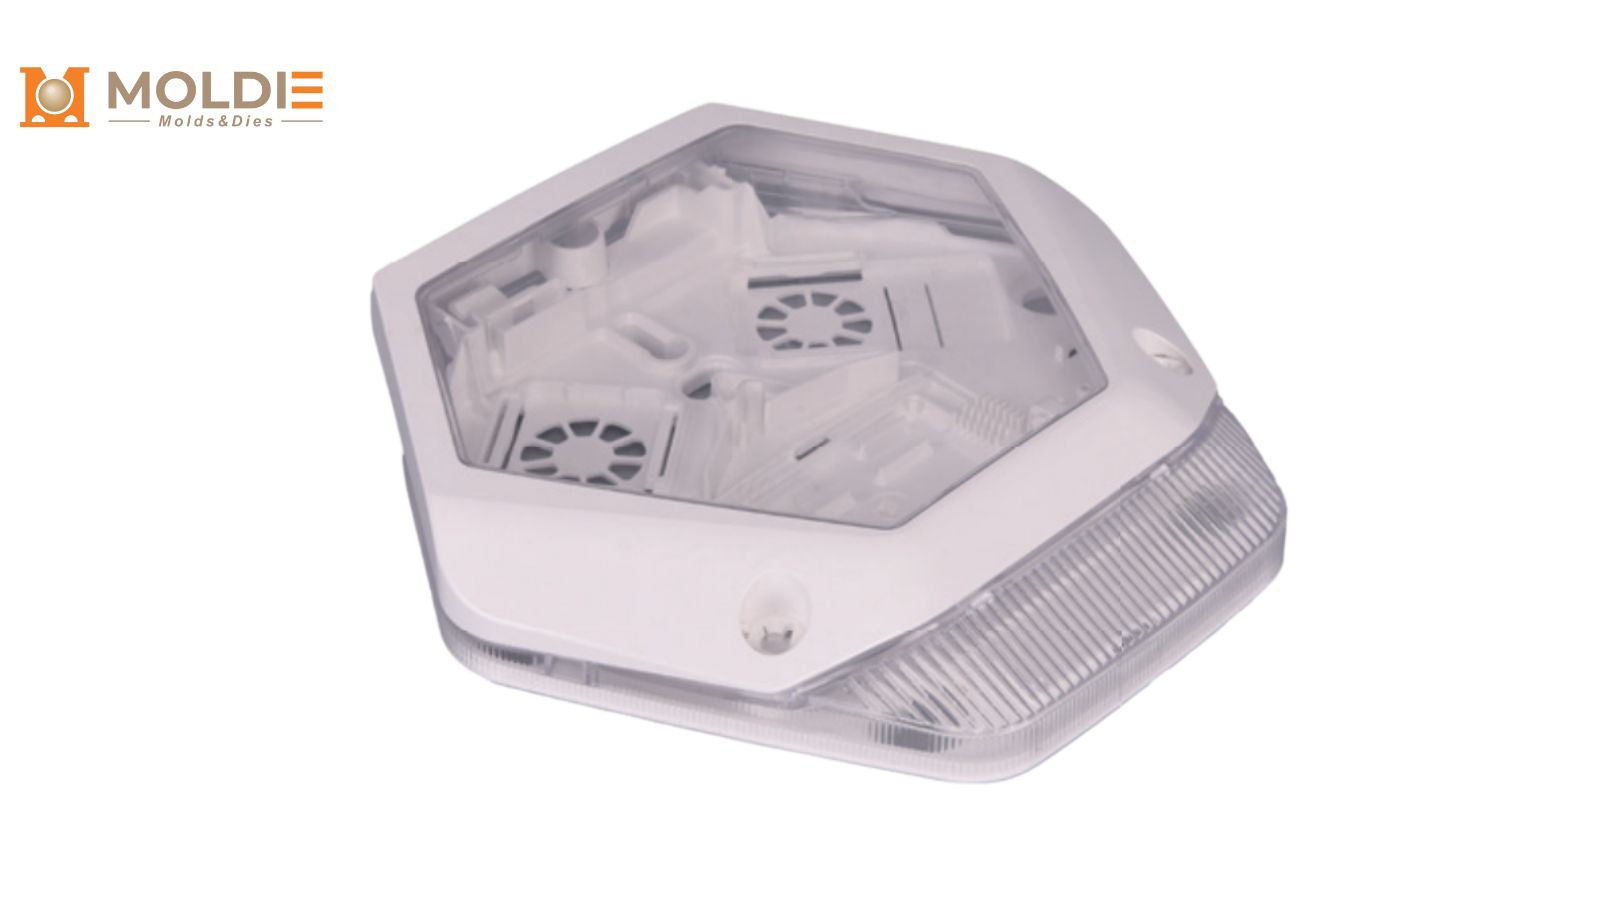
Инжекционно модифицирани осветителни компоненти обхващат широка гама от форми и оптични изисквания. Всеки представя отличителни предизвикателства, които засягат частично качество и период на производство.
Лещи и LED оптика
Лещите са оптичните детайли с най-високи изисквания в осветителната сглобка. Те управляват ъгъла на лъча и разпределението на интензитета. За прецизно шприцване на LED лещи е необходима оптична инструментална екипировка с полирано покритие (често SPI A-1 или A-2), за да се осигури максимално пропускане на светлина. Равномерната дебелина на стените е критична: дори микроскопични линии на течение или вътрешни напрежения от неправилно разположен ливник могат да изкривят светлинния път и да създадат видими горещи точки.
Пластмасови светли дифузери
Дифузерите се използват за разпръскване на концентрирани източници на LED точки в широки, удобни и дори осветени източници. Докато те са щанд в офис трофери и линейни уреди, производството им изисква точен контрол на формулираните текстури и светлинни смелни добавки.
[Прочети нашето всеобхватно ръководство за проектиране и определяне на пластмасови дифузери за да научат повече за рейтингите UGR и измръзнали завършеци.]
Глобови, покрития и външни обвивки
Капаците за осветителни тела са най-външната бариера между източника на светлина и околната среда. При улични лампи, глобуси за върха на стълбове и херметични осветителни тела корпусите изискват сложни конструкции на матрицата, често с големи изтегляния на сърцевината и дебели стени, които увеличават риска от следи от свиване.
[Експлоатирайте нашето дълбоко копаене върху пластмасово осветление на открито за подробна разбивка на ИП рейтинги, IK стандарти на въздействие и UV-стабилизирани смоли.]
Освобождаване от ключ за осветяване на инжекциите
Материален избор задвижва не само оптичните експлоатации, но и обема на формалността и намаляването на крайния компонент. Акрилен и поликарбонат доминират на пазара.
Акрилна (PMMA) за максимална оптична яснота
Акрилен, известен също като PMMA (полиметил метакрилат), доставя до 92% лек пренос в ясни оценки, което го прави най-близкото пластмасово еквивалентно на стъкло. В процеса на инжектиране, PMMA тече предсказуемо и притежава изключително стегнати измерения толерантност, което го прави предпочитания избор за прецизна оптика и лещи.
Акрилът обаче е крехък. Може да се напука при силен удар или при агресивно изваждане от матрицата, ако наклоните са недостатъчни. Освен това има по-ниска температура на топлинно отклонение, затова проектантите трябва да гарантират, че топлината от LED драйвера няма да надхвърли границата на смолата.
Поликарбонат (PC) за дълготрайност и топлинна резистентност
Поликарбонатът предлага приблизително 200 пъти по-висока устойчивост на удара на стъклото и се гордее със значително по-висока работна температура от акрилната. Светлинната му трансмисия в ясни оценки достига приблизително 88%.
От гледна точка на формоването PC има по-висок вискозитет на стопилката от акрила и изисква по-високо налягане на впръскване и по-високи температури на матрицата. PC е отличен за външна и промишлена среда, където устойчивостта на удар е задължителна, но е силно податлив на надраскване и пожълтяване от UV лъчение, освен ако преди пробното формоване не се изберат специални UV стабилизирани марки.
Допълващи смоли (ABS и полиетилен)
Докато не се използват за оптика, материали като ABS, високо-определени полиетилен (HDPE) и полипропилен (PP) са жизненоважни за неосветени части на обзавеждане. ABS често се оформя за електрически корпуси и LED корпуси, тъй като тя се моли лесно, устоява на изкривяване и приема вторични операции като платинг.
Критични правила за проектиране на оптични пластмаси
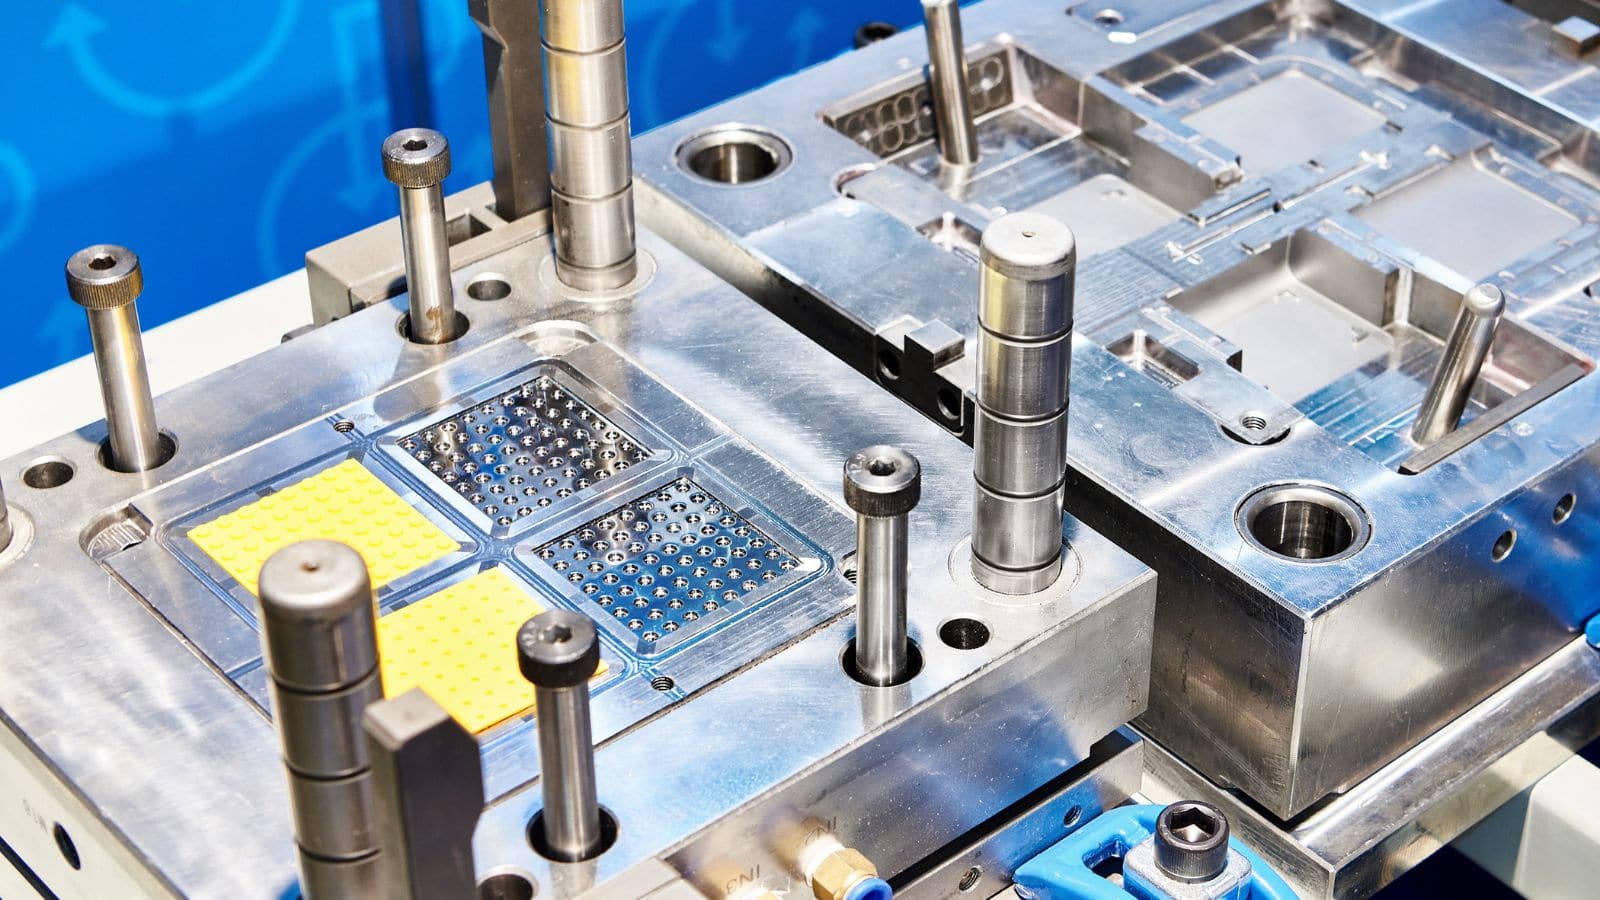
Инжекционно модифицирани осветителни части са непростими, когато става дума за повърхностни дефекти. Марки, светлинни светлини, и течения линии, които могат да бъдат приемливи на вътрешна структурна скоба стават ярък качествени грешки на прозрачен или прозрачен оптичен компонент.
1. Униформа на стената
Равномерната дебелина на стените е основно правило за оптичните детайли. Преходите от дебели към тънки участъци създават различни скорости на охлаждане в матрицата. Това води до следи от свиване по видимата повърхност и вътрешни напрежения (двулъчепречупване), които непредвидимо огъват светлината. Ако преходите са необходими, те трябва да са плавни.
2. Оптимизиране на ребра и босове
Снап фигове, винтови босове и монтажни табове често се оформят директно в светлинни коси, за да се намали времето за сглобяване. Въпреки това, тези характеристики създават по-дебели напречни секции в основата им. За да се предотврати мивка марки на основното оптично лице, дебелината на всяко вътрешно ребро или бос трябва да се съхранява до 50% до 60% от номиналната дебелина на стената.
3. Поставяне на порта за предотвратяване на течещите марки
Мястото, от което разтопената пластмаса влиза в матрицата (ливникът), оставя видим дефект и създава локални напрежения. При лещи и капаци ливниците трябва да се разполагат по невидими ръбове или да се покриват от непрозрачна рамка в крайния монтаж. За оптични панели често се използват табови или ветрилообразни ливници, за да се осигури плавно ламинарно течение на смолата и да се предотвратят струйни следи и линии на течение.
4. Дарежливи чертежи за текстурирани мълди
Повърхностни покрития като матиране, призматични шарки и матови текстури се създават чрез текстуриране на матрицата, за да се подпомогне разпределението на светлината. Избраното покритие на ниво матрица избягва скъпа последваща обработка. Всяка текстурирана повърхност обаче изисква по-голям наклон за изваждане от матрицата без надраскване или влачене. Стандартното правило е да се добавят 1 до 1.5 градуса наклон на всеки 0.025 mm (0.001 inches) дълбочина на текстурата.
Партньорство с Moldie за осветяване на Пластмасови решения
Изборът на правилния осветление компонент изисква хармонизиране на вашите оптични цели, механични нужди, и бюджет за производство. За високообхватна LED продукция, персоналното инжектиране моделиране предлага най-ниската цена на част и способността за интегриране на монтаж хардуер директно в пластмаса.
Вдъхнете живот на осветителните си проекти с Moldie. Партнирайте си с нас още в началния етап на проектиране за прецизен анализ на течението в матрицата и шприцване в големи обеми. Осигуряваме безупречни оптични осветителни решения с икономична цена на детайл.







