
Пластике за расвету основа су готово сваке бризгане компоненте у савременим комерцијалним и индустријским светиљкама. За инжењере, OEM купце и дизајнере производа, избор одговарајуће смоле и оптимизација геометрије компоненте за бризгање нису само питање изгледа.
Овај чланак истражује најчешћа обликована производња за осветљене компоненте, упоређује примарне смоле, наводи критична правила дизајна за убризгавање и објашњава како да оптимизујете своје делове за производњу високог обема.
Уобичајене компоненте осветљавања са убризгавањем
Убризгане осветљене компоненте протежу широк опсег облика и оптичких захтева. Сваки представља различите изазове који утичу на квалитет дела и време производње.
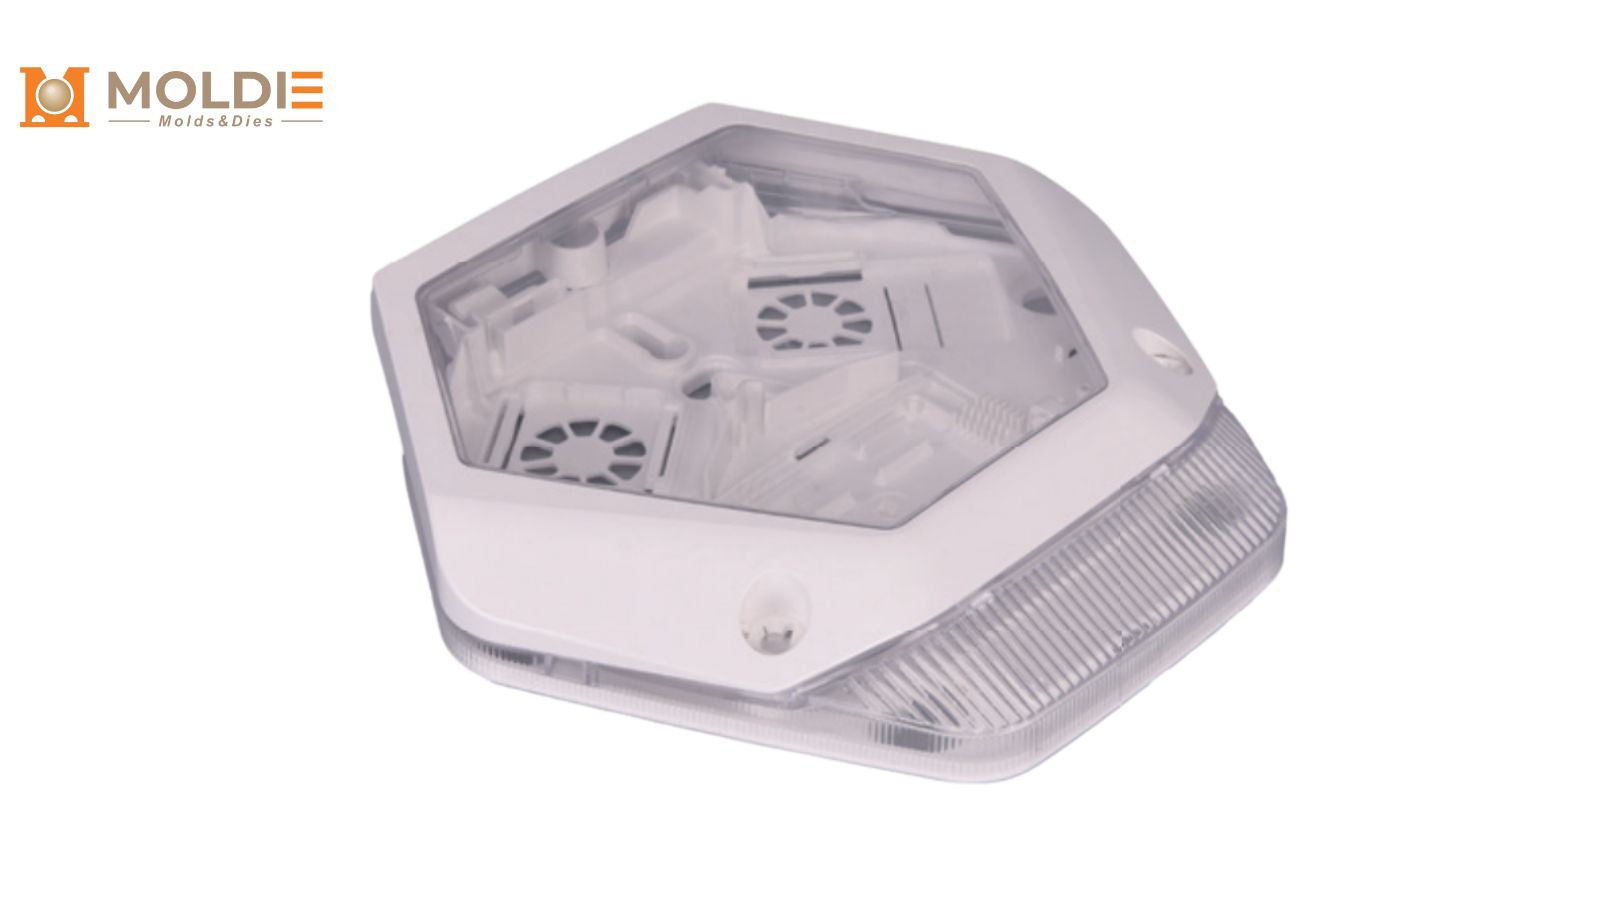
Лећи и ЛЕД оптика
Лећеви су најоптички најзахт› ијевнији д› ијелови у осветљеном скупу. Управљају углом угла и дистрибуцијом интензитета зрака. Прецизни ЛЕД лећеви за котрљање захтевају полирање оптичких слојева (често СПИ А-1 или А-2 завршетка) да би се обезбедила највећа пренос светлости. Овде је уједначеност зида критична; чак и микроскопске линије протока или унутрашњи стрес изазван неисправним постављањем капије може искривити светлу путању и створити видљиве вруће тачке.
Пластични св› ијетли дифузери
Дифузори расипају концентрисану светлост тачкастих LED извора у широко, пријатно и уједначено осветљење. Често се користе у канцеларијским растерским и линеарним светиљкама, али њихова производња захтева прецизну контролу текстуре обликоване на површини и адитива смоле који расипају светлост.
[Прочитајте наш свеобухватни водич о дизајнирању и дефинисању пластичних светлосних дифузера да сазнају више о УГР рејтингу и измрзнутих завршетка.]
Глобуси, поклопци и спољни простори
Поклопци за светло чине спољну баријеру између извора светлости и околине. За уличне светиљке, сферне поклопце на врху стубова и светиљке отпорне на пару, ова кућишта захтевају сложен дизајн калупа, често са великим извлачењима језгра и дебелим зидовима који повећавају ризик од удубљења услед скупљања.
[Експлорирајте наше дубоко копају на пластичним на отвореном осветљење за детаљан слом ИП рејтинга, ИК утицаја стандарди, и УВ-стабилисане смоле.]
Кључеви за стављање светле ињекције
Избор материјала не покреће само оптичке перформансе, већ и промашљивост и смањење коначне компоненте. Акрилни и поликарбонатни доминирају тржиштем.
Акрилна (ПММА) за највећу оптичку јасноћу
Акрилни, такође познат као ПММА (полиметил метакрилат), доноси до 92% светлосни пренос у јасним оценама, што га чини најближим пластичним еквивалентом стакла. У процесу убризгавања, ПММА тече предвидљиво и држи изузетно тесна димензионална толеранција, што га чини пожељним избором за прецизну оптику и леће.
Међутим, акрил је слаб, може да пукне под оштром снагом или током агресивног избацивања из калупа ако су углови недовољни. Такође има нижу температуру одбијања температуре, што захтева дизајнере да осигурају да ЛЕД топлота возача не пређе праг смоле.
Поликарбонат (ПЦ) за издржљивост и отпорност на топлоту
Поликарбонат има приближно 200 пута већу отпорност на удар од стакла и знатно вишу радну температуру од акрила. Пропуштање светлости код провидних класа материјала достиже око 88%.
Из перспективе обликовања, ПЦ има вискозитет вискозе већи од акрилног, што значи да захт› ијева виши притисак убризгавања и температуру муљаже. ПЦ надмашује у индустријским и индустријским поставкама о којима отпор удара не може да се преговара, иако је веома доступан за гребање и пожућевање УВ, осим ако су одређене УВ-стабилизоване оцене задате пре суђења обликовања.
Пратеће смоле (ABS и полиетилен)
Иако се не користе за оптичке делове, ABS, полиетилен високе густине (HDPE) и полипропилен (PP) важни су за делове светиљке који не емитују светлост. ABS се често користи за бризгање електричних кућишта и кућишта LED драјвера јер се лако обликује, отпоран је на деформације и погодан за накнадну обраду, попут галванизације.
Клучна правила дизајна за м› ијењање оптичких пластика
Делови осветљења са уметничком применом су неопроштавани када се ради о површним дефектима. Ознаке синка, врп и линије протока које би могле бити прихватљиве на унутрашњој структурној загради постају оштре квалификације квалитета на транспарентној или прозирној оптичкој компоненти.
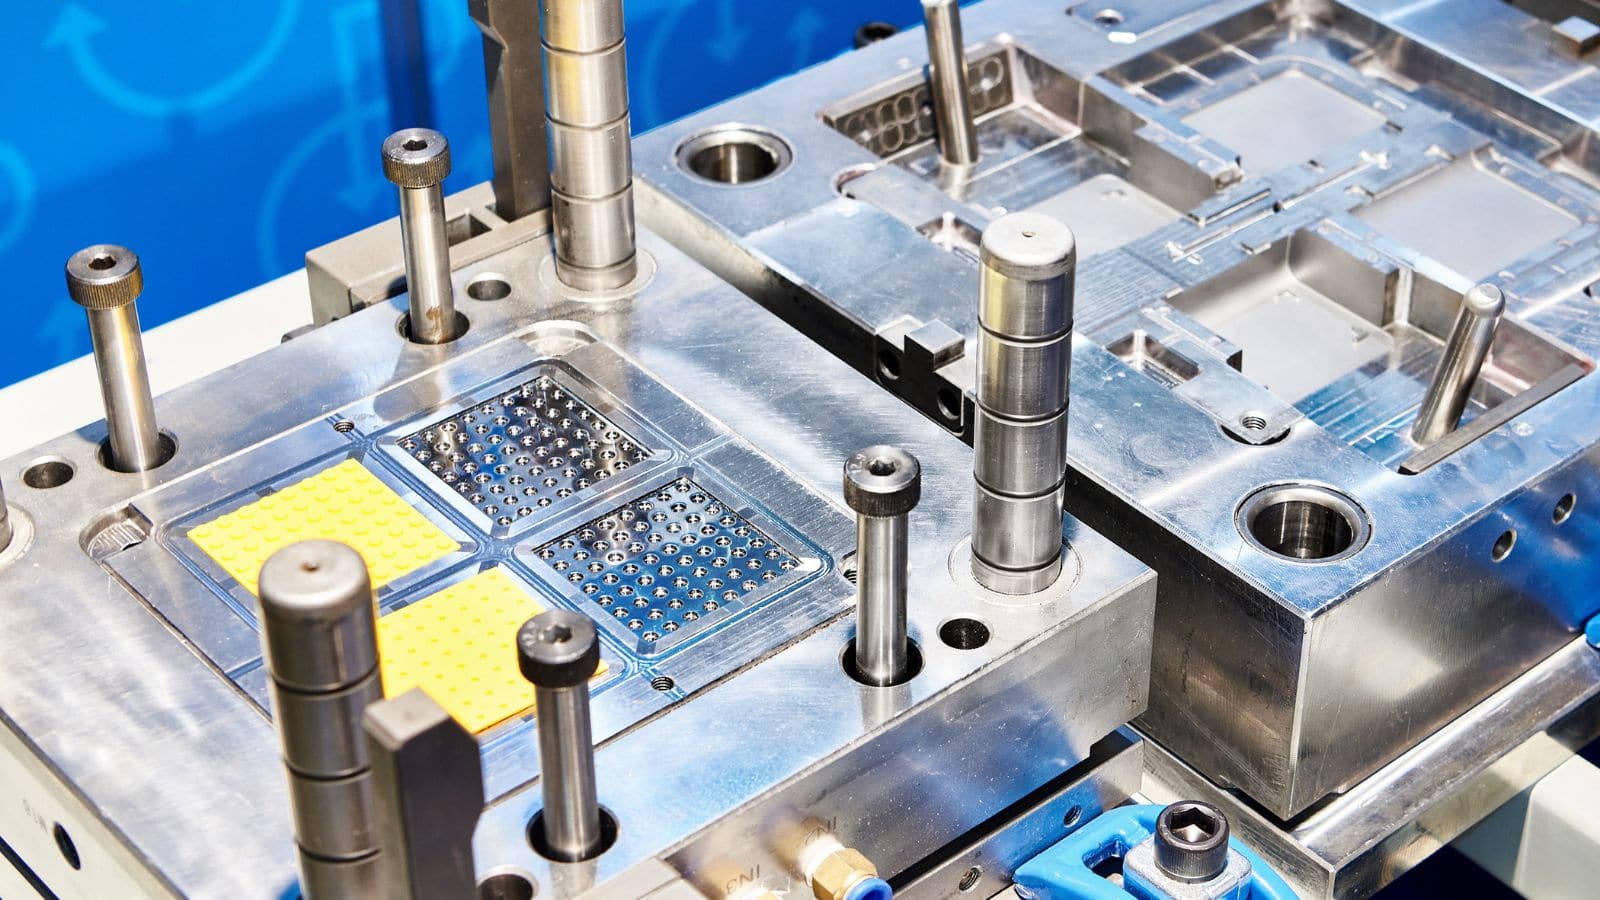
1. Униформа мајстора зидне дебелине
Јединствена дебелина зида је златно правило за оптичке делове. Транзиције дебелине стварају диференцијалну брзину хлађења у калупу. Ово доводи до потапања ознака на видљивој површини и унутрашњем стресу (биркршењу) који непредвидиво савија светлост. Ако су транзиције неопходне, морају бити постепено.
2. оптимизовање ребра и шефова
Снап уклапа, шраф босс и монтирање табулатора често се обликују директно у светлосне омоте како би се смањило време састављања. Међутим, ове могућности стварају дебљи пресек на бази. Да би се спречили трагови утапања на примарном оптичком лицу, дебелина било ког унутрашњег ребра или шефа треба задржати на 50% до 60% дебљине номиналног зида.
3. Постављање капије за спречавање тока
Место уласка растопљене пластике у калуп (уливни отвор) оставља естетски траг и ствара локализовано напрезање. Код сочива и поклопаца, уливни отвори морају бити постављени на невидљивој ивици или сакривени непрозирним оквиром у финалном склопу. За оптичке панеле често се користе језичасти или лепезасти уливни отвори, који обезбеђују гладак, ламинаран ток смоле и спречавају млазно пуњење и трагове течења.
4. Дарежљиви нацртани углови за текстуалне моливе
Површни завршеци као што су глазура, призми обрасци и текстуре мата примењују се кроз текстуирање калапа за помоћ у расподели светлости. Површна обрада изабрана на нивоу калупа избегава скупо постпроцесирање. Међутим, свака текстурана површина захтева виши углове за избацивање из калупа без чешања или превлачења. Стандардно правило је да се дода 1 до 1,5 степена нацрта за 0,025 mm (0,001 инча) дубине текстуре.
Сарадња са Moldie за решења од пластике за расвету
Изаберите исправну обликовану компоненту осветљавања захт› ијева поравнање оптичких циљева, механичких потреба и буџета производње. За производњу високог обема, посебно обликовање убризгава најнижи трошак по д› ијелу и способност интегрисања хардвера директно у пластику.
Оживите своје дизајне расвете уз Moldie. Укључите нас рано у фазу пројектовања ради прецизне анализе тока у калупу и бризгања великог обима. Обезбеђујемо беспрекорна оптичка решења за расвету уз исплативу цену по делу.







