
Толеранције за обликовање ињекције дефинишу дозвољене границе димензионалних варијација у обликованим деловима. Разумевање и управљање овим толеранцијама је кључно за осигурање да делови задовољавају дизајнске спецификације и функцију као што је намењено.
У овом свеобухватном водичу, истражићемо чиниоце који утичу на толеранцију, важност одржавања прецизних толеранција и стратегије за оптимизовање да би се постигла беспрекоран пластични део.
Било да сте дизајнер, инжењер или произвођач, овај чланак ће вас опремити са знањем потребном за кретање сложености процеса убризгавања и побољшање квалитета и поузданости ваших производа.
Шта су то толеранције за убризгавање?
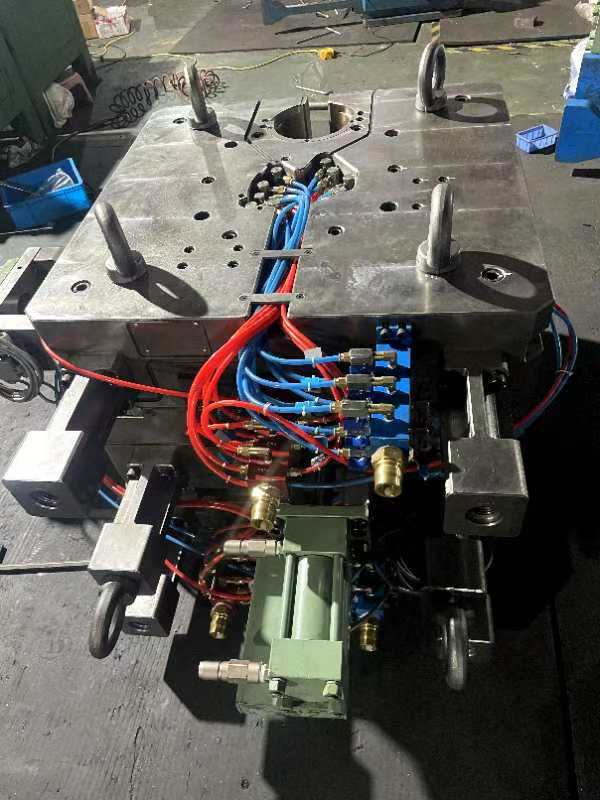
Толеранције обликовања пластике изразене су као + или минус (±) вредности у милиметрима или инчима које одређују прихватљиву девијацију од номиналних димензија једног дела. Они су кључни за осигурање правилног уклапања и функције делова, нарочито при састављању више делова.
Постоје две врсте толеранције: састављање толеранције и толеранција смоле.
Смањивање толеранције се односи на толеранцију уграђену у саму алатку калупа. Убризгавањем су типично ЦНЦ машинирани на толеранције од +/- 0,003 инча (0.076 mm). Ово представља прецизност димензија калупа.
Толеранција бораве се односи на толеранцију завршеног обликованог дела, на који утиче процес израде материјала и обликовања. Толеранција смоле је углавном већа или једнака +/- 0,002 инча по инчима (0,051 mm по милиметрима).
Заједно, ове две врсте толеранције одређују укупну димензионалну тачност за убризгавање обликованих делова.
Стварне достижљиве толеранције могу да варирају на основу различитих фактора. Међутим, генерално, за некритичне примене, типична толеранција је ±0,1 mm; за апликације које захтевају стежу толеранцију (нпр. медицински делови) је ±0,025 или боље.
Зашто су толеранције за ињекцију важне?
Многе индустрије, као што су аутомобилски, свемирски и медицински уређаји, имају строге захтеве толеранције за безбедност и регулаторну сагласност.
Толеранције одређују да ли ће се делови исправно уклопити током састављања и функције како је намењено. Чак и мали одступања могу изазвати проблеме са уклапањем, поравнањем и перформансама, посебно за комплексне скупове.
Шта утиче на толеранцију инјекције?
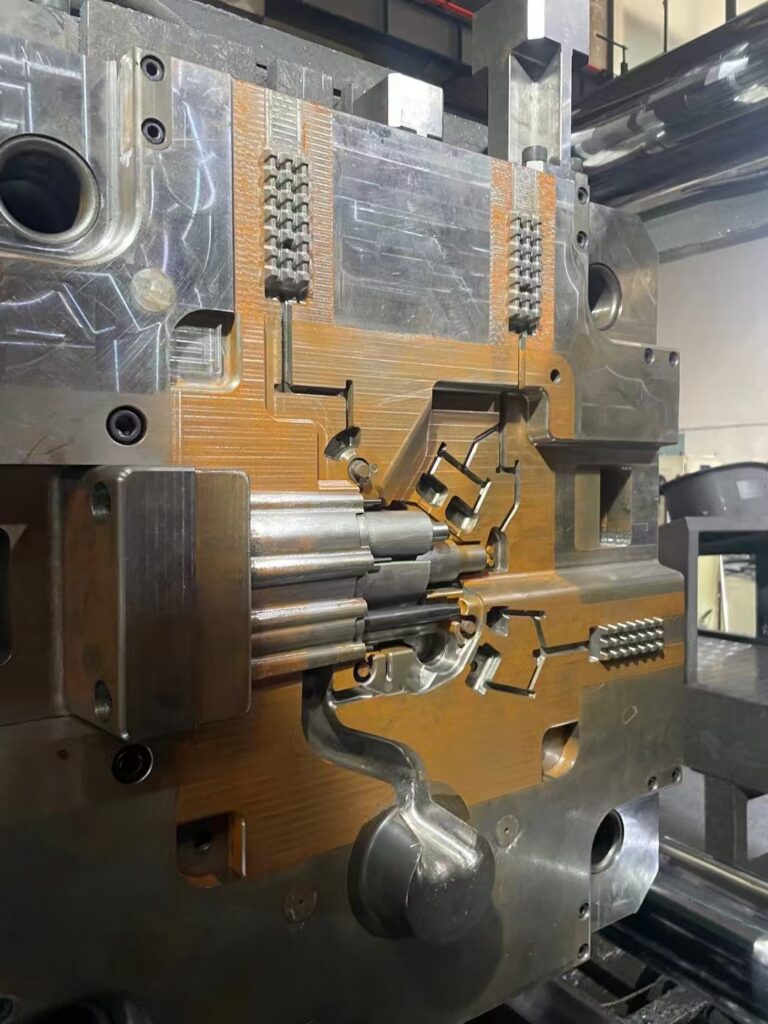
Толеранције за обликовање инјекције утичу на неколико фактора, који могу утицати на димензиону тачност и конзистентност обликованих делова. Ево главних фактора на основу:
- Смањивање: различити материјали имају различиту стопу смањења, која утиче на способност да се постигне тесна толеранција. Кристални материјали углавном имају већу стопу смањења у односу на аморфне материјале због фазних промена током хлађења.
- Ратна страница: Како се смола охлађује у калупу, сви делови доживљавају смањење. Делови са униформном дебелином зида имају тенденцију да се смањују равномерно, што помаже у спречавању изопачења и потонућа. За разлику од тога, делови са неуниформским дебљинама зидова се охлађују и смањују различитом брзином, што доводи до повећане вероватноће изопачења због дизајна.
- Термално проширење: пластика обично показује високу стопу температурног проширења, што може да изазове димензионалне промене када температуре флуктуирају. То је посебно важно када се делови користе у окружењима са температурним варијацијама или су у комбинацији са материјалима попут метала.
- Део дизајна: геометрија, величина и дебљина зида једног дела значајно утиче на контролу толеранције. Већи делови или дебљи делови могу доживети различите стопе смањења, што чини више изазовом да се одржавају тесне толеранције. Униформна дебљина зида и стратешке могућности могу помоћи у управљању овим питањима.
- Део сложености: Комплексни делови могу да утичу на проток материјала и попуњавање дизајна, утичући на способност да се одржавају чврсте толеранције. Правилно управљање притиском убризгавања, вискозитет смоле и време пуњења муља је од суштинског значаја да би се осигурао доследан квалитет дела.
- Алаткирање: дизајн и материјал калупа, као и број шупљина, утичу на способност постизања жељених толеранција. Доследно хлађење и грејање су кључни за одржавање тесне толеранције. Вишеструки или породични алати захтевају пажљив дизајн и подршку како би се избегле грешке због притиска или температурних варијација.
Како смањити утицај фактора који утичу на толеранцију инјекције
Да би се смањио утицај фактора који утичу на толеранцију убризгавања, може се користити неколико стратегија:
- Дизајн за пореклоактурабилност (ДФМ):
- Укључује се у праксе ДФМ‐ а рано у процесу дизајна муљаже како би се предвиделе потенцијалне варијације и избегавале скупе редизајне. Ово укључује дизајнирање делова са дебљинама доследних зидова и одговарајућим угловима нацрта и разматрање могућности као што су шефови и ребра да би се минимизирале ратне странице и смањење.
- Избор материјала:
- Изаберите материјале са прикладном смањеном брзином за програм. Размотрите својства термалног проширења и како различити материјали могу да интерагују, нарочито у вишематеријалним скуповима. Премашите димензије калупа да бисте објашњавали смањење материјала.
- Разматрања алаткима:
- Дизајнске калупе са прецизним повезивањем како би се осигурале доследне пластичне димензије делова. Ово укључује оптимизовање локација капија за чак проток материјала, коришћење канала за хлађење за униформно хлађење, и стављање шипки за избацивање како би се минимизирале дефекти у изопачењу и површини.
- Контрола процеса:
- Извршите ефикасне контроле процеса за управљање променљивима, као што су температура, притисак и време хлађења. Користите сензоре за праћење ових параметара у реалном времену, омогућавајући брзим прилагођавањем за одржавање доследних толеранција.
- Брзо прототиповање и тестирање:
- Користите брзо прототиповање за проверу и профињење дизајна пре пуне производње. Ово омогућава прилагођавање дизајну или процесу за побољшање толеранције и делимичног квалитета.
Убризгавање толеранција стандарда
Ово је табела која визуалише димензионална толеранција у милиметрима (mm):
| Материјал | Опсег димензије | Уобичајена производна толеранција | Толеранција прецизности |
| ABS | 1 до 20 | ±0.100 | ±0.050 |
| 21 до 100 | ±0.150 | ±0.100 | |
| 101 до 160 | ±0.325 | ±0.100 | |
| Мешавина ABS/PC | 1 до 20 | ±0.100 | ±0.050 |
| 21 до 100 | ±0.150 | ±0.100 | |
| ГПС | 1 до 20 | ±0.075 | ±0.050 |
| 21 до 100 | ±0.150 | ±0.080 | |
| ХДПЕ | 1 до 20 | ±0.125 | ±0.075 |
| 21 до 100 | ±0.170 | ±0.110 | |
| ЛДПЕ | 1 до 20 | ±0.125 | ±0.075 |
| 21 до 100 | ±0.170 | ±0.110 | |
| Мод ППО/ ППЕ | 1 до 20 | ±0.100 | ±0.050 |
| 21 до 100 | ±0.150 | ±0.100 | |
| ПА | 1 до 20 | ±0.075 | ±0.030 |
| 21 до 100 | ±0.160 | ±0.130 | |
| ПА 30% ГФ | 1 до 20 | ±0.060 | ±0.030 |
| 21 до 100 | ±0.120 | ±0.100 | |
| ПБТ 30% ГФ | 1 до 20 | ±0.060 | ±0.030 |
| 21 до 100 | ±0.120 | ±0.100 | |
| ПЦ | 1 до 20 | ±0.060 | ±0.030 |
| 21 до 100 | ±0.120 | ±0.100 | |
| ПЦ 20% стакло | 1 до 20 | ±0.050 | ±0.030 |
| 21 до 100 | ±0.100 | ±0.080 | |
| ПММА | 1 до 20 | ±0.075 | ±0.050 |
| 21 до 100 | ±0.120 | ±0.070 | |
| POM | 1 до 20 | ±0.075 | ±0.030 |
| 21 до 100 | ±0.160 | ±0.130 | |
| PP, 20% талк | 1 до 20 | ±0.100 | ±0.050 |
| 21 до 100 | ±0.120 | ±0.100 | |
| ППО/ ППЕ | 1 до 20 | ±0.080 | ±0.050 |
| 21 до 100 | ±0.100 | ±0.080 | |
| ППС, 30% ГФ | 1 до 20 | ±0.050 | ±0.050 |
| 21 до 100 | ±0.080 | ±0.080 | |
| SAN | 1 до 20 | ±0.080 | ±0.050 |
| 21 до 100 | ±0.100 | ±0.080 |
С‹ љедећа табела визуализује димензије толеранције концентритета/овалности & nbsp; (у mm)
| Материјал | Опсег димензије | Уобичајена производна толеранција | Толеранција прецизности |
| ABS | до 100 | ±0.230 | ±0.130 |
| Мешавина ABS/PC | до 100 | ±0.230 | ±0.130 |
| ГПС | до 100 | ±0.250 | ±0.150 |
| ХДПЕ | до 100 | ±0.250 | ±0.150 |
| ЛДПЕ | до 100 | ±0.250 | ±0.150 |
| ПА | до 100 | ±0.250 | ±0.150 |
| ПА, 30% ГФ | до 100 | ±0.150 | ±0.100 |
| ПБТ, 30% ГФ | до 100 | ±0.150 | ±0.100 |
| ПЦ | до 100 | ±0.130 | ±0.080 |
| ПЦ, 20% ГФ | до 100 | ±0.130 | ±0.080 |
| ПММА | до 100 | ±0.250 | ±0.150 |
| POM | до 100 | ±0.250 | ±0.150 |
| PP | до 100 | ±0.250 | ±0.150 |
| PP, 20% талк | до 100 | ±0.250 | ±0.150 |
| ППО/ ППЕ | до 100 | ±0.230 | ±0.130 |
| ППС, 30% ГФ | до 100 | ±0.130 | ±0.080 |
| SAN | до 100 | ±0.230 | ±0.130 |
толеранције правоте/ флексибилности (mm)
| Материјал | Величина могућности | Уобичајена производна толеранција | Фина толеранција |
| ABS | 0– 100 mm | ±0.380 | ±0.250 |
| 101–160 mm | ±0.800 | ±0.500 | |
| Мешавина ABS/PC | 0– 100 mm | ±0.380 | ±0.250 |
| 101–160 mm | ±0.800 | ±0.500 | |
| ПА | 0– 100 mm | ±0.300 | ±0.150 |
| 101–160 mm | ±0.500 | ±0.250 | |
| ПА ГФ 30% | 0– 100 mm | ±0.150 | ±0.080 |
| 101–160 mm | ±0.200 | ±0.100 | |
| POM | 0– 100 mm | ±0.300 | ±0.150 |
| 101–160 mm | ±0.500 | ±0.250 | |
| PP | 0– 100 mm | ±0.850 | ±0.500 |
| 101–160 mm | ±1.500 | ±0.850 | |
| SAN | 0– 100 mm | ±0.380 | ±0.250 |
| 101–160 mm | ±0.800 | ±0.500 |
слепа дубина толеранције (mm)
| Материјал | Дубина | Уобичајена производна толеранција | Фина толеранција |
| ABS | до 100 mm | ±0.200 | ±0.100 |
| Мешавина ABS/PC | до 100 mm | ±0.200 | ±0.100 |
| ПА | до 100 mm | ±0.150 | ±0.080 |
| ПА ГФ 30% | до 100 mm | ±0.100 | ±0.050 |
| POM | до 100 mm | ±0.150 | ±0.080 |
| PP | до 100 mm | ±0.250 | ±0.150 |
| SAN | до 100 mm | ±0.200 | ±0.100 |
Толеранције променљиве рупе (mm)
| Материјал | опсег димензија | Уобичајена производна толеранција | Фина толеранција |
| ABS | до 100 mm | ±0.100 | ±0.050 |
| Мешавина ABS/PC | до 100 mm | ±0.100 | ±0.050 |
| ПА | до 100 mm | ±0.080 | ±0.040 |
| ПА ГФ 30% | до 100 mm | ±0.050 | ±0.025 |
| POM | до 100 mm | ±0.080 | ±0.040 |
| PP | до 100 mm | ±0.120 | ±0.060 |
| SAN | до 100 mm | ±0.100 | ±0.050 |







