
Spritzgießtoleranzen legen die zulässigen Grenzen der Maßabweichung von Formteilen fest. Diese Toleranzen zu verstehen und zu kontrollieren, ist entscheidend, damit die Teile den Konstruktionsvorgaben entsprechen und wie vorgesehen funktionieren.
Dieser Leitfaden behandelt Einflussfaktoren auf Toleranzen, die Bedeutung ihrer präzisen Einhaltung und Strategien zu ihrer Optimierung, damit einwandfreie Kunststoffkomponenten entstehen.
Ob Designer, Ingenieur oder Hersteller – dieser Artikel vermittelt Ihnen das Wissen, um die Komplexität des Spritzgießens zu bewältigen und die Qualität und Zuverlässigkeit Ihrer Produkte zu verbessern.
Was sind Spritzgießtoleranzen?
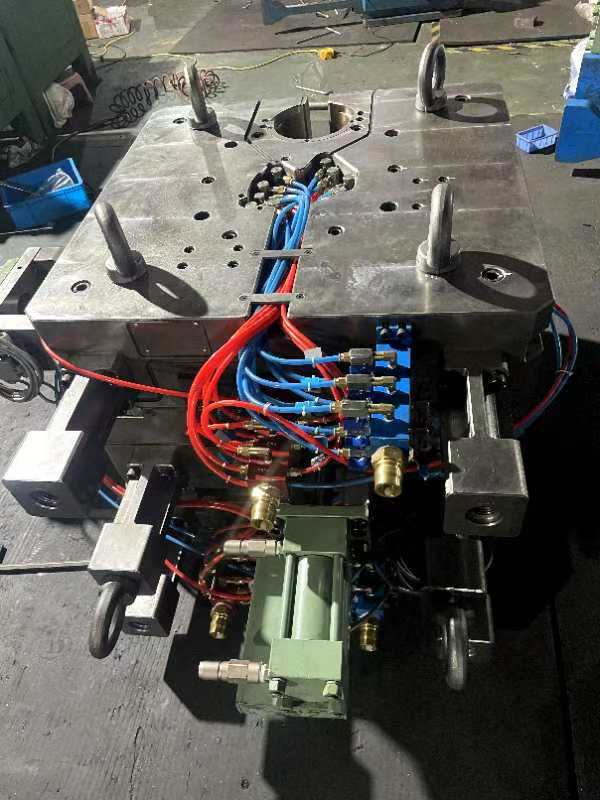
Spritzgießtoleranzen von Kunststoffteilen werden als Plus-Minus-Werte (±) in Millimetern oder Zoll angegeben. Sie legen die zulässige Abweichung von den Nennmaßen eines Bauteils fest. Toleranzen sind entscheidend für Passung und Funktion, insbesondere beim Zusammenbau mehrerer Komponenten.
Es gibt zwei Arten von Toleranzen: Bearbeitungstoleranz und Harztoleranz.
Die Bearbeitungstoleranz bezeichnet die Toleranz des Formwerkzeugs selbst. Spritzgießformen werden üblicherweise CNC-bearbeitet, wobei Toleranzen von +/- 0,003 Zoll (0,076 mm) erreicht werden. Das gibt die Präzision der Abmessungen des Formhohlraums an.
Die Harztoleranz bezeichnet die Toleranz des fertigen Formteils und wird von Werkstoffeigenschaften und Spritzgießprozess beeinflusst. Die Harztoleranz beträgt im Allgemeinen mindestens +/- 0,002 Zoll pro Zoll (0,051 mm pro mm).
Diese beiden Toleranzarten bestimmen gemeinsam die erreichbare Gesamtmaßgenauigkeit von Spritzgussteilen.
Die tatsächlich erreichbaren Toleranzen hängen von verschiedenen Faktoren ab. Bei unkritischen Anwendungen liegt der typische Toleranzwert im Allgemeinen bei ±0,1 mm; bei Anwendungen mit engeren Toleranzen, etwa bei medizinischen Teilen, bei ±0,025 mm oder besser.
Warum sind Spritzgießtoleranzen wichtig?
Viele Branchen, darunter Automobilindustrie, Luftfahrt und Medizintechnik, stellen aus Sicherheitsgründen und zur Einhaltung gesetzlicher Vorschriften strenge Toleranzanforderungen.
Toleranzen bestimmen, ob Teile beim Zusammenbau korrekt zusammenpassen und wie vorgesehen funktionieren. Selbst kleine Abweichungen können bei Passung, Ausrichtung und Leistung Probleme verursachen, insbesondere bei komplexen Baugruppen.
Welche Faktoren beeinflussen Spritzgießtoleranzen?
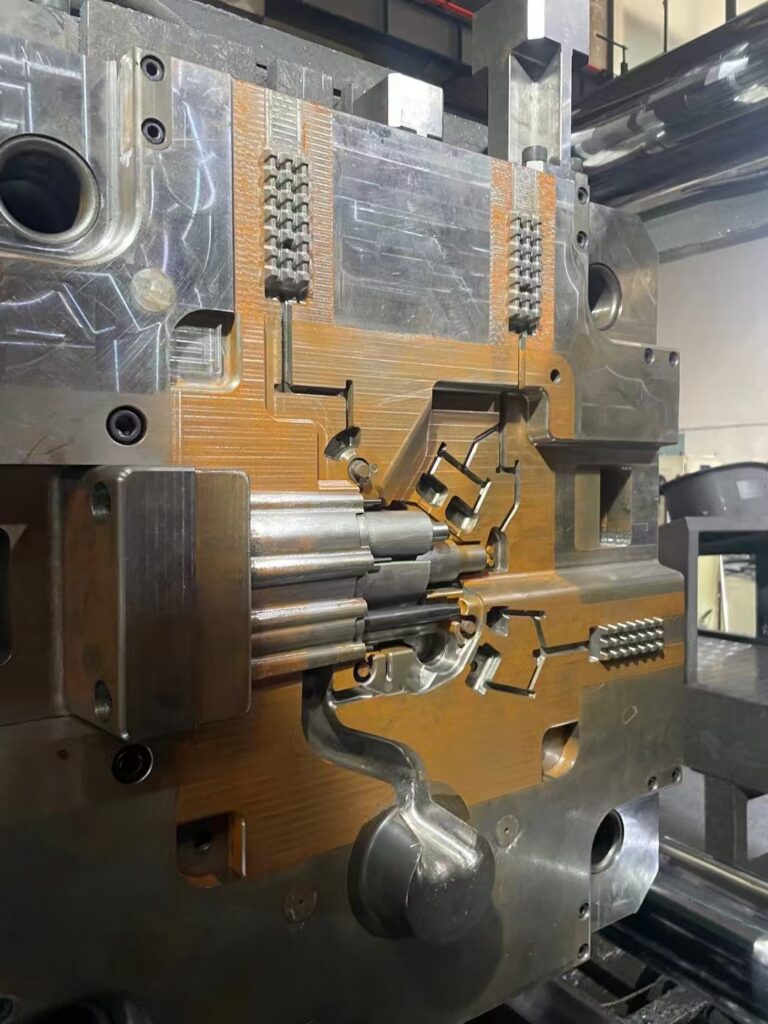
Spritzgießtoleranzen werden von mehreren Faktoren beeinflusst, die Maßgenauigkeit und Konsistenz der Formteile verändern können. Die wichtigsten sind:
- Schrumpfung: Verschiedene Werkstoffe weisen unterschiedliche Schrumpfraten auf, die sich auf die Erreichung enger Toleranzen auswirken. Teilkristalline Werkstoffe schrumpfen beim Abkühlen aufgrund von Phasenübergängen meist stärker als amorphe Werkstoffe. Dadurch verändern sich Volumen und Abmessungen des Endprodukts.
- Verzug: Beim Abkühlen in der Form schrumpfen alle Werkstoffe. Teile mit gleichmäßiger Wandstärke schrumpfen meist gleichmäßig, wodurch Verzug und Einfallstellen vermieden werden. Bei ungleichmäßiger Wandstärke kühlen die Bereiche unterschiedlich ab und schrumpfen verschieden stark. Dadurch steigt die konstruktionsbedingte Verzugsgefahr.
- Thermische Ausdehnung: Kunststoffe weisen im Allgemeinen eine hohe Wärmeausdehnung auf. Bei Temperaturschwankungen können sich dadurch ihre Abmessungen verändern. Das ist besonders wichtig, wenn Teile in Umgebungen mit wechselnden Temperaturen eingesetzt oder mit Werkstoffen wie Metallen kombiniert werden.
- Bauteilkonstruktion: Geometrie, Größe und Wandstärke eines Bauteils beeinflussen die Toleranzkontrolle erheblich. Bei größeren Teilen oder dicken Abschnitten kann die Schrumpfung unterschiedlich ausfallen, was enge Toleranzen erschwert. Gleichmäßige Wandstärken und gezielte Konstruktionsmerkmale helfen, diese Probleme zu beherrschen.
- Bauteilkomplexität: Komplexe Teile können Materialfluss und Werkzeugkonstruktion beeinflussen und dadurch das Einhalten enger Toleranzen erschweren. Die präzise Steuerung von Einspritzdruck, Harzviskosität und Formfüllzeit ist entscheidend, um eine gleichbleibende Qualität sicherzustellen.
- Werkzeuge: Formkonstruktion und -material sowie die Kavitätenzahl beeinflussen die erreichbaren Toleranzen. Gleichmäßiges Kühlen und Erwärmen ist entscheidend für enge Toleranzen. Mehrkavitäten- und Familienformen müssen sorgfältig konstruiert und abgestützt werden, damit Druck- oder Temperaturschwankungen keine Fehler verursachen.
Wie lassen sich die Auswirkungen von Faktoren auf Spritzgießtoleranzen verringern?
Um den Einfluss verschiedener Faktoren auf Spritzgießtoleranzen zu reduzieren, können mehrere Strategien angewendet werden:
- Fertigungsgerechte Konstruktion (DFM):
- Berücksichtigen Sie DFM-Grundsätze frühzeitig bei der Formenkonstruktion, um mögliche Abweichungen vorherzusehen und kostspielige Neukonstruktionen zu vermeiden. Dazu gehören gleichmäßige Wandstärken und geeignete Entformungsschrägen sowie eine durchdachte Positionierung von Domen und Rippen, um Verzug und Schrumpfung zu minimieren.
- Werkstoffauswahl:
- Wählen Sie Werkstoffe mit einer für die Anwendung geeigneten Schrumpfrate. Berücksichtigen Sie die Wärmeausdehnung und mögliche Wechselwirkungen zwischen verschiedenen Materialien, insbesondere in Mehrkomponentenbaugruppen. Dimensionieren Sie die Form größer, um die Materialschrumpfung auszugleichen.
- Werkzeugauslegung:
- Konstruieren Sie Formen mit Präzisionswerkzeugen, damit Kunststoffteile gleichbleibende Abmessungen aufweisen. Optimieren Sie Anschnittpositionen für gleichmäßigen Materialfluss, verwenden Sie Kühlkanäle zur gleichmäßigen Abkühlung und platzieren Sie Auswerferstifte so, dass Verzug und Oberflächenfehler minimiert werden.
- Prozesssteuerung:
- Steuern Sie Größen wie Temperatur, Druck und Kühlzeit wirksam. Überwachen Sie diese Parameter mithilfe von Sensoren in Echtzeit, damit Sie schnell nachregeln und gleichbleibende Toleranzen sicherstellen können.
- Schnelles Prototyping und Tests:
- Nutzen Sie Rapid Prototyping, um Konstruktionen vor der Serienfertigung zu prüfen und zu verfeinern. So lassen sich Konstruktion oder Prozess anpassen und Toleranzen sowie Bauteilqualität verbessern.
Normen für Spritzgießtoleranzen
Hier eine Tabelle mit Maßtoleranzen in Millimetern (mm):
| Werkstoff | Abmessungsbereich | Allgemeintoleranz | Präzisionstoleranz |
| ABS | 1 bis 20 | ±0.100 | ±0.050 |
| 21 bis 100 | ±0.150 | ±0.100 | |
| 101 bis 160 | ±0.325 | ±0.100 | |
| ABS/PC-Mischung | 1 bis 20 | ±0.100 | ±0.050 |
| 21 bis 100 | ±0.150 | ±0.100 | |
| GPS | 1 bis 20 | ±0.075 | ±0.050 |
| 21 bis 100 | ±0.150 | ±0.080 | |
| HDPE | 1 bis 20 | ±0.125 | ±0.075 |
| 21 bis 100 | ±0.170 | ±0.110 | |
| LDPE | 1 bis 20 | ±0.125 | ±0.075 |
| 21 bis 100 | ±0.170 | ±0.110 | |
| modifiziertes PPO/PPE | 1 bis 20 | ±0.100 | ±0.050 |
| 21 bis 100 | ±0.150 | ±0.100 | |
| PA | 1 bis 20 | ±0.075 | ±0.030 |
| 21 bis 100 | ±0.160 | ±0.130 | |
| PA mit 30 % Glasfaser | 1 bis 20 | ±0.060 | ±0.030 |
| 21 bis 100 | ±0.120 | ±0.100 | |
| PBT mit 30 % Glasfaser | 1 bis 20 | ±0.060 | ±0.030 |
| 21 bis 100 | ±0.120 | ±0.100 | |
| PC | 1 bis 20 | ±0.060 | ±0.030 |
| 21 bis 100 | ±0.120 | ±0.100 | |
| PC mit 20 % Glasfaser | 1 bis 20 | ±0.050 | ±0.030 |
| 21 bis 100 | ±0.100 | ±0.080 | |
| PMMA | 1 bis 20 | ±0.075 | ±0.050 |
| 21 bis 100 | ±0.120 | ±0.070 | |
| POM | 1 bis 20 | ±0.075 | ±0.030 |
| 21 bis 100 | ±0.160 | ±0.130 | |
| PP mit 20 % Talkum | 1 bis 20 | ±0.100 | ±0.050 |
| 21 bis 100 | ±0.120 | ±0.100 | |
| PPO/PPE | 1 bis 20 | ±0.080 | ±0.050 |
| 21 bis 100 | ±0.100 | ±0.080 | |
| PPS mit 30 % Glasfaser | 1 bis 20 | ±0.050 | ±0.050 |
| 21 bis 100 | ±0.080 | ±0.080 | |
| SAN | 1 bis 20 | ±0.080 | ±0.050 |
| 21 bis 100 | ±0.100 | ±0.080 |
Die folgende Tabelle zeigt die Abmessungen für Konzentrizitäts-/Ovalitätstoleranzen (in mm)
| Werkstoff | Abmessungsbereich | Allgemeintoleranz | Präzisionstoleranz |
| ABS | bis 100 | ±0.230 | ±0.130 |
| ABS/PC-Mischung | bis 100 | ±0.230 | ±0.130 |
| GPS | bis 100 | ±0.250 | ±0.150 |
| HDPE | bis 100 | ±0.250 | ±0.150 |
| LDPE | bis 100 | ±0.250 | ±0.150 |
| PA | bis 100 | ±0.250 | ±0.150 |
| PA mit 30 % Glasfaser | bis 100 | ±0.150 | ±0.100 |
| PBT mit 30 % Glasfaser | bis 100 | ±0.150 | ±0.100 |
| PC | bis 100 | ±0.130 | ±0.080 |
| PC mit 20 % Glasfaser | bis 100 | ±0.130 | ±0.080 |
| PMMA | bis 100 | ±0.250 | ±0.150 |
| POM | bis 100 | ±0.250 | ±0.150 |
| PP | bis 100 | ±0.250 | ±0.150 |
| PP mit 20 % Talkum | bis 100 | ±0.250 | ±0.150 |
| PPO/PPE | bis 100 | ±0.230 | ±0.130 |
| PPS mit 30 % Glasfaser | bis 100 | ±0.130 | ±0.080 |
| SAN | bis 100 | ±0.230 | ±0.130 |
Geradheits-/Ebenheitstoleranzen (mm)
| Werkstoff | Merkmalsgröße | Allgemeintoleranz | Feintoleranz |
| ABS | 0–100 mm | ±0.380 | ±0.250 |
| 101–160 mm | ±0.800 | ±0.500 | |
| ABS/PC-Mischung | 0–100 mm | ±0.380 | ±0.250 |
| 101–160 mm | ±0.800 | ±0.500 | |
| PA | 0–100 mm | ±0.300 | ±0.150 |
| 101–160 mm | ±0.500 | ±0.250 | |
| PA mit 30 % Glasfaser | 0–100 mm | ±0.150 | ±0.080 |
| 101–160 mm | ±0.200 | ±0.100 | |
| POM | 0–100 mm | ±0.300 | ±0.150 |
| 101–160 mm | ±0.500 | ±0.250 | |
| PP | 0–100 mm | ±0.850 | ±0.500 |
| 101–160 mm | ±1.500 | ±0.850 | |
| SAN | 0–100 mm | ±0.380 | ±0.250 |
| 101–160 mm | ±0.800 | ±0.500 |
Toleranzen für Sacklochtiefen (mm)
| Werkstoff | Tiefenbereich | Allgemeintoleranz | Feintoleranz |
| ABS | bis 100 mm | ±0.200 | ±0.100 |
| ABS/PC-Mischung | bis 100 mm | ±0.200 | ±0.100 |
| PA | bis 100 mm | ±0.150 | ±0.080 |
| PA mit 30 % Glasfaser | bis 100 mm | ±0.100 | ±0.050 |
| POM | bis 100 mm | ±0.150 | ±0.080 |
| PP | bis 100 mm | ±0.250 | ±0.150 |
| SAN | bis 100 mm | ±0.200 | ±0.100 |
Toleranzen für Bohrungsdurchmesser (mm)
| Werkstoff | Durchmesserbereich | Allgemeintoleranz | Feintoleranz |
| ABS | bis 100 mm | ±0.100 | ±0.050 |
| ABS/PC-Mischung | bis 100 mm | ±0.100 | ±0.050 |
| PA | bis 100 mm | ±0.080 | ±0.040 |
| PA mit 30 % Glasfaser | bis 100 mm | ±0.050 | ±0.025 |
| POM | bis 100 mm | ±0.080 | ±0.040 |
| PP | bis 100 mm | ±0.120 | ±0.060 |
| SAN | bis 100 mm | ±0.100 | ±0.050 |







