
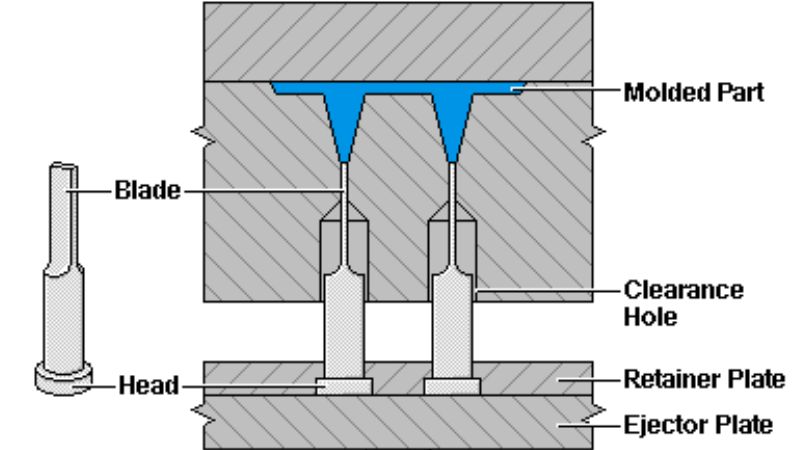
Spritzguss ist ein beliebtes Verfahren zur Herstellung von Kunststoffteilen, bei dem geschmolzener Kunststoff in eine Form eingespritzt wird. Zentrale Komponenten und die verwendeten Kunststoffmaterialien spielen eine wichtige Rolle für die Form des Endprodukts.
Beim Spritzgießen werden Teile durch Einspritzen von geschmolzenem Kunststoff in eine Form hergestellt. Zunächst werden Kunststoffgranulate erhitzt, bis sie schmelzen. Anschließend wird die Schmelze unter hohem Druck in die Form eingespritzt. Die Form bestimmt Gestalt und Merkmale des fertigen Teils und kühlt den Kunststoff ab, bis er erstarrt und die gewünschte Form annimmt.
Hauptkomponenten von Spritzgießmaschinen
Eine Spritzgießmaschine besteht aus drei Hauptbereichen: der Einspritzeinheit, der Form und der Schließeinheit.
- Spritzeinheit: Dieser Bereich schmilzt den Kunststoff und spritzt ihn ein. Dazu gehören ein Trichter, eine Heizung und eine Schnecke beziehungsweise ein Kolben, der den geschmolzenen Kunststoff in die Form drückt.
- Form: Sie besteht aus zwei Hälften und formt den Kunststoff. Kern und Kavität bilden Innen- und Außenflächen des Teils.
- Schließeinheit: Sie hält die Formhälften während des Einspritzens und Abkühlens zusammen und sorgt so für eine präzise Formgebung des Teils.
Wie werden Formkavitäten konstruiert?
Bei der Konstruktion von Formkavitäten müssen Sie mehrere Aspekte berücksichtigen, die Qualität und Effizienz des Endprodukts beeinflussen. Dabei sind die Rolle von Kern und Kavität, die Auswahl geeigneter Konstruktionsfaktoren und die Entscheidung für einen Formtyp entscheidende Schritte.
Was ist eine Formkavität beim Spritzgießen?
Eine Formkavität ist ein entscheidendes Element des Spritzgießprozesses. Sie ist der Hohlraum in einer Form, der Gestalt und Abmessungen des herzustellenden Kunststoffteils festlegt. Wichtige Punkte zu Formkavitäten:
Die Formkavität ist ein Hohlraum in der Negativform des gewünschten Endprodukts. Sie wird üblicherweise aus Edelstahl gefertigt.
Beim Einspritzen füllt geschmolzener Kunststoff die Formkavität aus und nimmt deren Form an. Nach dem Abkühlen und Erstarren entsteht das fertige Kunststoffteil.
Es gibt normalerweise drei Arten von Formkavitäten:
- Einkavitätenformen: Stellen pro Zyklus ein Teil her.
- Mehrfachformen: Verfügen über mehrere identische Kavitäten und stellen pro Zyklus mehrere gleiche Teile her.
- Familienformen: Verfügen über mehrere unterschiedliche Kavitäten und stellen in einem Zyklus verschiedene Teile her.
Faktoren, die die Kavitätenkonstruktion beeinflussen
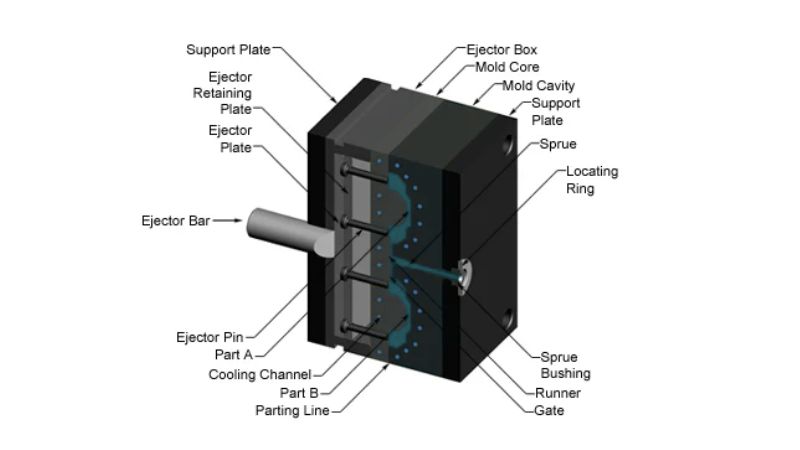
Mehrere wichtige Faktoren beeinflussen die Konstruktion der Formkavität. Ausgangspunkt ist die Bauteilgeometrie: Komplexe Formen können fortgeschrittene Konfigurationen erfordern, damit alle Merkmale präzise und bei voller Funktionsfähigkeit der Form gebildet werden. Geeignete Entformungsschrägen erleichtern das Auswerfen.
Auch die Materialauswahl spielt eine wichtige Rolle. Materialien haben unterschiedliche Fließeigenschaften, Schrumpfraten und thermische Eigenschaften, weshalb die Konstruktion jeweils angepasst werden muss, damit Füllung und Abkühlung stimmen.
Außerdem sind effiziente Kühlkanäle wichtig, um die Temperatur zu regeln, Zykluszeiten zu verkürzen und Verzug sowie Fehler zu verhindern. Der Fluss muss so ausgelegt sein, dass geschmolzenes Material die Kavität gleichmäßig und ohne Hohlräume füllt. Anschnitt- und Verteilerkanäle sind für einen optimierten Materialfluss ebenfalls entscheidend.
Schließlich müssen auch sekundäre Arbeitsschritte wie spanende Bearbeitung oder Lackieren berücksichtigt werden, damit die Kavität für alle erforderlichen Nachbearbeitungen geeignet ist. Wenn Hersteller diese Faktoren sorgfältig berücksichtigen, können sie wirksame Formen herstellen und hochwertige Teile effizient und wirtschaftlich fertigen.
Kern oder Kavität: Was sind die Unterschiede?
Die Kavität formt die Außenseite des Teils, während der Kern die Innenseite bestimmt. Zusammen bilden sie die vollständige Produktform. Wenn sich beide Formhälften schließen, fügen sich Kern und Kavität zur endgültigen Kontur zusammen.
Bei einer typischen zweiteiligen Form befindet sich die Kavität häufig in der feststehenden Hälfte und der Kern in der beweglichen Hälfte.
Auch das Auswerfen unterscheidet sich: Nach dem Abkühlen wird das Teil üblicherweise entnommen, indem sich die Formhälften trennen und Kern sowie Kavität vom Formteil lösen.
Einkavitäten- oder Mehrfach-Spritzgießformen: Wo liegen die Unterschiede?
Beim Kunststoffspritzgießen ist die Wahl zwischen Einkavitäten- und Mehrfachformen entscheidend für Produktionseffizienz, Werkzeugkosten und Teilequalität.
Eine Einkavitätenform enthält eine Kavität und stellt pro Zyklus ein Teil her. Dieses Design eignet sich besonders für kleine bis mittlere Produktionsmengen und bietet geringere anfängliche Werkzeugkosten, eine einfachere Wartung und die Möglichkeit, Konstruktionen bei Bedarf anzupassen.
Einkavitätenformen eignen sich hervorragend für Prototypen und kundenspezifische Teile, bei denen Präzision wichtiger ist als Stückzahl.
Eine Mehrfachform enthält mehrere Kavitäten in einer Form und ermöglicht so die gleichzeitige Herstellung mehrerer identischer Teile pro Einspritzzyklus. Das erhöht die Produktionsgeschwindigkeit und senkt die Stückkosten, wodurch sich das Verfahren ideal für die Massenproduktion eignet. Mehrfachformen sind für Branchen mit hohem Bedarf an identischen Teilen unverzichtbar, da sie Konsistenz sicherstellen und das Fehlerrisiko verringern.
Allerdings sind die anfänglichen Werkzeugkosten höher und die Konstruktion erfordert mehr Fachkenntnis. Auch die Zykluszeit ist zu berücksichtigen. Mehrfachformen können die Zykluszeit deutlich verkürzen, weil sie mehrere Teile gleichzeitig produzieren. Ihre Komplexität kann jedoch längere Einrichtungszeiten verursachen und eine fortgeschrittene Wartung erfordern, etwa bei Problemen mit Kavitätenausgleich und Verschleiß. Einkavitätenformen lassen sich dagegen schneller anpassen und Fehler leichter beheben. Das ist bei einzigartigen oder nur einmal benötigten Teilen von Vorteil.
Ein weiterer wichtiger Aspekt ist die Skalierbarkeit der Produktion. Einkavitätenformen eignen sich möglicherweise ideal für kleinere Chargen oder kundenspezifische Produkte. Mehrfachformen helfen Unternehmen dagegen, die Produktion schnell auszuweiten und die Marktnachfrage zu erfüllen, ohne die Qualität zu beeinträchtigen.
Warum Moldie wählen?
Moldie wurde 2008 gegründet und hat sich als führender Anbieter hochwertiger Kunststoffspritzgussformen, Druckgussformen und präzisionsgefertigter mechanischer Teile etabliert. Wir bieten eine umfassende OEM/ODM-Lösung – von Bauteilkonstruktion und Prototypen über Formenkonstruktion und Fertigung bis hin zur Großserienproduktion.
Internationale Branchenführer vertrauen auf unsere Expertise. Wir beliefern renommierte Automobilmarken wie Mercedes-Benz, Volkswagen, Audi, BMW und Ferrari sowie wichtige Unternehmen aus anderen Branchen wie Schneider und Phillip.
Ob Sie Kunststoffspritzgussformen, Druckgussformen für Aluminium, Zamak und Magnesium oder präzisionsgefertigte mechanische Teile benötigen – Moldie erfüllt Ihre vielfältigen Fertigungsanforderungen. Kontaktieren Sie uns noch heute!
Häufig gestellte Fragen
Wie liest man ein Spritzgussform-Kavitätendiagramm?
Achten Sie beim Lesen eines Formkavitätendiagramms auf die Beschriftungen für Kavitäts- und Kernseite. Beachten Sie Konstruktionsmerkmale wie Formaufbau, Anguss und Verteilerkanalsystem. Die Diagramme veranschaulichen, wie geschmolzener Kunststoff fließt und die Kavitäten füllt, um Teile zu formen.
Können Sie den Kavitätenformprozess erklären?
Der Kavitätenformprozess beginnt, wenn geschmolzener Kunststoff in die Formkavität eingespritzt wird. Anschließend wird die Form abgekühlt, damit das Teil erstarrt. Die Form muss präzise konstruiert sein, da Fehler die Qualität und Maßgenauigkeit der gefertigten Teile beeinträchtigen können.
Welche Faktoren bestimmen die Kosten einer Einkavitäten-Spritzgießform?
Die Kosten einer Einkavitätenform hängen von mehreren Faktoren ab. Dazu gehören Komplexität des Teils, Werkstoff der Form und Produktionsmenge. Auch die Werkzeugpräzision und zusätzliche Funktionen wie Automatisierung beeinflussen die Kosten.







