
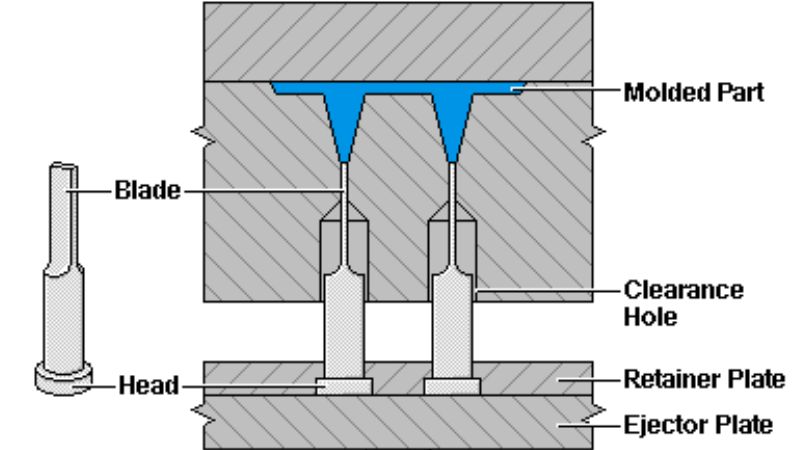
Le moulage par injection est une méthode courante de fabrication de pièces plastiques, qui consiste à injecter du plastique fondu dans un moule. Les composants clés et les types de matières plastiques utilisés jouent un rôle essentiel dans la forme du produit fini.
Le moulage par injection consiste à fabriquer des pièces en injectant du plastique fondu dans un moule. Le procédé commence par le chauffage des granulés jusqu’à leur fusion. Le plastique fondu est ensuite injecté sous haute pression dans un moule qui définit la forme et les caractéristiques de la pièce finale. En refroidissant, le plastique se solidifie et prend la forme souhaitée.
Composants clés des presses à injection
Une presse à injection se compose de trois éléments principaux : l’unité d’injection, le moule et l’unité de fermeture.
- Unité d’injection : cette unité fait fondre et injecte le plastique. Elle comprend une trémie, un système de chauffage et une vis ou un piston qui pousse le plastique fondu dans le moule.
- Moule : composé de deux parties, il donne sa forme au plastique. Le noyau et l’empreinte forment respectivement les surfaces intérieures et extérieures de la pièce.
- Unité de fermeture : elle maintient les deux parties du moule assemblées pendant l’injection et le refroidissement, afin que la pièce soit formée avec précision.
Comment concevoir les empreintes de moule ?
Lors de la conception des empreintes, plusieurs facteurs qui influent sur la qualité et l’efficacité du produit fini doivent être pris en compte. Comprendre le rôle du noyau et de l’empreinte, choisir les paramètres de conception appropriés et déterminer le type de moule sont des étapes essentielles.
Qu’est-ce qu’une empreinte de moule en moulage par injection ?
L’empreinte est un élément essentiel du moulage par injection. Il s’agit de l’espace creux du moule qui définit la forme et les dimensions de la pièce plastique fabriquée. Voici les principaux points à retenir :
L’empreinte est un espace en creux correspondant à la forme souhaitée pour la pièce finale. Elle est généralement fabriquée en acier inoxydable.
Lorsque le plastique fondu est injecté dans le moule, il remplit l’empreinte et en épouse la forme. Après refroidissement et solidification, la pièce plastique est formée.
On distingue généralement trois types d’empreintes :
- Moules à une empreinte : Produisent une pièce par cycle
- Moules multi-empreintes : Comportent plusieurs empreintes identiques et produisent plusieurs pièces identiques par cycle
- Moules familiaux : comportent plusieurs empreintes différentes et produisent diverses pièces en un cycle
Facteurs influant sur la conception de l’empreinte
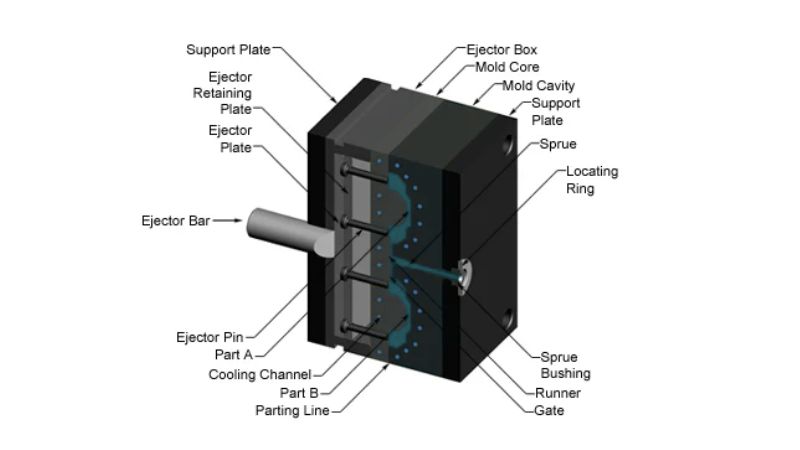
Plusieurs facteurs clés influent sur la conception de l’empreinte, à commencer par la géométrie de la pièce. Les formes complexes peuvent nécessiter des configurations avancées pour former tous les éléments tout en préservant le bon fonctionnement du moule. Des angles de dépouille adaptés sont également essentiels pour faciliter l’éjection.
Le choix des matériaux est également déterminant : leurs caractéristiques d’écoulement, leurs taux de retrait et leurs propriétés thermiques varient, ce qui exige une conception adaptée pour assurer un remplissage et un refroidissement corrects.
L’intégration de circuits de refroidissement efficaces est en outre cruciale pour maîtriser la température, réduire les temps de cycle et prévenir le gauchissement ou les défauts. Il faut également tenir compte de la dynamique d’écoulement pour que la matière fondue remplisse l’empreinte uniformément et sans vides. La conception des seuils et des canaux est essentielle à l’optimisation de l’écoulement.
Enfin, les opérations secondaires comme l’usinage ou la peinture doivent être prises en compte afin que la conception de l’empreinte permette les traitements supplémentaires nécessaires. En étudiant soigneusement ces facteurs, les fabricants peuvent créer des moules efficaces qui produisent des pièces de haute qualité de manière économique.
Noyau et empreinte : quelles différences ?
L’empreinte forme l’extérieur de la pièce, tandis que le noyau en définit l’intérieur. Ensemble, ils créent la forme complète du produit. Lorsque les deux parties du moule se ferment, le noyau et l’empreinte s’assemblent pour former la géométrie finale.
Dans un moule classique en deux parties, l’empreinte se trouve souvent dans la moitié fixe, tandis que le noyau est placé dans la moitié mobile.
La méthode d’éjection diffère également : après refroidissement, la pièce est généralement retirée en séparant les deux parties du moule, ce qui permet de la libérer de l’empreinte et du noyau.
Moules d’injection à une ou plusieurs empreintes : quelles différences ?
En moulage par injection plastique, le choix entre un moule à une empreinte et un moule multi-empreintes est déterminant pour l’efficacité de production, le coût du moule et la qualité des pièces.
Un moule à une empreinte comporte une seule empreinte et produit une pièce par cycle. Cette conception est particulièrement avantageuse pour les volumes de production faibles à modérés : elle réduit le coût initial de l’outillage, facilite l’entretien du moule et permet de modifier la conception selon les besoins.
Les moules à une empreinte sont adaptés au prototypage et à la fabrication de pièces sur mesure, où la précision prime sur le volume.
À l’inverse, un moule multi-empreintes intègre plusieurs empreintes dans un même moule et permet de produire simultanément plusieurs pièces identiques à chaque cycle d’injection. Cette méthode augmente la cadence et réduit le coût unitaire, ce qui la rend idéale pour la production de masse. Les moules multi-empreintes sont essentiels dans les secteurs nécessitant de grandes quantités de pièces identiques, car ils assurent la régularité et limitent le risque de défauts.
Ils entraînent toutefois des coûts d’outillage initiaux plus élevés et nécessitent une ingénierie plus sophistiquée. Le temps de cycle doit également être pris en compte. Les moules multi-empreintes peuvent le réduire considérablement puisqu’ils produisent plusieurs pièces simultanément. Cependant, leur complexité peut allonger les réglages et exige des procédures d’entretien avancées pour traiter des problèmes tels que le déséquilibre entre empreintes et l’usure. À l’inverse, les moules à une empreinte sont plus faciles à régler et à dépanner lorsqu’il s’agit de pièces uniques ou spécifiques.
La capacité à faire évoluer la production est un autre facteur important. Les moules à une empreinte conviennent aux petites séries et aux produits sur mesure, tandis que les moules multi-empreintes permettent d’augmenter rapidement la production pour répondre à la demande du marché sans compromettre la qualité.
Pourquoi choisir Moldie ?
Fondée en 2008, Moldie s’est imposée comme un acteur de premier plan dans la fabrication de moules d’injection plastique, de matrices de moulage sous pression et de pièces mécaniques de précision de qualité supérieure. Nous proposons une solution OEM/ODM complète, de la conception et du prototypage des pièces à la conception des moules, à la production et à la fabrication à grande échelle.
Des leaders industriels internationaux font confiance à notre expertise. Nous travaillons pour des marques automobiles prestigieuses comme Mercedes-Benz, Volkswagen, Audi, BMW et Ferrari, ainsi que pour des acteurs majeurs d’autres secteurs tels que Schneider et Phillip.
Que vous ayez besoin de moules d’injection plastique, de matrices de moulage sous pression pour l’aluminium, le Zamak et le magnésium, ou de pièces mécaniques de précision, Moldie dispose des capacités nécessaires pour répondre à la diversité de vos besoins de fabrication. Contactez-nous dès aujourd’hui !
Foire aux questions
Comment interpréter un schéma d’empreinte de moule d’injection ?
Pour lire un schéma d’empreinte, repérez les indications des côtés empreinte et noyau. Examinez les éléments de conception comme la base du moule, la carotte et le système de canaux. Ces schémas permettent de visualiser l’écoulement du plastique fondu et le remplissage des empreintes pour former les pièces.
Pouvez-vous expliquer le procédé de moulage par empreinte ?
Le procédé de moulage par empreinte commence par l’injection du plastique fondu dans l’empreinte. Le moule est ensuite refroidi pour solidifier la pièce. Sa conception doit être précise, car toute erreur peut affecter la qualité et la précision des pièces produites.
Quels facteurs déterminent le coût d’un moule d’injection à une empreinte ?
Plusieurs facteurs influent sur le coût d’un moule à une empreinte, notamment la complexité de la pièce, le matériau du moule et le volume de production. La précision de l’outillage et les fonctionnalités supplémentaires, comme l’automatisation, jouent également un rôle.






