
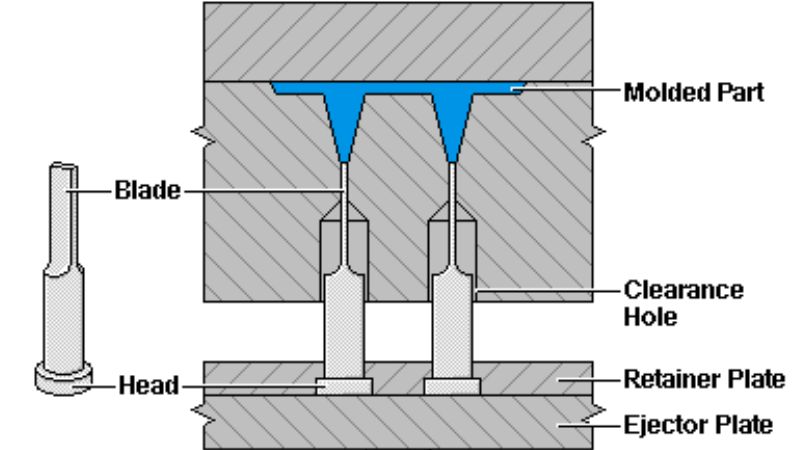
Шприцването е популярен метод за производство на пластмасови детайли чрез впръскване на разтопена пластмаса във форма. Ключовите компоненти и видовете използвани пластмасови материали играят съществена роля за оформянето на крайния продукт.
Шприцването включва създаване на детайли чрез впръскване на разтопена пластмаса във форма. Процесът започва с нагряване на пластмасови гранули до стопяване. След това разтопената пластмаса се впръсква под високо налягане във формата. Тя определя формата и елементите на крайния детайл, а охлаждането втвърдява пластмасата и ѝ придава желаната форма.
Ключови компоненти на инжекционни машини
Машината за шприцване се състои от три основни секции: инжекционен възел, форма и затварящ възел.
- Инжекционна единица: Тази част се топи и инжектира пластмасата. Включва хавлия, нагревател и винт/плънгер, който бута разтопената пластмаса в мухлата.
- Mold: Съставена от две половинки, тя оформя пластмасата. ядрото и кухината формират вътрешните и външните повърхности на частта.
- Затварящ възел: държи половините на формата затворени по време на впръскването и охлаждането и осигурява точно оформяне на детайла.
Как да се проектират мълните кавити?
При проектирането на кухини на форми трябва да се вземат предвид няколко аспекта, които влияят върху качеството и ефективността на крайния продукт. Важни стъпки са разбирането на ролята на сърцевината и гнездото, изборът на подходящи конструктивни фактори и определянето на вида на формата.
Какво представлява кухината на формата при шприцване?
Кухината на матрицата е ключов елемент от процеса на шприцване. Това е празното пространство в матрицата, което определя формата и размерите на произвежданата пластмасова детайл. Основните особености на кухините на матрицата включват:
Кухината на матрицата е отвор или отрицателно пространство с формата на желаната готова детайл. Обикновено се изработва от неръждаема стомана.
Когато разтопената пластмаса се впръска в матрицата, тя запълва кухината и придобива нейната форма. След охлаждане и втвърдяване се получава готовата пластмасова детайл.
Обикновено има три вида кухини на матрицата:
- Матрици с една кухина: произвеждат по една детайл на цикъл.
- Множество калъпи: Имат множество идентични барабани, произвеждат няколко идентични части на цикъл
- Семейни матрици: имат няколко различни кухини и произвеждат различни детайли в един цикъл.
Фактори, които влияят на дизайна на кавитията
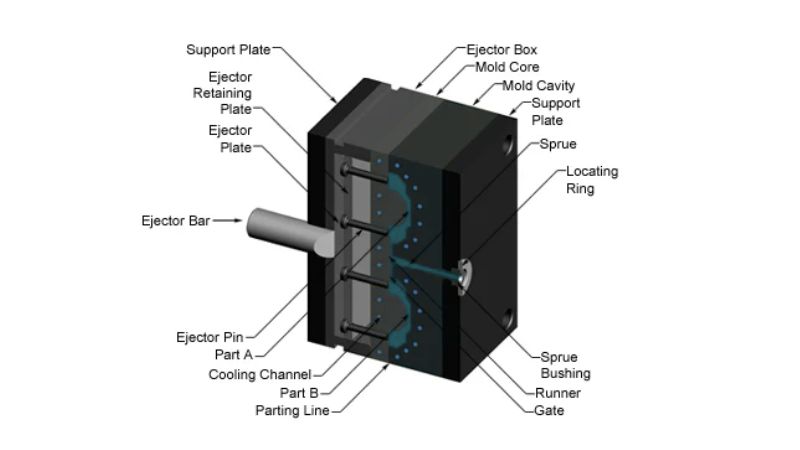
Проектирането на кухината в матрицата се влияе от няколко ключови фактора, като се започне от геометрията на детайла. За сложни форми може да са нужни усъвършенствани конфигурации, които оформят всички особености и запазват правилното функциониране на матрицата; подходящите ъгли на наклон са от съществено значение за лесното изваждане.
Избирането на материали също играе жизненоважна роля, тъй като различните материали показват различни характеристики на потока, намаляване на скоростта и термичните свойства, ненужните персонализирани дизайни, за да се осигури правилното запълване и охлаждане.
Освен това интегрирането на ефективни охлаждащи канали е от решаващо значение за контрола на температурата и съкращаването на циклите, като същевременно предотвратява деформации и дефекти. Необходимо е да се вземе предвид динамиката на потока, за да се гарантира равномерно запълване на кухината без кухини. Конструкцията на затворите и леяковите канали също е важна за оптимизиране на потока на материала.
Накрая е важно да се вземат предвид вторични операции като механична обработка или боядисване, за да се гарантира, че конструкцията на кухината позволява необходимата последваща обработка. Като адресират внимателно тези фактори, производителите могат да създават ефективни форми, които осигуряват висококачествени детайли по ефективен и икономичен начин.
Основна срещу Кавити: Какви са различията?
Кухината оформя външната страна на детайла, а сърцевината определя вътрешната. Заедно те оформят целия продукт. Когато двете половини на матрицата се затворят, сърцевината и кухината прилягат една към друга и създават окончателната форма.
При типична матрица от две части кухината обикновено е в неподвижната половина, а сърцевината – в подвижната половина на матрицата.
Различава се и начинът на изваждане: след охлаждането детайлът обикновено се освобождава чрез разделяне на половините на матрицата, така че кухината и сърцевината да се отделят от оформения продукт.
Матрици за шприцване с една или няколко кухини: какви са разликите?
При шприцването на пластмаси изборът между едногнездови и многогнездови форми е решаващ за производствената ефективност, цената на формата и качеството на детайлите.
Едногнездовата форма има едно гнездо и произвежда по един детайл на цикъл. Тази конструкция е особено подходяща за малки до средни производствени обеми, тъй като осигурява по-ниски първоначални разходи за инструментална екипировка, по-лесна поддръжка и гъвкавост за промяна на конструкцията при необходимост.
Едногнездовите форми са подходящи за прототипиране и производство на детайли по поръчка, когато прецизността е по-важна от обема.
Многогнездовата форма, от друга страна, включва няколко гнезда в една форма и позволява едновременното производство на няколко еднакви детайла при всеки цикъл на впръскване. Това не само увеличава скоростта на производство, но и намалява разхода за единица, което я прави идеална за масово производство. Многогнездовите форми са необходими в отрасли, в които се изискват големи количества еднакви детайли, тъй като осигуряват постоянство и свеждат до минимум риска от дефекти в цялата продукция.
Те обаче имат по-високи първоначални разходи за инструментална екипировка и изискват по-сложно инженерно проектиране. Трябва да се вземе предвид и времето на цикъла. Многогнездовите форми могат значително да го съкратят, тъй като произвеждат няколко детайла едновременно. Сложността им обаче може да доведе до по-дълго време за настройка и налага усъвършенствани процедури за поддръжка, за да се решават проблеми като дисбаланс между гнездата и износване с течение на времето. За разлика от тях едногнездовите форми позволяват по-бързи корекции и отстраняване на неизправности и са по-лесни за управление при уникални или единични детайли.
Друг важен фактор е мащабируемостта на производството. Едногнездовите форми могат да са идеални за малки серии или продукти по поръчка, докато многогнездовите позволяват бързо увеличаване на производството, за да се посрещне пазарното търсене без компромис с качеството.
Защо да изберете Moldie?
Основана през 2008 г., Moldie се утвърди като водещ производител на висококачествени шприцформи за пластмаси, матрици за леене под налягане и прецизни механични детайли. Предлагаме цялостни OEM/ODM решения — от проектиране на детайли и създаване на прототипи до проектиране и производство на форми и мащабно производство.
На опита ни се доверяват международни лидери в индустрията. Работим с престижни автомобилни марки като Mercedes-Benz, Volkswagen, Audi, BMW и Ferrari, както и с големи компании от други сектори, сред които Schneider и Phillip.
Независимо дали са ви необходими шприцформи за пластмаси, матрици за леене под налягане на алуминий, Zamak и магнезий или прецизни механични детайли, Moldie може да отговори на разнообразните ви производствени нужди. Свържете се с нас още днес!
Често задавани въпроси
Как да разчетете схема на гнездата на шприцформа?
За да разчетете схемата, потърсете означенията за страната на гнездото и страната на сърцевината. Обърнете внимание на конструктивните елементи като базата на формата, леяка и леяковата система. Такива схеми показват как разтопената пластмаса преминава през формата и запълва гнездата, за да се получат детайлите.
Можете ли да обясните процеса на формоване в гнездо?
Процесът започва с впръскване на разтопена пластмаса в гнездото на формата. След това формата се охлажда, за да се втвърди детайлът. Прецизното проектиране на формата е от решаващо значение, тъй като всяка грешка може да повлияе на качеството и точността на произведените детайли.
Кои фактори определят цената на едногнездова шприцформа?
Цената на едногнездова форма зависи от няколко фактора, включително сложността на детайла, материала на самата форма и производствения обем. Влияние оказват също прецизността на инструменталната екипировка и допълнителните функции, като автоматизация.







