
A fröccsöntés elterjedt eljárás műanyag alkatrészek előállítására: az olvadt műanyagot egy szerszámba fecskendezik. A végtermék kialakításában kulcsszerepet játszanak a fő alkatrészek és a felhasznált műanyagok típusa.
A fröccsöntés során az alkatrészek úgy készülnek, hogy olvadt műanyagot fecskendeznek egy szerszámba. A folyamat a műanyag granulátum felmelegítésével kezdődik, amíg meg nem olvad. Ezután az olvadt műanyagot nagy nyomással a szerszámba fecskendezik. A szerszám határozza meg a kész alkatrész alakját és jellemzőit; lehűti a műanyagot, amely megszilárdulva felveszi a kívánt formát.
A fröccsöntő gép fő részei
A fröccsöntő gép három fő részből áll: a fröccsegységből, a szerszámból és a záróegységből.
- Fröccsegység: Ez az egység megolvasztja és befecskendezi a műanyagot. Részei az adagolótölcsér, a fűtőelem, valamint az olvadt műanyagot a szerszámba továbbító csiga vagy dugattyú.
- Szerszám: Két félből áll, és ez adja meg a műanyag alakját. A mag és az üreg alakítja ki az alkatrész belső, illetve külső felületét.
- Záróegység: A fröccsöntés és a hűtés során összezárva tartja a szerszámfeleket, így biztosítva az alkatrész pontos kialakítását.
Hogyan tervezzük meg a szerszámüregeket?
A szerszámüregek tervezésekor több olyan szempontot is figyelembe kell venni, amely befolyásolja a késztermék minőségét és a gyártás hatékonyságát. A mag és az üreg szerepének megértése, a megfelelő tervezési tényezők kiválasztása, valamint a szerszámtípus meghatározása mind fontos lépések.
Mi az a szerszámüreg a fröccsöntésben?
A szerszámüreg a fröccsöntési folyamat egyik alapvető eleme. A szerszámon belüli üres tér, amely meghatározza a készülő műanyag alkatrész alakját és méreteit. A szerszámüregekkel kapcsolatban fontos tudni, hogy:
A szerszámüreg a kívánt kész alkatrész formájú furat vagy negatív tér. Általában rozsdamentes acélból készül.
Amikor az olvadt műanyagot a szerszámba fecskendezik, az kitölti az üreget, és felveszi annak alakját. Lehűlés és megszilárdulás után létrejön a kész műanyag alkatrész.
A szerszámüregeknek általában három típusa van:
- Együreges szerszámok: Ciklusonként egy alkatrészt gyártanak
- Többüreges szerszámok: Több azonos üreget tartalmaznak, így ciklusonként több egyforma alkatrész készül
- Családszerszámok: Több különböző üreget tartalmaznak, így egy ciklusban különböző alkatrészek készülnek
Az üreg kialakítását befolyásoló tényezők
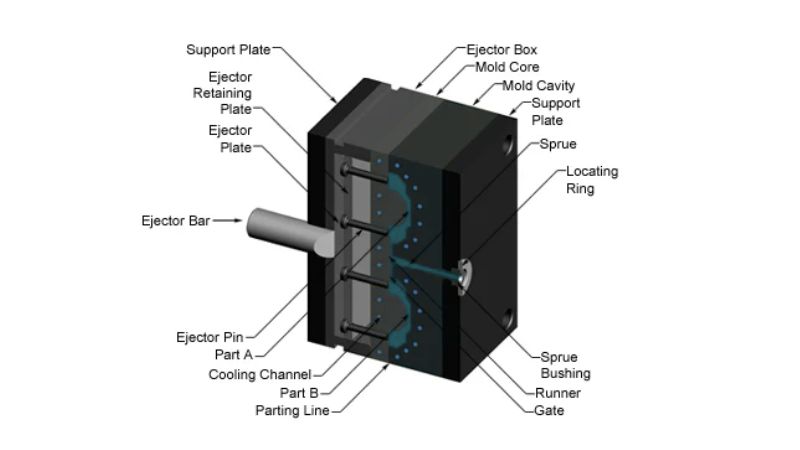
A szerszámüreg kialakítását számos fontos tényező befolyásolja. Ezek közül az alkatrész geometriája az egyik legfontosabb: az összetett formákhoz fejlett kialakításra lehet szükség, hogy minden részlet pontosan létrejöjjön, miközben a szerszám működőképes marad. A könnyű kilökéshez megfelelő huzatszögek is elengedhetetlenek.
Az anyagválasztás szintén fontos szerepet játszik, hiszen az egyes anyagok folyási tulajdonságai, zsugorodási aránya és hőtechnikai jellemzői eltérőek. Ezért a megfelelő kitöltés és hűtés biztosításához az anyaghoz igazított kialakításra van szükség.
A hatékony hűtőcsatornák kialakítása ugyancsak kulcsfontosságú: segít a hőmérséklet szabályozásában, a ciklusidő csökkentésében, valamint a vetemedés és a hibák megelőzésében. Az áramlási viszonyokat is figyelembe kell venni, hogy az olvadt anyag üregek nélkül, egyenletesen töltse ki a szerszámüreget. A beömlőkapuk és az elosztócsatornák kialakítása pedig az anyagáramlás optimalizálása szempontjából lényeges.
Végül a másodlagos műveletekkel, például a forgácsolással vagy a festéssel is számolni kell, hogy az üreg kialakítása megfeleljen a további feldolgozási igényeknek. E tényezők gondos mérlegelésével a gyártók hatékony szerszámokat készíthetnek, amelyek kiváló minőségű alkatrészeket állítanak elő gazdaságosan.
Mag és üreg: miben különböznek?
Az üreg az alkatrész külső felületét alakítja ki, a mag pedig a belső részét határozza meg. Együtt adják a termék teljes formáját. Amikor a szerszám két fele összezárul, a mag és az üreg egymáshoz illeszkedve alakítja ki a kész terméket.
A hagyományos kétrészes szerszámoknál az üreg általában a szerszám álló felében, a mag pedig a mozgó felében található.
A kilökés módja is eltérő: lehűlés után az alkatrészt általában a szerszámfelek szétválasztásával távolítják el, így a mag és az üreg elválik a kész terméktől.
Együreges és többüreges fröccsöntő szerszámok: miben különböznek?
A műanyag-fröccsöntésben az együreges és a többüreges szerszámok közötti választás alapvetően meghatározza a gyártás hatékonyságát, a szerszám költségét és az alkatrész minőségét.
Az egyszerű üreges szerszám egy üreget tartalmaz, ezért ciklusonként egy alkatrészt gyárt. Ez a kialakítás különösen előnyös kis és közepes gyártási mennyiségnél: alacsonyabb kezdeti szerszámköltséget, egyszerűbb karbantartást és szükség esetén nagyobb tervezési rugalmasságot tesz lehetővé.
Az együreges szerszámok kiválóan alkalmasak prototípusok és egyedi alkatrészek gyártására, ahol a pontosság fontosabb a mennyiségnél.
Ezzel szemben a többüreges szerszám egyetlen szerszámban több üreget foglal magában, így minden fröccsöntési ciklus során egyszerre több azonos alkatrész gyártható. Ez a módszer nemcsak felgyorsítja a termelést, hanem az egységköltséget is csökkenti, ezért ideális tömeggyártáshoz. A nagy mennyiségű, azonos alkatrészt igénylő iparágakban nélkülözhetetlenek a többüreges szerszámok, mivel biztosítják az egyenletes minőséget, és mérséklik a termékhibák kockázatát.
Ugyanakkor a kezdeti szerszámköltségük magasabb, és összetettebb műszaki tervezést igényelnek. A ciklusidőt is érdemes figyelembe venni. A többüreges szerszámok jelentősen csökkenthetik a ciklusidőt, hiszen egyszerre több alkatrészt gyártanak. Összetettségük miatt azonban hosszabb beállításra lehet szükség, és fejlett karbantartási eljárásokat igényelhetnek az olyan problémák kezelésére, mint az üregek közötti egyensúlyhiány és az idővel jelentkező kopás. Az együreges szerszámok ezzel szemben gyorsabban beállíthatók és hibaelháríthatók, ezért különleges vagy egyszeri alkatrészek esetén könnyebben kezelhetők.
A gyártás bővíthetősége szintén fontos szempont. Az együreges szerszámok kisebb sorozatokhoz és egyedi termékekhez lehetnek ideálisak, a többüreges szerszámok pedig lehetővé teszik a vállalatok számára, hogy gyorsan növeljék a termelést a piaci igények kielégítésére, a minőség romlása nélkül.
Miért válassza a Moldie-t?
A 2008-ban alapított Moldie kiváló minőségű műanyag-fröccsöntő szerszámok, nyomásos öntőszerszámok és precíziós gépalkatrészek gyártásának egyik vezető vállalatává vált. Teljes körű OEM/ODM-megoldást kínálunk az alkatrésztervezéstől és a prototípusgyártástól kezdve a szerszámtervezésen és -gyártáson át a nagy volumenű termelésig.
Szakértelmünkben nemzetközi iparági vezetők bíznak. Olyan neves autómárkákat szolgálunk ki, mint a Mercedes-Benz, a Volkswagen, az Audi, a BMW és a Ferrari, emellett más ágazatok meghatározó szereplőivel is együttműködünk, például a Schneiderrel és a Phillipsszel.
Akár műanyag-fröccsöntő szerszámra, akár alumíniumhoz, Zamakhoz vagy magnéziumhoz készült nyomásos öntőszerszámra, akár precíziós gépalkatrészekre van szüksége, a Moldie készen áll arra, hogy kielégítse sokrétű gyártási igényeit. Lépjen kapcsolatba velünk még ma!
Gyakran ismételt kérdések
Hogyan értelmezhető egy fröccsöntő szerszám üregének ábrája?
A szerszámüreg ábráján keresse az üreg és a mag oldalát jelölő feliratokat. Figyeljen az olyan tervezési elemekre, mint a szerszámalap, a beömlőcsonk és az elosztócsatorna-rendszer. Az ábrák szemléltetik, hogyan áramlik az olvadt műanyag, és hogyan tölti ki az üregeket az alkatrészek kialakításához.
Elmagyarázná az üreges szerszámmal történő formázás folyamatát?
A szerszámüreggel történő formázás folyamata azzal kezdődik, hogy olvadt műanyagot fecskendeznek a szerszám üregébe. Ezután a szerszámot lehűtik, hogy az alkatrész megszilárduljon. Fontos a szerszám pontos tervezése, mivel bármilyen hiba ronthatja a gyártott alkatrészek minőségét és méretpontosságát.
Milyen tényezők befolyásolják az együreges fröccsöntő szerszám költségét?
Az együreges szerszám költségét több tényező befolyásolja. Ide tartozik az alkatrész összetettsége, a szerszám anyaga és a gyártási mennyiség. A költségre a szerszám pontossága és az olyan kiegészítő funkciók is hatással vannak, mint az automatizált megoldások.






