
Ներարկմամբ ձուլումը տարածված մեթոդ է պլաստմասսայե դետալներ պատրաստելու համար․ հալված պլաստմասսան ներարկվում է կաղապարի մեջ։ Վերջնական արտադրանքի ձևավորման գործում կարևոր դեր ունեն հիմնական բաղադրիչներն ու օգտագործվող պլաստմասսայե նյութերի տեսակները։
Ներարկմամբ ձուլման ընթացքում դետալները պատրաստվում են հալված պլաստմասսան կաղապարի մեջ ներարկելով։ Գործընթացը սկսվում է պլաստմասսայի հատիկները տաքացնելով մինչև հալվելը։ Այնուհետև հալված պլաստմասսան բարձր ճնշման տակ ներարկվում է կաղապարի մեջ։ Կաղապարը որոշում է վերջնական դետալի ձևն ու առանձնահատկությունները, սառեցնում է պլաստմասսան՝ թույլ տալով, որ այն պնդանա և ստանա ցանկալի ձևը։
Ներարկմամբ ձուլման մեքենաների հիմնական բաղադրիչները
Ներարկմամբ ձուլման մեքենան բաղկացած է երեք հիմնական բաժնից՝ ներարկման հանգույցից, կաղապարից և սեղմման հանգույցից։
- Ներարկման հանգույց․ այս մասը հալեցնում և ներարկում է պլաստմասսան։ Այն ներառում է ձագար, տաքացուցիչ և պտուտակ/մխոց, որը հալված պլաստմասսան մղում է կաղապարի մեջ։
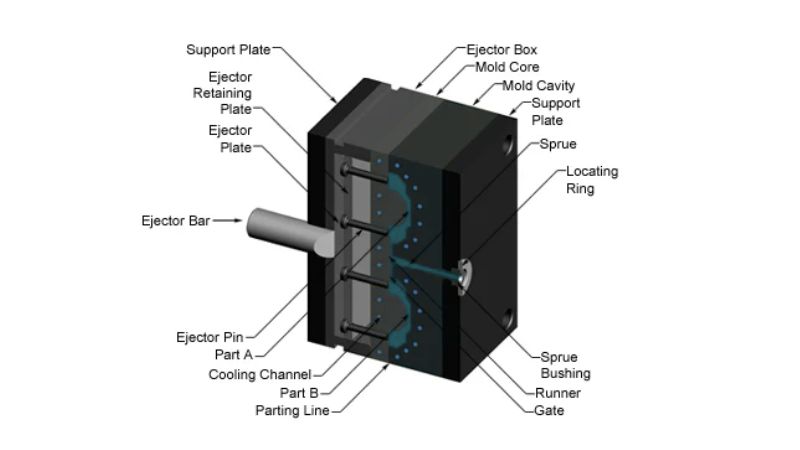
- Կաղապար․ բաղկացած է երկու կեսից և ձևավորում է պլաստմասսան։ Միջուկն ու խոռոչը կազմում են դետալի ներքին և արտաքին մակերևույթները։
- Սեղմման հանգույց․ ներարկման և սառեցման փուլերում կաղապարի կեսերն իրար է պահում՝ ապահովելով դետալի ճշգրիտ ձևավորումը։
Ինչպե՞ս նախագծել կաղապարի խոռոչները։
Կաղապարի խոռոչներ նախագծելիս պետք է հաշվի առնել վերջնական արտադրանքի որակի և արդյունավետության վրա ազդող մի քանի ասպեկտ։ Միջուկի ու խոռոչի դերը հասկանալը, նախագծման համապատասխան գործոններ ընտրելը և կաղապարի տեսակը որոշելը գործընթացի կարևոր քայլերն են։
Ի՞նչ է կաղապարի խոռոչը ներարկմամբ ձուլման մեջ։
Կաղապարի խոռոչը ներարկմամբ ձուլման գործընթացի կարևոր տարր է։ Այն կաղապարի ներսում գտնվող դատարկ տարածությունն է, որը սահմանում է արտադրվող պլաստմասսայե դետալի ձևն ու չափերը։ Կաղապարի խոռոչների վերաբերյալ հիմնական կետերն են․
Կաղապարի խոռոչը ցանկալի վերջնական դետալի ձևով անցք կամ բացասական տարածություն է։ Այն սովորաբար պատրաստվում է չժանգոտվող պողպատից։
Երբ հալված պլաստմասսան ներարկվում է կաղապարի մեջ, այն լցնում է խոռոչը և ստանում դրա ձևը։ Սառչելուց ու պնդանալուց հետո ձևավորվում է պատրաստի պլաստմասսայե դետալը։
Սովորաբար կաղապարի խոռոչները երեք տեսակի են․
- Մեկ խոռոչով կաղապարներ․ յուրաքանչյուր ցիկլում մեկ դետալ են արտադրում։
- Բազմախոռոչ կաղապարներ․ ունեն մի քանի միանման խոռոչներ և յուրաքանչյուր ցիկլում արտադրում են մի քանի նույնական դետալ։
- Ընտանեկան կաղապարներ․ ունեն տարբեր խոռոչներ և մեկ ցիկլում արտադրում են տարբեր դետալներ։
Խոռոչի նախագծման վրա ազդող գործոնները
Կաղապարի խոռոչի նախագծման վրա ազդում են մի քանի հիմնական գործոններ։ Սկսած դետալի երկրաչափական ձևից՝ բարդ ձևերը կարող են պահանջել առաջադեմ կառուցվածքներ, որպեսզի բոլոր առանձնահատկությունները ձևավորվեն՝ միաժամանակ կաղապարի գործառույթը ճշգրիտ պահպանելով։ Դետալը հեշտությամբ դուրս հանելու համար անհրաժեշտ են նաև համապատասխան թեքության անկյուններ։
Նյութի ընտրությունը նույնպես կարևոր դեր ունի, քանի որ տարբեր նյութերն ունեն հոսքի տարբեր բնութագրեր, կծկման արագություններ և ջերմային հատկություններ։ Ուստի պատշաճ լցումն ու սառեցումն ապահովելու համար անհրաժեշտ է նախագծումը հարմարեցնել նյութին։
Բացի այդ, արդյունավետ հովացման ալիքների ինտեգրումը կարևոր է ջերմաստիճանը կառավարելու և ցիկլի տևողությունը կրճատելու, ինչպես նաև ծռումն ու արատները կանխելու համար։ Հոսքի դինամիկան պետք է հաշվի առնել, որպեսզի հալված նյութը խոռոչը լցնի հավասարաչափ՝ առանց դատարկությունների, իսկ նյութի հոսքը օպտիմալացնելու համար անհրաժեշտ է ճիշտ նախագծել լցման դարպասներն ու վազող ալիքները։
Վերջապես, կարևոր է հաշվի առնել երկրորդային գործողությունները, օրինակ՝ մեխանիկական մշակումը կամ ներկումը, որպեսզի խոռոչի նախագիծը նախատեսի լրացուցիչ մշակման բոլոր պահանջները։ Այս գործոններին ուշադիր անդրադառնալով՝ արտադրողները կարող են ստեղծել արդյունավետ կաղապարներ, որոնք բարձրորակ դետալներ են ապահովում՝ արդյունավետ և տնտեսող եղանակով։
Միջուկն ընդդեմ խոռոչի․ որո՞նք են տարբերությունները։
Խոռոչը ձևավորում է դետալի արտաքին կողմը, իսկ միջուկը՝ ներքինը։ Դրանք միասին ստեղծում են արտադրանքի ամբողջական ձևը։ Երբ կաղապարի երկու կեսերը փակվում են, միջուկն ու խոռոչը միանում են՝ կազմելով վերջնական նախագիծը։
Սովորական երկմաս կաղապարում խոռոչը հաճախ տեղադրվում է անշարժ կեսում, իսկ միջուկը՝ կաղապարի շարժական կեսում։
Տարբերվում է նաև դուրսբերման եղանակը․ սառեցումից հետո դետալը սովորաբար հանվում է կաղապարի կեսերը բաժանելով, ինչի շնորհիվ խոռոչն ու միջուկն անջատվում են ձևավորված արտադրանքից։
Մեկ և բազմախոռոչ ներարկման կաղապարներ․ որո՞նք են տարբերությունները։
Պլաստմասսայի ներարկմամբ ձուլման ժամանակ մեկ և բազմախոռոչ կաղապարների միջև ընտրությունը կարևոր է արտադրության արդյունավետությունը, կաղապարի արժեքը և դետալի որակը որոշելու համար։
Մեկ խոռոչով կաղապարը պարունակում է մեկ խոռոչ և յուրաքանչյուր ցիկլում արտադրում է մեկ դետալ։ Այս կառուցվածքը հատկապես շահավետ է փոքրից միջին ծավալի արտադրության համար, քանի որ թույլ է տալիս նվազեցնել սկզբնական գործիքավորման ծախսերը, հեշտացնում է կաղապարի սպասարկումը և անհրաժեշտության դեպքում նախագծումը փոփոխելու ճկունություն է տալիս։
Մեկ խոռոչով կաղապարները գերազանց են նախատիպեր և պատվերով դետալներ պատրաստելու համար, երբ ճշգրտությունն ավելի կարևոր է, քան արտադրության ծավալը։
Մյուս կողմից, բազմախոռոչ կաղապարն ունի մի քանի խոռոչ մեկ կաղապարի մեջ և յուրաքանչյուր ներարկման ցիկլում միաժամանակ արտադրում է մի քանի նույնական դետալ։ Այս մեթոդը ոչ միայն բարձրացնում է արտադրության արագությունը, այլև նվազեցնում է մեկ միավորի արժեքը՝ դարձնելով այն զանգվածային արտադրության համար իդեալական։ Բազմախոռոչ կաղապարներն անհրաժեշտ են այն ոլորտներում, որտեղ մեծ քանակությամբ նույնական դետալներ են պահանջվում, քանի որ ապահովում են միատեսակություն և նվազագույնի են հասցնում արտադրանքի արատների վտանգը։
Այնուամենայնիվ, դրանց սկզբնական գործիքավորման ծախսերն ավելի բարձր են, և պահանջվում է ավելի առաջադեմ ինժեներական աշխատանք։ Պետք է հաշվի առնել նաև ցիկլի տևողությունը։ Բազմախոռոչ կաղապարները կարող են զգալիորեն կրճատել ցիկլի տևողությունը, քանի որ միաժամանակ մի քանի դետալ են արտադրում։ Սակայն այս կաղապարների բարդությունը կարող է երկարացնել կարգաբերման ժամանակը և պահանջել սպասարկման առաջադեմ ընթացակարգեր՝ խոռոչների անհավասարակշռության ու ժամանակի ընթացքում մաշվածության նման խնդիրները լուծելու համար։ Ի հակադրություն՝ մեկ խոռոչով կաղապարները թույլ են տալիս ավելի արագ ճշգրտումներ և անսարքությունների վերացում՝ դրանք դարձնելով ավելի հեշտ կառավարելի եզակի կամ մեկանգամյա դետալների արտադրության ժամանակ։
Մյուս կարևոր ասպեկտը արտադրության մասշտաբայնությունն է։ Մեկ խոռոչով կաղապարները կարող են իդեալական լինել փոքր խմբաքանակների կամ պատվերով արտադրանքի համար, մինչդեռ բազմախոռոչ կաղապարները թույլ են տալիս ընկերություններին արագ մեծացնել արտադրությունը՝ շուկայի պահանջները բավարարելու համար՝ առանց որակի զիջման։
Ինչո՞ւ ընտրել Moldie-ին։
2008 թվականին հիմնադրված Moldie-ն հաստատվել է որպես բարձրորակ պլաստմասսայի ներարկման կաղապարների, մետաղի ճնշմամբ ձուլման մամլակաղապարների և ճշգրիտ մեխանիկական դետալների արտադրության առաջատար։ Մենք առաջարկում ենք OEM/ODM ամբողջական լուծում՝ դետալի նախագծումից և նախատիպերի պատրաստումից մինչև կաղապարի նախագծում, արտադրություն և լայնածավալ արտադրություն։
Մեր փորձին վստահում են ոլորտի միջազգային առաջատարները։ Մենք սպասարկում ենք այնպիսի հեղինակավոր ավտոմոբիլային ապրանքանիշերի, ինչպիսիք են Mercedes-Benz-ը, Volkswagen-ը, Audi-ն, BMW-ն և Ferrari-ն, ինչպես նաև այլ ոլորտների խոշոր ընկերությունների, օրինակ՝ Schneider-ին և Phillip-ին։
Անկախ նրանից՝ ձեզ անհրաժեշտ են պլաստմասսայի ներարկման կաղապարներ, Aluminum-ի, Zamak-ի և Magnesium-ի համար մետաղի ճնշմամբ ձուլման մամլակաղապարներ, թե ճշգրիտ մեխանիկական դետալներ, Moldie-ն ունի ձեր բազմազան արտադրական կարիքները բավարարելու հնարավորություններ։ Կապվեք մեզ հետ այսօր։
Հաճախ տրվող հարցեր
Ինչպե՞ս հասկանալ ներարկման կաղապարի խոռոչի գծապատկերը։
Կաղապարի խոռոչի գծապատկերը կարդալու համար փնտրեք խոռոչի և միջուկի կողմերը նշող պիտակները։ Ուշադրություն դարձրեք այնպիսի նախագծային տարրերի, ինչպիսիք են կաղապարի հիմքը, հիմնական լցուղին և վազող համակարգը։ Այս գծապատկերներն օգնում են պատկերացնել, թե ինչպես է հալված պլաստմասսան հոսում և լցնում խոռոչները՝ դետալներ ձևավորելու համար։
Կարո՞ղ եք բացատրել խոռոչում ձուլման գործընթացը։
Խոռոչում ձուլման գործընթացը սկսվում է, երբ հալված պլաստմասսան ներարկվում է կաղապարի խոռոչ։ Այնուհետև կաղապարը սառեցվում է՝ դետալը պնդացնելու համար։ Չափազանց կարևոր է կաղապարը ճշգրիտ նախագծել, քանի որ ցանկացած սխալ կարող է ազդել արտադրված դետալների որակի և ճշգրտության վրա։
Ի՞նչ գործոններ են ազդում մեկ խոռոչով ներարկման կաղապարի արժեքի վրա։
Մեկ խոռոչով կաղապարի արժեքի վրա ազդում են մի քանի գործոններ։ Դրանց թվում են դետալի բարդությունը, հենց կաղապարում օգտագործվող նյութը և արտադրության ծավալը։ Ծախսը որոշելու գործում դեր ունեն նաև գործիքավորման ճշգրտությունն ու լրացուցիչ գործառույթները, օրինակ՝ ավտոմատացված տարրերը։







