
Ներարկմամբ ձուլման հիմքում կաղապարի միջուկն է՝ կարևոր բաղադրիչ, որը ձևավորում է ձուլված արտադրանքի ներքին առանձնահատկությունները։ Ներարկման կաղապարի միջուկների հիմունքները հասկանալը կարևոր է արտադրանքի և՛ նախագծումը, և՛ որակը օպտիմալացնելու համար։
Այս հոդվածում կուսումնասիրենք կաղապարի միջուկների հիմնարար կողմերը և այն, թե ինչպես են դրանք ազդում արտադրական գործընթացի ու վերջնական արտադրանքի արդյունավետության վրա։ Ուսումնասիրելով այնպիսի կարևոր նկատառումներ, ինչպիսիք են նյութի ընտրությունն ու նախագծման ռազմավարությունները, նպատակ ունենք արժեքավոր տեղեկություններ տրամադրել այն ինժեներներին և արտադրողներին, ովքեր ձգտում են ներարկմամբ ձուլման աշխատանքներում կիրառել լավագույն գործելակերպերը։
Նախ ներկայացնենք ներարկմամբ ձուլման հիմնական գործընթացը։
Ներարկմամբ ձուլման հիմնական գործընթացը բաղկացած է մի քանի առանցքային փուլից, որոնց ընթացքում պլաստմասսայե նյութերը վերածվում են պատրաստի արտադրանքի։ Ահա պարզեցված ակնարկը․
- Սեղմում․ գործընթացը սկսվում է կաղապարը փակելով․ այն սովորաբար բաղկացած է երկու կեսից։ Դրանք ամուր սեղմվում են իրար՝ ներարկման համար նախապատրաստվելով։
- Ներարկում․ պլաստմասսայի հատիկները կամ գնդիկները մատակարարվում են տաքացվող տակառ, որտեղ հալչում են։ Այնուհետև հալված պլաստմասսան ծայրափողով ներարկվում է կաղապարի խոռոչի մեջ՝ ամբողջությամբ լցնելով տարածությունը։
- Պահման փուլ․ ճնշում է կիրառվում, որպեսզի հալված պլաստմասսան լցնի կաղապարի խոռոչի բոլոր հատվածները և արտադրանքը համապատասխանի կաղապարի նախագծմանը։
- Սառեցում․ կաղապարը թողնում են սառչելու, որպեսզի պլաստմասսան պնդանա և ընդունի կաղապարի խոռոչի ձևը։
- Կաղապարի բացում․ սառչելուց հետո կաղապարի կեսերը բացվում են՝ պնդացած դետալը դուրս բերելու համար։
- Դուրսբերում․ արտամղիչ քորոցները կամ այլ մեխանիզմներ պատրաստի դետալը դուրս են մղում կաղապարից՝ այն հետագա մշակման կամ փաթեթավորման պատրաստ դարձնելով։
Ի՞նչ է ներարկման կաղապարի միջուկը։
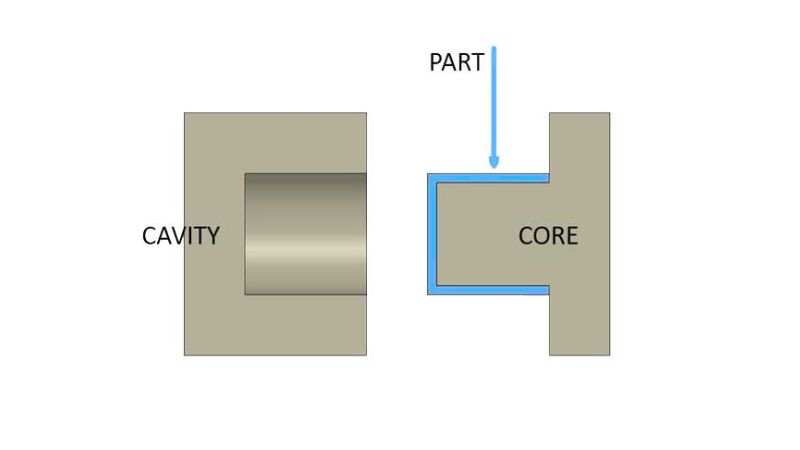
Ներարկման կաղապարի միջուկը կաղապարի անշարժ կամ շարժական բաղադրիչ է, որը ձևավորում է վերջնական ձուլված դետալի ներքին առանձնահատկությունները կամ դատարկությունները։ Այն ներկայացնում է դետալի ցանկալի ներքին տարրերի, օրինակ՝ սնամեջ հատվածների կամ բարդ ներքին կառուցվածքների ձևն ու երկրաչափությունը։
Ո՞րն է կաղապարի խոռոչի և միջուկի տարբերությունը։
Ինչպես միջուկը, այնպես էլ խոռոչը պլաստմասսայի ներարկմամբ ձուլման մեկ այլ կարևոր կաղապարային բաղադրիչ է, որը հաճախ փայլեցվում է՝ դետալի ցանկալի վերջնական մակերևութային հարդարումը ստանալու համար։ Դրանք միասին ձևավորում են վերջնական ձուլված դետալը։
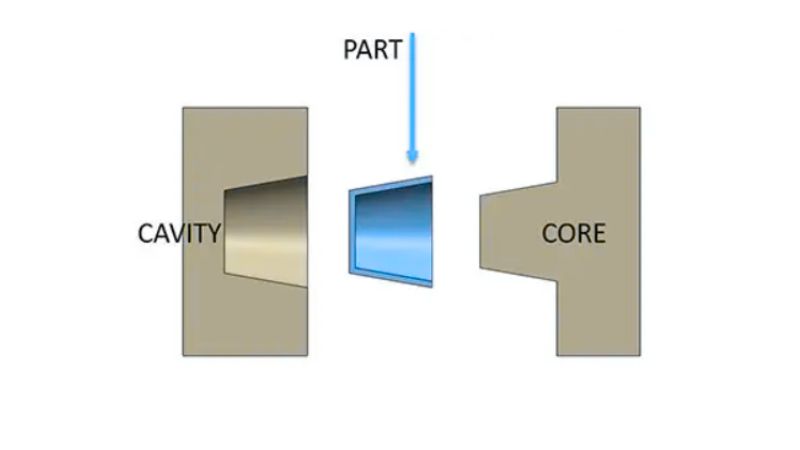
Միջուկը ձևավորում է դետալի ներքին առանձնահատկությունները, իսկ խոռոչը՝ արտաքին ձևը։
Կաղապարի միջուկը գտնվում է շարժական կեսում (B կողմ), որը հաճախ մասնակցում է դետալի դուրսբերմանը, իսկ խոռոչը՝ անշարժ կեսում (A կողմ)․ խոռոչի մասնակցությունը դուրսբերմանը պակաս անմիջական է։
Ինչպե՞ս է պատրաստվում ներարկման կաղապարի միջուկը։
Ճիշտ ընտրություն կատարիր
Մոլեկուլային ընտրությունը շատ կարեւոր է, քանի որ այն պետք է դիմանա սառցաբեկորի բարձր ջերմաստիճանին ու ճնշումներին ՝ առանց կանխարգելելու ։
Միջուկի աշխատանքն ուղղակիորեն ազդում է ոչ միայն որակի, այլև ներարկմամբ ձուլման գործընթացի արդյունավետության վրա՝ ապահովելով խիստ բնութագրերին համապատասխանող դետալներ։
- Պողպատ․ բարձրորակ պողպատը տարածված ընտրություն է իր երկարակեցության և մաշվածության նկատմամբ կայունության շնորհիվ, ինչի պատճառով այն իդեալական է մեծածավալ արտադրության համար։ Դրա տեսակներից են չժանգոտվող պողպատը, P20-ը և H13-ը։
- Էլեկտրականություն. գիտենալով իր լույսի լույսի եւ հովտի հատկանշական հատկանիշների մասին, ալբոմը հաճախ օգտագործվում է նախնական գործիքների կամ հեղափոխության համար:
- Բերիլիում-պղնձի համաձուլվածքներ․ օգտագործվում են կաղապարի այն հատվածներում, որտեղ պահանջվում է ջերմության արագ հեռացում, կամ կաղապարի բարդ երկրաչափությամբ մասերում։
- Նախագծող Սթիվեն Սփլեյն. գնորդական տարբերակ, որը օգտագործվել է քիչ պահանջարկների մեջ, այն չի պահանջում լրացուցիչ բուժում:
- Գործիքային պողպատ․ մաշվածության բարձր ռիսկ ունեցող կիրառությունների համար օգտագործվում են D2 կամ A2-ի նման գործիքային պողպատներ, որոնք ապահովում են ամրություն և երկարակեցություն։
Նախապատրաստական աշխատանքներ եւ վճռականություն
Մշակման առաջադեմ մեթոդները, օրինակ՝ CNC ֆրեզերային մշակումը և էլեկտրական պարպմամբ մշակումը (EDM), կարևոր են միջուկների համար պահանջվող բարձր ճշգրտության մակարդակն ապահովելու գործում։
- CNC ֆրեզերային մշակում․ համակարգչային կառավարմամբ մշակումն ապահովում է ճշգրտություն։
- ԱՄՓՈՓՈՒՄ ։
Ինչպե՞ս է կաղապարի միջուկն ազդում արտադրանքի որակի վրա։
Ներարկմամբ ձուլման ընթացքում կաղապարի և միջուկի որակի տատանումները պայմանավորված են մի քանի գործոններով, որոնք ազդում են ձուլված դետալների աշխատանքի և կայունության վրա․
| պատճառները | Նկարագրություն |
| Զրույցի թեման | Ներարկման ընթացքում կաղապարի միջուկի անհամապատասխան դիրքավորում, որը հանգեցնում է չափային անճշտությունների։ |
| Անջատել | Դուրսբերման ընթացքում միջուկը մնում է դետալի մեջ, հաճախ՝ թեքության անբավարար անկյունների կամ չափազանց մեծ շփման պատճառով։ |
| Պատերազմ | Չափային ձևախախտումներն առաջանում են բարձր ջերմաստիճանների և ճնշման ցիկլերի ազդեցության տակ միջուկի ծռման հետևանքով։ |
| Ջրհեղեղից հետո | Ատամնաբույժն ասում է. |
| Լեարդն ու Թարսը | Անարատությունը եւ վերակառուցումը հանգեցնում են մակերեսային որակի եւ լայնատարած անարատության ։ |
| Հրահանգներ | Հիվանդության կամ տաքացման հետեւանքով ավելի երկար ժամանակ է լինում, եւ հնարավոր է ՝ պատերազմում կամ լարվածություն առաջանա ։ |
| Մտահոգական խնդիրներ | Կախված այն բանից, թե ինչ է թաքնված օդի եւ գազի վրա ՝ այն տանում է մակերեսների, աստվածների կամ ամբողջությամբ լրացնում է ։ |
| Նյութական եւ առաջադրանք | Նյութի հատկությունների տատանումներն ու նախագծման բարդությունն ազդում են կաղապարի ծառայության ժամկետի և աշխատանքի վրա։ |
| Առաջարկ ։ | Կանոնավոր սպասարկման բացակայությունը հանգեցնում է կոռոզիայի, աղտոտման կամ քայքայման նման խնդիրների՝ ազդելով կաղապարի աշխատանքի և արտադրանքի որակի վրա։ |
Ի՞նչ է թեքության անկյունը։
Նախորդ բաժնում նշված թեքության անկյունը ներարկմամբ ձուլման դետալի ուղղահայաց մակերևույթներին տրվող փոքր թեքությունն է։ Այն օգնում է դետալը կաղապարից հեշտությամբ հանել՝ առանց վնասելու։
Դետալների մեծ մասի համար սովորաբար առաջարկվում է 1-ից 2 աստիճան թեքության անկյուն, իսկ խոր կամ հյուսվածքային մակերևույթների դեպքում պահանջվում են ավելի մեծ թեքություններ։
Կան դրական և բացասական թեքության անկյուններ։ Դրական թեքությունը նշանակում է, որ անկյունն ավելի մեծ է, քան հղման անկյունը, և հեշտացնում է դետալի դուրսբերումը։ Բացասական թեքությունը կարող է բարդացնել կաղապարի նախագծումը, քանի որ դետալը հանելու համար կարող է պահանջվել կաղապարը բաժանել մի քանի մասի։
Ինչպե՞ս ընտրել միջուկի և խոռոչի տեղադրությունը ներարկմամբ ձուլման մեջ։
Ի՞նչն է ազդում միջուկի և խոռոչի տեղադրության վրա։
Ներարկմամբ ձուլման մեջ միջուկի և խոռոչի տեղադրության վրա ազդում են մի քանի հիմնական գործոններ․
Պարամետրեր
Դետալի բարդությունն ու երկրաչափությունը, ներառյալ անցքերն ու փոսիկները, որոշում են միջուկի և խոռոչի տեղադրությունը։ Դուրս ցցված տարրերը սովորաբար պահանջում են միջուկներ, իսկ ներս ընկած առանձնահատկությունները ձևավորվում են խոռոչներով։
Նյութական գործերը
Կաղապարում միջուկի և խոռոչի դասավորության վրա ազդում են նյութի կծկման արագությունը, հոսքի բնութագրերն ու ներարկման արագությունը։ Եթե նյութի կծկման արագությունը ցածր է, կարող է դժվար լինել ապահովել, որ դետալը մնա արտամղիչ քորոցներ ունեցող կողմում, ուստի անհրաժեշտ են նախագծման հատուկ ճշգրտումներ։
Թեև պլաստմասսաների մեծ մասը զգալիորեն կծկվում է, կարևոր է հասկանալ, թե նյութի հատկություններն ինչպես կարող են ազդել միջուկի և խոռոչի տեղադրության վրա։
Գործողություն
Սառեցման փուլից հետո, երբ կաղապարը բացվում է, ներարկմամբ ձուլված դետալը միշտ պետք է մնա արտամղիչ քորոցներ ունեցող կողմին ամրացված։
Արտամղման համակարգի նախագիծն ու ձևը ազդում են միջուկի և խոռոչի տեղադրության վրա՝ դետալի հետևողական և հուսալի դուրսբերումն ապահովելու համար։
Համաչափություն և լցման դարպասի տեղադրում
Հիմնական լցուղին գլխավոր ալիքն է, որը հալված պլաստմասսան ներարկման մեքենայից հասցնում է կաղապար։ Սովորաբար այն ուղիղ մտնում է կաղապարի մեջ, բայց երբեմն կարող է անմիջապես բացվել կաղապարի խոռոչի մեջ․ այդ դեպքում այն կոչվում է ուղիղ հիմնական լցուղու դարպաս։
Վազող ալիքները ավելի փոքր ուղիներ են, որոնք ճյուղավորվում են հիմնական լցուղուց և հալված պլաստմասսան բաշխում կաղապարի տարբեր հատվածներին։ Այս կառուցվածքը թույլ է տալիս միաժամանակ մի քանի դետալ արտադրել, ինչը ծախսարդյունավետ է, հատկապես փոքր իրերի դեպքում։
Լցման դարպասները փոքր անցքերն են, որոնցով պլաստմասսան վազող ալիքներից մտնում է կաղապարի խոռոչ։ Դրանք ավելի նեղ են, քան վազող ալիքները, և օգնում են կառավարել պլաստմասսայի հոսքը դեպի կաղապար։







