
El corazón de Moldeo por inyección El núcleo del molde es un componente crítico que da forma a las características internas del producto moldeado. Comprender los elementos esenciales de los núcleos de moldeo por inyección es vital para optimizar el diseño y la calidad del producto.
Este artículo profundiza en los aspectos fundamentales de los núcleos de molde, explorando cómo influyen en el proceso de fabricación y el rendimiento del producto final. Al examinar consideraciones clave como la selección de materiales y las estrategias de diseño, nuestro objetivo es proporcionar información valiosa para los ingenieros y fabricantes que buscan lograr sus mejores prácticas en las operaciones de moldeo por inyección.
En primer lugar, vamos a introducir el proceso básico de moldeo por inyección.
El proceso básico de moldeo por inyección implica varios pasos clave que transforman los materiales plásticos en productos terminados. Aquí hay una descripción simplificada:
- CierreEl proceso comienza cerrando el molde, que típicamente está hecho de dos mitades. Estas mitades se sujetan firmemente para prepararse para la inyección.
- InyecciónGránulos o gránulos de plástico se alimentan en un barril calentado donde se funden. El plástico fundido se inyecta en la cavidad del molde a través de una boquilla, llenando el espacio por completo.
- Habitar: Se aplica presión para asegurar que el plástico fundido llene cada parte de la cavidad del molde, asegurando que el producto coincida con el diseño del molde.
- Enfriamiento: El molde se deja enfriar, permitiendo que el plástico se solidifique en la forma de la cavidad del molde.
- Apertura del molde: Una vez enfriado, las mitades del molde se abren para revelar la parte solidificada.
- Expulsión: Los pernos del eyector u otros mecanismos empujan la pieza terminada fuera del molde, lista para cualquier procesamiento o embalaje adicional.
¿Qué es el moldeo por inyección?
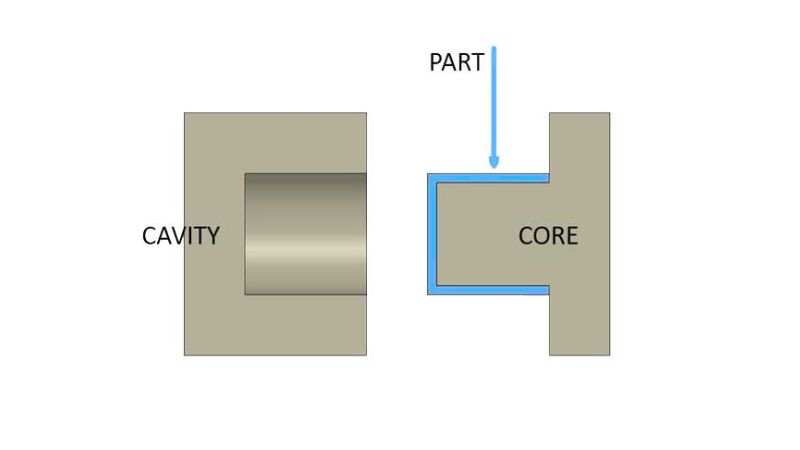
El núcleo de moldeo por inyección es un componente sólido o móvil dentro del molde que forma las características internas o huecos de la pieza moldeada final. Representa la forma y geometría de las características internas deseadas de la pieza, tales como partes huecas o estructuras internas complejas.
¿Cuál es la diferencia entre la cavidad y el núcleo en el molde?
Como núcleo, la cavidad es otro componente clave del molde en el moldeo por inyección de plástico, que a menudo se pule hasta un acabado que representa el acabado final deseado de la superficie de la pieza. Trabajan juntos para dar forma a la pieza moldeada final.
El núcleo da forma a las características internas, mientras que la cavidad da forma a las características externas de la pieza.
El núcleo de moldeo está en la mitad móvil (lado B), que a menudo está implicada en el proceso de expulsión, y la cavidad está en la mitad fija (lado A), mientras que la cavidad está menos implicada directamente.
¿Cómo fabricar el núcleo de moldeo por inyección?
Elegir el material adecuado
Selección del material para el núcleo es imperativo, ya que debe soportar las altas temperaturas y presiones del plástico fundido sin deformarse.
El rendimiento del núcleo afecta directamente no solo a la calidad, sino también eficiencia del proceso de moldeo por inyección, lo que lleva a piezas que cumplen con estrictas especificaciones.
- AceroEl acero de alta calidad es una opción popular por su durabilidad y resistencia al desgaste, lo que lo hace ideal para la producción de alto volumen. Incluye tipos como acero inoxidable, P20 y H13.
- AluminioConocido por sus propiedades ligeras y rápidas de calentamiento y enfriamiento, el aluminio se utiliza a menudo para prototipos de herramientas o producción de bajo volumen.
- Aleaciones de berilio y cobre: Se utiliza en áreas del molde que requieren una rápida eliminación de calor o en partes del molde con geometrías intrincadas.
- Acero preendurecido: Una opción rentable utilizada en aplicaciones menos exigentes; no requiere tratamiento térmico adicional.
- Acero de herramienta: Para aplicaciones de alto desgaste, se utilizan aceros para herramientas como D2 o A2, que ofrecen robustez y longevidad.
Proceso de fabricación y precisión
Las técnicas avanzadas de mecanizado, como el fresado CNC y el mecanizado por descarga eléctrica (EDM), son fundamentales para lograr los altos niveles de precisión requeridos para los núcleos.
- Fresado CNC: Ofrece precisión a través de mecanizado controlado por ordenador.
- EDMUtilizado para detalles intrincados y geometrías complejas.
¿Cómo afecta el Mold Core a la calidad del producto?
La variabilidad de la calidad del núcleo y del molde en el moldeo por inyección se puede atribuir a varios factores que afectan el rendimiento y la consistencia de las piezas moldeadas:
| Causa | Descripción |
| Cambio de núcleo | La desalineación del núcleo del molde durante la inyección, conduce a inexactitudes dimensionales. |
| Permanecer | El núcleo permanece alojado en la pieza durante la expulsión, a menudo debido a ángulos de inclinación insuficientes o fricción excesiva. |
| Warping | Las distorsiones dimensionales son causadas por la deformación del núcleo bajo altas temperaturas y ciclos de presión. |
| Agrietamiento o rotura | El daño en el núcleo se debe a tensiones y presiones, a menudo como resultado del uso de materiales menos duraderos. |
| Desgaste y desgarro | La abrasión y la erosión por uso continuo conducen a una disminución en la calidad de la superficie y la integridad dimensional. |
| Problemas de enfriamiento | El enfriamiento ineficiente o la transmisión de calor causan tiempos de ciclo más largos y posibles deformaciones o cambios dimensionales. |
| Problemas de ventilación | Ventilación inadecuada que atrapa el aire y los gases, lo que lleva a defectos superficiales, vacíos o llenado incompleto de partes. |
| Variabilidad de Material y Diseño | Variabilidad en las propiedades del material y complejidad del diseño que afecta la vida útil y el rendimiento del molde. |
| Desafíos de mantenimiento | La falta de mantenimiento regular conduce a problemas como corrosión, contaminación o deterioro, afectando el rendimiento del molde y la calidad del producto. |
¿Qué es el ángulo de tiro?
El ángulo de inclinación que mencionamos en la sección anterior se refiere a una ligera conicidad aplicada a las superficies verticales de una pieza en el moldeo por inyección. Este ahusamiento ayuda a que la pieza se libere fácilmente del molde sin causar daños.
Por lo general, se recomienda un ángulo de tiro de 1 a 2 grados para la mayoría de las partes, con más tiros necesarios para superficies más profundas o texturizadas.
Hay ángulos de tiro positivos y negativos. Un tiro positivo significa que el ángulo es más que el ángulo de referencia, ayudando en la liberación parcial. Un tiro negativo puede complicar el diseño del molde, ya que puede requerir que el molde se separe en múltiples partes para la extracción de la pieza.
¿Cómo elegir la colocación del núcleo y la cavidad en el moldeo por inyección?
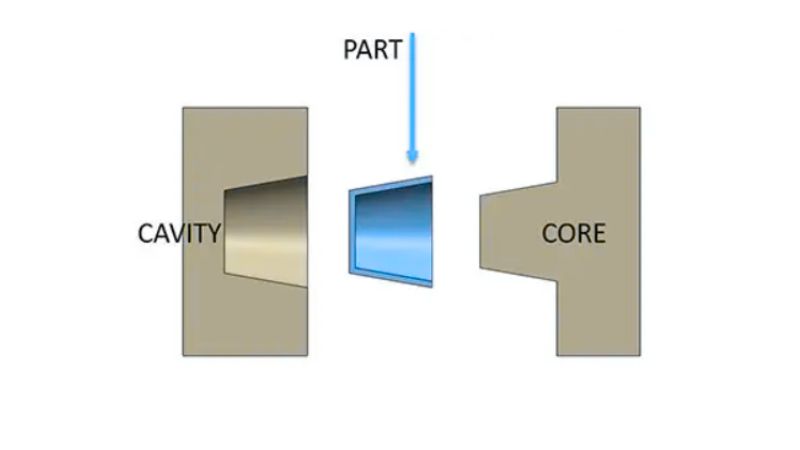
¿Qué afecta a la colocación del núcleo y la cavidad?
La colocación del núcleo y la cavidad en el moldeo por inyección está influenciada por varios factores clave:
Diseño de la pieza
La complejidad y geometría de la pieza, incluyendo características como orificios y rebajes, dictan la colocación del núcleo y la cavidad. Las características sobresalientes requieren típicamente núcleos, mientras que las características rebajadas están formadas por cavidades.
Propiedades materiales
La disposición del núcleo y la cavidad en un molde está influenciada por la velocidad de contracción, las características de flujo y la velocidad de inyección del material. Si un material tiene una tasa de contracción baja, puede ser difícil asegurar que la pieza permanezca en el lado con los pasadores del eyector, lo que requiere ajustes de diseño especiales.
Si bien la mayoría de los plásticos se encogen significativamente, es crucial comprender cómo las propiedades del material podrían afectar la colocación del núcleo y la cavidad.
Diseño del sistema de expulsión
Después de la etapa de enfriamiento, cuando se abre el molde, la parte moldeada por inyección siempre debe permanecer unida al lado con los pasadores eyectores.
El diseño y la forma del sistema eyector influyen en la colocación del núcleo y la cavidad para garantizar una expulsión consistente y confiable de la pieza.
Simetría y ubicación de la entrada
El bebedero es el canal principal que transporta el plástico fundido desde la máquina de moldeo por inyección al molde. Por lo general, se ejecuta directamente en el molde, pero a veces puede ir directamente en la cavidad del molde, en cuyo caso se llama una entrada de bebedero directa.
Los canales son caminos más pequeños que se ramifican desde el bebedero para distribuir el plástico fundido a diferentes partes del molde. Esta configuración permite la producción de múltiples piezas a la vez, lo que es rentable, especialmente para artículos pequeños.
Las entradas son las pequeñas aberturas donde el plástico entra en la cavidad del molde desde los canales. Son más estrechos que los canales y ayudan a controlar el flujo de plástico en el molde.







