
Срце обликовања ињекције лежи језгро, критична компонента која обликује унутрашње карактеристике обликованог производа. Разумевање суштинских убризгавања обликовања језгра је од суштинског значаја за оптимисање дизајна и квалитета производа.
Овај чланак разматра основне аспекте језгара калупа и њихов утицај на производни процес и перформансе готовог производа. Истраживањем кључних питања, као што су избор материјала и стратегије конструкције, желимо да пружимо корисне увиде инжењерима и произвођачима који настоје да примене најбоље праксе у пословима бризгања.
Прво, хајде да представимо основни процес убризгавања облика.
Основни процес обликовања убризгавања укључује неколико кључних корака који претварају пластичне материјале у завршене производе. Ево поједностављеног прегледа:
- Стезаљка: процес почиње затварањем калуп, који је обично направљен од две половине. Ове половине су чврсто спојене да би се припремиле за ињекцију.
- Убризгавање: Пластичне грануле или пелети убацују се у загрејани цилиндар, где се топе. Растопљена пластика затим се кроз млазницу убризгава у шупљину калупа и потпуно је испуњава.
- Притисак се примењује како би се осигурало да истопљена пластика испуни сваки део шупљине муљаже, обезбеђујући да производ одговара дизајну калупа.
- Хлађење: калуп је остављен да се охлади, дозвољавајући пластици да се учврсти у облику шупљине.
- Када се једном охлади, половина калупа се отвара да се открије чврсти део.
- Избацивање: пинови за избацивање или други механизми гурају завршни део из калупа, спреман за било коју допунску обраду или паковање.
Шта је Ињекција Молдинг Језгро?
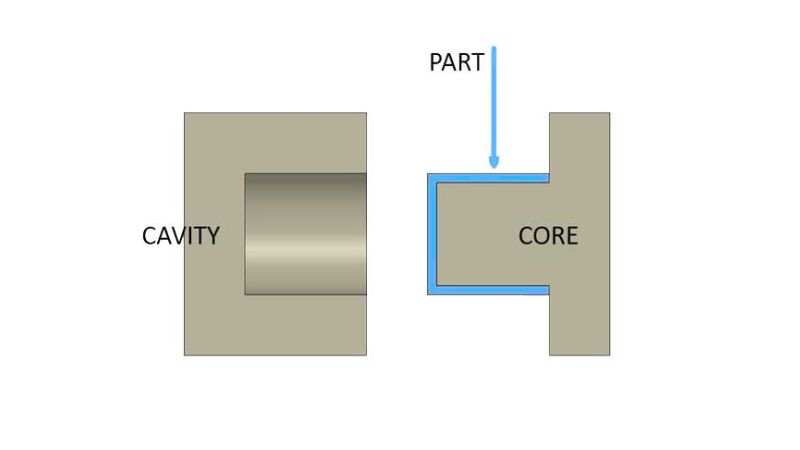
Језгро обликовања убризгавања је чврста или покретна компонента унутар мувла која формира унутрашње могућности или празнине последњег облика. Представља облик и геометрију жељених унутрашњих могућности тог дела, као што су шупљи делови или сложене унутрашње структуре.
Која је разлика између Кавити и језгра у Молду?
Као језгра, шупљина је још једна кључна компонента у обликовању пластичне ињекције, која се често полира до краја који представља жељену завршну површину дела.
Језгро обликује унутрашње могућности, док шупљина обликује спољне карактеристике тог дела.
Језгро обликовања је у покретној половини (Б-страна), која је често укључена у процес избацивања, а шупљина је у фиксној половини (А-страна), док је шупљина мање директно укључена.
Како се производи језгро за убризгавање?
Избор правог материјала
Материјални избор за језгро је неопходан јер мора да издржи високе температуре и притисак отопљене пластике без деформације.
Перформанс језгра директно утиче не само на квалитет, већ и на ефикасност процеса убризгавања, што доводи до делова који задовољавају строге спецификација.
- Челик је популаран избор за своју издржљивост и отпор ношења, што га чини идеалним за производњу високог обема. Укључује типове попут нерђајућег челика, П20 и Х13.
- Алуминијум: познат по својим лаким и бржим својствима грејања и хлађења, алуминијум се често користи за прототип алата или производњу ниске воле.
- Верилијум-копер алоје: користи се у областима калуп који захтевају брзо уклањање топлоте или у деловима калуп са сложеним геометријама.
- Предтегнут челик: трошковито ефикасна опција коришћена у мање захтевним применама; не захтева додатну топлотну обраду.
- Алат челик: за примене високог одећа користе се челик за алат као што су Д2 или А2, нудећи стабилност и дуговечност.
Производствени процес и прецизност
Напредне машинске технике, као што су ЦНЦ мелинг и електрични пражњење мацхининг (ЕДМ), су инструментални за постизање високих нивоа прецизности неопходних за језгра.
- ЦНЦ Милинг: испоручује тачност кроз компјутерско управљање.
- ЕДМ: коришћен за сложене детаље и комплексне геометрије.
Како Молд језгро утиче на квалитет производа?
Променљива квалитета језгра и мувла у обликовању инјекције може се приписати неколико фактора који утичу на перформансе и конзистентност обликованих делова:
| узрок | Опис |
| Пом› јера језгра | Несагласност језгра за време убризгавања, доводи до димензионалних неточности. |
| Стапање | Језгро остаје поднета у делу током избацивања, често због недовољних углова углова или прекомерног трења. |
| загревање | Димензионална изобличења су изазвана изопачењем језгра под високим температурама и притиском. |
| пукотина или прелом | Оштећење језгра је због стреса и притисака, често због коришћења мање издржљивих материјала. |
| носи и суза | Абразија и ерозија од сталне употребе доводе до опада квалитета површине и димензионалног интегритета. |
| Хлађење питања | Неефикасно хлађење или топлински пренос изазива дуже циклусе и потенцијалне изопачене или димензионалне промене. |
| Вентинг проблема | Неадекватно вентилирање које замке ваздуха и гасова, што доводи до површинских мана, празнина, или непотпуни део пуњења. |
| Материјална и дизајнска променљивост | Разноликост у материјалним својствима и сложености дизајна који утичу на животни век и перформансе. |
| Изазови одржавања | Недостатак редовног одржавања доводи до проблема као што су корозија, контаминација, или погоршавање, утиче на перформансе калупа и квалитет производа. |
Шта је нацрт угла?
Нацртани угао који смо поменули у претходном одељку односи се на благи тапер примењен на усправне површине једног дела за убризгавање. Овај тапер помаже да се део лако ослободи из калупа без оштећења.
Обично се за већину делова препоручује нацрт угао од 1 до 2 степена, са више нацрта потребног за дубље или текстуриране површине.
Постоје позитивни и негативни углови. Позитивни нацрт значи да је угао више од референтног угла, који помаже у делимичном ослобађању. Негативни нацрт може закомпликовати дизајн калупа јер може захтевати да се калуп раздвоји на више делова за уклањање делова.
Како одабрати место језгра и кавита у м› ијењању инјекције?
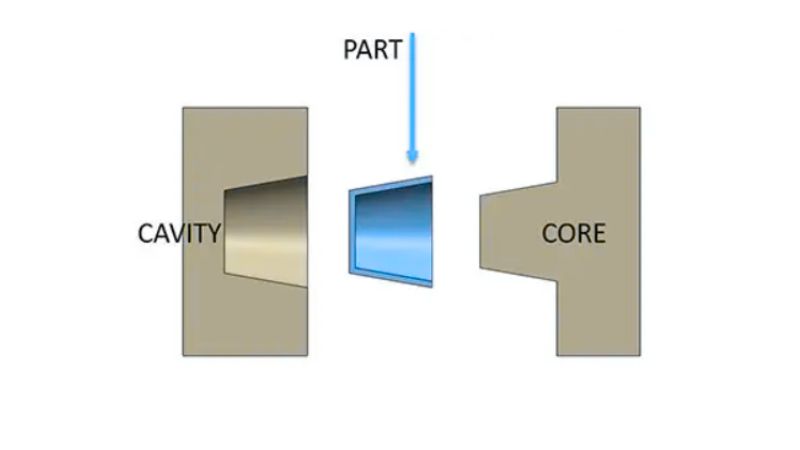
Шта утиче на постављање језгра и Цавити?
На постављање језгра и шупљине у обликовању инјекције утиче неколико кључних фактора:
Дизајн дела
Сложеност и геометрија дела, укључујући могућности као што су рупе и паузе, диктирају постављање језгра и шупљине. Продужене могућности обично захтевају језгро, док су упаљене могућности формиране кухиње.
Својства материјала
Аранжман језгра и шупљине у калупу утиче на смањење брзине материјала, карактеристике протока и брзину убризгавања. Ако материјал има ниску брзину смањења, може бити тешко осигурати да део остане са стране са иглама избацивача, захтевајући посебне прилагођавања дизајна.
Иако се већина пластике значајно смањује, кључно је да се разуме како својства материјала могу да утичу на постављање језгра и шупљине.
Распоред система избацивања
Након фазе хлађења, када се калуп отвори, део са убризгавањем мора увек да остане везан за страну са иглама избацивача.
Дизајн и облик система избацивача утиче на постављање језгра и шупљине како би се осигурало доследно и поуздано избацивање дела.
Симетрија и локација капије
Шприц је главни канал који носи истопљену пластику из машине за убризгавање у калуп, обично иде право у калуп, али понекад може директно да уђе у шупљину, у ком случају се зове директна капија.
Извођачи су мањи путеви који се разграђују са прскалице за расподелу истопљене пластике у различите делове калуп. Ова поставка дозвољава истовремено производњу више делова, који су трошковито ефикасни, посебно за мале ставке.
Капије су мали отвори где пластика улази у шупљину калупа из тркача.






