
Das Herzstück des Spritzguss ist der Formkern, eine entscheidende Komponente, die die Innenmerkmale des Formprodukts gestaltet. Die Grundlagen von Spritzgießkernen zu verstehen, ist wichtig, um Produktdesign und Qualität zu optimieren.
Dieser Artikel behandelt die Grundlagen von Formkernen und erläutert, wie sie Fertigungsprozess und Leistung des Endprodukts beeinflussen. Anhand wichtiger Aspekte wie Materialauswahl und Konstruktionsstrategien geben wir Ingenieuren und Herstellern Einblicke in bewährte Verfahren für den Spritzgießbetrieb.
Zunächst stellen wir den grundlegenden Ablauf des Spritzgießens vor.
Der grundlegende Spritzgießprozess umfasst mehrere wichtige Schritte, bei denen Kunststoffmaterialien in fertige Produkte umgewandelt werden. Hier eine vereinfachte Übersicht:
- Schließen der Form: Zunächst wird die normalerweise aus zwei Hälften bestehende Form geschlossen. Die Hälften werden fest zusammengespannt, um das Einspritzen vorzubereiten.
- Einspritzen: Kunststoffgranulat oder Pellets werden in einen beheizten Zylinder gefüllt und dort geschmolzen. Anschließend wird der geschmolzene Kunststoff durch eine Düse in die Formkavität eingespritzt und füllt den Hohlraum vollständig.
- Nachdruck: Es wird Druck aufgebracht, damit die Kunststoffschmelze alle Bereiche der Formkavität ausfüllt und das Produkt der Formkontur entspricht.
- Abkühlen: Die Form kühlt ab, sodass der Kunststoff in der Gestalt der Formkavität erstarrt.
- Form öffnen: Nach dem Abkühlen werden die Formhälften geöffnet und geben das erstarrte Teil frei.
- Entformen: Auswerferstifte oder andere Mechanismen drücken das fertige Teil aus der Form. Anschließend kann es weiterbearbeitet oder verpackt werden.
Was ist ein Spritzgießkern?
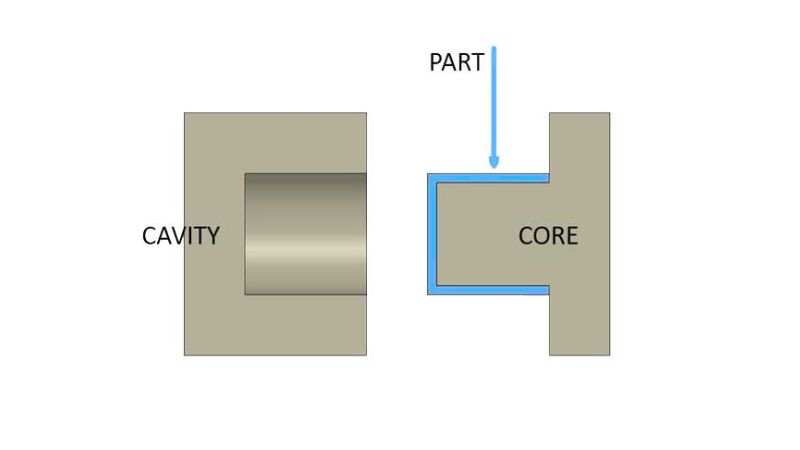
Der Spritzgießkern ist eine feste oder bewegliche Komponente in der Form, die Innenmerkmale oder Hohlräume des fertigen Formteils bildet. Er entspricht der Form und Geometrie der gewünschten inneren Merkmale, etwa Hohlräumen oder komplexen Innenstrukturen.
Was ist der Unterschied zwischen Kavität und Kern in einer Form?
Wie der Kern ist auch die Kavität eine wichtige Komponente der Kunststoffspritzgussform. Sie wird häufig so poliert, dass die gewünschte Oberflächenqualität des Teils entsteht. Kern und Kavität formen gemeinsam das fertige Spritzgussteil.
Der Kern formt die inneren Merkmale, während die Kavität die Außenkontur des Teils bildet.
Der Formkern befindet sich in der beweglichen Hälfte (B-Seite), die häufig am Auswerfen beteiligt ist. Die Kavität liegt in der festen Hälfte (A-Seite) und ist weniger direkt am Auswurf beteiligt.
Wie wird ein Spritzgießkern hergestellt?
Das richtige Material auswählen
Die Materialauswahl für den Kern ist entscheidend, denn er muss den hohen Temperaturen und Drücken des geschmolzenen Kunststoffs standhalten, ohne sich zu verformen.
Die Leistung des Kerns beeinflusst unmittelbar nicht nur die Qualität, sondern auch die Effizienz des Spritzgießprozesses. So entstehen Teile, die strenge Anforderungen erfüllen.
- Stahl: Hochwertiger Stahl ist aufgrund seiner Haltbarkeit und Verschleißbeständigkeit eine beliebte Wahl und eignet sich für die Großserienfertigung. Dazu gehören Sorten wie Edelstahl, P20 und H13.
- Aluminium: Aluminium ist leicht und erwärmt sowie kühlt schnell ab. Es wird häufig für Prototypenwerkzeuge und Kleinserien verwendet.
- Beryllium-Kupfer-Legierungen: Sie werden in Bereichen der Form eingesetzt, die eine schnelle Wärmeabfuhr erfordern, oder bei komplexen Geometrien.
- Vorvergüteter Stahl: Eine kostengünstige Option für weniger anspruchsvolle Anwendungen, die keine zusätzliche Wärmebehandlung erfordert.
- Werkzeugstahl: Für stark beanspruchte Anwendungen kommen Werkzeugstähle wie D2 oder A2 zum Einsatz, die Robustheit und lange Lebensdauer bieten.
Fertigungsverfahren und Präzision
Fortschrittliche Bearbeitungsverfahren wie CNC-Fräsen und Funkenerosion (EDM) sind entscheidend, um die für Kerne erforderliche hohe Präzision zu erreichen.
- CNC-Fräsen: Ermöglicht durch computergesteuerte Bearbeitung hohe Genauigkeit.
- EDM: Wird für feine Details und komplexe Geometrien eingesetzt.
Wie beeinflusst der Formkern die Produktqualität?
Schwankungen der Kern- und Formqualität beim Spritzgießen können auf mehrere Faktoren zurückgehen, die Leistung und Konsistenz der Formteile beeinflussen:
| Ursache | Beschreibung |
| Kernversatz | Der Formkern verschiebt sich während des Einspritzens und verursacht Maßabweichungen. |
| Festkleben | Beim Auswerfen bleibt der Kern im Teil stecken, häufig wegen unzureichender Entformungsschrägen oder übermäßiger Reibung. |
| Verzug | Maßverformungen entstehen, wenn sich der Kern unter hohen Temperaturen und Druckzyklen verzieht. |
| Risse oder Bruch | Belastungen und Druck führen zu Schäden am Kern, oft aufgrund weniger haltbarer Materialien. |
| Verschleiß | Abrieb und Erosion durch ständige Nutzung mindern die Oberflächenqualität und Maßhaltigkeit. |
| Kühlprobleme | Unzureichende Kühlung oder Wärmeübertragung verlängert Zykluszeiten und kann zu Verzug oder Maßänderungen führen. |
| Entlüftungsprobleme | Unzureichende Entlüftung schließt Luft und Gase ein und verursacht dadurch Oberflächenfehler, Hohlräume oder unvollständige Füllungen. |
| Schwankungen bei Material und Konstruktion | Unterschiedliche Materialeigenschaften und Konstruktionskomplexität beeinflussen Lebensdauer und Leistung der Form. |
| Wartungsprobleme | Fehlende regelmäßige Wartung führt zu Korrosion, Verunreinigungen oder Verschleiß und beeinträchtigt so Formleistung und Produktqualität. |
Was ist eine Entformungsschräge?
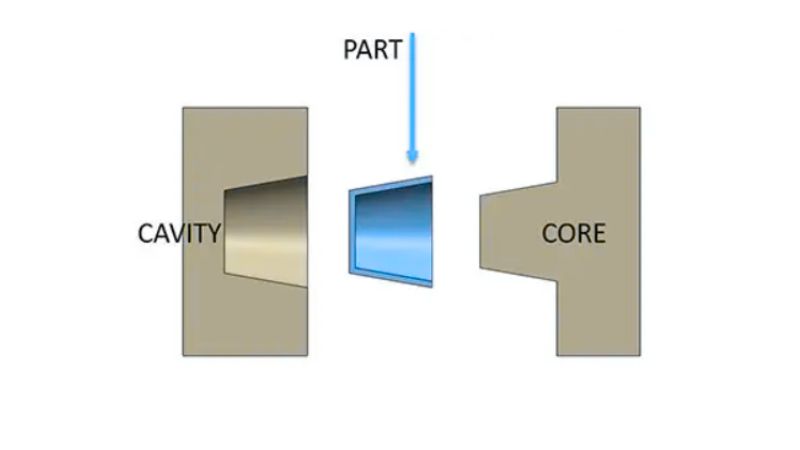
Die zuvor erwähnte Entformungsschräge ist eine leichte Verjüngung an den vertikalen Flächen eines Spritzgussteils. Sie erleichtert das Lösen aus der Form und verhindert Schäden.
Für die meisten Teile wird eine Entformungsschräge von 1 bis 2 Grad empfohlen. Bei größeren Tiefen oder strukturierten Oberflächen sind stärkere Schrägen erforderlich.
Es gibt positive und negative Entformungsschrägen. Eine positive Schräge vergrößert den Winkel gegenüber dem Bezugswinkel und erleichtert das Entformen. Eine negative Schräge kann die Formkonstruktion erschweren, da die Form zum Entnehmen des Teils möglicherweise in mehrere Teile zerlegt werden muss.
Wie wählt man die Position von Kern und Kavität beim Spritzgießen?
Was beeinflusst die Positionierung von Kern und Kavität?
Die Positionierung von Kern und Kavität beim Spritzgießen wird von mehreren wichtigen Faktoren beeinflusst:
Bauteilkonstruktion
Komplexität und Geometrie des Teils, einschließlich Merkmalen wie Löchern und Vertiefungen, bestimmen die Position von Kern und Kavität. Vorspringende Merkmale erfordern üblicherweise Kerne, vertiefte Merkmale werden durch Kavitäten geformt.
Materialeigenschaften
Die Anordnung von Kern und Kavität wird durch Schrumpfrate, Fließeigenschaften und Einspritzgeschwindigkeit des Materials beeinflusst. Bei Materialien mit geringer Schrumpfrate kann es schwierig sein, sicherzustellen, dass das Teil auf der Seite mit den Auswerferstiften bleibt. Dafür sind möglicherweise besondere Konstruktionsanpassungen erforderlich.
Die meisten Kunststoffe schrumpfen zwar deutlich, dennoch müssen die Materialeigenschaften und ihr möglicher Einfluss auf die Position von Kern und Kavität berücksichtigt werden.
Anordnung des Auswerfersystems
Nach dem Abkühlen und Öffnen der Form muss das Spritzgussteil stets an der Seite mit den Auswerferstiften haften bleiben.
Konstruktion und Form des Auswerfersystems beeinflussen die Position von Kern und Kavität, damit das Teil gleichmäßig und zuverlässig ausgeworfen wird.
Symmetrie und Anschnittposition
Der Anguss ist der Hauptkanal, der geschmolzenen Kunststoff von der Spritzgießmaschine in die Form leitet. Normalerweise verläuft er gerade in die Form. Manchmal führt er direkt in die Formkavität; dann spricht man von einem direkten Anguss.
Verteilerkanäle sind kleinere Wege, die vom Anguss abzweigen und den geschmolzenen Kunststoff zu verschiedenen Bereichen der Form leiten. Damit können mehrere Teile gleichzeitig hergestellt werden. Das ist besonders bei kleinen Produkten kosteneffizient.
Anschnitte sind kleine Öffnungen, durch die der Kunststoff aus den Verteilerkanälen in die Formkavität gelangt. Sie sind enger als die Verteilerkanäle und steuern den Kunststofffluss in die Form.







