
Sercem formowania wtryskowego jest rdzeń pleśń, krytyczny element, który kształtuje wewnętrzne cechy formowanego produktu. Zrozumienie zasadniczych rdzeń wtrysku ma kluczowe znaczenie dla optymalizacji zarówno wzornictwa, jak i jakości produktu.
Ten artykuł zagłębia się w podstawowe aspekty rdzenia form, badając, jak wpływają one na proces produkcyjny i wydajność produktu końcowego. Analizując kluczowe względy, takie jak wybór materiału i strategie projektowania, staramy się zapewnić cenne wglądy dla inżynierów i producentów, którzy starają się osiągnąć swoje najlepsze praktyki w działaniach formowania wtryskowego.
Najpierw wprowadźmy podstawowy proces formowania.
Podstawowy proces formowania polega na kilku kluczowych krokach, które przekształcają materiały z tworzywa sztucznego w gotowe wyroby. Oto uproszczony przegląd:
- Zaciskanie: Proces rozpoczyna się zamykaniem formy, która jest zwykle wykonana z dwóch połówki. Te połówki są szczelnie zaciskane razem, aby przygotować się do wstrzyknięcia.
- Wstrzyknięcie: Z tworzyw sztucznych granulki lub granulki są wprowadzane do ogrzewanej beczki, gdzie się topnieją. Rozpuszczalny tworzywo sztuczne jest następnie wstrzykiwany do jamy formowej przez dyszę, wypełniając całą przestrzeń.
- Zajęcia: Ciśnienie jest stosowane w celu zapewnienia rozpuszczonego plastiku wypełnia każdą część jamy formowej, zapewniając, że produkt jest zgodny z projektem formy.
- Chłodzenie: Płyta pozostawiona jest do chłodzenia, co pozwala na umocowanie tworzywa sztucznego w kształcie jamy pleśń.
- Otwarcie łodygi: Po ochłodzeniu, połowy pleśń są otwarte, aby ujawnić utrwaloną część.
- Wysyłka: szpilki lub inne mechanizmy wyrzucają końcową część z formy, gotowa do dodatkowego przetworzenia lub pakowania.
Co to jest Injection Molling Core?
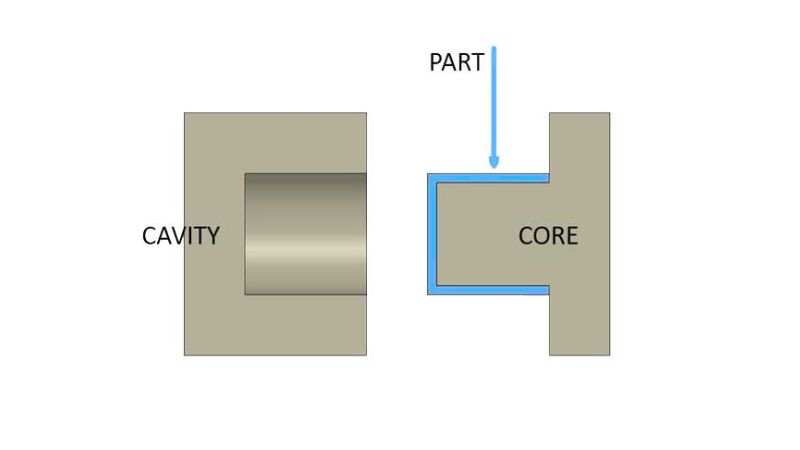
Rdzeń formowania jest stałym lub ruchomym elementem w formie, który tworzy wewnętrzne cechy lub pustkę końcowej części formowanej. Reprezentuje kształt i geometrię pożądanych elementów wewnętrznych części, takich jak puste części lub złożone struktury wewnętrzne.
Jaka jest różnica między Cavity i Core in Mold?
Jako rdzeń, jama jest kolejnym kluczowym elementem formy wtrysku z tworzywa sztucznego, który jest często polerowany do wykończenia, które reprezentuje wymagane końcowe wykończenie powierzchni części. Współpracują one w celu ukształtowania końcowej części formowanej.
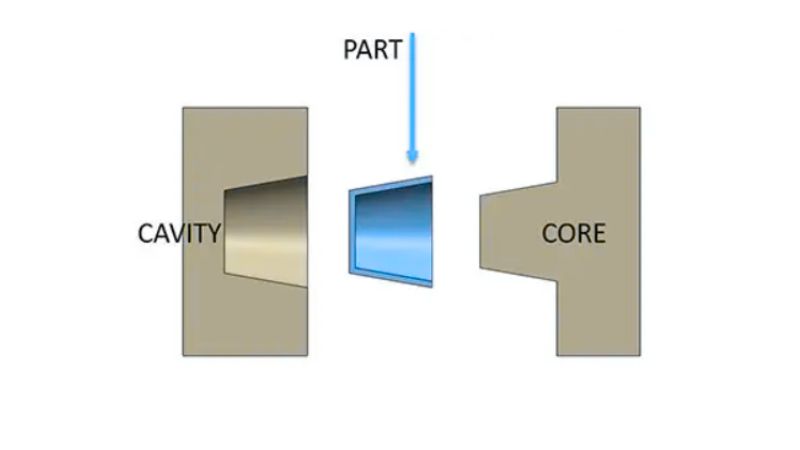
Rdzeń kształtuje wewnętrzne cechy, podczas gdy jama kształtuje zewnętrzne cechy części.
Rdzeń formowania znajduje się w ruchomej połowie (B-side), która jest często zaangażowana w proces wyrzutowy, a jama znajduje się w stałej połowie (A-side), podczas gdy jama jest mniej bezpośrednio zaangażowana.
Jak wyprodukować Injection Molling Core?
Wybór właściwego materiału
Wybór materiału dla rdzenia jest niezbędny, ponieważ musi wytrzymać wysokie temperatury i ciśnienie rozpuszczonego tworzywa sztucznego bez deformacji.
Osiągi rdzenia bezpośrednio wpływają nie tylko na jakość, ale również na skuteczność procesu wtrysku, co prowadzi do części, które spełniają rygorystyczne specyfikacje.
- Stal: stal wysokostopniowa jest popularnym wyborem dla jego trwałości i odporności na zużycie, co czyni ją idealnym do produkcji wysokoobjętościowej. Zawiera takie typy jak stali nierdzewnej, P20 i H13.
- Aluminium: Znane ze słabszych i szybszych właściwości ogrzewania i chłodzenia, aluminium jest często używane do narzędzi prototypowych lub do produkcji niskiej objętości.
- Stopy berylowo-miedziane: stosowane w obszarach formy wymagających szybkiego odprowadzania ciepła lub mających złożoną geometrię.
- Pre-Harded Steel: Korzystna opcja używana w mniej wymagających zastosowaniach, nie wymaga dodatkowej obróbki cieplnej.
- Narzędzia Steel: Do zastosowań wysokiej jakości używane są stale narzędziowe, takie jak D2 lub A2, oferujące wytrzymałość i długowieczność.
Proces produkcji i precyzja
Zaawansowane techniki obróbki, takie jak frezowanie CNC i obróbka wyładowania elektrycznego (EDM), są pomocne w osiąganiu wysokiego poziomu precyzji wymaganej dla rdzenia.
- Frezowanie CNC: Dostarcza dokładność poprzez obróbkę sterowaną komputerem.
- EDM: Wykorzystane do skomplikowanych szczegółów i złożonych geometrii.
W jaki sposób wpływają one na jakość produktu?
Zmienność jakości rdzenia i formy podczas formowania wtryskowego może wynikać z kilku czynników wpływających na wydajność i powtarzalność produkowanych detali:
| Przyczyna | Opis |
| Przesunięcie rdzenia | Niedopasowanie rdzenia formy podczas wstrzyknięć, co prowadzi do nieścisłości wymiarowych. |
| Przyklejanie | Rdzeń pozostaje ułożony w części podczas wyrzutu, często z powodu niewystarczających kątów projektu lub nadmiernego tarcia. |
| Warping | Zakłócenia wymiarowe spowodowane są przez zaburzanie rdzenia w wysokich temperaturach i cyklach ciśnienia. |
| Pęknięcie lub złamanie | Uszkodzenia rdzenia spowodowane są naprężeniami i naciskami, które często wynikają ze stosowania mniej trwałych materiałów. |
| Noś i łza | Abrazja i erozja od ciągłego stosowania prowadzi do spadku jakości powierzchni i integralności wymiarów. |
| Kwestie chłodzenia | Nieefektywne chłodzenie lub przepuszczanie ciepła powoduje dłuższe czasy cyklu oraz potencjalne zmiany oburzające lub wymiarowe. |
| Problemy z wentylacją | Niedostateczne wentylowanie, które chwyta powietrze i gazy, prowadzące do wad powierzchniowych, pustki lub niekompletne wypełnienie części. |
| Zmienność materiału i wzornictwa | Zróżnicowanie właściwości materialnych i złożoność projektu wpływającego na trwałość form i wydajność. |
| Wyzwania dotyczące utrzymania | Brak regularnej konserwacji prowadzi do problemów takich jak korozja, zanieczyszczenie lub pogorszenie, wpływających na wydajność formy i jakość produktu. |
Co to jest Pojedynek Kąt?
Projekt kąta, o którym wspomniałyśmy w poprzedniej sekcji, odnosi się do lekkiego talerza nałożonego na pionowe powierzchnie części wtrysku. Ten talerz pomaga łatwo uwolnić część z formy bez uszkodzenia.
Zazwyczaj dla większości części zaleca się projektowanie kąta od 1 do 2 stopni, z większymi projektami potrzebnymi dla głębszych lub teksturowanych powierzchni.
Istnieją pozytywne i negatywne kąty. Pozytywny projekt oznacza, że kąt jest większy niż kąt odniesienia, wspomagając w częściowym uwalnianiu. Negatywny projekt może skomplikować konstrukcję pleśń, ponieważ może wymagać rozdzielenia pleśń na wiele części do usunięcia części.
Jak wybrać podstawowe i kawiorowe miejsce we wstrzyknięciu?
Co powoduje umiejscowienie rdzenia i kawitacji?
Umieszczenie rdzenia i jamy w wstrzyknięciu wpływa na kilka kluczowych czynników:
Projektowanie części
Kompleksowość i geometria części, w tym cechy takie jak dziury i przerwy, dyktuje umieszczenie rdzenia i jamy. Cechy protrudowania zwykle wymagają rdzeń, podczas gdy przerwy są formowane przez chusteczki.
Właściwości materiału
Na układ rdzenia i jamy w formie wpływa szybkość skurczu materiału, charakterystyka przepływu i prędkość wtrysku. Jeśli materiał ma niską szybkość skurczu, może być trudno zapewnić, że część pozostaje na boku ze szpilkami wyrzutni, wymagając specjalnych dostosowań konstrukcyjnych.
Podczas gdy większość tworzyw sztucznych znacznie się kurczy, kluczowe jest zrozumienie, jak właściwości materiału mogą wpłynąć na umieszczenie rdzenia i jamy.
Układ systemu wycofywania
Po stadium chłodzenia, po otwarciu formy, część zamocowana do wstrzykiwania musi pozostać zawsze przymocowana do boku za pomocą wyrzutni.
Konstrukcja i kształt systemu wyrzutni wpływa na umieszczenie rdzenia i jamy w celu zapewnienia spójnego i niezawodnego wyrzutu części.
Symetria i położenie przewężki
Sprue jest głównym kanałem, który przenosi rozpuszczony plastik z maszyny do formowania do formy. Zazwyczaj działa bezpośrednio do formy, ale czasami może wejść bezpośrednio do jamy pleśń, w której to przypadku nazywa się ona bezpośrednią bramą.
Stojaki są mniejszymi ścieżkami, które odgałęzią się od śruby, aby rozprowadzić roztopiony plastik do różnych części formy. Ustawienie to umożliwia produkcję wielu części jednocześnie, co jest opłacalne, szczególnie dla małych przedmiotów.
Przewężki to niewielkie otwory, przez które tworzywo przepływa z kanałów wlewowych do gniazda formy. Są węższe niż kanały wlewowe i pomagają kontrolować przepływ tworzywa do gniazda.







