
Srce oblikovanja injekcije leži jezgra kalup, kritična komponenta koja oblikuje unutarnje značajke oblikovanog proizvoda. Razumijevanje esencijalnih jezgra oblikovanja injekcije je od presudne važnosti za optimizaciju dizajna proizvoda i kvalitete.
Ovaj članak uklanja se u temeljne aspekte jezgra mulja, istražujući kako utječu na proizvodni proces i performanse konačnog proizvoda. Ispitujući ključne aspekte poput materijalnog odabira i dizajna, cilj nam je pružiti vrijedne uvide inženjerima i proizvođačima koji žele ostvariti svoje najbolje prakse u projektiranju injekcije.
Prvo, uvedimo osnovni proces ubrizgavanja.
Osnovni proces oblikovanja injekcije uključuje nekoliko ključnih koraka koji pretvaraju plastične materijale u završene proizvode. Evo pojednostavljenog pregleda:
- Clamping: Proces započinje zatvaranjem kalup, koji je obično izrađen od dvije polovine. Ove polovine su čvrsto pričvršćene kako bi se pripremile za injekciju.
- Ubrizgavanje: Plastične granule ili kuglice pohranjuju se u grijano bačvu gdje se tope. Zatim se rastopljena plastika ubrizgava u šupljinu plijeska kroz mlaznicu, popunjavajući prostor u potpunosti.
- Stanovanje: Pritisak se primjenjuje kako bi se osiguralo da otopljena plastika ispuni svaki dio šupljine, osiguravajući da proizvod odgovara dizajnu kalup.
- Hlađenje: Kalup se ostavlja da se hladi kako bi se plastika skrutnula u obliku šupljine kalupa.
- Otvaranje kalupa: Nakon hlađenja polovice kalupa otvaraju se i otkrivaju skrutnuti dio.
- Izbacivanje: šipke za izbacivanje ili drugi mehanizmi gurnuti završni dio iz kalup, spremni za bilo koju dodatnu obradu ili pakiranje.
Što je Molding Core injekcije?
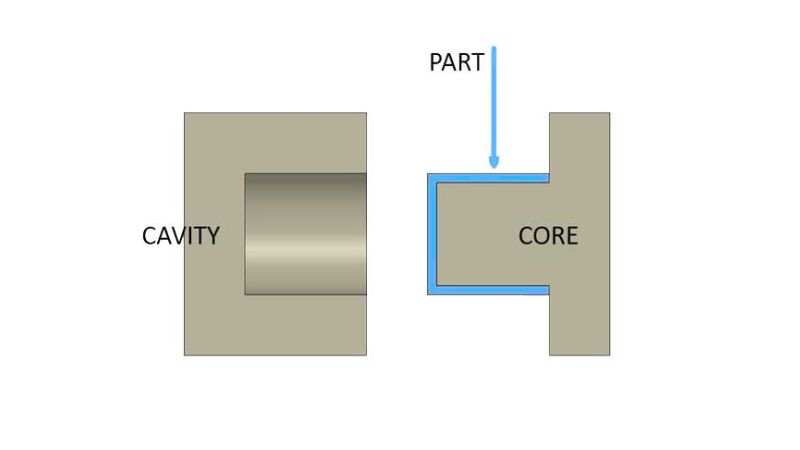
Jezgra oblikovanja injekcije je čvrsta ili pokretna komponenta unutar kalup koji formira unutarnje značajke ili praznine konačnog oblikovanog dijela. Predstavlja oblik i geometriju željenih unutarnjih značajki dijela, poput šupljih dijelova ili složenih unutarnjih struktura.
Koja je razlika između Cavitya i jezgra u Moldu?
Uz jezgru je šupljina kalupa još jedna ključna komponenta kalupa za brizganje plastike. Često se polira kako bi njezina površina odgovarala željenoj završnoj obradi dijela. Jezgra i šupljina zajedno oblikuju gotov kalupljeni dio.
Jezgra oblikuje unutarnje značajke, dok šupljina oblikuje vanjske značajke dijela.
Jezgra je u pokretnoj polovici (B-strana), koja je često uključena u izbačaj, a šupljina je u fiksnoj polovici (A-strana), dok je šupljina manje izravno uključena.
Kako proizvesti jezgro moldinga za injekciju?
Odabir pravog materijala
Izbor materijala za jezgro je imperativ jer mora izdržati visoke temperature i tlake rastopljene plastike bez deformacije.
Nastup jezgre izravno utječe ne samo na kvalitetu, nego i na učinkovitost procesa ubrizgavanja, što dovodi do dijelova koji ispunjavaju stroge specifikacije.
- Čelik: Visokokvalitetni čelik je popularan izbor za svoju izdržljivost i otpornost na nošenje, što ga čini idealnim za proizvodnju visokih količina. Uključuje vrste poput nehrđajućeg čelika, P20 i H13.
- Aluminij: Poznat po svojim laganim i bržim svojstvima grijanja i hlađenja, aluminij se često koristi za prototip alata ili niske količine proizvodnje.
- berillium-Copper Alloys: koristi se u područjima kalupa koji zahtijeva brzo uklanjanje topline ili u dijelovima kalupa s složenim geometrijama.
- Predtvrđeni čelik: troškovno učinkovita opcija koja se koristi u manje zahtjevnim primjenama; ne zahtijeva dodatnu toplinu.
- Alatni čelik: Za visoko odjeće koriste se alatni čelici poput D2 ili A2, nudeći robust i dugovječnost.
Proizvodnja i preciznost
Napredne tehnike strojenja, kao što su mjenjanje CNC-a i električna obrada ispuštanja (EDM), su ključne za postizanje visokih razina preciznosti potrebne za jezgre.
- CNC Milling: Dostavlja preciznost kroz računalo kontrolirano strojarstvo.
- EDM: Korišćeni su za složene detalje i složene geometrije.
Kako Mold Core utječe na kvalitetu proizvoda?
Varijabilnost kvalitete jezgre i kalupa u obliku injekcije može se pripisati nekoliko čimbenika koji utječu na performanse i dosljednost oblikovanih dijelova:
| Uzrok | Opis |
| Shift jezgra | Neporavnanje jezgre kalupa tijekom ubrizgavanja uzrokuje dimenzijska odstupanja. |
| Zalijepi | Jezgra ostaje podnošena u dijelu tijekom izbacivanja, često zbog nedovoljnih nacrta kutova ili prekomjernog trenja. |
| Zagrevanje | Dimenzionalna izobličenja uzrokovana su izobličenjem jezgre pod visokim temperaturama i tlakom. |
| Razbijena ili slomljena | Oštećenje jezgra je uzrokovano stresovima i pritiscima, koji često proizlaze iz upotrebe manje trajnih materijala. |
| Nošenje i suza | Abrazija i erozija od kontinuirane uporabe dovode do pada kvalitete površine i dimenzijskog integriteta. |
| Hlađenje pitanja | Neučinkovito hlađenje ili prijenos topline uzrokuje dulje cikluse i potencijalne izmjene ili dimenzijske promjene. |
| Ispitivanje problema | Neadekvatno ispuštanje zraka i plinova, što dovodi do površnih nedostataka, praznina ili nepotpunog punjenja dijela. |
| Materijal i dizajn varijabilnost | Varijabilnost materijalnih svojstava i složenosti dizajna koji utječu na životni vijek i performanse. |
| Izazovi održavanja | Neredovito održavanje dovodi do problema poput korozije, onečišćenja ili propadanja, što utječe na rad kalupa i kvalitetu proizvoda. |
Što je nacrt Angla?
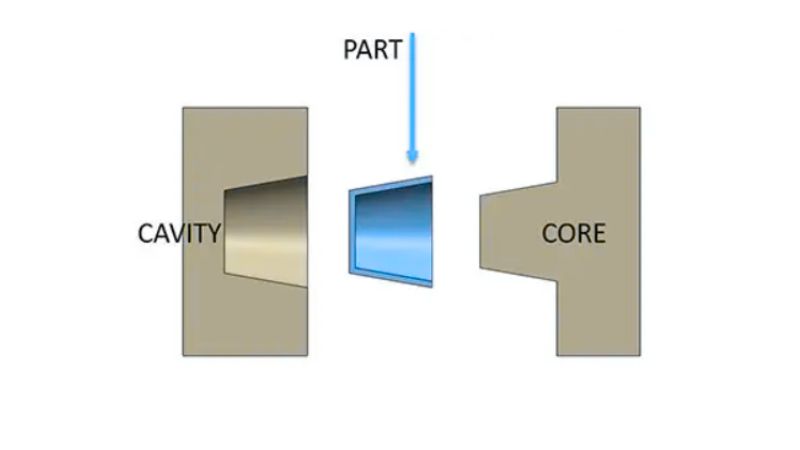
Nacrt kuta kojeg smo spomenuli u prethodnom dijelu odnosi se na lagani taper koji se primjenjuje na vertikalne površine dijela u obliku injekcije. Ovaj taper pomaže da se dio lako oslobodi iz kalupa bez nanošenja oštećenja.
Obično se za većinu dijelova preporučuje nacrt kuta od 1 do 2 stupnja, s više nacrta potrebnih za dublje ili teksturirane površine.
Postoje pozitivni i negativni kutovi nagiba. Pozitivan nagib veći je od referentnog kuta i olakšava vađenje dijela. Negativan nagib može otežati dizajn kalupa jer pri vađenju može biti potrebno razdvojiti kalup na više dijelova.
Kako odabrati mjesto jezgre i kaviteta u moldingu za injekciju?
Što utječe na postavljenje jezgre i kaviteta?
Na postavljanje jezgre i šupljine u obliku injekcije utječe nekoliko ključnih čimbenika:
Dizajn dijela
Kompleksnost i geometrija dijela, uključujući značajke kao što su rupe i pukotine, diktirati jezgro i šupljine postavljanje. Protruding značajke obično zahtijevaju jezgre, dok udubljene značajke su formirane utočišta.
Svojstva materijala
Položaj jezgre i šupljine u kalupu ovisi o skupljanju materijala, njegovim značajkama toka i brzini ubrizgavanja. Ako se materijal malo skuplja, može biti teško osigurati da dio ostane na strani s izbacivačkim klinovima, pa su potrebne posebne prilagodbe dizajna.
Dok se većina plastika značajno smanjuje, ključno je razumjeti kako svojstva materijala mogu utjecati na postavljanje jezgre i šupljine.
Izbaci sustavski raspored
Nakon hlađenja i otvaranja kalupa brizgani dio uvijek mora ostati pričvršćen za polovicu s izbacivačkim klinovima.
Dizajn i oblik sustava izbacivača utječe na postavljanje jezgre i šupljine kako bi se osiguralo dosljedno i pouzdano izbacivanje dijela.
Simetrija i lokacija kapije
Uljevni kanal glavni je kanal koji vodi rastaljenu plastiku iz stroja za brizganje u kalup. Obično ulazi izravno u kalup, ali ponekad vodi ravno u šupljinu; tada se naziva izravnim uljevnim otvorom.
Razvodni kanali manji su kanali koji se odvajaju od glavnog uljevnog kanala i raspoređuju rastaljenu plastiku prema različitim dijelovima kalupa. Takva izvedba omogućuje istodobnu proizvodnju više dijelova i isplativa je, osobito za male proizvode.
Uljevni otvori mali su otvori kroz koje plastika iz razvodnih kanala ulazi u šupljinu kalupa. Uži su od razvodnih kanala i pomažu kontrolirati tok plastike u kalup.







