
În centrul turnării prin injecție se află miezul matriței, o componentă esențială care formează caracteristicile interioare ale produsului turnat. Înțelegerea noțiunilor esențiale despre miezurile matrițelor de injecție este vitală pentru optimizarea atât a proiectării, cât și a calității produsului.
Acest articol analizează aspectele fundamentale ale miezurilor matrițelor și modul în care acestea influențează procesul de fabricație și performanța produsului final. Examinând considerații esențiale precum alegerea materialului și strategiile de proiectare, urmărim să oferim informații utile inginerilor și producătorilor care doresc să aplice cele mai bune practici în operațiunile de turnare prin injecție.
În primul rând, să introducem procesul de bază al mulajului prin injectare.
Procesul de bază de injecție mulaj implică mai multe etape cheie care transformă materialele din plastic în produse finite. Iată o imagine de ansamblu simplificată:
- Închidere: procesul începe prin închiderea matriței, alcătuită de obicei din două jumătăți. Acestea sunt strânse ferm împreună pentru pregătirea injecției.
- Injecție: granulele sau peletele de plastic sunt alimentate într-un cilindru încălzit, unde se topesc. Apoi, plasticul topit este injectat printr-o duză în cavitatea matriței, umplând-o complet.
- Menținere: se aplică presiune pentru a asigura umplerea completă a cavității cu plastic topit, astfel încât produsul să corespundă proiectului matriței.
- Răcire: matrița este lăsată să se răcească, permițând plasticului să se solidifice în forma cavității.
- Deschiderea matriței: după răcire, jumătățile matriței se deschid, dezvăluind piesa solidificată.
- Ejectare: știfturile ejectoare sau alte mecanisme împing piesa finită afară din matriță, pregătită pentru prelucrare suplimentară sau ambalare.
Ce este Nucleul pentru topirea injecției?
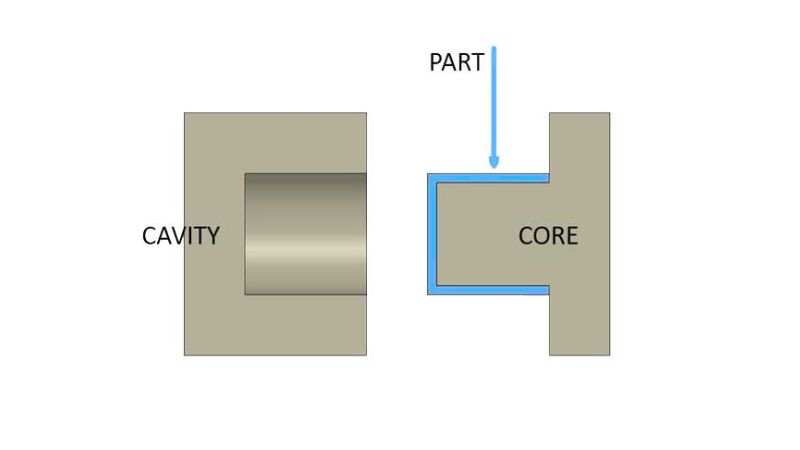
Miezul matriței de injecție este o componentă solidă sau mobilă din interiorul matriței, care formează caracteristicile interioare sau golurile piesei turnate finale. El reprezintă forma și geometria caracteristicilor interioare dorite, precum secțiunile goale sau structurile interne complexe.
Care este diferenţa dintre Cavity şi Core în Mold?
La fel ca miezul, cavitatea este o altă componentă esențială a matriței pentru turnarea prin injecție a plasticului. Aceasta este adesea lustruită pentru a obține finisajul dorit al suprafeței piesei. Miezul și cavitatea lucrează împreună pentru a forma piesa turnată finală.
Miezul modelează caracteristicile interne, în timp ce cavitatea modelează caracteristicile exterioare ale părții.
Miezul de turnare este în jumătatea mobilă (B-side), care este adesea implicat în procesul de ejectare, iar cavitatea este în jumătate fixă (A-side), în timp ce cavitatea este mai puțin direct implicat.
Cum se produce nucleul de topire a injecției?
Alegerea materialului potrivit
Alegerea materialului pentru nucleu este imperativă, deoarece trebuie să reziste temperaturilor ridicate și presiunilor din plastic topit fără deformare.
Performanţa miezului afectează în mod direct nu doar calitatea, ci şi eficienţa procesului de injectare, ducând la părţi care îndeplinesc specificaţii stricte.
- Oţel: Oţel de înaltă calitate este o alegere populară pentru durabilitatea şi rezistenţa la uzură, ceea ce îl face ideal pentru producţia de mare volum. Acesta include tipuri cum ar fi oţel inoxidabil, P20, şi H13.
- Aluminiu: Cunoscut pentru proprietățile sale ușoare și mai rapide de încălzire și răcire, aluminiul este adesea utilizat pentru instrumente prototip sau producția de volum redus.
- Aliaje de beriliu-cupru: utilizate în zonele matriței care necesită evacuarea rapidă a căldurii sau în secțiunile cu geometrii complexe.
- Otelul pre-ardentat: o optiune eficienta din punctul de vedere al costurilor utilizata in aplicatii mai putin exigente; nu necesita tratament termic suplimentar.
- Tool Steel: Pentru aplicații de înaltă îmbrăcăminte, sunt utilizate oțeluri de scule, cum ar fi D2 sau A2, oferind robustețe și longevitate.
Proces de fabricație și precizie
Tehnicile avansate de prelucrare, cum ar fi frezarea CNC și prelucrarea cu descărcare electrică (EDM), sunt esențiale pentru atingerea nivelurilor ridicate de precizie necesare pentru nuclee.
- CNC Milling: Oferă precizie prin prelucrare controlată de calculator.
- EDM: Utilizat pentru detalii complicate și geometrii complexe.
Cum influențează miezul matriței calitatea produsului?
Variabilitatea calității miezului și a matriței în turnarea prin injecție poate fi atribuită mai multor factori care influențează performanța și uniformitatea pieselor turnate:
| Cauza | Descriere |
| Schimb de nucleu | Nealinierea miezului matriței în timpul injecției, care duce la inexactități dimensionale. |
| Lipire | Miezul rămâne depus în partea din timpul ejectării, adesea din cauza numărului insuficient de unghiuri sau a fricţiunii excesive. |
| Warping | Distorsiunile dimensionale sunt cauzate de deformarea miezului sub temperaturi ridicate și cicluri de presiune. |
| Fisurarea sau ruperea | Daunele de bază se datorează tensiunilor și presiunilor, adesea rezultând din utilizarea unor materiale mai puțin durabile. |
| Purtați și rupeți | Abraziunea și eroziunea de la utilizarea continuă duc la o scădere a calității suprafeței și a integrității dimensionale. |
| Probleme de răcire | Răcirea ineficientă sau transmisia termică cauzează perioade de ciclu mai lungi şi modificări potenţiale deformare sau dimensionale. |
| Probleme de ventilaţie | Ventilație inadecvată care blochează aerul și gazele, ceea ce duce la defecte de suprafață, goluri sau umplerea parțială incompletă. |
| Variabilitatea materialelor și a proiectării | Variațiile proprietăților materialului și complexitatea proiectului, care influențează durata de viață și performanța matriței. |
| Provocări legate de întreţinere | Lipsa întreținerii regulate duce la probleme precum coroziunea, contaminarea sau deteriorarea, afectând performanța matriței și calitatea produsului. |
Ce este unghiul de degajare?
Unghiul de degajare menționat în secțiunea anterioară este o înclinare ușoară aplicată suprafețelor verticale ale piesei turnate prin injecție. Aceasta ajută la scoaterea ușoară a piesei din matriță, fără deteriorare.
Pentru majoritatea pieselor se recomandă, de regulă, un unghi de degajare de 1 până la 2 grade; suprafețele mai adânci sau texturate necesită unghiuri mai mari.
Există unghiuri de degajare pozitive și negative. Un unghi pozitiv este mai mare decât unghiul de referință și facilitează scoaterea piesei. Un unghi negativ poate complica proiectarea matriței, deoarece poate necesita separarea acesteia în mai multe părți pentru extragerea piesei.
Cum se alege nucleul şi poziţia cavităţii în topirea prin injecţie?
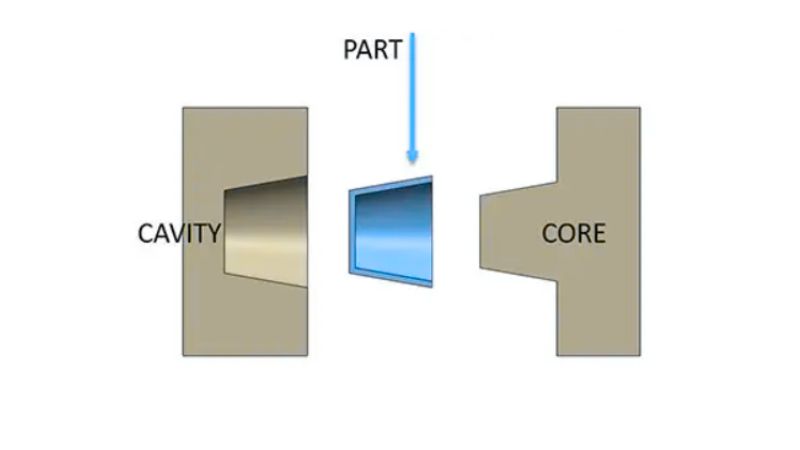
Ce influenţează poziţia Core şi Cavity?
Plasarea miezului și cavității în matrițarea injecției este influențată de mai mulți factori cheie:
Proiectare parte
Complexitatea și geometria părții, inclusiv caracteristici precum găuri și pauzele, dictează plasarea miezului și a cavității. Caracteristicile proeminente necesită de obicei nuclee, în timp ce caracteristicile resetate sunt formate din cavităţi.
Proprietăți materiale
Dispunerea miezului și a cavității în matriță este influențată de rata de contracție a materialului, caracteristicile de curgere și viteza de injecție. Dacă materialul are o rată de contracție scăzută, poate fi dificil să vă asigurați că piesa rămâne pe partea cu știfturile ejectoare, ceea ce necesită ajustări speciale de proiectare.
În timp ce majoritatea maselor plastice se micșorează semnificativ, este esențial să înțelegem cum proprietățile materialului ar putea afecta plasarea miezului și a cavității.
Pregătirea sistemului de ejectare
După etapa de răcire, la deschiderea matriței, piesa turnată prin injecție trebuie să rămână întotdeauna atașată de partea cu știfturile ejectoare.
Proiectarea și forma sistemului de ejectare influențează amplasarea miezului și a cavității, pentru a asigura ejectarea uniformă și fiabilă a piesei.
Simetria și poziția porții
Canalul de turnare este canalul principal care transportă plasticul topit din mașina de turnare prin injecție în matriță. De obicei, intră drept în matriță, dar uneori poate duce direct în cavitate; în acest caz se numește poartă directă prin canalul de turnare.
Canalele de distribuție sunt trasee mai mici care se ramifică din canalul de turnare pentru a repartiza plasticul topit către diferite zone ale matriței. Această configurație permite producerea simultană a mai multor piese și este rentabilă, mai ales pentru articolele mici.
Porțile sunt deschiderile mici prin care plasticul pătrunde în cavitatea matriței din canalele de distribuție. Sunt mai înguste decât canalele și ajută la controlul curgerii plasticului în matriță.







