
В сърцевината е заложена същността на шприцването: това е ключов компонент на формата, който оформя вътрешните елементи на формования продукт. Разбирането на основните принципи за сърцевините на шприцформите е важно за оптимизиране както на конструкцията, така и на качеството на изделията.
В тази статия разглеждаме основните характеристики на сърцевините на формите и влиянието им върху производствения процес и работата на крайния продукт. Като анализираме ключови съображения като избора на материали и стратегиите за проектиране, се стремим да предоставим полезни насоки на инженерите и производителите за прилагане на най-добри практики при шприцването.
Първо, нека представим основния процес на инжектиране.
Основният процес на инжектиране включва няколко ключови стъпки, които превръщат пластмасови материали в готови продукти. Ето един опростен преглед:
- Затваряне: процесът започва със затваряне на формата, която обикновено се състои от две половини. Те се притискат плътно една към друга и се подготвят за впръскването.
- Впръскване: пластмасови гранули или пелети се подават в нагрят цилиндър, където се разтопяват. След това разтопената пластмаса се впръсква през дюза в кухината на формата и я запълва изцяло.
- Задържане: прилага се налягане, за да се гарантира, че разтопената пластмаса запълва всяка част от кухината и изделието съответства на конструкцията на формата.
- Охлаждане: формата се оставя да се охлади, докато пластмасата се втвърди и приеме формата на кухината.
- Отваряне на формата: след охлаждането половините се отварят и разкриват втвърдения детайл.
- Изхвърляне: изхвърлящи щифтове или други механизми избутват готовия детайл от формата, след което той е готов за допълнителна обработка или опаковане.
Какво представлява сърцевината при шприцване?
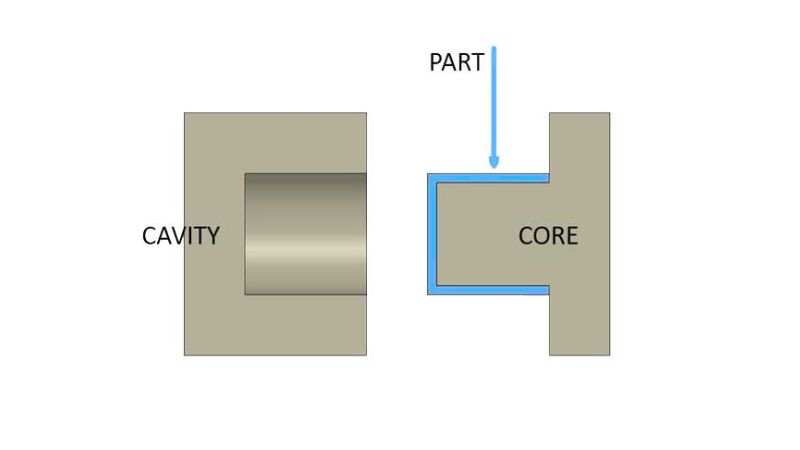
Сърцевината при шприцване е неподвижен или подвижен компонент във формата, който оформя вътрешните елементи или кухини на крайния формован детайл. Тя задава формата и геометрията на желаните вътрешни елементи, например кухи участъци или сложни вътрешни структури.
Каква е разликата между кавитията и ядрото в Молд?
Подобно на сърцевината, гнездото е друг ключов компонент на шприцформата за пластмаси и често се полира до покритие, което съответства на желаната крайна повърхност на детайла. Двата компонента работят заедно, за да оформят готовото изделие.
Ядрото оформя вътрешните характеристики, докато кухината оформя външните характеристики на тази част.
Сърцевината на формата е в подвижната половина (страна B), която често участва в изхвърлянето, а гнездото е в неподвижната половина (страна A) и има по-малко пряко участие в този процес.
Как да се произвежда ядрото за инжекции?
Избор на правилния материал
Материалният избор за ядрото е наложителен, тъй като трябва да издържи на високите температури и налягането на разтопената пластмаса без деформиране.
Перформансът на ядрото директно засяга не само качеството, но и ефективността на процеса на инжектиране, което води до части, които отговарят на строгите спецификации.
- Стомана: Високо класирана стомана е популярен избор за неговата устойчивост и устойчивост на носене, което я прави идеална за производство с високо съдържание. Включва видове като неръждаема стомана, P20 и H13.
- Алуминий: Познат със своите леки и по-бързи отоплителни и охлаждащи свойства, алуминий често се използва за прототипи или ниски количества производство.
- Берилиево-медни сплави: използват се в зони на формата, където е необходимо бързо отвеждане на топлината, или в участъци със сложна геометрия.
- Преднапрегната стомана: разходно ефективна опция, използвана при по-малко взискателни приложения; тя не изисква допълнителна топлинна обработка.
- Инструментна стомана: За приложения с високи дрехи се използват инструменти като D2 или A2, които предлагат устойчивост и дълголетие.
Производствен процес и прецизност
Разширените техники за мелинг, като мелинг и електроразрязване (EDM), са инструментални за постигането на високите нива на точност, необходими за ядрата.
- CNC Milling: Предоставя точност чрез компютърно контролирано машиниране.
- EDM: Използван за сложни детайли и комплексни геометрии.
Как сърцевината на формата влияе върху качеството на изделията?
Променливото качество на сърцевината и формата при шприцване може да се дължи на няколко фактора, които влияят върху производителността и постоянството на формованите детайли:
| Причина | Описание |
| Изместване на ядрото | Разместване на сърцевината по време на впръскването, което води до неточности в размерите. |
| Прилепване | Средната част остава подадена в частта по време на изхвърлянето, често поради недостатъчно проектиране на ъгли или прекомерно триене. |
| Заваряване | Измервателните изкривявания са причинени от изкривяването на ядрото при високи температури и цикли на налягане. |
| Пропукване или разбиване | Основните щети се дължат на стрес и налягане, често произтичащи от използването на по-малко трайни материали. |
| Носене и сълзи | Абразията и ерозията от непрекъсната употреба водят до понижение на качеството на повърхността и измерението. |
| Оладителни въпроси | Неефективно охлаждане или топлинно предаване причинява по-дълго време на цикъла и потенциални изкривявания или измерения промени. |
| Реванширане на проблеми | Несъответствие на вентилацията, която протяга въздух и газове, което води до повърхностни недостатъци, празнини или непълно запълване на частта. |
| Материална и проектирана променливост | Разлики в свойствата на материалите и сложността на конструкцията, които влияят върху експлоатационния живот и работата на формата. |
| Предизвикателства за поддръжка | Липсата на редовна поддръжка води до проблеми като корозия, замърсяване или износване, които влошават работата на формата и качеството на изделията. |
Какво е проект на Англ?
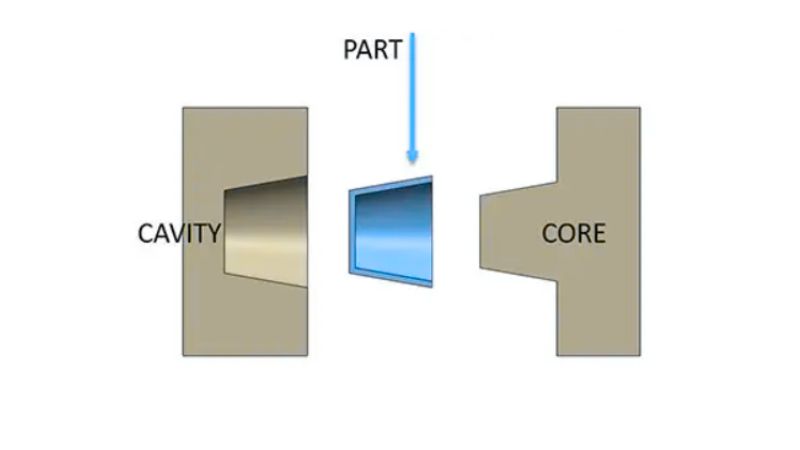
Ъгълът на наклон, споменат в предишния раздел, е леко скосване на вертикалните повърхности на детайл при шприцване. То улеснява освобождаването му от формата, без да се причиняват повреди.
Обикновено се препоръчва проект на ъгъл от 1 до 2 градуса за повечето части, с повече чертежи, необходими за по-дълбоки или текстурирани повърхности.
Има положителни и отрицателни ъгли на наклон. Положителният ъгъл е по-голям от референтния и улеснява изваждането на детайла. Отрицателният ъгъл може да усложни конструкцията на формата, тъй като може да се наложи тя да бъде разделена на няколко части за изваждането му.
Как да изберете основно и кавитно поставяне в инжекции Molding?
Какво влияе на поставянето на основната и кавита?
Поставянето на ядрото и кухината в инжектирането се повлиява от няколко ключови фактора:
Проектиране на части
Сложността и геометрията на частта, включително функции като дупки и резиденции, диктират ядро и кухини. Протрудни функции обикновено изискват ядра, докато напукани функции се формират от кухини.
Материални свойства
Разположението на сърцевината и гнездото във формата зависи от степента на свиване на материала, характеристиките на потока и скоростта на впръскване. При материал с ниска степен на свиване може да е трудно детайлът да остане от страната с изхвърлящите щифтове и да се наложат специални конструктивни корекции.
Докато повечето пластмаси се свиват значително, от решаващо значение е да се разбере как свойствата на материала могат да повлияят на поставянето на ядрото и кухината.
Разпределяне на системата за изхвърляне
След етапа на охлаждане и отварянето на формата шприцваният детайл винаги трябва да остане прикрепен към страната с изхвърлящите щифтове.
Проектирането и формата на системата за изтласкване влияят върху поставянето на ядрото и кухината, за да се осигури последователно и надеждно изхвърляне на тази част.
Симетрия и местоположение на затвора
Леякът е основният канал, който отвежда разтопената пластмаса от машината за шприцване във формата. Обикновено влиза директно във формата, но понякога води направо към кухината; в този случай се нарича директен леяков затвор.
Леяковите канали са по-малки пътища, които се разклоняват от леяка и разпределят разтопената пластмаса до различни зони на формата. Така могат да се произвеждат няколко детайла едновременно, което е рентабилно, особено при малки изделия.
Затворите са малки отвори, през които пластмасата преминава от леяковите канали в кухината на формата. Те са по-тесни от каналите и помагат за контролиране на потока на пластмасата във формата.







