
Au cœur du moulage par injection se trouve le noyau du moule, un composant essentiel qui forme les caractéristiques internes du produit moulé. La compréhension des principes fondamentaux des noyaux est indispensable pour optimiser la conception et la qualité du produit.
Cet article présente les principaux aspects des noyaux de moule et examine leur influence sur le procédé de fabrication et les performances du produit fini. En abordant des facteurs clés comme le choix des matériaux et les stratégies de conception, nous apportons des informations utiles aux ingénieurs et aux fabricants qui souhaitent optimiser leurs opérations de moulage par injection.
Commençons par présenter les étapes de base du moulage par injection.
Le moulage par injection comprend plusieurs étapes clés qui transforment les matières plastiques en produits finis. En voici un aperçu simplifié :
- Fermeture : le procédé commence par la fermeture du moule, généralement constitué de deux parties, qui sont serrées l’une contre l’autre avant l’injection.
- Injection : les granulés de plastique sont introduits dans un fourreau chauffé où ils fondent. Le plastique fondu est ensuite injecté par une buse dans l’empreinte du moule, qu’il remplit entièrement.
- Maintien : une pression est appliquée pour que le plastique fondu remplisse toutes les parties de l’empreinte et que le produit corresponde à la conception du moule.
- Refroidissement : le moule est refroidi afin que le plastique se solidifie et prenne la forme de son empreinte.
- Ouverture du moule : une fois le refroidissement terminé, les deux parties du moule s’ouvrent et libèrent la pièce solidifiée.
- Éjection : des broches d’éjection ou d’autres mécanismes poussent la pièce finie hors du moule ; elle est alors prête pour un éventuel traitement supplémentaire ou son emballage.
Qu’est-ce que le noyau d’un moule d’injection ?
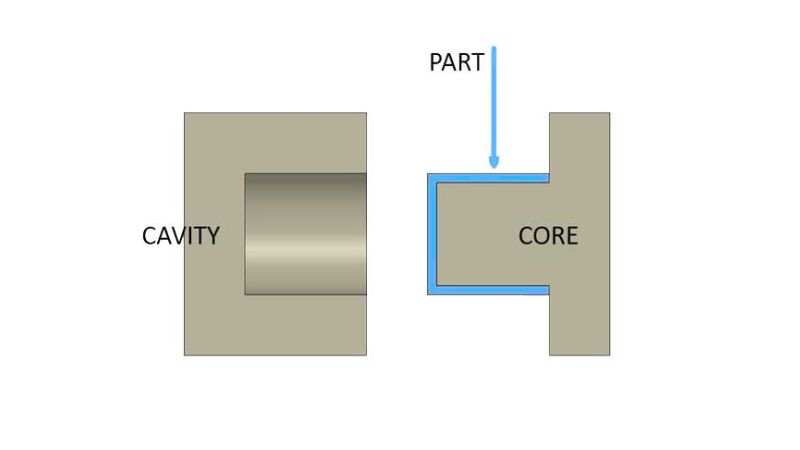
Le noyau du moule d’injection est un composant fixe ou mobile qui forme les caractéristiques internes ou les cavités de la pièce moulée finale. Il définit la forme et la géométrie des éléments internes souhaités, tels que les parties creuses ou les structures internes complexes.
Quelle est la différence entre l’empreinte et le noyau du moule ?
Avec le noyau, l’empreinte est un autre composant essentiel du moule d’injection plastique. Elle est souvent polie pour obtenir l’état de surface souhaité pour la pièce finale. L’empreinte et le noyau agissent ensemble pour former la pièce moulée.
Le noyau forme les caractéristiques internes, tandis que l’empreinte définit les caractéristiques externes de la pièce.
Le noyau se trouve dans la moitié mobile du moule (côté B), qui intervient généralement dans l’éjection. L’empreinte se situe dans la moitié fixe (côté A) et participe moins directement à cette étape.
Comment fabriquer le noyau d’un moule d’injection ?
Choix du matériau adapté
Le choix du matériau du noyau est essentiel : il doit résister aux températures élevées et à la pression du plastique fondu sans se déformer.
Les performances du noyau ont une incidence directe non seulement sur la qualité, mais aussi sur l’ efficacité du moulage par injection et permettent d’obtenir des pièces conformes à des spécifications strictes.
- Acier : l’acier de haute qualité est apprécié pour sa durabilité et sa résistance à l’usure, qui le rendent idéal pour la production en grande série. Il comprend notamment l’acier inoxydable, le P20 et le H13.
- Aluminium : léger et permettant un chauffage et un refroidissement plus rapides, l’aluminium est souvent utilisé pour les outillages de prototype ou les petites séries.
- Alliages cuivre-béryllium : utilisés dans les zones du moule qui nécessitent une évacuation rapide de la chaleur ou qui présentent des géométries complexes.
- Acier pré-trempé : une solution économique pour les applications moins exigeantes, qui ne nécessite pas de traitement thermique supplémentaire.
- Acier à outils : pour les applications soumises à une forte usure, des aciers à outils comme le D2 ou le A2 offrent robustesse et longévité.
Procédé de fabrication et précision
Des techniques d’usinage avancées, comme le fraisage CNC et l’usinage par électroérosion (EDM), sont essentielles pour atteindre le haut niveau de précision requis pour les noyaux.
- Fraisage CNC : assure une grande précision grâce à l’usinage commandé par ordinateur.
- EDM : utilisée pour les détails fins et les géométries complexes.
Comment le noyau du moule influe-t-il sur la qualité du produit ?
En moulage par injection, la variabilité de la qualité du noyau et du moule peut être liée à plusieurs facteurs qui affectent les performances et la régularité des pièces moulées :
| Cause | Description |
| Déplacement du noyau | Désalignement du noyau du moule pendant l’injection, entraînant des imprécisions dimensionnelles. |
| Collage | Le noyau reste coincé dans la pièce pendant l’éjection, souvent en raison d’angles de dépouille insuffisants ou d’un frottement excessif. |
| Gauchissement | Les déformations dimensionnelles sont causées par le gauchissement du noyau sous l’effet des températures élevées et des cycles de pression. |
| Fissuration ou rupture | Le noyau est endommagé par les contraintes et les pressions, souvent en raison de l’utilisation de matériaux moins durables. |
| Usure | L’abrasion et l’érosion dues à une utilisation continue dégradent l’état de surface et l’intégrité dimensionnelle. |
| Problèmes de refroidissement | Un refroidissement ou un transfert thermique inefficace entraîne des cycles plus longs et peut provoquer un gauchissement ou des variations dimensionnelles. |
| Problèmes d’éventage | Un éventage insuffisant emprisonne l’air et les gaz, ce qui peut entraîner des défauts de surface, des vides ou un remplissage incomplet de la pièce. |
| Variabilité des matériaux et de la conception | La variabilité des propriétés des matériaux et la complexité de la conception influent sur la durée de vie et les performances du moule. |
| Difficultés d’entretien | L’absence d’entretien régulier entraîne des problèmes de corrosion, de contamination ou de détérioration, qui affectent les performances du moule et la qualité des produits. |
Qu’est-ce qu’un angle de dépouille ?
L’angle de dépouille mentionné dans la section précédente désigne une légère inclinaison appliquée aux surfaces verticales d’une pièce moulée par injection. Cette inclinaison facilite le démoulage sans endommager la pièce.
Un angle de dépouille de 1 à 2 degrés est généralement recommandé pour la plupart des pièces. Une dépouille plus importante est nécessaire pour les surfaces profondes ou texturées.
Il existe des angles de dépouille positifs et négatifs. Une dépouille positive dépasse l’angle de référence et facilite le démoulage. Une dépouille négative peut compliquer la conception du moule, car elle peut nécessiter de le diviser en plusieurs parties pour retirer la pièce.
Comment choisir le positionnement du noyau et de l’empreinte en moulage par injection ?
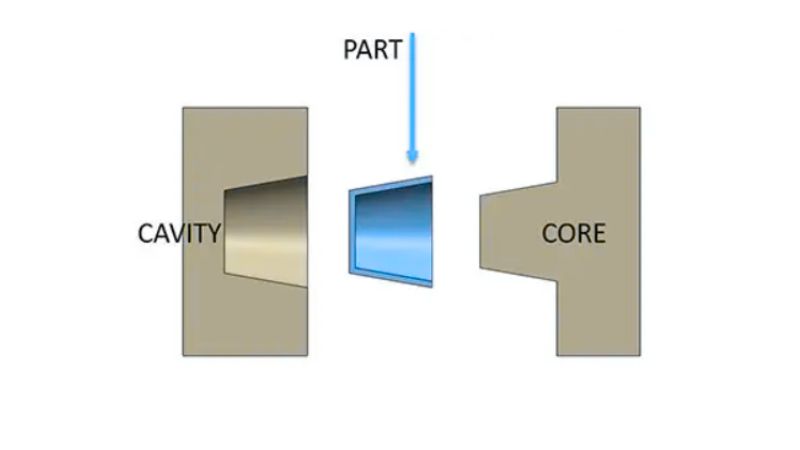
Quels facteurs influent sur le positionnement du noyau et de l’empreinte ?
Plusieurs facteurs clés influent sur le positionnement du noyau et de l’empreinte en moulage par injection :
Conception de la pièce
La complexité et la géométrie de la pièce, y compris les éléments tels que les trous et les creux, déterminent le positionnement du noyau et de l’empreinte. Les formes en saillie nécessitent généralement des noyaux, tandis que les formes en creux sont réalisées par les empreintes.
Propriétés des matériaux
La disposition du noyau et de l’empreinte dépend du taux de retrait du matériau, de ses caractéristiques d’écoulement et de la vitesse d’injection. Si le matériau présente un faible retrait, il peut être difficile de garantir que la pièce reste du côté des broches d’éjection ; des ajustements de conception particuliers sont alors nécessaires.
Même si la plupart des plastiques présentent un retrait important, il est essentiel de comprendre comment les propriétés du matériau peuvent influer sur le positionnement du noyau et de l’empreinte.
Configuration du système d’éjection
Après le refroidissement et l’ouverture du moule, la pièce moulée par injection doit toujours rester attachée au côté muni des broches d’éjection.
La conception et la forme du système d’éjection influent sur le positionnement du noyau et de l’empreinte afin d’assurer une éjection fiable et régulière de la pièce.
Symétrie et emplacement du seuil
La carotte est le canal principal qui achemine le plastique fondu de la presse à injection vers le moule. Elle débouche généralement dans le système de canaux, mais peut parfois alimenter directement l’empreinte ; on parle alors d’un seuil direct de carotte.
Les canaux sont des conduits plus petits qui partent de la carotte et répartissent le plastique fondu dans différentes zones du moule. Cette configuration permet de produire plusieurs pièces simultanément et est rentable, notamment pour les petits articles.
Les seuils sont les petites ouvertures par lesquelles le plastique passe des canaux à l’empreinte. Plus étroits que les canaux, ils contribuent à contrôler l’écoulement du plastique dans le moule.







