
Les tolérances de moulage par injection définissent les limites admissibles des variations dimensionnelles des pièces moulées. Il est essentiel de les comprendre et de les maîtriser pour garantir que les pièces respectent les spécifications de conception et fonctionnent comme prévu.
Dans ce guide complet, nous étudions les facteurs qui influencent les tolérances, l’importance de leur précision et les stratégies permettant de les optimiser pour obtenir des composants plastiques sans défaut.
Que vous soyez concepteur, ingénieur ou fabricant, cet article vous apportera les connaissances nécessaires pour maîtriser les complexités du moulage par injection et améliorer la qualité et la fiabilité de vos produits.
Que sont les tolérances de moulage par injection ?
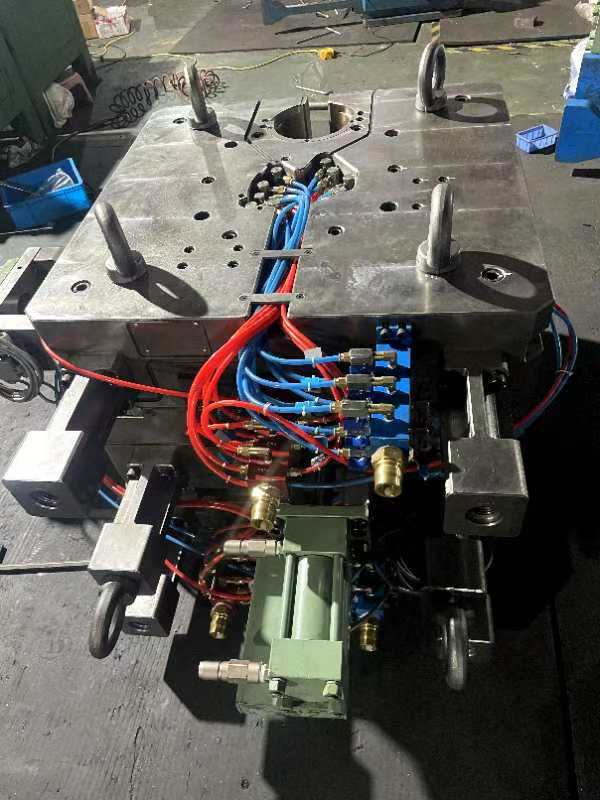
Les tolérances du moulage par injection plastique sont exprimées par des valeurs plus ou moins (±) en millimètres ou en pouces qui indiquent l’écart admissible par rapport aux dimensions nominales d’une pièce. Elles sont essentielles pour assurer le bon ajustement et le bon fonctionnement des pièces, notamment lors de l’assemblage de plusieurs composants.
Il existe deux types de tolérances : la tolérance d’usinage et la tolérance de résine.
La tolérance d’usinage désigne la tolérance intégrée à l’outillage du moule. Les moules d’injection sont généralement usinés par CNC avec une tolérance de +/- 0.003 inches (0.076 mm). Cette valeur représente la précision des dimensions de l’empreinte.
La tolérance de résine désigne celle de la pièce moulée finie, influencée par les propriétés du matériau et le procédé de moulage. Elle est généralement supérieure ou égale à +/- 0.002 inches per inch (0.051 mm per mm).
Ensemble, ces deux types de tolérances déterminent la précision dimensionnelle globale pouvant être obtenue pour les pièces moulées par injection.
Les tolérances réellement réalisables varient selon différents facteurs. En général, pour les applications non critiques, la tolérance type est de ±0.1 mm ; pour les applications exigeant des tolérances plus serrées (par ex. les pièces médicales), elle est de ±0.025 or better.
Pourquoi les tolérances de moulage par injection sont-elles importantes ?
De nombreux secteurs, notamment l’automobile, l’aérospatiale et les dispositifs médicaux, imposent des exigences strictes de tolérance pour respecter les règles de sécurité et de conformité réglementaire.
Les tolérances déterminent si les pièces s’assembleront correctement et fonctionneront comme prévu. Même de faibles écarts peuvent affecter l’ajustement, l’alignement et les performances, en particulier dans les assemblages complexes.
Quels facteurs influencent les tolérances de moulage par injection ?
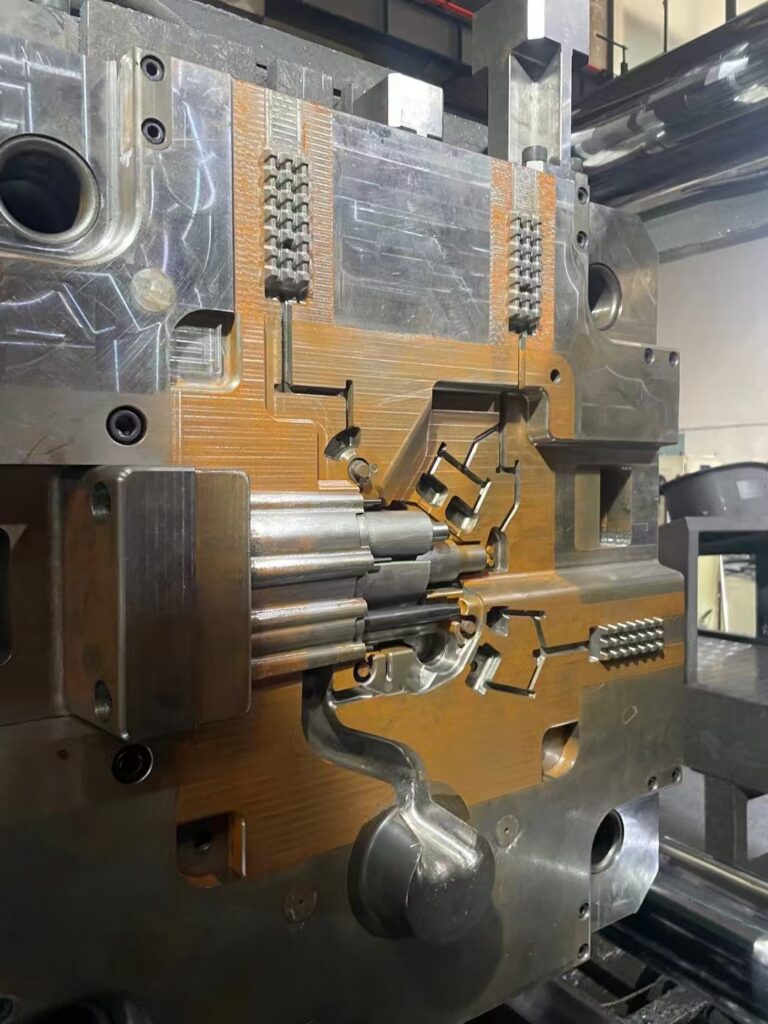
Plusieurs facteurs influencent les tolérances du moulage par injection et peuvent affecter la précision dimensionnelle et la régularité des pièces. Les principaux sont :
- Retrait : les matériaux présentent des taux de retrait différents, ce qui influe sur la possibilité d’obtenir des tolérances serrées. En refroidissant, les matériaux cristallins présentent généralement un retrait supérieur à celui des matériaux amorphes en raison des changements de phase, ce qui affecte le volume et les dimensions de la pièce finale.
- Gauchissement : toutes les pièces se rétractent lorsque la résine refroidit dans le moule. Les pièces à épaisseur de paroi uniforme ont tendance à se rétracter régulièrement, ce qui aide à prévenir le gauchissement et les retassures. À l’inverse, les épaisseurs irrégulières entraînent des vitesses de refroidissement et de retrait différentes et augmentent le risque de gauchissement lié à la conception.
- Dilatation thermique : les plastiques présentent généralement une forte dilatation thermique, susceptible de modifier leurs dimensions lorsque la température varie. Ce facteur est particulièrement important lorsque les pièces sont utilisées dans des environnements soumis à des variations de température ou associées à des matériaux comme les métaux.
- Conception de la pièce : la géométrie, la taille et l’épaisseur des parois influencent fortement la maîtrise des tolérances. Les grandes pièces et celles qui comportent des sections épaisses peuvent présenter des taux de retrait différents, ce qui complique le maintien de tolérances serrées. Une épaisseur uniforme et des caractéristiques de conception bien pensées contribuent à maîtriser ces difficultés.
- Complexité de la pièce : les pièces complexes peuvent modifier l’écoulement du matériau et la conception de l’outillage, ce qui affecte la capacité à maintenir des tolérances serrées. Il est essentiel de maîtriser la pression d’injection, la viscosité de la résine et le temps de remplissage du moule pour assurer une qualité constante.
- Outillage : la conception et le matériau du moule, ainsi que le nombre d’empreintes, influencent les tolérances réalisables. Un chauffage et un refroidissement réguliers sont essentiels au maintien de tolérances serrées. Les moules multi-empreintes ou familiaux nécessitent une conception et un soutien attentifs afin d’éviter les erreurs dues aux variations de pression ou de température.
Comment réduire l’incidence des facteurs qui influencent les tolérances de moulage par injection ?
Plusieurs stratégies permettent de réduire l’incidence des facteurs qui influencent les tolérances de moulage par injection :
- Conception pour la fabrication (DFM):
- Appliquez les principes DFM dès les premières étapes de la conception du moule afin d’anticiper les variations potentielles et d’éviter des reconceptions coûteuses. Concevez les pièces avec une épaisseur de paroi uniforme et des angles de dépouille adaptés, et réfléchissez à l’emplacement des bossages et des nervures pour limiter le gauchissement et le retrait.
- Choix des matériaux:
- Choisissez des matériaux dont le taux de retrait convient à l’application. Tenez compte de leur dilatation thermique et de leurs interactions possibles, en particulier dans les assemblages multimatières. Prévoyez des dimensions de moule supérieures pour compenser le retrait du matériau.
- Considérations relatives à l’outillage:
- Concevez les moules avec un outillage de précision afin de garantir des dimensions constantes pour les pièces en plastique. Optimisez notamment l’emplacement des points d’injection pour répartir uniformément la matière, utilisez des canaux de refroidissement pour obtenir un refroidissement homogène et positionnez les broches d’éjection de façon à limiter le gauchissement et les défauts de surface.
- Maîtrise du procédé:
- Mettez en place des contrôles efficaces pour maîtriser des variables telles que la température, la pression et le temps de refroidissement. Utilisez des capteurs pour surveiller ces paramètres en temps réel et effectuer rapidement les ajustements nécessaires au maintien de tolérances constantes.
- Prototypage rapide et essais:
- Recourez au prototypage rapide pour tester et améliorer les conceptions avant le lancement de la production à grande échelle. Vous pourrez ainsi ajuster la conception ou le procédé afin d’améliorer les tolérances et la qualité des pièces.
Normes de tolérances du moulage par injection
Voici un tableau illustrant les tolérances dimensionnelles en millimètres (mm) :
| Matériau | Plage dimensionnelle | Tolérance commerciale | Tolérance de précision |
| ABS | 1 to 20 | ±0.100 | ±0.050 |
| 21 to 100 | ±0.150 | ±0.100 | |
| 101 to 160 | ±0.325 | ±0.100 | |
| Mélange ABS/PC | 1 to 20 | ±0.100 | ±0.050 |
| 21 to 100 | ±0.150 | ±0.100 | |
| GPS | 1 to 20 | ±0.075 | ±0.050 |
| 21 to 100 | ±0.150 | ±0.080 | |
| PEHD | 1 to 20 | ±0.125 | ±0.075 |
| 21 to 100 | ±0.170 | ±0.110 | |
| PEBD | 1 to 20 | ±0.125 | ±0.075 |
| 21 to 100 | ±0.170 | ±0.110 | |
| PPO/PPE modifié | 1 to 20 | ±0.100 | ±0.050 |
| 21 to 100 | ±0.150 | ±0.100 | |
| PA | 1 to 20 | ±0.075 | ±0.030 |
| 21 to 100 | ±0.160 | ±0.130 | |
| PA 30% GF | 1 to 20 | ±0.060 | ±0.030 |
| 21 to 100 | ±0.120 | ±0.100 | |
| PBT 30% GF | 1 to 20 | ±0.060 | ±0.030 |
| 21 to 100 | ±0.120 | ±0.100 | |
| PC | 1 to 20 | ±0.060 | ±0.030 |
| 21 to 100 | ±0.120 | ±0.100 | |
| PC chargé à 20% de fibres de verre | 1 to 20 | ±0.050 | ±0.030 |
| 21 to 100 | ±0.100 | ±0.080 | |
| PMMA | 1 to 20 | ±0.075 | ±0.050 |
| 21 to 100 | ±0.120 | ±0.070 | |
| POM | 1 to 20 | ±0.075 | ±0.030 |
| 21 to 100 | ±0.160 | ±0.130 | |
| PP chargé à 20% de talc | 1 to 20 | ±0.100 | ±0.050 |
| 21 to 100 | ±0.120 | ±0.100 | |
| PPO/PPE | 1 to 20 | ±0.080 | ±0.050 |
| 21 to 100 | ±0.100 | ±0.080 | |
| PPS, 30% fibres de verre | 1 to 20 | ±0.050 | ±0.050 |
| 21 to 100 | ±0.080 | ±0.080 | |
| SAN | 1 to 20 | ±0.080 | ±0.050 |
| 21 to 100 | ±0.100 | ±0.080 |
Le tableau suivant présente les dimensions des tolérances de concentricité et d’ovalité (en mm)
| Matériau | Plage dimensionnelle | Tolérance commerciale | Tolérance de précision |
| ABS | jusqu’à 100 | ±0.230 | ±0.130 |
| Mélange ABS/PC | jusqu’à 100 | ±0.230 | ±0.130 |
| GPS | jusqu’à 100 | ±0.250 | ±0.150 |
| PEHD | jusqu’à 100 | ±0.250 | ±0.150 |
| PEBD | jusqu’à 100 | ±0.250 | ±0.150 |
| PA | jusqu’à 100 | ±0.250 | ±0.150 |
| PA, 30% fibres de verre | jusqu’à 100 | ±0.150 | ±0.100 |
| PBT, 30% fibres de verre | jusqu’à 100 | ±0.150 | ±0.100 |
| PC | jusqu’à 100 | ±0.130 | ±0.080 |
| PC, 20% GF | jusqu’à 100 | ±0.130 | ±0.080 |
| PMMA | jusqu’à 100 | ±0.250 | ±0.150 |
| POM | jusqu’à 100 | ±0.250 | ±0.150 |
| PP | jusqu’à 100 | ±0.250 | ±0.150 |
| PP chargé à 20% de talc | jusqu’à 100 | ±0.250 | ±0.150 |
| PPO/PPE | jusqu’à 100 | ±0.230 | ±0.130 |
| PPS, 30% fibres de verre | jusqu’à 100 | ±0.130 | ±0.080 |
| SAN | jusqu’à 100 | ±0.230 | ±0.130 |
Straightness/Flatness Tolerances (mm)
| Matériau | Feature Size | Tolérance commerciale | Tolérance fine |
| ABS | 0–100 mm | ±0.380 | ±0.250 |
| 101–160 mm | ±0.800 | ±0.500 | |
| Mélange ABS/PC | 0–100 mm | ±0.380 | ±0.250 |
| 101–160 mm | ±0.800 | ±0.500 | |
| PA | 0–100 mm | ±0.300 | ±0.150 |
| 101–160 mm | ±0.500 | ±0.250 | |
| PA chargé à 30% de fibres de verre | 0–100 mm | ±0.150 | ±0.080 |
| 101–160 mm | ±0.200 | ±0.100 | |
| POM | 0–100 mm | ±0.300 | ±0.150 |
| 101–160 mm | ±0.500 | ±0.250 | |
| PP | 0–100 mm | ±0.850 | ±0.500 |
| 101–160 mm | ±1.500 | ±0.850 | |
| SAN | 0–100 mm | ±0.380 | ±0.250 |
| 101–160 mm | ±0.800 | ±0.500 |
Blind Hole Depths Tolerances (mm)
| Matériau | Depth Range | Tolérance commerciale | Tolérance fine |
| ABS | jusqu’à 100 mm | ±0.200 | ±0.100 |
| Mélange ABS/PC | jusqu’à 100 mm | ±0.200 | ±0.100 |
| PA | jusqu’à 100 mm | ±0.150 | ±0.080 |
| PA chargé à 30% de fibres de verre | jusqu’à 100 mm | ±0.100 | ±0.050 |
| POM | jusqu’à 100 mm | ±0.150 | ±0.080 |
| PP | jusqu’à 100 mm | ±0.250 | ±0.150 |
| SAN | jusqu’à 100 mm | ±0.200 | ±0.100 |
Tolérances de diamètre des trous (mm)
| Matériau | Plage de diamètre | Tolérance commerciale | Tolérance fine |
| ABS | jusqu’à 100 mm | ±0.100 | ±0.050 |
| Mélange ABS/PC | jusqu’à 100 mm | ±0.100 | ±0.050 |
| PA | jusqu’à 100 mm | ±0.080 | ±0.040 |
| PA chargé à 30% de fibres de verre | jusqu’à 100 mm | ±0.050 | ±0.025 |
| POM | jusqu’à 100 mm | ±0.080 | ±0.040 |
| PP | jusqu’à 100 mm | ±0.120 | ±0.060 |
| SAN | jusqu’à 100 mm | ±0.100 | ±0.050 |







