
사출 성형 공차는 성형 부품의 치수 변화의 허용 한도를 정의합니다. 이러한 공차를 이해하고 관리하는 것은 부품이 의도 한대로 설계 사양 및 기능을 충족하도록 보장하는 데 중요합니다.
이 포괄적인 가이드에서는 공차에 영향을 미치는 요소, 정확한 공차 유지의 중요성, 완벽한 플라스틱 부품을 얻기 위한 최적화 전략을 살펴봅니다.
당신이 디자이너, 엔지니어, 또는 제조 업체이든,이 문서는 사출 성형 공정의 복잡성을 탐색하고 제품의 품질과 신뢰성을 향상시키는 데 필요한 지식을 갖추고 있습니다.
사출 성형 공차란 무엇인가요?
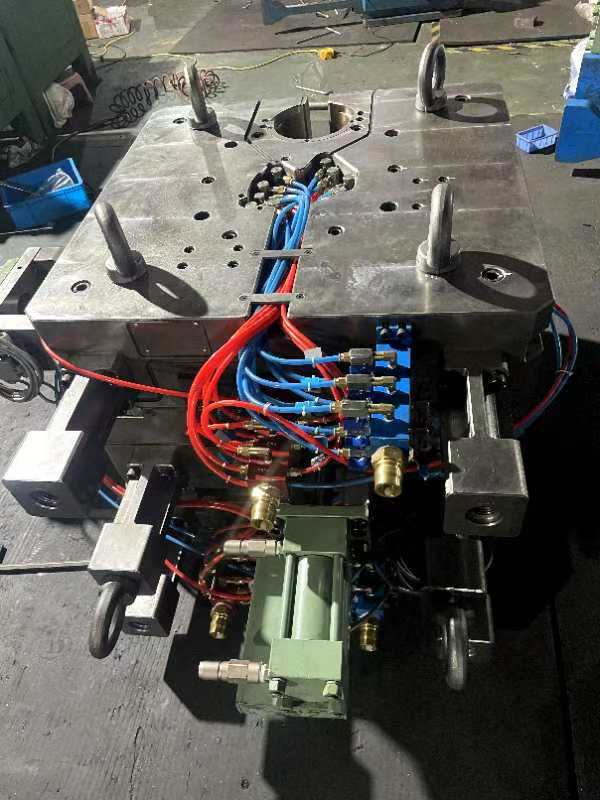
플라스틱 사출 성형 공차는 부품의 공칭 치수에서 허용 편차를 지정하는 밀리미터 또는 인치 단위의 플러스 또는 마이너스 (±) 값으로 표현됩니다. 특히 여러 구성 요소를 조립할 때 부품의 적합성과 기능을 적절하게 유지하는 데 중요합니다.
공차에는 가공 공차 와 수지 공차의 두 가지 유형이 있습니다.
기계로 가공 포용력은 형 공구 자체로 건설된 포용력을 나타납니다. 전형적으로, 주입 형은 +/- 0.003 인치 (0.076 mm)의 포용력에 기계로 가공된 CNC입니다. 이것은 형 구멍 차원의 정밀도를 나타냅니다.
수지 공차는 재료 특성 및 성형 공정의 영향을받는 완성 된 성형 부품의 공차를 나타냅니다. 수지 공차는 일반적으로 +/- 0.002 인치 / 인치 (0.051 mm / mm)보다 크거나 같습니다.
함께, 이러한 두 가지 유형의 공차는 사출 성형 부품에 대해 달성할 수 있는 전반적인 치수 정확도를 결정합니다.
실제 달성 가능한 공차는 다양한 요인에 따라 달라질 수 있습니다. 그러나 일반적으로 중요하지 않은 애플리케이션의 경우 일반적인 공차 비율은 ±0.1mm입니다. 더 엄격한 공차(예: 의료 부품)가 필요한 애플리케이션의 경우 ±0.025 이상입니다.
왜 사출 성형 공차가 중요합니까?
자동차, 항공 우주 및 의료 기기와 같은 많은 산업 분야에서는 안전 및 규정 준수에 대한 엄격한 허용 오차 요구 사항이 있습니다.
공차는 부품이 조립 및 작동 중에 의도한대로 올바르게 조립되는지 여부를 결정합니다. 작은 편차조차도 특히 복잡한 어셈블리의 경우 적합, 정렬 및 성능에 문제를 일으킬 수 있습니다.
사출 성형 공차에 영향을 미치는 것은 무엇입니까?
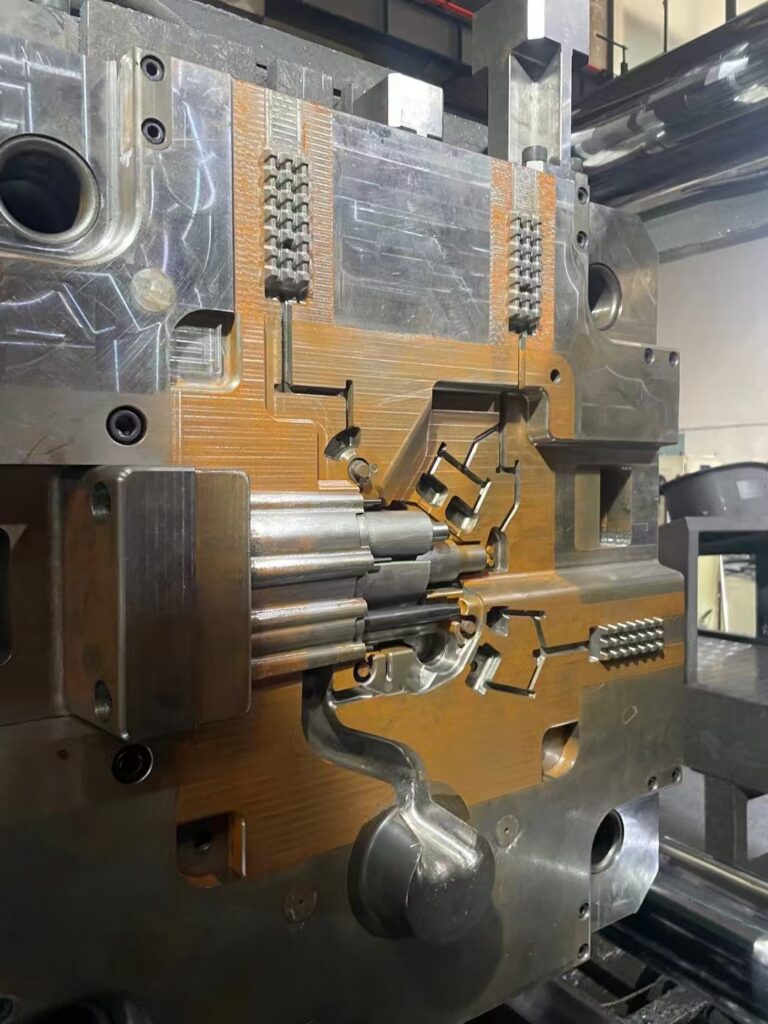
사출 성형 공차는 치수 정확도 및 성형 부품의 일관성에 영향을 미칠 수있는 몇 가지 요인에 의해 영향을받습니다.
- 수축량: 다른 물자에는 단단한 포용력을 달성하는 기능에 충격을 가하는 다른 수축량 비율이 있습니다. 크리스탈 물자에는 일반적으로 냉각 도중 단계 변화 때문에 무조직 물자와 비교된 더 높은 수축량 비율이 있습니다. 이것은 마지막 부속의 양 그리고 차원에 영향을 미칩니다.
- 뒤틀림: 수지가 금형 안에서 냉각되면 모든 부품에서 수축이 발생합니다. 벽 두께가 균일한 부품은 고르게 수축하는 경향이 있어 뒤틀림과 싱크 마크를 방지하는 데 도움이 됩니다. 반면 벽 두께가 균일하지 않은 부품은 냉각 및 수축 속도가 서로 달라지므로 설계로 인한 뒤틀림 가능성이 커집니다.
- 열팽창: 플라스틱은 일반적으로 온도가 변동할 때 치수 변화를 일으킬 수 있는 높은 열팽창률을 나타냅니다. 이는 부품이 온도 변화가 있는 환경에서 사용되거나 금속과 같은 재료와 결합될 때 특히 중요합니다.
- 부품 설계: 부품의 형상, 크기 및 벽 두께는 허용 오차 제어에 큰 영향을 미칩니다. 더 큰 부품 또는 두꺼운 섹션을 가진 부품은 서로 다른 수축 속도가 발생할 수 있으므로 엄격한 허용 오차를 유지하는 것이 더 어려울 수 있습니다. 균일한 벽 두께 및 전략적 설계 기능은 이러한 문제를 관리하는 데 도움이 될 수 있습니다.
- 부품 복잡성: 복잡한 부품은 소재 흐름 및 툴링 설계에 영향을 미쳐 엄격한 공차 유지에 영향을 줄 수 있습니다. 사출 압력, 수지 점도 및 금형 충전 시간을 적절히 관리하면 일관된 부품 품질을 보장할 수 있습니다.
- 공구: 금형의 설계 및 재료와 캐비티의 수는 원하는 공차에 도달하는 능력에 영향을 미칩니다. 일관된 냉각 및 가열은 엄격한 공차를 유지하는 데 중요합니다. 다중 캐비티 또는 패밀리 공구는 압력 또는 온도 변화로 인한 오류를 피하기 위해 신중한 설계와 지원이 필요합니다.
사출 성형 공차에 영향을 미치는 요인의 영향을 줄이는 방법
사출 성형 공차에 영향을 미치는 요인의 영향을 줄이려면 몇 가지 전략을 사용할 수 있습니다.
- 제조가능성 (DFM)를 위한 디자인:
- 금형 설계 프로세스 초기에 DFM 관행에 참여하여 잠재적 인 차이를 예측하고 비용이 많이 드는 재 설계를 피하십시오. 여기에는 일관된 벽 두께와 적절한 초안 각도로 부품을 설계하고 뒤틀림 및 수축을 최소화하기 위해 보스 및 갈비뼈와 같은 기능의 배치를 고려하는 것이 포함됩니다.
- 물자 선택:
- 응용 분야에 적합한 수축률의 재료를 선택하십시오. 열팽창 특성과 특히 다중 재료 어셈블리에서 서로 다른 재료가 상호 작용하는 방법을 고려하십시오. 재료 수축을 고려하기 위해 금형 치수를 크게 조정하십시오.
- 툴링 고려 사항:
- 일관된 플라스틱 부품 치수를 보장하려면 정밀 공구를 사용해 금형을 설계합니다. 여기에는 균일한 재료 흐름을 위한 게이트 위치 최적화, 고른 냉각을 위한 냉각 채널 사용, 뒤틀림과 표면 결함을 최소화하는 이젝터 핀 배치가 포함됩니다.
- 공정 제어:
- 온도, 압력 및 냉각 시간과 같은 변수를 관리하기 위한 효과적인 공정 제어를 구현합니다. 센서를 사용하여 이러한 파라미터를 실시간으로 모니터링하여 일관된 허용 오차를 유지하도록 신속하게 조정할 수 있습니다.
- 급속한 Prototyping 및 테스트:
- 신속한 프로토 타이핑을 활용하여 본격적인 생산 전에 설계를 테스트하고 구체화하십시오. 이를 통해 설계 또는 공정을 조정하여 공차 및 부품 품질을 향상시킬 수 있습니다.
사출 성형 포용력 기준은
밀리미터(mm) 단위의 치수 공차를 시각화한 표입니다.
| 재료 | 차원 범위 | 일반 공차 | 정밀도 포용력 |
| ABS | 1에서 20 | ±0.100 | ±0.050 |
| 21에서 100 | ±0.150 | ±0.100 | |
| 101에서 160 | ±0.325 | ±0.100 | |
| ABS/PC 혼합물 | 1에서 20 | ±0.100 | ±0.050 |
| 21에서 100 | ±0.150 | ±0.100 | |
| GPS 지원 | 1에서 20 | ±0.075 | ±0.050 |
| 21에서 100 | ±0.150 | ±0.080 | |
| HDPE 비디오 | 1에서 20 | ±0.125 | ±0.075 |
| 21에서 100 | ±0.170 | ±0.110 | |
| LDPE에는 | 1에서 20 | ±0.125 | ±0.075 |
| 21에서 100 | ±0.170 | ±0.110 | |
| 형태 PPO/PPE | 1에서 20 | ±0.100 | ±0.050 |
| 21에서 100 | ±0.150 | ±0.100 | |
| PA에서 | 1에서 20 | ±0.075 | ±0.030 |
| 21에서 100 | ±0.160 | ±0.130 | |
| 최대 30% GF | 1에서 20 | ±0.060 | ±0.030 |
| 21에서 100 | ±0.120 | ±0.100 | |
| 최대 30% GF | 1에서 20 | ±0.060 | ±0.030 |
| 21에서 100 | ±0.120 | ±0.100 | |
| 사이트 맵 | 1에서 20 | ±0.060 | ±0.030 |
| 21에서 100 | ±0.120 | ±0.100 | |
| PC 20% 유리 | 1에서 20 | ±0.050 | ±0.030 |
| 21에서 100 | ±0.100 | ±0.080 | |
| PMMA에서 | 1에서 20 | ±0.075 | ±0.050 |
| 21에서 100 | ±0.120 | ±0.070 | |
| POM | 1에서 20 | ±0.075 | ±0.030 |
| 21에서 100 | ±0.160 | ±0.130 | |
| PP의 20% 활석 | 1에서 20 | ±0.100 | ±0.050 |
| 21에서 100 | ±0.120 | ±0.100 | |
| PPO/포스트 | 1에서 20 | ±0.080 | ±0.050 |
| 21에서 100 | ±0.100 | ±0.080 | |
| PPS, 30% GF입니다. | 1에서 20 | ±0.050 | ±0.050 |
| 21에서 100 | ±0.080 | ±0.080 | |
| SAN | 1에서 20 | ±0.080 | ±0.050 |
| 21에서 100 | ±0.100 | ±0.080 |
다음 표는 동심도/비대칭 공차의 차원을 시각화합니다.
| 재료 | 차원 범위 | 일반 공차 | 정밀도 포용력 |
| ABS | 최대 100 | ±0.230 | ±0.130 |
| ABS/PC 혼합물 | 최대 100 | ±0.230 | ±0.130 |
| GPS 지원 | 최대 100 | ±0.250 | ±0.150 |
| HDPE 비디오 | 최대 100 | ±0.250 | ±0.150 |
| LDPE에는 | 최대 100 | ±0.250 | ±0.150 |
| PA에서 | 최대 100 | ±0.250 | ±0.150 |
| PA, 30% GF입니다 | 최대 100 | ±0.150 | ±0.100 |
| 무게: 30% gf | 최대 100 | ±0.150 | ±0.100 |
| 사이트 맵 | 최대 100 | ±0.130 | ±0.080 |
| PC, 20%년 GF | 최대 100 | ±0.130 | ±0.080 |
| PMMA에서 | 최대 100 | ±0.250 | ±0.150 |
| POM | 최대 100 | ±0.250 | ±0.150 |
| PP | 최대 100 | ±0.250 | ±0.150 |
| PP의 20% 활석 | 최대 100 | ±0.250 | ±0.150 |
| PPO/포스트 | 최대 100 | ±0.230 | ±0.130 |
| PPS, 30% GF입니다. | 최대 100 | ±0.130 | ±0.080 |
| SAN | 최대 100 | ±0.230 | ±0.130 |
직진성/편평함 포용력 (mm)
| 재료 | 기능 크기 | 일반 공차 | 정밀한 포용력 |
| ABS | 0~100mm의 | ±0.380 | ±0.250 |
| 직경 101–160 mm | ±0.800 | ±0.500 | |
| ABS/PC 혼합물 | 0~100mm의 | ±0.380 | ±0.250 |
| 직경 101–160 mm | ±0.800 | ±0.500 | |
| PA에서 | 0~100mm의 | ±0.300 | ±0.150 |
| 직경 101–160 mm | ±0.500 | ±0.250 | |
| 폴리에스터 GF 30% | 0~100mm의 | ±0.150 | ±0.080 |
| 직경 101–160 mm | ±0.200 | ±0.100 | |
| POM | 0~100mm의 | ±0.300 | ±0.150 |
| 직경 101–160 mm | ±0.500 | ±0.250 | |
| PP | 0~100mm의 | ±0.850 | ±0.500 |
| 직경 101–160 mm | ±1.500 | ±0.850 | |
| SAN | 0~100mm의 | ±0.380 | ±0.250 |
| 직경 101–160 mm | ±0.800 | ±0.500 |
눈 먼 구멍 깊이 포용력 (mm)
| 재료 | 깊이 범위 | 일반 공차 | 정밀한 포용력 |
| ABS | 최대 100 mm | ±0.200 | ±0.100 |
| ABS/PC 혼합물 | 최대 100 mm | ±0.200 | ±0.100 |
| PA에서 | 최대 100 mm | ±0.150 | ±0.080 |
| 폴리에스터 GF 30% | 최대 100 mm | ±0.100 | ±0.050 |
| POM | 최대 100 mm | ±0.150 | ±0.080 |
| PP | 최대 100 mm | ±0.250 | ±0.150 |
| SAN | 최대 100 mm | ±0.200 | ±0.100 |
구멍 직경 포용력 (mm)
| 재료 | 지금 연락 | 일반 공차 | 정밀한 포용력 |
| ABS | 최대 100 mm | ±0.100 | ±0.050 |
| ABS/PC 혼합물 | 최대 100 mm | ±0.100 | ±0.050 |
| PA에서 | 최대 100 mm | ±0.080 | ±0.040 |
| 폴리에스터 GF 30% | 최대 100 mm | ±0.050 | ±0.025 |
| POM | 최대 100 mm | ±0.080 | ±0.040 |
| PP | 최대 100 mm | ±0.120 | ±0.060 |
| SAN | 최대 100 mm | ±0.100 | ±0.050 |







