
Las tolerancias de moldeo por inyección definen los límites permisibles de variación dimensional en las piezas moldeadas. Comprender y gestionar estas tolerancias es crucial para garantizar que las piezas cumplan con las especificaciones de diseño y funcionen según lo previsto.
En esta guía completa, exploraremos los factores que influyen en las tolerancias, la importancia de mantener tolerancias precisas y las estrategias para optimizarlas para lograr componentes plásticos impecables.
Ya sea que sea un diseñador, ingeniero o fabricante, este artículo lo equipará con el conocimiento necesario para navegar por las complejidades del proceso de moldeo por inyección y mejorar la calidad y confiabilidad de sus productos.
¿Qué es la tolerancia al moldeo por inyección?
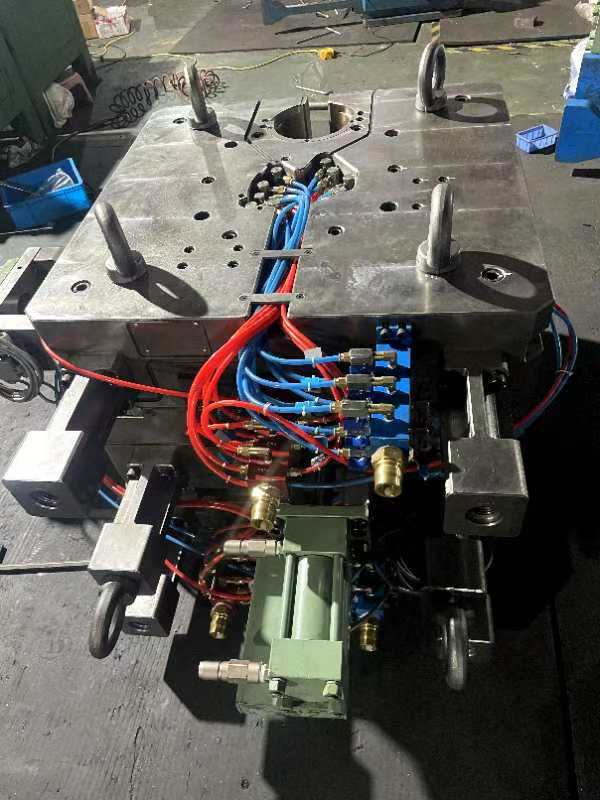
Las tolerancias de moldeo por inyección de plástico se expresan como valores más o menos () en milímetros o pulgadas que especifican la desviación aceptable de las dimensiones nominales de una pieza. Son cruciales para garantizar que las piezas se ajusten y funcionen correctamente, especialmente al ensamblar múltiples componentes.
Hay dos tipos de tolerancia: tolerancia de mecanizado y tolerancia de resina.
La tolerancia de mecanizado se refiere a la tolerancia incorporada en la propia herramienta de moldeo. Típicamente, los moldes de inyección son mecanizados por CNC a tolerancias de +/- 0,003 pulgadas (0,076 mm). Esto representa la precisión de las dimensiones de la cavidad del molde.
La tolerancia a la resina se refiere a la tolerancia de la pieza moldeada terminada, que está influenciada por las propiedades del material y el proceso de moldeo. La tolerancia de la resina es generalmente mayor o igual que hasta +/- 0,002 pulgadas por pulgada (0,051 mm por mm).
En conjunto, estos dos tipos de tolerancias determinan la precisión dimensional global que se puede lograr para las piezas moldeadas por inyección.
Las tolerancias alcanzables reales pueden variar en función de diferentes factores. Sin embargo, en general, para aplicaciones no críticas, la tasa de tolerancia típica es 0,1 mm; para aplicaciones que requieren tolerancias más estrictas (por ejemplo, piezas médicas) 0.025 o mejor.
¿Por qué son importantes las tolerancias de moldeo por inyección?
Muchas industrias, como la automotriz, aeroespacial y dispositivos médicos, tienen estrictos requisitos de tolerancia para la seguridad y el cumplimiento normativo.
Las tolerancias determinan si las piezas encajarán correctamente durante el montaje y funcionarán según lo previsto. Incluso pequeñas desviaciones pueden causar problemas con el ajuste, la alineación y el rendimiento, especialmente para ensamblajes complejos.
¿Qué afecta a las tolerancias del moldeo por inyección?
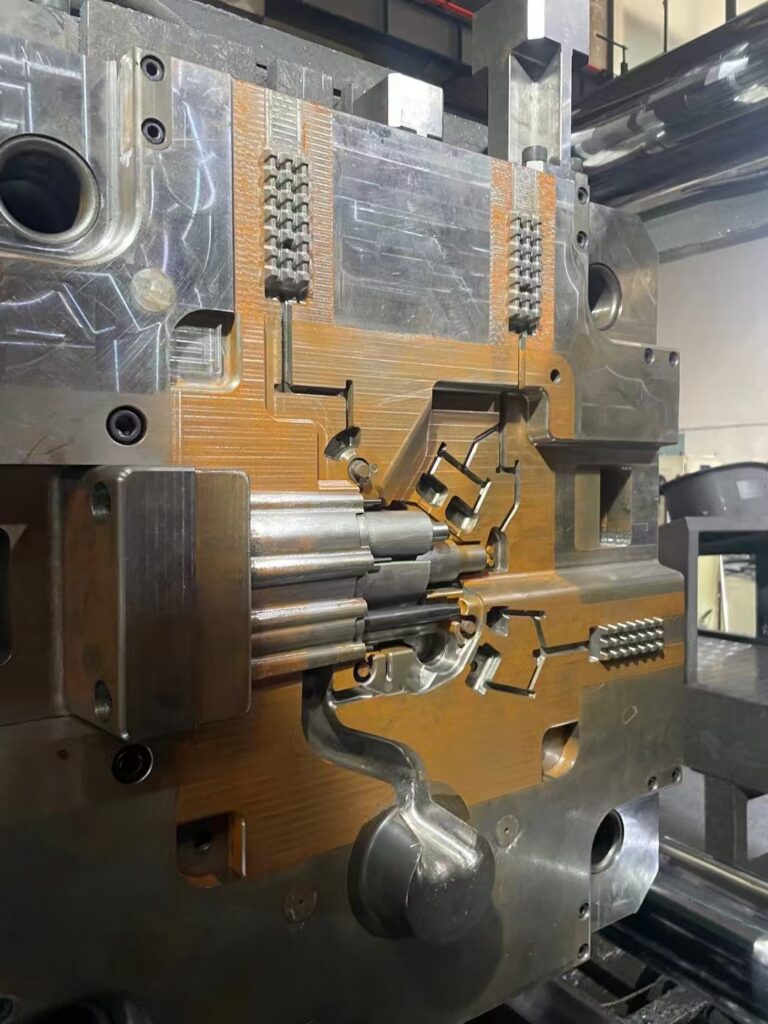
Las tolerancias de moldeo por inyección están influenciadas por varios factores, que pueden afectar la precisión dimensional y la consistencia de las piezas moldeadas. Estos son los principales factores basados en:
- Contracción: Los diferentes materiales tienen diferentes tasas de contracción, lo que afecta la capacidad de lograr tolerancias ajustadas. Los materiales cristalinos generalmente tienen tasas de contracción más altas en comparación con los materiales amorfos debido a los cambios de fase durante el enfriamiento. Esto afecta el volumen y las dimensiones de la parte final.
- Warpage: A medida que la resina se enfría en el molde, todas las partes experimentan encogimiento. Las piezas con un espesor de pared uniforme tienden a encogerse uniformemente, lo que ayuda a prevenir las marcas de deformación y hundimiento. Por el contrario, las piezas con espesores de pared no uniformes se enfrían y se encogen a velocidades variables, lo que lleva a una mayor probabilidad de alabeo debido al diseño.
- Expansión térmicaLos plásticos generalmente exhiben altas tasas de expansión térmica, lo que puede causar cambios dimensionales cuando las temperaturas fluctúan. Esto es especialmente crucial cuando las piezas se utilizan en entornos con variaciones de temperatura o se combinan con materiales como metales.
- Diseño de la piezaLa geometría, el tamaño y el grosor de la pared de una pieza influyen significativamente en el control de tolerancia. Las partes más grandes o aquellas con secciones gruesas pueden experimentar diferentes tasas de contracción, lo que hace que sea más difícil mantener tolerancias estrechas. El grosor uniforme de la pared y las características de diseño estratégico pueden ayudar a manejar estos problemas.
- Parte Complejidad: Las piezas complejas pueden afectar el flujo de material y el diseño de herramientas, afectando la capacidad de mantener tolerancias ajustadas. La gestión adecuada de la presión de inyección, la viscosidad de la resina y el tiempo de llenado del molde es esencial para garantizar una calidad constante de la pieza.
- Utillaje: El diseño y el material del molde, así como el número de cavidades, afectan la capacidad de lograr las tolerancias deseadas. La refrigeración y el calentamiento constantes son cruciales para mantener tolerancias estrictas. Las herramientas multicavidad o familiares requieren un diseño y soporte cuidadosos para evitar errores debidos a variaciones de presión o temperatura.
Cómo reducir el impacto de los factores que afectan las tolerancias del moldeo por inyección
Para reducir el impacto de los factores que afectan las tolerancias de moldeo por inyección, se pueden emplear varias estrategias:
- Diseño para la fabricación (DFM):
- Participar en prácticas DFM temprano en el proceso de diseño del molde para anticipar posibles variaciones y evitar rediseños costosos. Esto implica diseñar piezas con espesores de pared consistentes y ángulos de inclinación apropiados y considerar la colocación de características como salientes y costillas para minimizar el alabeo y la contracción.
- Selección de materiales:
- Elija materiales con tasas de contracción adecuadas para la aplicación. Considere las propiedades de expansión térmica y cómo pueden interactuar los diferentes materiales, especialmente en ensamblajes de múltiples materiales. Sobredimensionar las dimensiones del molde para tener en cuenta la contracción del material.
- Consideraciones de herramientas:
- Diseñe moldes con herramientas precisas para garantizar dimensiones de piezas de plástico consistentes. Esto incluye la optimización de las ubicaciones de la entrada para un flujo uniforme de material, el uso de canales de enfriamiento para un enfriamiento uniforme y la colocación de pasadores eyectores para minimizar la deformación y los defectos de la superficie.
- Control de procesos:
- Implementar controles de proceso eficaces para gestionar variables como la temperatura, la presión y el tiempo de enfriamiento. Utilice sensores para monitorear estos parámetros en tiempo real, lo que permite ajustes rápidos para mantener tolerancias consistentes.
- Prototipado y pruebas rápidas:
- Utilice prototipos rápidos para probar y refinar diseños antes de la producción a gran escala. Esto permite realizar ajustes en el diseño o proceso para mejorar las tolerancias y la calidad de las piezas.
Los estándares de tolerancias de moldeo por inyección
Aquí hay una tabla que visualiza las tolerancias dimensionales en milímetros (mm):
| Material | Rango de dimensiones | Tolerancia comercial | Tolerancia de precisión |
| ABS | 1 a 20 | ±0.100 | ±0.050 |
| 21 a 100 | ±0.150 | ±0.100 | |
| 101 a 160 | ±0.325 | ±0.100 | |
| Mezcla de ABS/PC | 1 a 20 | ±0.100 | ±0.050 |
| 21 a 100 | ±0.150 | ±0.100 | |
| GPS | 1 a 20 | ±0.075 | ±0.050 |
| 21 a 100 | ±0.150 | ±0.080 | |
| HDPE | 1 a 20 | ±0.125 | ±0.075 |
| 21 a 100 | ±0.170 | ±0.110 | |
| LDPE | 1 a 20 | ±0.125 | ±0.075 |
| 21 a 100 | ±0.170 | ±0.110 | |
| Mod PPO/PPE | 1 a 20 | ±0.100 | ±0.050 |
| 21 a 100 | ±0.150 | ±0.100 | |
| PA | 1 a 20 | ±0.075 | ±0.030 |
| 21 a 100 | ±0.160 | ±0.130 | |
| PA 30% GF | 1 a 20 | ±0.060 | ±0.030 |
| 21 a 100 | ±0.120 | ±0.100 | |
| PBT 30% GF | 1 a 20 | ±0.060 | ±0.030 |
| 21 a 100 | ±0.120 | ±0.100 | |
| PC | 1 a 20 | ±0.060 | ±0.030 |
| 21 a 100 | ±0.120 | ±0.100 | |
| PC 20% de vidrio | 1 a 20 | ±0.050 | ±0.030 |
| 21 a 100 | ±0.100 | ±0.080 | |
| PMMA | 1 a 20 | ±0.075 | ±0.050 |
| 21 a 100 | ±0.120 | ±0.070 | |
| POM | 1 a 20 | ±0.075 | ±0.030 |
| 21 a 100 | ±0.160 | ±0.130 | |
| PP, 20% Talco | 1 a 20 | ±0.100 | ±0.050 |
| 21 a 100 | ±0.120 | ±0.100 | |
| PPO/PPE | 1 a 20 | ±0.080 | ±0.050 |
| 21 a 100 | ±0.100 | ±0.080 | |
| PPS, 30% GF | 1 a 20 | ±0.050 | ±0.050 |
| 21 a 100 | ±0.080 | ±0.080 | |
| SAN | 1 a 20 | ±0.080 | ±0.050 |
| 21 a 100 | ±0.100 | ±0.080 |
La siguiente tabla visualiza las dimensiones de Concentricidad/Ovalidad Tolerancias (en mm)
| Material | Rango de dimensiones | Tolerancia comercial | Tolerancia de precisión |
| ABS | hasta 100 | ±0.230 | ±0.130 |
| Mezcla de ABS/PC | hasta 100 | ±0.230 | ±0.130 |
| GPS | hasta 100 | ±0.250 | ±0.150 |
| HDPE | hasta 100 | ±0.250 | ±0.150 |
| LDPE | hasta 100 | ±0.250 | ±0.150 |
| PA | hasta 100 | ±0.250 | ±0.150 |
| PA, 30% GF | hasta 100 | ±0.150 | ±0.100 |
| PBT, 30% GF | hasta 100 | ±0.150 | ±0.100 |
| PC | hasta 100 | ±0.130 | ±0.080 |
| PC, 20% GF | hasta 100 | ±0.130 | ±0.080 |
| PMMA | hasta 100 | ±0.250 | ±0.150 |
| POM | hasta 100 | ±0.250 | ±0.150 |
| PP | hasta 100 | ±0.250 | ±0.150 |
| PP, 20% Talco | hasta 100 | ±0.250 | ±0.150 |
| PPO/PPE | hasta 100 | ±0.230 | ±0.130 |
| PPS, 30% GF | hasta 100 | ±0.130 | ±0.080 |
| SAN | hasta 100 | ±0.230 | ±0.130 |
Tolerancias de Rectitud/Flatitud (mm)
| Material | Tamaño de la característica | Tolerancia comercial | Tolerancia fina |
| ABS | 0–100 mm | ±0.380 | ±0.250 |
| 101–160 mm | ±0.800 | ±0.500 | |
| Mezcla de ABS/PC | 0–100 mm | ±0.380 | ±0.250 |
| 101–160 mm | ±0.800 | ±0.500 | |
| PA | 0–100 mm | ±0.300 | ±0.150 |
| 101–160 mm | ±0.500 | ±0.250 | |
| PA GF 30% | 0–100 mm | ±0.150 | ±0.080 |
| 101–160 mm | ±0.200 | ±0.100 | |
| POM | 0–100 mm | ±0.300 | ±0.150 |
| 101–160 mm | ±0.500 | ±0.250 | |
| PP | 0–100 mm | ±0.850 | ±0.500 |
| 101–160 mm | ±1.500 | ±0.850 | |
| SAN | 0–100 mm | ±0.380 | ±0.250 |
| 101–160 mm | ±0.800 | ±0.500 |
Profundidad del agujero ciego tolerancias (mm)
| Material | Rango de profundidad | Tolerancia comercial | Tolerancia fina |
| ABS | hasta 100 mm | ±0.200 | ±0.100 |
| Mezcla de ABS/PC | hasta 100 mm | ±0.200 | ±0.100 |
| PA | hasta 100 mm | ±0.150 | ±0.080 |
| PA GF 30% | hasta 100 mm | ±0.100 | ±0.050 |
| POM | hasta 100 mm | ±0.150 | ±0.080 |
| PP | hasta 100 mm | ±0.250 | ±0.150 |
| SAN | hasta 100 mm | ±0.200 | ±0.100 |
Tolerancias de diámetro de agujero (mm)
| Material | Rango de diámetro | Tolerancia comercial | Tolerancia fina |
| ABS | hasta 100 mm | ±0.100 | ±0.050 |
| Mezcla de ABS/PC | hasta 100 mm | ±0.100 | ±0.050 |
| PA | hasta 100 mm | ±0.080 | ±0.040 |
| PA GF 30% | hasta 100 mm | ±0.050 | ±0.025 |
| POM | hasta 100 mm | ±0.080 | ±0.040 |
| PP | hasta 100 mm | ±0.120 | ±0.060 |
| SAN | hasta 100 mm | ±0.100 | ±0.050 |







