
Tolerancje formowania wtrysku określają dopuszczalne granice różnic wymiarowych w formowanych częściach. Zrozumienie i zarządzanie tymi tolerancjami ma kluczowe znaczenie dla zapewnienia, że części spełniają specyfikacje konstrukcyjne i działają zgodnie z przeznaczeniem.
W tym kompleksowym przewodniku zbadamy czynniki wpływające na tolerancję, znaczenie utrzymania dokładnych tolerancji oraz strategie optymalizacji ich w celu osiągnięcia bezsprzecznych elementów z tworzyw sztucznych.
Niezależnie od tego, czy jesteś projektantem, inżynierem, czy producentem, artykuł ten zaopatrzy Cię w wiedzę konieczną do nawigacji złożoności procesu wtrysku i poprawy jakości i niezawodności swoich produktów.
Co to jest tolerancje wtryskowe?
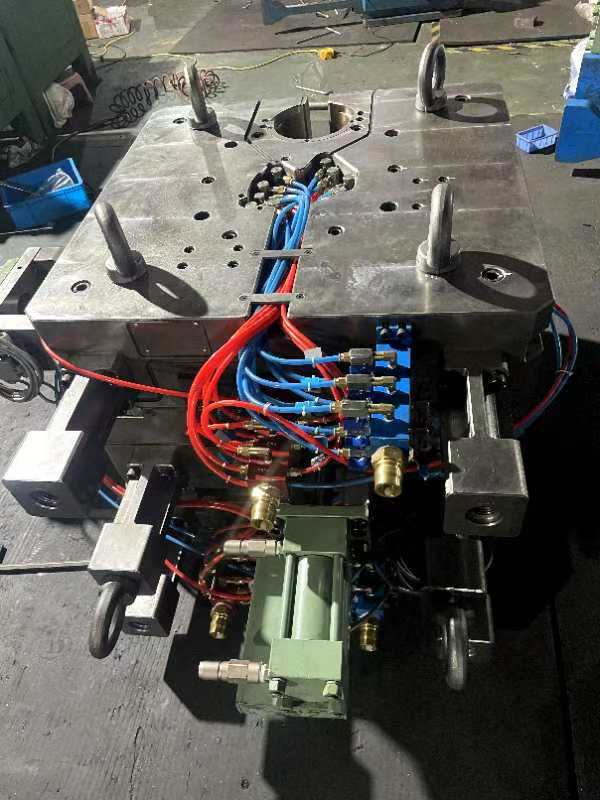
Tolerancje wtrysku z tworzyw sztucznych są wyrażone jako wartości plus lub minus (±) w milimetrach lub calach, które określają dopuszczalne odchylenie od nominalnych wymiarów części. Są one kluczowe dla zapewnienia prawidłowego dopasowania części i funkcji, zwłaszcza podczas montażu wielu komponentów.
Istnieją dwa rodzaje tolerancji: tolerancji i tolerancji żywicy.
Tolerancja obróbki odnosi się do tolerancji wbudowanej do samego narzędzia form. Zazwyczaj, formy wtrysku są obrabiane CNC do tolerancji +/- 0,003 cala (0,076 mm). To odpowiada precyzji wymiarów jamy formowej.
Tolerancja rezynu odnosi się do tolerancji gotowej części formowanej, która ma wpływ na właściwości materiału i proces formowania. Tolerancja żywicy jest zazwyczaj większa lub równa +/- 0,002 cala na cal (0,051 mm na mm).
Te dwa rodzaje tolerancji wspólnie określają ogólną wymiarową dokładność osiąganą dla formowanych części.
Rzeczywiste osiągalne tolerancje mogą się różnić w zależności od różnych czynników. Jednak, ogólnie, dla zastosowań innych niż krytyczne, wskaźnik tolerancji wynosi ±0.1 mm; dla zastosowań wymagających ściślejszych tolerancji (np. części medycznych) wynosi ±0.025 lub więcej.
Dlaczego tolerancje wtryskowe są ważne?
Wiele gałęzi przemysłu, takich jak samochody, przestrzeń lotnicza i wyroby medyczne, ma surowe wymogi tolerancji w zakresie bezpieczeństwa i zgodności regulacyjnej.
Tolerancje określają, czy części będą prawidłowo pasowały do siebie podczas montażu i funkcji zgodnie z zamierzeniem. Nawet niewielkie odchylenia mogą powodować problemy z dopasowaniem, ustawieniem i wydajnością, zwłaszcza dla złożonych zespołów.
Co powoduje tolerancje wtrysku?
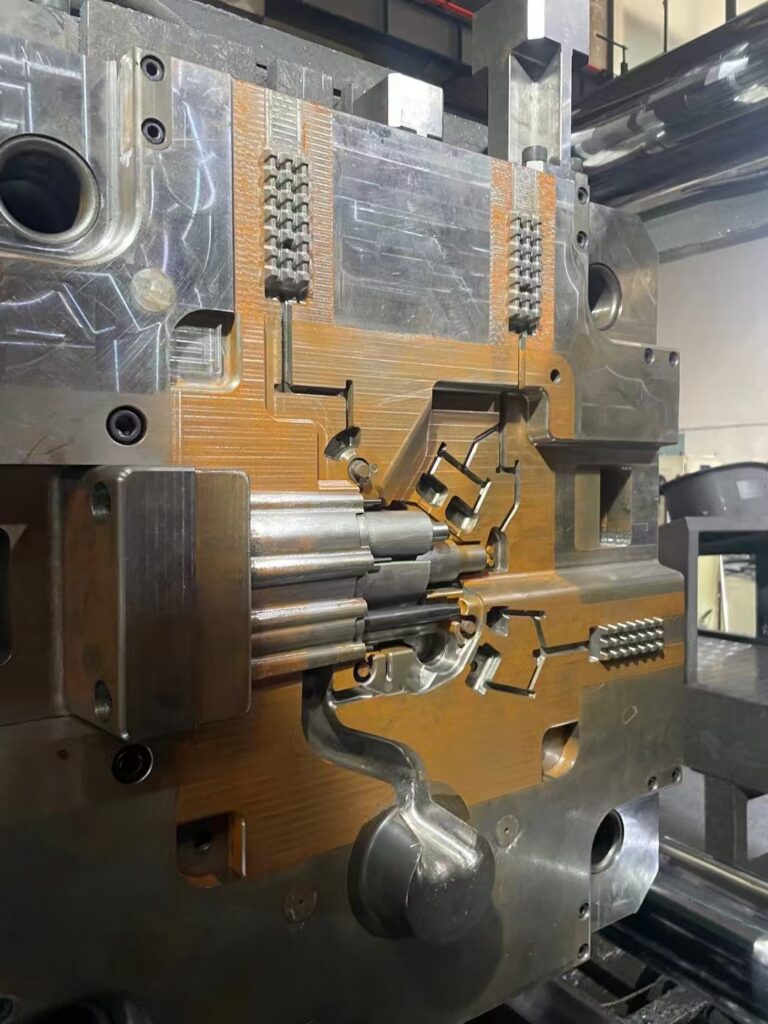
Na tolerancje formowania wtrysku wpływa kilka czynników, które mogą wpływać na dokładność wymiarową i spójność formowanych części. Oto główne czynniki oparte:
- Zmniejszanie: Różne materiały mają różne szybkości kurczenia się, co wpływa na zdolność do osiągnięcia ciasnych tolerancji. Materiały kryształowe mają zazwyczaj wyższy wskaźnik kurczenia w porównaniu z amorficznymi materiałami ze względu na zmiany fazy podczas chłodzenia. Wpływa to na objętość i wymiary części końcowej.
- Warpage: Jak żywica chłodzi w formie, wszystkie części doświadczają kurczenia. Części o jednolitej grubości ściany mają tendencję do równomiernego zmniejszania się, co pomaga zapobiegać warpowania i zlewania śladów. W przeciwieństwie do tego, części z nieuniformową grubością ściany chłodzą i kurczą się w różnych tempach, co prowadzi do zwiększonego prawdopodobieństwa warpowania ze względu na projekt.
- Rozbudowa termiczna: Plastycy wykazują na ogół wysoką szybkość ekspansji cieplnej, która może powodować zmiany wymiarowe przy wahaniach temperatury. Jest to szczególnie istotne, gdy części stosowane są w środowisku z wahaniami temperatury lub są połączone z materiałami takimi jak metale.
- Części Design: Geometria, wielkość i grubość ściany części znacznie wpływają na kontrolę tolerancji. Większe części lub części o grubych odcinkach mogą odczuwać różne stawki kurczliwości, co sprawia, że bardziej wyzwanie do utrzymania ciasnych tolerancji. Jednolita grubość ściany i funkcje projektowania strategicznego mogą pomóc rozwiązać te kwestie.
- Złożoność części: Złożona część może wpływać na przepływ materiału i konstrukcję oprzyrządowania, wpływając na zdolność do utrzymania ciasnych tolerancji. Odpowiednie zarządzanie ciśnieniem wtryskowym, lepkością żywicy i czasem wypełniania form ma zasadnicze znaczenie dla zapewnienia spójnej jakości części.
- Oprzyrządowanie: Konsekwentne chłodzenie i ogrzewanie mają kluczowe znaczenie dla utrzymania ciasnych tolerancji, a także liczby ubytków, wpływają na zdolność do osiągnięcia pożądanych tolerancji. Multi-cavity lub family narzędzia wymagają starannego projektowania i wsparcia, aby uniknąć błędów spowodowanych ciśnieniem lub wahaniami temperatury.
Jak zmniejszyć wpływ czynników wpływających na wstrzyknięcie dożylne
Aby zmniejszyć wpływ czynników wpływających na tolerancję formowania wtrysku, można zastosować kilka strategii:
- Konstrukcja wyrobów (DFM):
- Zaangażowanie się w praktyki DFM na początku procesu projektowania form, aby przewidzieć potencjalne różnice i uniknąć kosztownych przebudów. Obejmuje to projektowanie części o spójnych grubości ściany i odpowiednich kątów projektu oraz uwzględnienie umieszczenia cech, takich jak szefowie i żebra, w celu zminimalizowania wojny i kurczenia.
- Wybór materiału:
- Wybierz materiały z odpowiednimi szybkościami kurczenia dla aplikacji. Zastanów się nad właściwościami rozszerzania termicznego i jak różne materiały mogą oddziaływać, zwłaszcza w zespołach wielomaterialnych.
- Rozważanie narzędzi:
- Formy projektowe z precyzyjnym oprzyrządowaniem zapewniającym spójne wymiary części z tworzywa sztucznego. Obejmuje to optymalizujące lokalizacje bram dla równomiernego przepływu materiału, wykorzystując kanały chłodzące do jednolitego chłodzenia, oraz umieszczanie wtyczek w celu zminimalizowania warp i wad powierzchniowych.
- Kontrola procesu:
- Wdrożenie skutecznej kontroli procesu w celu zarządzania zmiennymi, takimi jak temperatura, ciśnienie i czas chłodzenia. Użyj czujników do monitorowania tych parametrów w czasie rzeczywistym, umożliwiających szybkie dostosowanie do utrzymania spójnych tolerancji.
- Szybkie prototypowanie i badanie:
- Wykorzystanie szybkich prototypów do testowania i rafinacji przed pełną produkcją. Pozwala to na dostosowanie do projektu lub procesu w celu poprawy tolerancji i jakości części.
Standardy tolerancji tolerancji wtrysku
Oto tabela wizualizacji tolerancji wymiarów w milimetrach (mm):
| Materiał | Zakres wymiarów | Tolerancja handlowa | Tolerancja dokładności |
| ABS | 1–20 | ±0.100 | ±0.050 |
| 21–100 | ±0.150 | ±0.100 | |
| 101 do 160 | ±0.325 | ±0.100 | |
| Mieszanka ABS/PC | 1–20 | ±0.100 | ±0.050 |
| 21–100 | ±0.150 | ±0.100 | |
| GPS | 1–20 | ±0.075 | ±0.050 |
| 21–100 | ±0.150 | ±0.080 | |
| HDPE | 1–20 | ±0.125 | ±0.075 |
| 21–100 | ±0.170 | ±0.110 | |
| LDPE | 1–20 | ±0.125 | ±0.075 |
| 21–100 | ±0.170 | ±0.110 | |
| Mod PPO/PPE | 1–20 | ±0.100 | ±0.050 |
| 21–100 | ±0.150 | ±0.100 | |
| PA | 1–20 | ±0.075 | ±0.030 |
| 21–100 | ±0.160 | ±0.130 | |
| PA 30% GF | 1–20 | ±0.060 | ±0.030 |
| 21–100 | ±0.120 | ±0.100 | |
| PBT 30% GF | 1–20 | ±0.060 | ±0.030 |
| 21–100 | ±0.120 | ±0.100 | |
| PC | 1–20 | ±0.060 | ±0.030 |
| 21–100 | ±0.120 | ±0.100 | |
| PC 20% Glass | 1–20 | ±0.050 | ±0.030 |
| 21–100 | ±0.100 | ±0.080 | |
| PMMA | 1–20 | ±0.075 | ±0.050 |
| 21–100 | ±0.120 | ±0.070 | |
| POM | 1–20 | ±0.075 | ±0.030 |
| 21–100 | ±0.160 | ±0.130 | |
| PP, 20% Talek | 1–20 | ±0.100 | ±0.050 |
| 21–100 | ±0.120 | ±0.100 | |
| PPO/PPE | 1–20 | ±0.080 | ±0.050 |
| 21–100 | ±0.100 | ±0.080 | |
| PPS, 30% GF | 1–20 | ±0.050 | ±0.050 |
| 21–100 | ±0.080 | ±0.080 | |
| SAN | 1–20 | ±0.080 | ±0.050 |
| 21–100 | ±0.100 | ±0.080 |
Poniższa tabela wizualizuje wymiary koncentryczności/tolerancji Owalitności (w mm)
| Materiał | Zakres wymiarów | Tolerancja handlowa | Tolerancja dokładności |
| ABS | do 100 | ±0.230 | ±0.130 |
| Mieszanka ABS/PC | do 100 | ±0.230 | ±0.130 |
| GPS | do 100 | ±0.250 | ±0.150 |
| HDPE | do 100 | ±0.250 | ±0.150 |
| LDPE | do 100 | ±0.250 | ±0.150 |
| PA | do 100 | ±0.250 | ±0.150 |
| PA, 30% GF | do 100 | ±0.150 | ±0.100 |
| PBT, 30% GF | do 100 | ±0.150 | ±0.100 |
| PC | do 100 | ±0.130 | ±0.080 |
| PC, 20% GF | do 100 | ±0.130 | ±0.080 |
| PMMA | do 100 | ±0.250 | ±0.150 |
| POM | do 100 | ±0.250 | ±0.150 |
| PP | do 100 | ±0.250 | ±0.150 |
| PP, 20% Talek | do 100 | ±0.250 | ±0.150 |
| PPO/PPE | do 100 | ±0.230 | ±0.130 |
| PPS, 30% GF | do 100 | ±0.130 | ±0.080 |
| SAN | do 100 | ±0.230 | ±0.130 |
Prostość/stabilność (mm)
| Materiał | Rozmiar funkcji | Tolerancja handlowa | Niezła tolerancja |
| ABS | 0–100 mm | ±0.380 | ±0.250 |
| 101–160 mm | ±0.800 | ±0.500 | |
| Mieszanka ABS/PC | 0–100 mm | ±0.380 | ±0.250 |
| 101–160 mm | ±0.800 | ±0.500 | |
| PA | 0–100 mm | ±0.300 | ±0.150 |
| 101–160 mm | ±0.500 | ±0.250 | |
| PA GF 30% | 0–100 mm | ±0.150 | ±0.080 |
| 101–160 mm | ±0.200 | ±0.100 | |
| POM | 0–100 mm | ±0.300 | ±0.150 |
| 101–160 mm | ±0.500 | ±0.250 | |
| PP | 0–100 mm | ±0.850 | ±0.500 |
| 101–160 mm | ±1.500 | ±0.850 | |
| SAN | 0–100 mm | ±0.380 | ±0.250 |
| 101–160 mm | ±0.800 | ±0.500 |
Głębokość otworów niewidomych (mm)
| Materiał | Zakres głębokości | Tolerancja handlowa | Niezła tolerancja |
| ABS | do 100 mm | ±0.200 | ±0.100 |
| Mieszanka ABS/PC | do 100 mm | ±0.200 | ±0.100 |
| PA | do 100 mm | ±0.150 | ±0.080 |
| PA GF 30% | do 100 mm | ±0.100 | ±0.050 |
| POM | do 100 mm | ±0.150 | ±0.080 |
| PP | do 100 mm | ±0.250 | ±0.150 |
| SAN | do 100 mm | ±0.200 | ±0.100 |
Prędkość otworu (mm)
| Materiał | Zakres średnica | Tolerancja handlowa | Niezła tolerancja |
| ABS | do 100 mm | ±0.100 | ±0.050 |
| Mieszanka ABS/PC | do 100 mm | ±0.100 | ±0.050 |
| PA | do 100 mm | ±0.080 | ±0.040 |
| PA GF 30% | do 100 mm | ±0.050 | ±0.025 |
| POM | do 100 mm | ±0.080 | ±0.040 |
| PP | do 100 mm | ±0.120 | ±0.060 |
| SAN | do 100 mm | ±0.100 | ±0.050 |






