
Tolerâncias de moldagem por injeção definem os limites permitidos de variação dimensional em peças moldadas. Entender e gerenciar essas tolerâncias é crucial para garantir que as peças atendam às especificações de design e funcionem como pretendido.
Neste guia abrangente, exploraremos os fatores que influenciam as tolerâncias, a importância de manter tolerâncias precisas e estratégias para otimizá-las para alcançar componentes plásticos perfeitos.
Se você é um designer, engenheiro ou fabricante, este artigo irá equipá-lo com o conhecimento necessário para navegar nas complexidades do processo de moldagem por injeção e melhorar a qualidade e confiabilidade de seus produtos.
O que são tolerâncias de moldagem por injeção?
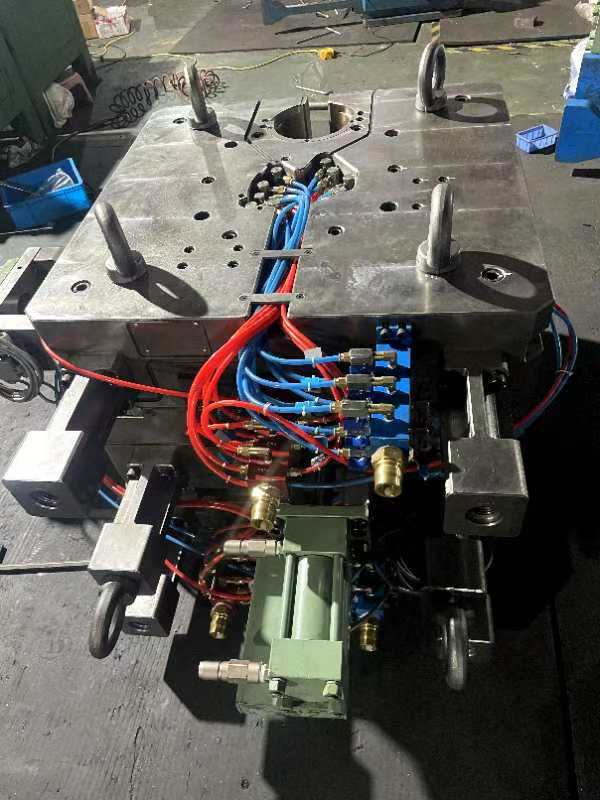
As tolerâncias de moldagem por injeção de plástico são expressas em valores de mais ou menos () em milímetros ou polegadas que especificam o desvio aceitável das dimensões nominais de uma peça. Eles são cruciais para garantir que as peças se encaixem e funcionem corretamente, especialmente ao montar vários componentes.
Existem dois tipos de tolerância: tolerância à usinagem e tolerância à resina.
Tolerância de usinagem refere-se à tolerância embutida na própria ferramenta de molde. Normalmente, os moldes de injeção são usinados em CNC para tolerâncias de + /- 0,003 polegadas (0,076 mm). Isso representa a precisão das dimensões da cavidade do molde.
A tolerância à resina refere-se à tolerância da peça moldada acabada, que é influenciada pelas propriedades do material e pelo processo de moldagem. A tolerância à resina é geralmente maior ou igual a + / – 0,002 polegadas por polegada (0,051 mm por mm).
Juntos, esses dois tipos de tolerâncias determinam a precisão dimensional global alcançável para peças moldadas por injeção.
As tolerâncias realizáveis podem variar com base em diferentes fatores. No entanto, em geral, para aplicações não críticas, a taxa de tolerância típica é de 0,1 mm; para aplicações que exigem tolerâncias mais apertadas (por exemplo, peças médicas) é 0,025.
Por que as tolerâncias de moldagem por injeção são importantes?
Muitas indústrias, como automotivo, aeroespacial e dispositivos médicos, têm rigorosos requisitos de tolerância para a segurança e conformidade regulamentar.
As tolerâncias determinam se as peças se encaixam corretamente durante a montagem e funcionam como pretendido. Mesmo pequenos desvios podem causar problemas com ajuste, alinhamento e desempenho, especialmente para montagens complexas.
O que afeta as tolerâncias de moldagem por injeção?
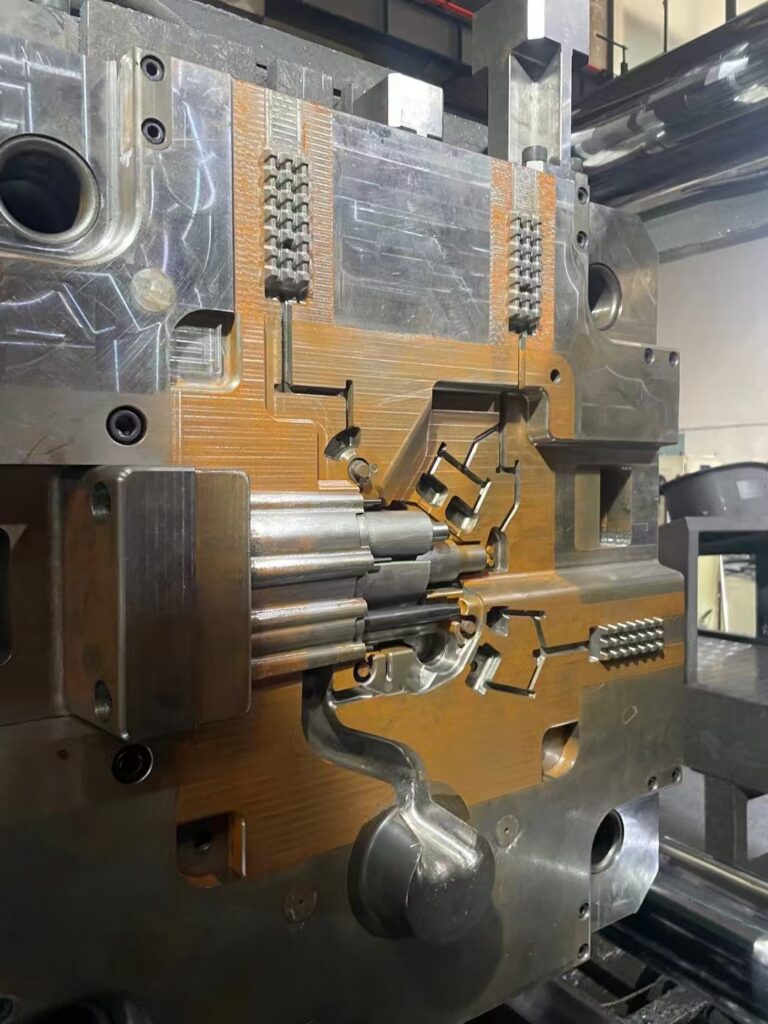
As tolerâncias de moldagem por injeção são influenciadas por vários fatores, o que pode afetar a precisão dimensional e a consistência das peças moldadas. Aqui estão os principais fatores baseados:
- Encolhimento: Diferentes materiais têm diferentes taxas de encolhimento, que afetam a capacidade de alcançar tolerâncias apertadas. Os materiais cristalinos geralmente têm taxas de encolhimento mais altas em comparação com materiais amorfos devido a mudanças de fase durante o resfriamento. Isso afeta o volume e as dimensões da parte final.
- Empeno: À medida que a resina arrefece no molde, todas as peças sofrem retração. Peças com espessura de parede uniforme tendem a retrair de forma homogénea, o que ajuda a evitar empeno e marcas de retração. Em contrapartida, paredes com espessuras diferentes arrefecem e retraem a ritmos distintos, aumentando o risco de empeno devido ao projeto.
- Expansão térmica: Os plásticos geralmente exibem altas taxas de expansão térmica, o que pode causar mudanças dimensionais quando as temperaturas flutuam. Isso é especialmente crucial quando as peças são usadas em ambientes com variações de temperatura ou são combinadas com materiais como metais.
- Design de peças: A geometria, o tamanho e a espessura da parede de uma peça influenciam significativamente o controle de tolerância. Peças maiores ou aquelas com seções grossas podem experimentar diferentes taxas de encolhimento, tornando mais desafiador manter tolerâncias apertadas. A espessura da parede uniforme e os recursos de design estratégico podem ajudar a gerenciar esses problemas.
- Parte Complexidade: As peças complexas podem afetar o fluxo de material e o projeto de ferramentas, impactando a capacidade de manter tolerâncias apertadas. O gerenciamento adequado da pressão de injeção, viscosidade da resina e tempo de preenchimento do molde é essencial para garantir a qualidade consistente da peça.
- Ferramental: O design e o material do molde, bem como o número de cavidades, afetam a capacidade de alcançar as tolerâncias desejadas. O resfriamento e o aquecimento consistentes são cruciais para manter tolerâncias apertadas. Ferramentas multicavidade ou familiares exigem design e suporte cuidadosos para evitar erros devido a variações de pressão ou temperatura.
Como reduzir o impacto de fatores que afetam as tolerâncias de moldagem por injeção
Para reduzir o impacto de fatores que afetam as tolerâncias à moldagem por injeção, várias estratégias podem ser empregadas:
- Design para fabricação (DFM):
- Aplique práticas de DFM desde o início do projeto do molde para antecipar possíveis variações e evitar reprojetos dispendiosos. Isso inclui projetar peças com espessura de parede uniforme, ângulos de saída adequados e posicionamento cuidadoso de elementos como ressaltos de fixação e nervuras, para minimizar o empenamento e a contração.
- Seleção do material:
- Escolha materiais com taxas de encolhimento adequadas para a aplicação. Considere as propriedades de expansão térmica e como diferentes materiais podem interagir, especialmente em conjuntos multimateriais. Sobredimensionar as dimensões do molde para contabilizar o encolhimento do material.
- Considerações sobre ferramentas:
- Moldes de design com ferramentas precisas para garantir dimensões de peças plásticas consistentes. Isso inclui a otimização de locais de ponto de injeção para fluxo de material uniforme, usando canais de resfriamento para resfriamento uniforme e colocando pinos de ejetor para minimizar defeitos de deformação e superfície.
- Controle do processo:
- Implemente controles de processo eficazes para gerenciar variáveis como temperatura, pressão e tempo de resfriamento. Use sensores para monitorar esses parâmetros em tempo real, permitindo ajustes rápidos para manter tolerâncias consistentes.
- Prototipagem rápida e testes:
- Utilize prototipagem rápida para testar e refinar projetos antes da produção em grande escala. Isso permite que ajustes sejam feitos no projeto ou processo para melhorar as tolerâncias e a qualidade da peça.
Os padrões de tolerâncias de moldagem por injeção
Aqui está uma tabela visualizando as tolerâncias dimensionais em milímetros (mm):
| Material | Escala da dimensão | Tolerância comercial | Tolerância de precisão |
| ABS | 1 a 20 | ±0.100 | ±0.050 |
| 21 a 100 | ±0.150 | ±0.100 | |
| 101 a 160 | ±0.325 | ±0.100 | |
| Mistura ABS/PC | 1 a 20 | ±0.100 | ±0.050 |
| 21 a 100 | ±0.150 | ±0.100 | |
| GPS | 1 a 20 | ±0.075 | ±0.050 |
| 21 a 100 | ±0.150 | ±0.080 | |
| HDPE | 1 a 20 | ±0.125 | ±0.075 |
| 21 a 100 | ±0.170 | ±0.110 | |
| LDPE | 1 a 20 | ±0.125 | ±0.075 |
| 21 a 100 | ±0.170 | ±0.110 | |
| Mod PPO/PPE | 1 a 20 | ±0.100 | ±0.050 |
| 21 a 100 | ±0.150 | ±0.100 | |
| PA | 1 a 20 | ±0.075 | ±0.030 |
| 21 a 100 | ±0.160 | ±0.130 | |
| PA 30% GF | 1 a 20 | ±0.060 | ±0.030 |
| 21 a 100 | ±0.120 | ±0.100 | |
| PBT 30% GF | 1 a 20 | ±0.060 | ±0.030 |
| 21 a 100 | ±0.120 | ±0.100 | |
| PC | 1 a 20 | ±0.060 | ±0.030 |
| 21 a 100 | ±0.120 | ±0.100 | |
| PC 20% de vidro | 1 a 20 | ±0.050 | ±0.030 |
| 21 a 100 | ±0.100 | ±0.080 | |
| PMMA | 1 a 20 | ±0.075 | ±0.050 |
| 21 a 100 | ±0.120 | ±0.070 | |
| POM | 1 a 20 | ±0.075 | ±0.030 |
| 21 a 100 | ±0.160 | ±0.130 | |
| PP, 20% Talco | 1 a 20 | ±0.100 | ±0.050 |
| 21 a 100 | ±0.120 | ±0.100 | |
| PPO/PPE | 1 a 20 | ±0.080 | ±0.050 |
| 21 a 100 | ±0.100 | ±0.080 | |
| PPS, 30% GF | 1 a 20 | ±0.050 | ±0.050 |
| 21 a 100 | ±0.080 | ±0.080 | |
| SAN | 1 a 20 | ±0.080 | ±0.050 |
| 21 a 100 | ±0.100 | ±0.080 |
A tabela a seguir visualiza as dimensões de Concentricidade/Tolerâncias de Ovalidade (em mm)
| Material | Escala da dimensão | Tolerância comercial | Tolerância de precisão |
| ABS | até 100 | ±0.230 | ±0.130 |
| Mistura ABS/PC | até 100 | ±0.230 | ±0.130 |
| GPS | até 100 | ±0.250 | ±0.150 |
| HDPE | até 100 | ±0.250 | ±0.150 |
| LDPE | até 100 | ±0.250 | ±0.150 |
| PA | até 100 | ±0.250 | ±0.150 |
| PA, 30% GF | até 100 | ±0.150 | ±0.100 |
| PBT, 30% GF | até 100 | ±0.150 | ±0.100 |
| PC | até 100 | ±0.130 | ±0.080 |
| PC, 20% GF | até 100 | ±0.130 | ±0.080 |
| PMMA | até 100 | ±0.250 | ±0.150 |
| POM | até 100 | ±0.250 | ±0.150 |
| PP | até 100 | ±0.250 | ±0.150 |
| PP, 20% Talco | até 100 | ±0.250 | ±0.150 |
| PPO/PPE | até 100 | ±0.230 | ±0.130 |
| PPS, 30% GF | até 100 | ±0.130 | ±0.080 |
| SAN | até 100 | ±0.230 | ±0.130 |
Tolerâncias de straightness/Flatness (mm)
| Material | Tamanho da Característica | Tolerância comercial | Tolerância fina |
| ABS | 0–100 mm | ±0.380 | ±0.250 |
| 101–160 mm | ±0.800 | ±0.500 | |
| Mistura ABS/PC | 0–100 mm | ±0.380 | ±0.250 |
| 101–160 mm | ±0.800 | ±0.500 | |
| PA | 0–100 mm | ±0.300 | ±0.150 |
| 101–160 mm | ±0.500 | ±0.250 | |
| PA GF 30% | 0–100 mm | ±0.150 | ±0.080 |
| 101–160 mm | ±0.200 | ±0.100 | |
| POM | 0–100 mm | ±0.300 | ±0.150 |
| 101–160 mm | ±0.500 | ±0.250 | |
| PP | 0–100 mm | ±0.850 | ±0.500 |
| 101–160 mm | ±1.500 | ±0.850 | |
| SAN | 0–100 mm | ±0.380 | ±0.250 |
| 101–160 mm | ±0.800 | ±0.500 |
Tolerâncias de profundidades de furo cego (mm)
| Material | Profundidade Gama | Tolerância comercial | Tolerância fina |
| ABS | até 100 mm | ±0.200 | ±0.100 |
| Mistura ABS/PC | até 100 mm | ±0.200 | ±0.100 |
| PA | até 100 mm | ±0.150 | ±0.080 |
| PA GF 30% | até 100 mm | ±0.100 | ±0.050 |
| POM | até 100 mm | ±0.150 | ±0.080 |
| PP | até 100 mm | ±0.250 | ±0.150 |
| SAN | até 100 mm | ±0.200 | ±0.100 |
Tolerâncias do diâmetro do furo (mm)
| Material | Faixa de diâmetro | Tolerância comercial | Tolerância fina |
| ABS | até 100 mm | ±0.100 | ±0.050 |
| Mistura ABS/PC | até 100 mm | ±0.100 | ±0.050 |
| PA | até 100 mm | ±0.080 | ±0.040 |
| PA GF 30% | até 100 mm | ±0.050 | ±0.025 |
| POM | até 100 mm | ±0.080 | ±0.040 |
| PP | até 100 mm | ±0.120 | ±0.060 |
| SAN | até 100 mm | ±0.100 | ±0.050 |







