
射出成形公差とは、成形部品の寸法ばらつきとして許容される範囲を定めたものです。部品が設計仕様を満たし、意図したとおりに機能するようにするには、公差を理解し管理することが重要です。
この包括的なガイドでは、公差に影響を与える要因、精密な公差を維持する重要性、そして高品質なプラスチック部品を実現するための最適化戦略について解説します。
設計者、エンジニア、製造業者のいずれであっても、この記事を通じて射出成形工程の複雑さに対応するための知識を身につけ、製品の品質と信頼性を高めることができます。
射出成形公差とは?
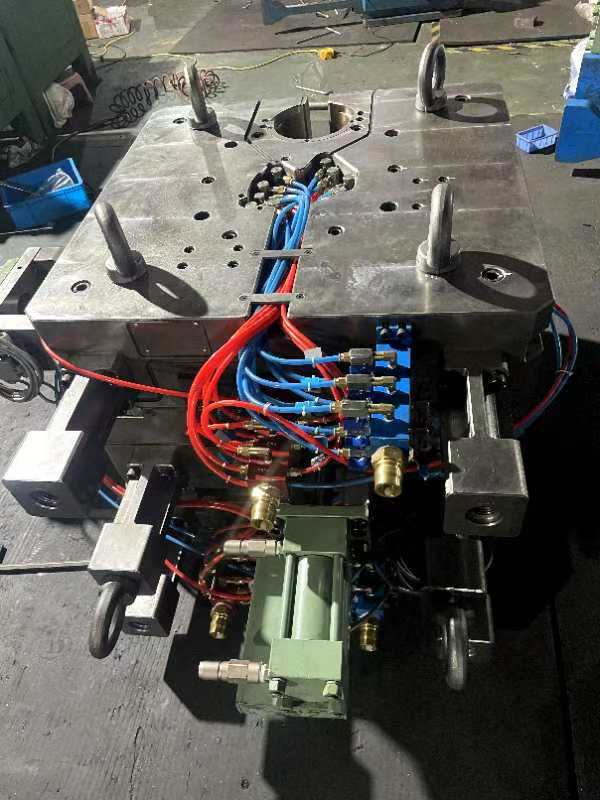
プラスチック射出成形の公差は、部品の基準寸法から許容される偏差を示すプラスマイナス(±)の値で、ミリメートルまたはインチで表されます。部品が正しく組み合わさり、適切に機能するために重要であり、複数の部品を組み立てる場合には特に欠かせません。
公差には、加工公差と樹脂公差の2種類があります。
加工公差とは、金型自体に設定される公差です。通常、射出成形金型はCNC加工により、+/- 0.003 inches (0.076 mm)の公差で製作されます。これは金型キャビティ寸法の精度を示します。
樹脂公差とは、材料特性や成形工程の影響を受ける、成形後の部品の公差です。樹脂公差は一般に、to +/- 0.002 inches per inch (0.051 mm per mm)以上となります。
この2種類の公差によって、射出成形部品で実現できる全体的な寸法精度が決まります。
実現可能な公差はさまざまな要因によって異なります。ただし一般に、重要度の低い用途では標準的な公差は±0.1 mmです。医療部品など、より厳しい公差が求められる用途では±0.025 or betterとなります。
射出成形公差が重要な理由
自動車、航空宇宙、医療機器など、多くの業界では安全性や法規制への適合のため、厳格な公差が求められます。
公差によって、部品が組み立て時に正しく組み合わさり、意図したとおりに機能するかどうかが決まります。わずかなずれでも、特に複雑なアセンブリでは、嵌合、位置合わせ、性能に問題が生じる可能性があります。
射出成形公差に影響する要因
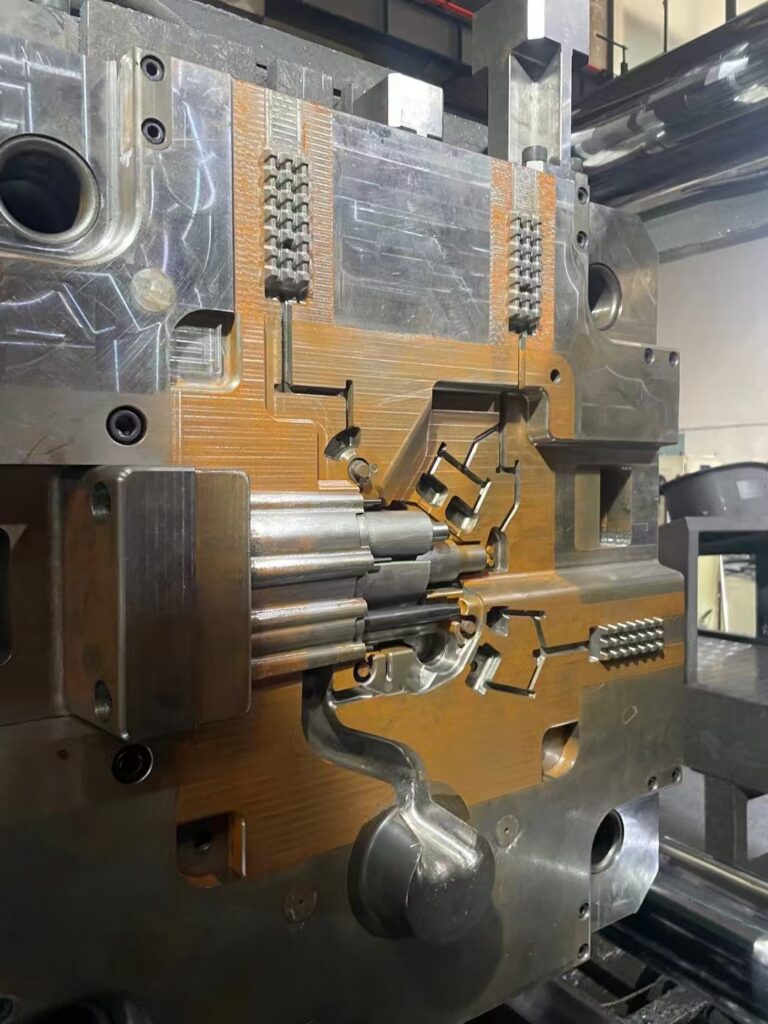
射出成形公差は、成形部品の寸法精度や一貫性に影響するさまざまな要因によって左右されます。主な要因は次のとおりです。
- 収縮:材料によって収縮率は異なり、厳しい公差の実現に影響します。結晶性材料は、冷却時の相変化により、一般に非晶性材料より収縮率が高くなります。その結果、最終部品の体積や寸法に影響が生じます。
- 反り:金型内で樹脂が冷却される際、すべての部品で収縮が起こります。肉厚が均一な部品は均等に収縮する傾向があり、反りやヒケの抑制につながります。一方、肉厚が不均一な部品は冷却・収縮の速度にばらつきが生じ、設計に起因する反りが発生しやすくなります。
- 熱膨張:プラスチックは一般に熱膨張率が高く、温度変化によって寸法が変わることがあります。温度変化のある環境で部品を使用する場合や、金属などの異なる材料と組み合わせる場合には、特に重要な要因です。
- 部品設計:部品の形状、サイズ、肉厚は、公差管理に大きく影響します。大型の部品や厚肉部分のある部品では収縮率が異なる場合があり、厳しい公差の維持が難しくなります。肉厚を均一にし、設計上の工夫を適切に取り入れることで、こうした問題を管理しやすくなります。
- 部品の複雑さ:複雑な部品は、材料の流れや金型設計に影響し、厳しい公差の維持を難しくすることがあります。安定した部品品質を確保するには、射出圧力、樹脂粘度、金型充填時間を適切に管理することが重要です。
- 金型設計:金型の設計や材質、キャビティ数は、目標公差の実現に影響します。厳しい公差を維持するには、冷却と加熱を均一に行うことが重要です。多個取り金型やファミリー金型では、圧力や温度のばらつきによる誤差を防ぐため、慎重な設計とサポートが必要です。
射出成形公差に影響する要因を抑える方法
射出成形公差に影響する要因を抑えるには、次のような対策が有効です。
- 製造性を考慮した設計(DFM):
- 金型設計の早い段階からDFMを取り入れ、ばらつきを予測して、コストのかかる設計変更を避けましょう。肉厚を均一にし、適切な抜き勾配を設けるほか、ボスやリブなどの形状の配置を検討して、反りや収縮を最小限に抑えます。
- 材料選定:
- 用途に適した収縮率の材料を選びましょう。熱膨張特性や、特に異種材料を組み合わせる場合の材料同士の相互作用も考慮します。材料の収縮を見込んで、金型寸法を大きめに設計します。
- 金型設計の検討事項:
- 精密な金型を設計し、プラスチック部品の寸法を安定させます。材料が均一に流れるようゲート位置を最適化し、均一に冷却するための冷却流路を設け、反りや表面欠陥を最小限に抑えられる位置にエジェクタピンを配置します。
- 工程管理:
- 温度、圧力、冷却時間などの変数を管理するため、効果的な工程管理を導入します。センサーでこれらのパラメーターをリアルタイムに監視し、迅速に調整することで、公差の一貫性を保ちます。
- ラピッドプロトタイピングと試験:
- 本格的な量産の前に、ラピッドプロトタイピングを活用して設計を検証・改善します。設計や工程を調整し、公差と部品品質を向上させることができます。
射出成形公差の規格
寸法公差をミリメートル(mm)で示した表は次のとおりです。
| 材料 | 寸法範囲 | 一般公差 | 精密公差 |
| ABS | 1~20 | ±0.100 | ±0.050 |
| 21~100 | ±0.150 | ±0.100 | |
| 101~160 | ±0.325 | ±0.100 | |
| ABS/PCブレンド | 1~20 | ±0.100 | ±0.050 |
| 21~100 | ±0.150 | ±0.100 | |
| GPS | 1~20 | ±0.075 | ±0.050 |
| 21~100 | ±0.150 | ±0.080 | |
| HDPE | 1~20 | ±0.125 | ±0.075 |
| 21~100 | ±0.170 | ±0.110 | |
| LDPE | 1~20 | ±0.125 | ±0.075 |
| 21~100 | ±0.170 | ±0.110 | |
| 変性PPO/PPE | 1~20 | ±0.100 | ±0.050 |
| 21~100 | ±0.150 | ±0.100 | |
| PA | 1~20 | ±0.075 | ±0.030 |
| 21~100 | ±0.160 | ±0.130 | |
| PA 30% GF | 1~20 | ±0.060 | ±0.030 |
| 21~100 | ±0.120 | ±0.100 | |
| PBT 30% GF | 1~20 | ±0.060 | ±0.030 |
| 21~100 | ±0.120 | ±0.100 | |
| PC | 1~20 | ±0.060 | ±0.030 |
| 21~100 | ±0.120 | ±0.100 | |
| PC 20% Glass | 1~20 | ±0.050 | ±0.030 |
| 21~100 | ±0.100 | ±0.080 | |
| PMMA | 1~20 | ±0.075 | ±0.050 |
| 21~100 | ±0.120 | ±0.070 | |
| POM | 1~20 | ±0.075 | ±0.030 |
| 21~100 | ±0.160 | ±0.130 | |
| PP、タルク 20% | 1~20 | ±0.100 | ±0.050 |
| 21~100 | ±0.120 | ±0.100 | |
| PPO/PPE | 1~20 | ±0.080 | ±0.050 |
| 21~100 | ±0.100 | ±0.080 | |
| PPS、GF 30% | 1~20 | ±0.050 | ±0.050 |
| 21~100 | ±0.080 | ±0.080 | |
| SAN | 1~20 | ±0.080 | ±0.050 |
| 21~100 | ±0.100 | ±0.080 |
次の表は、同心度/真円度公差(mm)の寸法を示しています。
| 材料 | 寸法範囲 | 一般公差 | 精密公差 |
| ABS | 100まで | ±0.230 | ±0.130 |
| ABS/PCブレンド | 100まで | ±0.230 | ±0.130 |
| GPS | 100まで | ±0.250 | ±0.150 |
| HDPE | 100まで | ±0.250 | ±0.150 |
| LDPE | 100まで | ±0.250 | ±0.150 |
| PA | 100まで | ±0.250 | ±0.150 |
| PA、GF 30% | 100まで | ±0.150 | ±0.100 |
| PBT、GF 30% | 100まで | ±0.150 | ±0.100 |
| PC | 100まで | ±0.130 | ±0.080 |
| PC、GF 20% | 100まで | ±0.130 | ±0.080 |
| PMMA | 100まで | ±0.250 | ±0.150 |
| POM | 100まで | ±0.250 | ±0.150 |
| PP | 100まで | ±0.250 | ±0.150 |
| PP、タルク 20% | 100まで | ±0.250 | ±0.150 |
| PPO/PPE | 100まで | ±0.230 | ±0.130 |
| PPS、GF 30% | 100まで | ±0.130 | ±0.080 |
| SAN | 100まで | ±0.230 | ±0.130 |
真直度/平面度公差(mm)
| 材料 | 形状サイズ | 一般公差 | 精密公差 |
| ABS | 0~100 mm | ±0.380 | ±0.250 |
| 101~160 mm | ±0.800 | ±0.500 | |
| ABS/PCブレンド | 0~100 mm | ±0.380 | ±0.250 |
| 101~160 mm | ±0.800 | ±0.500 | |
| PA | 0~100 mm | ±0.300 | ±0.150 |
| 101~160 mm | ±0.500 | ±0.250 | |
| PA GF 30% | 0~100 mm | ±0.150 | ±0.080 |
| 101~160 mm | ±0.200 | ±0.100 | |
| POM | 0~100 mm | ±0.300 | ±0.150 |
| 101~160 mm | ±0.500 | ±0.250 | |
| PP | 0~100 mm | ±0.850 | ±0.500 |
| 101~160 mm | ±1.500 | ±0.850 | |
| SAN | 0~100 mm | ±0.380 | ±0.250 |
| 101~160 mm | ±0.800 | ±0.500 |
止まり穴深さ公差(mm)
| 材料 | 深さ範囲 | 一般公差 | 精密公差 |
| ABS | 100 mmまで | ±0.200 | ±0.100 |
| ABS/PCブレンド | 100 mmまで | ±0.200 | ±0.100 |
| PA | 100 mmまで | ±0.150 | ±0.080 |
| PA GF 30% | 100 mmまで | ±0.100 | ±0.050 |
| POM | 100 mmまで | ±0.150 | ±0.080 |
| PP | 100 mmまで | ±0.250 | ±0.150 |
| SAN | 100 mmまで | ±0.200 | ±0.100 |
穴径公差(mm)
| 材料 | 直径範囲 | 一般公差 | 精密公差 |
| ABS | 100 mmまで | ±0.100 | ±0.050 |
| ABS/PCブレンド | 100 mmまで | ±0.100 | ±0.050 |
| PA | 100 mmまで | ±0.080 | ±0.040 |
| PA GF 30% | 100 mmまで | ±0.050 | ±0.025 |
| POM | 100 mmまで | ±0.080 | ±0.040 |
| PP | 100 mmまで | ±0.120 | ±0.060 |
| SAN | 100 mmまで | ±0.100 | ±0.050 |







