
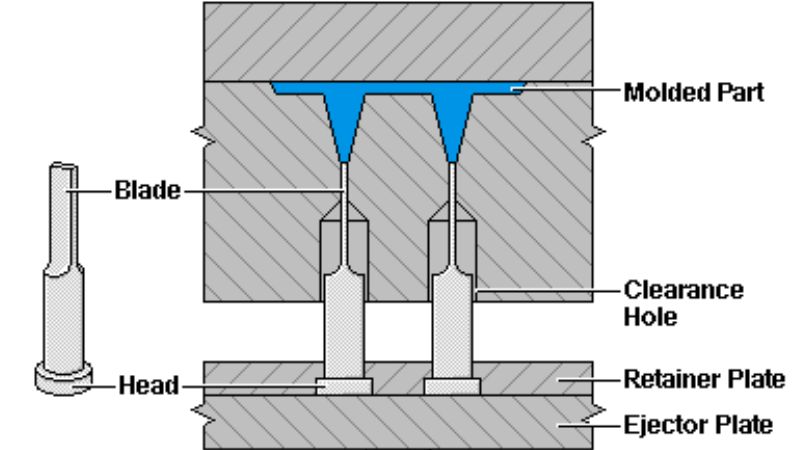
射出成形は、溶融したプラスチックを金型に注入してプラスチック部品を作る、広く用いられている方法です。主要な構成部品と使用するプラスチック材料は、最終製品の形状を決めるうえで重要な役割を果たします。
射出成形では、溶融プラスチックを金型に注入して部品を作ります。まず、プラスチック樹脂ペレットを加熱して溶かします。次に、高圧で溶融プラスチックを金型に注入します。金型は最終部品の形状や特徴を決めるもので、プラスチックを冷却して固化させ、目的の形状に成形します。
射出成形機の主要構成部品
射出成形機は、射出ユニット、金型、型締めユニットの3つの主要部分で構成されています。
- 射出ユニット:プラスチックを溶かして射出する部分です。ホッパー、ヒーター、そして溶融プラスチックを金型に押し込むスクリュー/プランジャーで構成されます。
- 金型:2つの半型で構成され、プラスチックを成形します。コアとキャビティが、部品の内面と外面を形作ります。
- 型締めユニット:射出および冷却工程の間、金型の両側をしっかりと保持し、部品が正確に成形されるようにします。
金型キャビティの設計方法
金型キャビティを設計する際は、最終製品の品質と効率に影響するいくつかの要素を考慮する必要があります。工程では、 コア とキャビティの役割を理解し、適切な設計要素を選び、金型の種類を決めることが重要です。
射出成形における金型キャビティとは?
金型キャビティは、射出成形工程に欠かせない要素です。成形するプラスチック部品の形状と寸法を決める、金型内部の空洞部分を指します。金型キャビティの主なポイントは次のとおりです。
金型キャビティは、最終製品の形状を反転させた空洞部分です。通常、ステンレス鋼で作られます。
溶融プラスチックを金型に射出すると、キャビティに充填され、その形状に沿って成形されます。冷却・固化すると、完成したプラスチック部品になります。
金型キャビティは通常、次の3種類に分けられます。
- 1個取り金型:1サイクルで1個の部品を成形
- 多個取り金型: 同一形状のキャビティを複数備え、1サイクルで同じ部品を複数成形
- ファミリー金型:異なる形状のキャビティを複数備え、1サイクルで異なる部品を成形
キャビティ設計に影響する要素
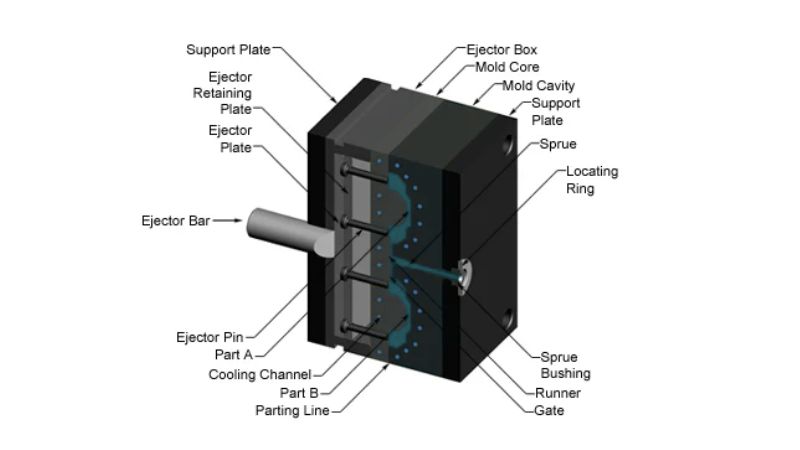
金型内のキャビティ設計には、いくつかの重要な要素が影響します。まず、部品形状です。複雑な形状では、金型の機能を保ちながらすべての形状を正確に成形するため、高度な設計が必要になる場合があります。また、部品を容易に取り出すには、適切な抜き勾配が欠かせません。
材料の選定も重要です。材料によって流動特性、収縮率、熱特性が異なるため、適切な充填と冷却を実現するには、それぞれに合わせた設計が必要です。
さらに、効率的な冷却水路を組み込むことは、温度を管理し、サイクルタイムを短縮するとともに、反りや不良を防ぐうえで重要です。溶融材料をキャビティ全体に均一に充填し、ボイドを防ぐため、流動挙動も考慮する必要があります。また、材料の流れを最適化するには、ゲートとランナーの設計も重要です。
最後に、機械加工や塗装などの二次加工も考慮し、キャビティ設計が追加工程の要件に対応できるようにする必要があります。これらの要素を慎重に検討することで、メーカーは高品質な部品を効率的かつ経済的に生産できる金型を製作できます。
コアとキャビティの違いとは?
キャビティは部品の外側を形作り、コアは内側を形作ります。両者が合わさることで、製品全体の形状が完成します。金型の両側を閉じると、コアとキャビティが組み合わさり、最終形状が作られます。
一般的な2プレート金型では、キャビティは固定側に、コアは可動側に配置されることが多くあります。
取り出し方法も異なります。冷却後、通常は金型を開いて部品を取り出し、成形品からキャビティとコアを離します。
1個取り金型と多個取り射出成形金型の違いとは?
プラスチック射出成形では、1個取り金型と多個取り金型のどちらを選ぶかが、生産効率、金型コスト、部品品質を左右する重要なポイントです。
1個取り金型 はキャビティを1つ備え、1サイクルで部品を1個成形します。少量から中程度の生産量に特に適しており、初期の金型費用を抑えやすく、金型のメンテナンスも容易で、必要に応じて設計を変更しやすいという利点があります。
1個取り金型は、数量より精度が重視される試作やカスタム部品の製作に適しています。
一方、多個取り金型 は、1つの金型内に複数のキャビティを設け、1回の射出サイクルで同一形状の部品を複数同時に生産できます。生産速度が上がるだけでなく、1個あたりのコストも下がるため、大量生産に最適です。同一部品を大量に必要とする業界では、多個取り金型が欠かせません。製品間の品質を安定させ、不良のリスクを最小限に抑えられます。
ただし、初期の金型費用が高く、より高度な設計技術が必要です。また、サイクルタイムについても考慮が必要です。多個取り金型は複数の部品を同時に生産するため、サイクルタイムを大幅に短縮できます。一方で、金型の複雑さから、段取りに時間がかかる場合があり、キャビティ間のバランス不良や経年摩耗などに対応するため、高度なメンテナンスが必要です。対照的に、1個取り金型は調整やトラブルシューティングが迅速に行えるため、特殊部品や一品物の生産にも対応しやすくなります。
生産規模を拡大できるかどうかも重要なポイントです。1個取り金型は小ロット生産やカスタム製品に適している一方、多個取り金型なら品質を損なわずに生産量を迅速に増やし、市場の需要に応えられます。
Moldieが選ばれる理由
2008年の創業以来、Moldieは高品質なプラスチック射出成形金型、ダイカスト金型、精密機械部品の製造におけるリーダーとして実績を築いてきました。部品設計や試作から、金型設計、製造、大規模生産まで、OEM/ODMの総合ソリューションを提供しています。
当社の技術力は、世界の業界をリードする企業から信頼されています。Mercedes-Benz、Volkswagen、Audi、BMW、Ferrariなどの著名な自動車ブランドをはじめ、SchneiderやPhillipなど、さまざまな業界の大手企業にサービスを提供しています。
プラスチック射出成形金型、アルミニウム・Zamak・マグネシウム用ダイカスト金型、精密機械部品など、多様な製造ニーズにMoldieの技術力でお応えします。ぜひお問い合わせください!
よくある質問
射出成形金型のキャビティ図はどう読み取りますか?
金型キャビティ図を読む際は、キャビティ側とコア側を示すラベルを確認しましょう。金型ベース、スプルー、ランナーシステムなどの設計要素にも注目してください。図を見ることで、溶融プラスチックがどのように流れてキャビティに充填され、部品になるかを把握できます。
キャビティ成形の工程について教えてください。
キャビティ成形工程 は、溶融プラスチックを金型キャビティに射出するところから始まります。その後、金型を冷却して部品を固化させます。金型の設計精度は非常に重要です。わずかな誤差でも、成形品の品質や寸法精度に影響する可能性があります。
1個取り射出成形金型のコストを左右する要素は?
1個取り金型のコストには、部品形状の複雑さ、金型材料、生産量など、さまざまな要素が影響します。金型加工の精度や、自動化機能などの追加機能もコストを左右します。







