
Le tolleranze di stampaggio a iniezione definiscono i limiti consentiti della variazione dimensionale nelle parti stampate. Comprendere e gestire queste tolleranze è fondamentale per garantire che le parti soddisfino le specifiche di progettazione e funzionino come previsto.
In questa guida completa, esploreremo i fattori che influenzano le tolleranze, l’importanza di mantenere tolleranze precise e le strategie per ottimizzarle per ottenere componenti in plastica impeccabili.
Che tu sia un progettista, un ingegnere o un produttore, questo articolo ti fornirà le conoscenze necessarie per navigare nelle complessità del processo di stampaggio a iniezione e migliorare la qualità e l’affidabilità dei tuoi prodotti.
Che cosa sono le tolleranze dello stampaggio a iniezione?
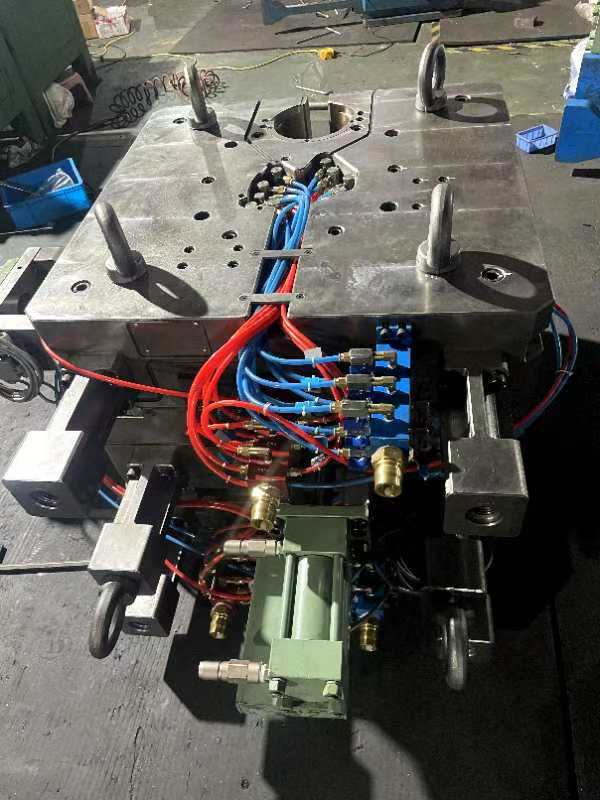
Le tolleranze di stampaggio a iniezione di plastica sono espresse come valori più o meno () in millimetri o pollici che specificano la deviazione accettabile dalle dimensioni nominali di una parte. Sono fondamentali per garantire che le parti si adattino e funzionino correttamente, specialmente quando si assemblano più componenti.
Esistono due tipi di tolleranza: tolleranza di lavorazione e tolleranza della resina.
La tolleranza di lavorazione si riferisce alla tolleranza incorporata nello stampo stesso. Tipicamente, gli stampi a iniezione sono CNC lavorati alle tolleranze di +/- 0,003 pollici (0,076 mm). Ciò rappresenta la precisione delle dimensioni della cavità dello stampo.
La tolleranza alla resina si riferisce alla tolleranza della parte stampata finita, che è influenzata dalle proprietà del materiale e dal processo di stampaggio. La tolleranza della resina è generalmente maggiore o uguale a +/- 0,002 pollici per pollice (0,051 mm per mm).
Insieme, questi due tipi di tolleranze determinano l’accuratezza dimensionale complessiva ottenibile per le parti stampate a iniezione.
Le tolleranze reali ottenibili possono variare in base a diversi fattori. Tuttavia, in generale, per le applicazioni non critiche, il tasso di tolleranza tipico è 0.1 mm; per le applicazioni che richiedono tolleranze più strette (ad esempio, parti mediche) è 0.025 o meglio.
Perché sono importanti le tolleranze dello stampaggio a iniezione?
Molti settori, come quello automobilistico, aerospaziale e dei dispositivi medici, hanno severi requisiti di tolleranza per la sicurezza e la conformità normativa.
Le tolleranze determinano se le parti si adattano correttamente durante il montaggio e funzionano come previsto. Anche piccole deviazioni possono causare problemi di vestibilità, allineamento e prestazioni, soprattutto per assemblaggi complessi.
Cosa influisce sulle tolleranze dello stampaggio a iniezione?
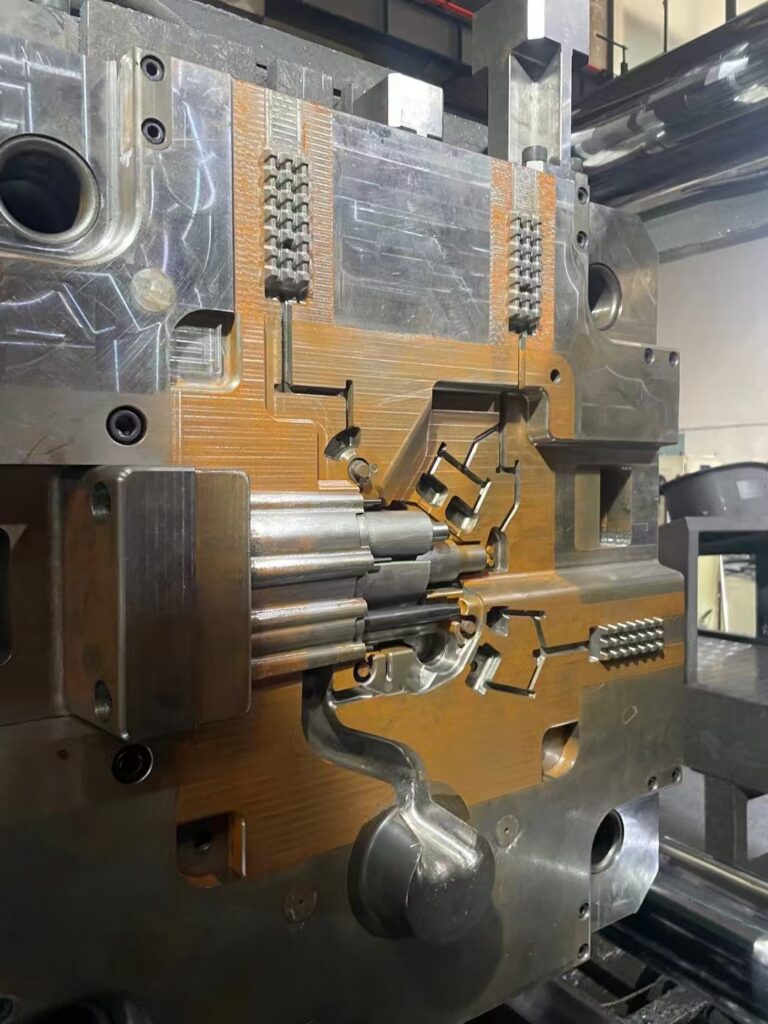
Le tolleranze di stampaggio a iniezione sono influenzate da diversi fattori, che possono influenzare l’accuratezza dimensionale e la consistenza delle parti stampate. Ecco i principali fattori basati:
- Restringimento: Diversi materiali hanno diversi tassi di restringimento, che hanno un impatto sulla capacità di raggiungere tolleranze strette. I materiali cristallini hanno generalmente tassi di restringimento più elevati rispetto ai materiali amorfi a causa di cambiamenti di fase durante il raffreddamento. Ciò influisce sul volume e sulle dimensioni della parte finale.
- Warpage: Come la resina si raffredda nello stampo, tutte le parti esperienza restringimento. Parti con uno spessore della parete uniforme tendono a ridursi in modo uniforme, il che aiuta a prevenire segni di deformazione e affondamento. Al contrario, le parti con spessori di parete non uniformi si raffreddano e si restringono a velocità variabili, portando ad una maggiore probabilità di deformazione a causa del design.
- Espansione termicaLe materie plastiche generalmente presentano elevati tassi di espansione termica, che possono causare cambiamenti dimensionali quando le temperature fluttuano. Ciò è particolarmente importante quando le parti vengono utilizzate in ambienti con variazioni di temperatura o sono combinate con materiali come i metalli.
- Design delle partiLa geometria, le dimensioni e lo spessore della parete di una parte influenzano significativamente il controllo della tolleranza. Le parti più grandi o quelle con sezioni spesse possono sperimentare diversi tassi di contrazione, rendendo più difficile mantenere tolleranze strette. Lo spessore uniforme della parete e le caratteristiche di progettazione strategica possono aiutare a gestire questi problemi.
- Complessità della parte: Le parti complesse possono influenzare il flusso del materiale e la progettazione degli utensili, influenzando la capacità di mantenere tolleranze strette. Una corretta gestione della pressione di iniezione, della viscosità della resina e del tempo di riempimento della stampo è essenziale per garantire una qualità costante dei pezzi.
- Tooling: Il design e il materiale dello stampo, così come il numero di cavità, influenzano la capacità di raggiungere le tolleranze desiderate. Raffreddamento e riscaldamento costanti sono fondamentali per mantenere tolleranze strette. Gli utensili multicavità o familiari richiedono un’attenta progettazione e supporto per evitare errori dovuti a variazioni di pressione o di temperatura.
Come ridurre l’impatto dei fattori che influenzano le tolleranze dello stampaggio a iniezione
Per ridurre l’impatto dei fattori che influenzano le tolleranze di stampaggio a iniezione, possono essere utilizzate diverse strategie:
- Progettazione per la producibilità (DFM):
- Impegnarsi nelle pratiche DFM all’inizio del processo di progettazione dello stampo per anticipare potenziali varianze ed evitare costose riprogettazioni. Ciò comporta la progettazione di parti con spessori di parete coerenti e angoli di progetto appropriati e considerando il posizionamento di funzionalità come boss e costole per ridurre al minimo il disboscamento e il restringimento.
- Selezione del materiale:
- Scegliere materiali con tariffe di restringimento adeguate per l’applicazione. Considera le proprietà di espansione termica e come i diversi materiali potrebbero interagire, specialmente negli assemblaggi multimateriale. Sovradimensionare le dimensioni dello stampo per tenere conto del restringimento del materiale.
- Considerazioni sugli strumenti:
- Progetta stampi con utensili precisi per garantire dimensioni coerenti delle parti in plastica. Ciò include l’ottimizzazione delle posizioni dei punti di iniezione per un flusso uniforme del materiale, l’utilizzo di canali di raffreddamento per un raffreddamento uniforme e il posizionamento dei perni dell’espulsore per ridurre al minimo deformazioni e difetti di superficie.
- Controllo di processo:
- Implementare controlli di processo efficaci per gestire variabili come temperatura, pressione e tempo di raffreddamento. Utilizzare sensori per monitorare questi parametri in tempo reale, consentendo rapide regolazioni per mantenere tolleranze coerenti.
- Prototipazione e test rapidi:
- Utilizza la prototipazione rapida per testare e perfezionare i progetti prima della produzione su larga scala. Ciò consente di apportare modifiche al design o al processo per migliorare le tolleranze e la qualità dei pezzi.
Gli standard di tolleranza allo stampaggio a iniezione
Ecco una tabella che visualizza le tolleranze dimensionali in millimetri (mm):
| Materiale | Dimension Range | Tolleranza commerciale | Tolleranza di precisione |
| ABS | da 1 a 20 | ±0.100 | ±0.050 |
| 21 a 100 | ±0.150 | ±0.100 | |
| da 101 a 160 | ±0.325 | ±0.100 | |
| Miscela ABS/PC | da 1 a 20 | ±0.100 | ±0.050 |
| 21 a 100 | ±0.150 | ±0.100 | |
| GPS | da 1 a 20 | ±0.075 | ±0.050 |
| 21 a 100 | ±0.150 | ±0.080 | |
| HDPE | da 1 a 20 | ±0.125 | ±0.075 |
| 21 a 100 | ±0.170 | ±0.110 | |
| LDPE | da 1 a 20 | ±0.125 | ±0.075 |
| 21 a 100 | ±0.170 | ±0.110 | |
| Mod PPO/PPE | da 1 a 20 | ±0.100 | ±0.050 |
| 21 a 100 | ±0.150 | ±0.100 | |
| PA | da 1 a 20 | ±0.075 | ±0.030 |
| 21 a 100 | ±0.160 | ±0.130 | |
| PA 30% GF | da 1 a 20 | ±0.060 | ±0.030 |
| 21 a 100 | ±0.120 | ±0.100 | |
| PBT 30% GF | da 1 a 20 | ±0.060 | ±0.030 |
| 21 a 100 | ±0.120 | ±0.100 | |
| PC | da 1 a 20 | ±0.060 | ±0.030 |
| 21 a 100 | ±0.120 | ±0.100 | |
| PC 20% Vetro | da 1 a 20 | ±0.050 | ±0.030 |
| 21 a 100 | ±0.100 | ±0.080 | |
| PMMA | da 1 a 20 | ±0.075 | ±0.050 |
| 21 a 100 | ±0.120 | ±0.070 | |
| POM | da 1 a 20 | ±0.075 | ±0.030 |
| 21 a 100 | ±0.160 | ±0.130 | |
| PP, 20% Talco | da 1 a 20 | ±0.100 | ±0.050 |
| 21 a 100 | ±0.120 | ±0.100 | |
| PPO/PPE | da 1 a 20 | ±0.080 | ±0.050 |
| 21 a 100 | ±0.100 | ±0.080 | |
| PPS, 30% GF | da 1 a 20 | ±0.050 | ±0.050 |
| 21 a 100 | ±0.080 | ±0.080 | |
| SAN | da 1 a 20 | ±0.080 | ±0.050 |
| 21 a 100 | ±0.100 | ±0.080 |
La seguente tabella visualizza le dimensioni di Tolleranze di concentricità/ovalità (in mm)
| Materiale | Dimension Range | Tolleranza commerciale | Tolleranza di precisione |
| ABS | fino a 100 | ±0.230 | ±0.130 |
| Miscela ABS/PC | fino a 100 | ±0.230 | ±0.130 |
| GPS | fino a 100 | ±0.250 | ±0.150 |
| HDPE | fino a 100 | ±0.250 | ±0.150 |
| LDPE | fino a 100 | ±0.250 | ±0.150 |
| PA | fino a 100 | ±0.250 | ±0.150 |
| PA, 30% GF | fino a 100 | ±0.150 | ±0.100 |
| PBT, 30% GF | fino a 100 | ±0.150 | ±0.100 |
| PC | fino a 100 | ±0.130 | ±0.080 |
| PC, 20% GF | fino a 100 | ±0.130 | ±0.080 |
| PMMA | fino a 100 | ±0.250 | ±0.150 |
| POM | fino a 100 | ±0.250 | ±0.150 |
| PP | fino a 100 | ±0.250 | ±0.150 |
| PP, 20% Talco | fino a 100 | ±0.250 | ±0.150 |
| PPO/PPE | fino a 100 | ±0.230 | ±0.130 |
| PPS, 30% GF | fino a 100 | ±0.130 | ±0.080 |
| SAN | fino a 100 | ±0.230 | ±0.130 |
Tolleranze di rettitudine/piattezza (mm)
| Materiale | Dimensione caratteristica | Tolleranza commerciale | Tolleranza fine |
| ABS | 0–100 mm | ±0.380 | ±0.250 |
| 101–160 mm | ±0.800 | ±0.500 | |
| Miscela ABS/PC | 0–100 mm | ±0.380 | ±0.250 |
| 101–160 mm | ±0.800 | ±0.500 | |
| PA | 0–100 mm | ±0.300 | ±0.150 |
| 101–160 mm | ±0.500 | ±0.250 | |
| PA GF 30% | 0–100 mm | ±0.150 | ±0.080 |
| 101–160 mm | ±0.200 | ±0.100 | |
| POM | 0–100 mm | ±0.300 | ±0.150 |
| 101–160 mm | ±0.500 | ±0.250 | |
| PP | 0–100 mm | ±0.850 | ±0.500 |
| 101–160 mm | ±1.500 | ±0.850 | |
| SAN | 0–100 mm | ±0.380 | ±0.250 |
| 101–160 mm | ±0.800 | ±0.500 |
Tolleranze di profondità del foro cieco (mm)
| Materiale | Gamma di profondità | Tolleranza commerciale | Tolleranza fine |
| ABS | fino a 100 mm | ±0.200 | ±0.100 |
| Miscela ABS/PC | fino a 100 mm | ±0.200 | ±0.100 |
| PA | fino a 100 mm | ±0.150 | ±0.080 |
| PA GF 30% | fino a 100 mm | ±0.100 | ±0.050 |
| POM | fino a 100 mm | ±0.150 | ±0.080 |
| PP | fino a 100 mm | ±0.250 | ±0.150 |
| SAN | fino a 100 mm | ±0.200 | ±0.100 |
Tolleranze del diametro del foro (mm)
| Materiale | Gamma di diametro | Tolleranza commerciale | Tolleranza fine |
| ABS | fino a 100 mm | ±0.100 | ±0.050 |
| Miscela ABS/PC | fino a 100 mm | ±0.100 | ±0.050 |
| PA | fino a 100 mm | ±0.080 | ±0.040 |
| PA GF 30% | fino a 100 mm | ±0.050 | ±0.025 |
| POM | fino a 100 mm | ±0.080 | ±0.040 |
| PP | fino a 100 mm | ±0.120 | ±0.060 |
| SAN | fino a 100 mm | ±0.100 | ±0.050 |






