
Инжекционните толеранси определят допустимите граници на димензионална вариация в оформени части. Разбирането и управлението на тези толерантности са от решаващо значение за осигуряването, че частите отговарят на конструктивните спецификации и функцията, както е предвидено.
В това всеобхватно ръководство ще изследваме факторите, които влияят на толерантността, значението на поддържането на точни толерантности и стратегии за оптимизирането им за постигане на безупречни пластмасови компоненти.
Независимо дали сте дизайнер, инженер или производител, тази статия ще ви оборудва с знанията, необходими за навигиране на комплексностите на процеса на инжектиране и подобряване на качеството и надеждността на вашите продукти.
Какво представлява толерантността на инжекцията?
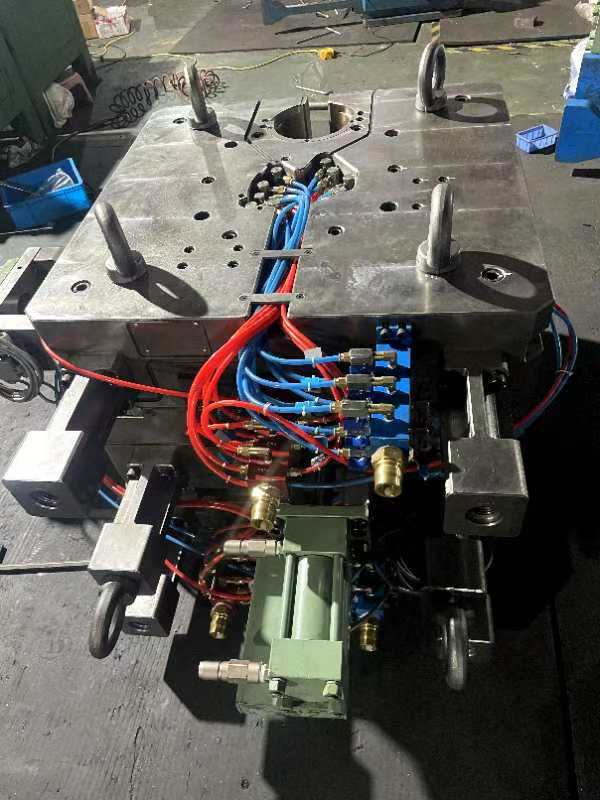
Пластмасови толеранси за инжектиране са изразени като плюс или минус (±) стойности в милиметри или инчи, които определят приемливото отклонение от номиналните размери на една част. Те са от решаващо значение за осигуряването на части, които отговарят и функционират правилно, особено когато се сглобяват множество компоненти.
Съществуват два вида толерантност: толерантност при пресяване и толерантност на смолата.
Допускът при механична обработка е допускът, заложен в самата форма. Обикновено шприцформите се обработват с CNC с допуски от +/- 0.003 инча (0.076 mm). Тази стойност показва прецизността на размерите на кухината на формата.
Резинното толерантност се отнася до толерантността на завършената формационна част, която е повлияна от материалните свойства и процеса на формалиране. Толерантността на смолата обикновено е по-голяма или равна на +/-0.002 инча на инча (0,051 mm на mm).
Заедно тези два вида толерантности определят общата измерена точност, която може да се постигне за инжектиране, обликувани части.
Действителните постижими толерантности могат да варират въз основа на различни фактори. Въпреки това, като цяло, при некритични приложения, типичната толерантност е ±0,1 mm; за приложения, изискващи по-строга толерантност (напр. медицински части) е ±0,025 или по-добра.
Защо е важно инжектирането да понася толерантност?
Много от промишлените индустрии, като например автомобилни, космически и медицински изделия, имат строги изисквания за толерантност за безопасност и регулаторно съответствие.
Толерантността определя дали частите ще се поберат правилно по време на сглобяването и функцията, както е предвидено. Дори малките отклонения могат да предизвикат проблеми с пригодност, подреждане и представяне, особено за сложните състави.
Какво засяга толерантността на инжектирането?
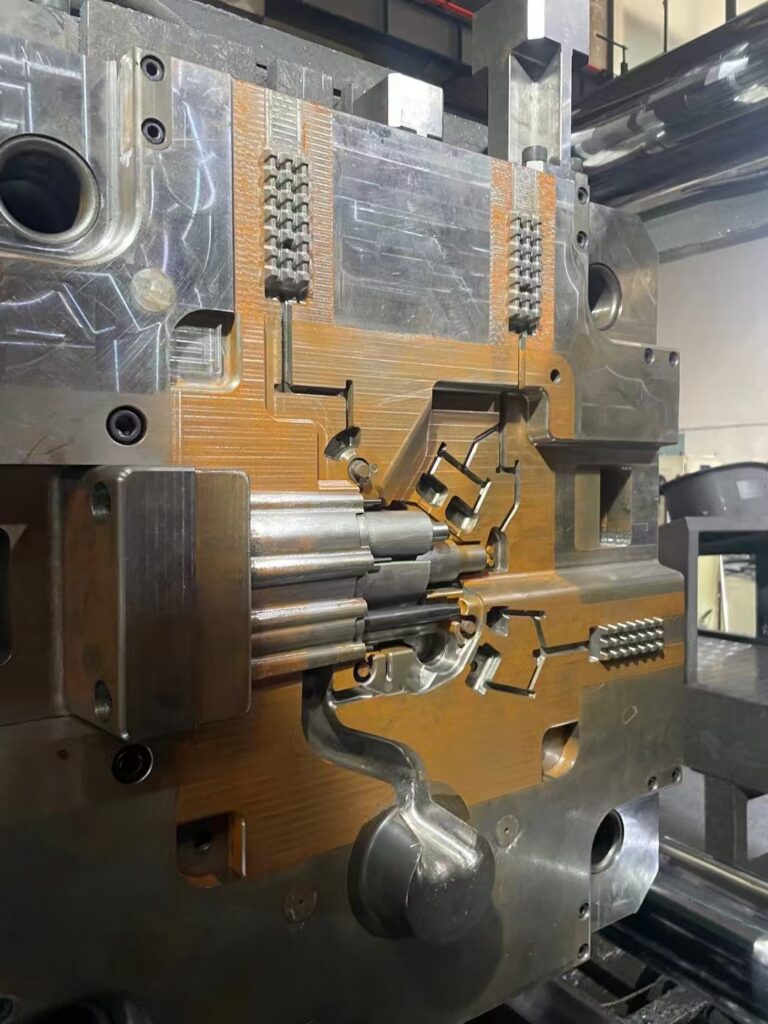
Инжекционното моделиране толерантни са повлияни от няколко фактора, които могат да повлияят на измерението точност и последователност на формираните части. Ето основните фактори, базирани:
- Смаление: Различни материали имат различни скорости на свиване, които влияят върху способността за постигане на стегнати толерантности. Кристални материали обикновено имат по-висока степен на свиване в сравнение с аморфните материали поради промени в фазата по време на охлаждане. Това засяга обема и размерите на последната част.
- Деформация: при охлаждането на смолата във формата всички детайли се свиват. Детайлите с равномерна дебелина на стените обикновено се свиват равномерно, което помага да се предотвратят деформации и хлътвания. При неравномерна дебелина различните участъци се охлаждат и свиват с различна скорост, което увеличава вероятността от деформация, причинена от конструкцията.
- Термична експанзия: Пластмасите обикновено показват високи темпове на термично разширяване, което може да предизвика измерения промени, когато температурите се разклащат. Това е особено важно, когато частите се използват в околната среда с температурни вариации или се комбинират с материали като метали.
- Част дизайн: Геометрията, размера, и дебелината на стената на една част значително повлиява контрол на толерантността. По-големи части или тези с дебели секции могат да се сблъскват с различни нива на свиване, което го прави по-трудно да се поддържа тясна толерантност.
- Сложност на детайла: сложните детайли могат да влияят върху потока на материала и конструкцията на инструменталната екипировка, което затруднява поддържането на тесни допуски. Правилният контрол на налягането на впръскване, вискозитета на смолата и времето за запълване на формата е от съществено значение за постоянно качество на детайлите.
- Инструментална екипировка: конструкцията и материалът на формата, както и броят на гнездата, влияят върху възможността да се постигнат желаните допуски. Равномерното охлаждане и нагряване са от решаващо значение за поддържането на тесни допуски. Формите с много гнезда или семейните форми изискват внимателно проектиране и опора, за да се избегнат грешки вследствие на промени в налягането или температурата.
Как да се намали въздействието на факторите, които влияят на толерантните инжекции
За да се намали въздействието на факторите, които засягат толерантните инжекции, могат да се използват няколко стратегии:
- Проектиране за производствена активност (DFM):
- Прилагайте практики за проектиране за технологичност (DFM) още в началото на проектирането на формата, за да предвидите потенциални отклонения и да избегнете скъпи повторни проекти. Това включва проектиране на детайли с равномерна дебелина на стените и подходящи ъгли на наклон, както и съобразяване с разположението на елементи като монтажни издатини и ребра, за да се намалят деформациите и свиването.
- Избиране на материали:
- Изберете материали с подходящи съкращения за приложението. Обмислите свойствата на термичното разширяване и как различни материали могат да взаимодействат, особено в многоматериални сглобки.
- Разглеждане на инструменти:
- Проектирайте форми с прецизна инструментална екипировка, за да осигурите постоянни размери на пластмасовите детайли. Това включва оптимизиране на местоположението на затворите за равномерен поток на материала, използване на охлаждащи канали за равномерно охлаждане и разполагане на изхвърлящите щифтове така, че да се сведат до минимум деформациите и повърхностните дефекти.
- Контрол на процеса:
- Прилагане на ефективен контрол на процеса за управление на променливи като температура, налягане, и време за охлаждане. Използвайте сензорите за наблюдение на тези параметри в реално време, което позволява за бърза корекция за поддържане на последователни толерантности.
- Бързо прототипиране и изпитване:
- Използвайте бързото прототипиране за тестване и префиниране на дизайна преди пълномащабното производство. Това позволява да се направят корекции в дизайна или процеса, за да се подобри толерантността и качеството на частите.
Инжектирането на толерантни толерантности
Тук е таблица, визуализираща димензионните толерантности в милиметри (mm):
| Материал | Обхват на размери | Търговски допуск | Толерантност на точността |
| ABS | От 1 до 20 | ±0.100 | ±0.050 |
| 21 до 100 | ±0.150 | ±0.100 | |
| 101 до 160 | ±0.325 | ±0.100 | |
| Смес ABS/PC | От 1 до 20 | ±0.100 | ±0.050 |
| 21 до 100 | ±0.150 | ±0.100 | |
| GPS | От 1 до 20 | ±0.075 | ±0.050 |
| 21 до 100 | ±0.150 | ±0.080 | |
| HDPE | От 1 до 20 | ±0.125 | ±0.075 |
| 21 до 100 | ±0.170 | ±0.110 | |
| LDPE | От 1 до 20 | ±0.125 | ±0.075 |
| 21 до 100 | ±0.170 | ±0.110 | |
| Мод PPO/PPE | От 1 до 20 | ±0.100 | ±0.050 |
| 21 до 100 | ±0.150 | ±0.100 | |
| ПА | От 1 до 20 | ±0.075 | ±0.030 |
| 21 до 100 | ±0.160 | ±0.130 | |
| PA 30% GF | От 1 до 20 | ±0.060 | ±0.030 |
| 21 до 100 | ±0.120 | ±0.100 | |
| PBT 30% GF | От 1 до 20 | ±0.060 | ±0.030 |
| 21 до 100 | ±0.120 | ±0.100 | |
| Компютър | От 1 до 20 | ±0.060 | ±0.030 |
| 21 до 100 | ±0.120 | ±0.100 | |
| PC 20% стъкло | От 1 до 20 | ±0.050 | ±0.030 |
| 21 до 100 | ±0.100 | ±0.080 | |
| ПММА | От 1 до 20 | ±0.075 | ±0.050 |
| 21 до 100 | ±0.120 | ±0.070 | |
| POM | От 1 до 20 | ±0.075 | ±0.030 |
| 21 до 100 | ±0.160 | ±0.130 | |
| PP, 20% Талк | От 1 до 20 | ±0.100 | ±0.050 |
| 21 до 100 | ±0.120 | ±0.100 | |
| PPO/PPE | От 1 до 20 | ±0.080 | ±0.050 |
| 21 до 100 | ±0.100 | ±0.080 | |
| PPS, 30% GF | От 1 до 20 | ±0.050 | ±0.050 |
| 21 до 100 | ±0.080 | ±0.080 | |
| SAN | От 1 до 20 | ±0.080 | ±0.050 |
| 21 до 100 | ±0.100 | ±0.080 |
В следната таблица се визуализират размерите на толерантността на концентралитета/валидността (в mm)
| Материал | Обхват на размери | Търговски допуск | Толерантност на точността |
| ABS | до 100 | ±0.230 | ±0.130 |
| Смес ABS/PC | до 100 | ±0.230 | ±0.130 |
| GPS | до 100 | ±0.250 | ±0.150 |
| HDPE | до 100 | ±0.250 | ±0.150 |
| LDPE | до 100 | ±0.250 | ±0.150 |
| ПА | до 100 | ±0.250 | ±0.150 |
| PA, 30% GF | до 100 | ±0.150 | ±0.100 |
| PBT, 30% GF | до 100 | ±0.150 | ±0.100 |
| Компютър | до 100 | ±0.130 | ±0.080 |
| PC, 20% GF | до 100 | ±0.130 | ±0.080 |
| ПММА | до 100 | ±0.250 | ±0.150 |
| POM | до 100 | ±0.250 | ±0.150 |
| PP | до 100 | ±0.250 | ±0.150 |
| PP, 20% Талк | до 100 | ±0.250 | ±0.150 |
| PPO/PPE | до 100 | ±0.230 | ±0.130 |
| PPS, 30% GF | до 100 | ±0.130 | ±0.080 |
| SAN | до 100 | ±0.230 | ±0.130 |
Правота/полезна толерантност (mm)
| Материал | Размер на характеристиките | Търговски допуск | Хубава толерантност |
| ABS | 0–100 mm | ±0.380 | ±0.250 |
| 101–160 mm | ±0.800 | ±0.500 | |
| Смес ABS/PC | 0–100 mm | ±0.380 | ±0.250 |
| 101–160 mm | ±0.800 | ±0.500 | |
| ПА | 0–100 mm | ±0.300 | ±0.150 |
| 101–160 mm | ±0.500 | ±0.250 | |
| PA GF 30% | 0–100 mm | ±0.150 | ±0.080 |
| 101–160 mm | ±0.200 | ±0.100 | |
| POM | 0–100 mm | ±0.300 | ±0.150 |
| 101–160 mm | ±0.500 | ±0.250 | |
| PP | 0–100 mm | ±0.850 | ±0.500 |
| 101–160 mm | ±1.500 | ±0.850 | |
| SAN | 0–100 mm | ±0.380 | ±0.250 |
| 101–160 mm | ±0.800 | ±0.500 |
Толерантност на сляпа дупка (mm)
| Материал | Дълбочина | Търговски допуск | Хубава толерантност |
| ABS | до 100 mm | ±0.200 | ±0.100 |
| Смес ABS/PC | до 100 mm | ±0.200 | ±0.100 |
| ПА | до 100 mm | ±0.150 | ±0.080 |
| PA GF 30% | до 100 mm | ±0.100 | ±0.050 |
| POM | до 100 mm | ±0.150 | ±0.080 |
| PP | до 100 mm | ±0.250 | ±0.150 |
| SAN | до 100 mm | ±0.200 | ±0.100 |
Диаметър на дупката толерантни (mm)
| Материал | Обхват на диапазона | Търговски допуск | Хубава толерантност |
| ABS | до 100 mm | ±0.100 | ±0.050 |
| Смес ABS/PC | до 100 mm | ±0.100 | ±0.050 |
| ПА | до 100 mm | ±0.080 | ±0.040 |
| PA GF 30% | до 100 mm | ±0.050 | ±0.025 |
| POM | до 100 mm | ±0.080 | ±0.040 |
| PP | до 100 mm | ±0.120 | ±0.060 |
| SAN | до 100 mm | ±0.100 | ±0.050 |







