
Допуски при литье под давлением определяют допустимые пределы отклонения размеров отформованных деталей. Понимание и контроль этих допусков необходимы, чтобы детали соответствовали проектным требованиям и выполняли свои функции.
В этом всеобъемлющем руководстве мы изучим факторы, влияющие на допуски, важность сохранения точных допусков и стратегии их оптимизации для достижения безупречных пластмассовых компонентов.
Если вы проектировщик, инженер или производитель, эта статья даст вам знания, необходимые для понимания сложностей литья под давлением и повышения качества и надёжности продукции.
Что такое допуски при литье под давлением?
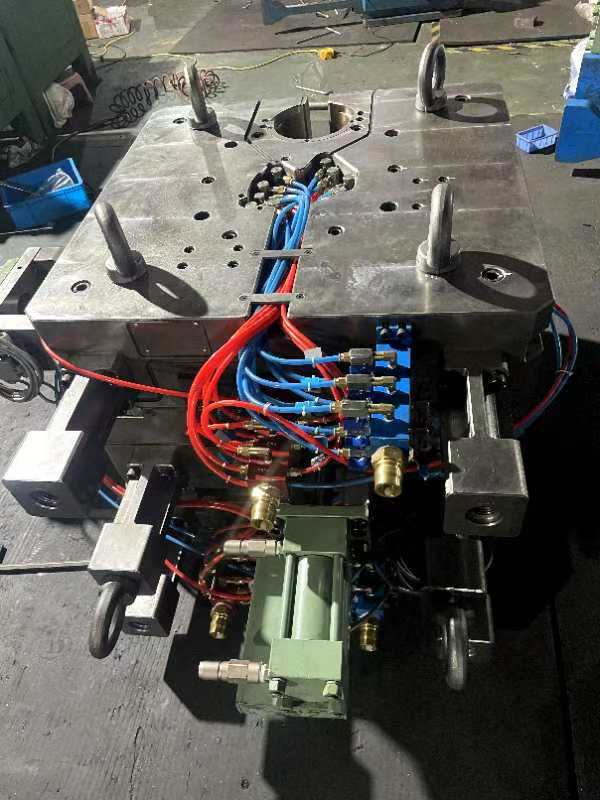
Допуски на образование пластиковой формы выражаются в виде значений плюс-минус (___) в миллиметрах или дюймах, указывающих на допустимое отклонение от номинальных размеров той или иной детали.
Существует два вида допусков: стирание допусков/nbsp; и смола.
Допуск механической обработки — это допуск, заложенный непосредственно в инструментальную оснастку пресс-формы. Обычно пресс-формы обрабатывают на станках с ЧПУ с допусками +/- 0.003 inches (0.076 mm). Это значение характеризует точность размеров полости пресс-формы.
Допуск по смоле — это допуск готовой отформованной детали, зависящий от свойств материала и процесса формования. Обычно допуск по смоле составляет не менее +/- 0.002 inches per inch (0.051 mm per mm).
В совокупности эти два вида допусков определяют общую размерную точность, достижимую для инжекторных деталей.
Фактически достижимые допуски зависят от различных факторов. Однако для некритичных применений типичным считается допуск ±0.1 mm; для изделий, требующих более строгих допусков (например, медицинских деталей), — ±0.025 или точнее.
Почему важны допуски при литье под давлением?
Многие отрасли, такие, как автомобильные, аэрокосмические и медицинские приборы, имеют строгие требования в отношении безопасности и соблюдения нормативных требований.
Допуски определяют, будут ли детали правильно сопрягаться при сборке и работать как задумано. Даже небольшие отклонения могут привести к проблемам с посадкой, соосностью и эксплуатационными характеристиками, особенно в сложных узлах.
Что влияет на допуски при литье под давлением?
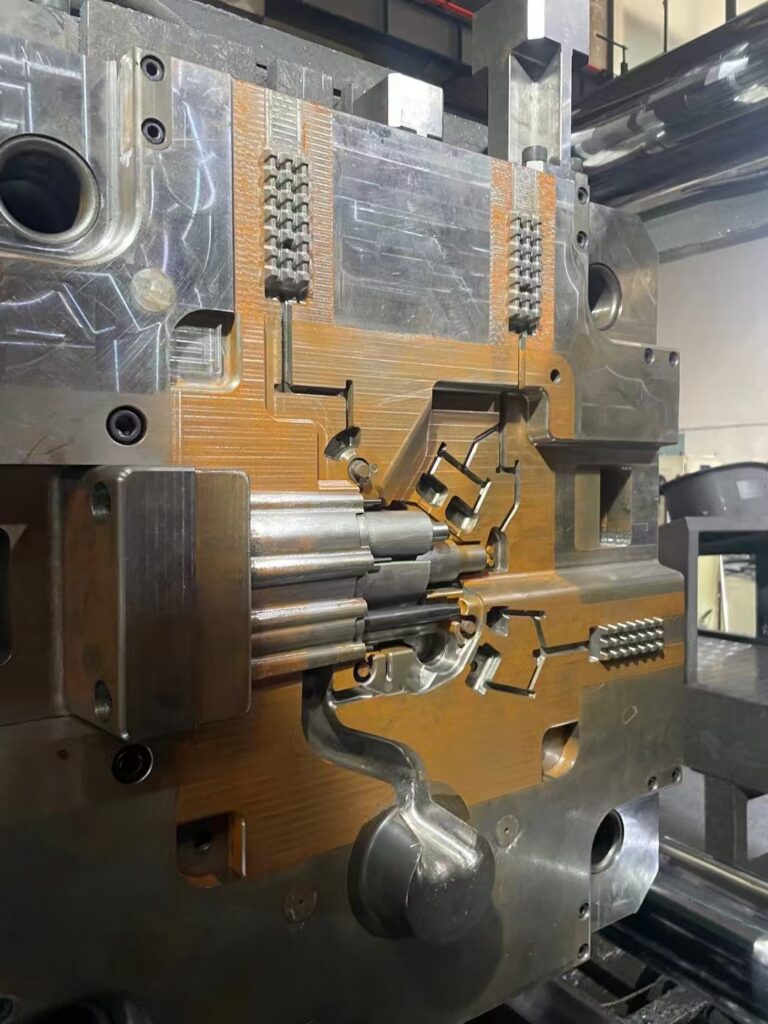
Допуски на образование впрыскивания зависят от ряда факторов, которые могут повлиять на точность и последовательность размеров формируемых частей.
- Скринкаж: различные материалы имеют различные коэффициенты сокращения, что влияет на способность достичь жестких допусков. Кристаллические материалы, как правило, имеют более высокие коэффициенты сокращения по сравнению с аморфными материалами в результате фазовых изменений во время охлаждения, что влияет на объем и размеры заключительной части.
- Коробление: при охлаждении смолы в пресс-форме все детали дают усадку. Детали с равномерной толщиной стенок обычно усаживаются равномерно, что помогает предотвратить коробление и усадочные раковины. Напротив, участки детали с разной толщиной стенок охлаждаются и усаживаются с разной скоростью, поэтому конструкция с большей вероятностью приведёт к короблению.
- Теплорасширение: Пластмассы, как правило, имеют высокие темпы тепловой экспансии, которые могут вызывать изменения размеров при колебаниях температуры. Это особенно важно в тех случаях, когда части используются в окружающей среде с колебаниями температуры или комбинируются с такими материалами, как металлы.
- Конструкция детали: геометрия, размер и толщина стенок существенно влияют на контроль допусков. У крупных деталей или деталей с толстыми участками усадка может различаться, поэтому выдерживать жёсткие допуски сложнее. Решить эту задачу помогают равномерная толщина стенок и продуманная конструкция.
- Сложность детали: сложная геометрия может влиять на течение материала и конструкцию оснастки, затрудняя соблюдение жёстких допусков. Для стабильного качества деталей необходимо правильно контролировать давление впрыска, вязкость смолы и время заполнения пресс-формы.
- Оснастка: конструкция и материал пресс-формы, а также количество полостей влияют на возможность обеспечить требуемые допуски. Для соблюдения жёстких допусков крайне важны равномерные охлаждение и нагрев. Многогнёздные и семейные пресс-формы требуют тщательного проектирования и поддержки, чтобы избежать ошибок из-за перепадов давления или температуры.
Как уменьшить влияние факторов, влияющих на допуски при литье под давлением
Чтобы уменьшить влияние факторов, влияющих на допуски при литье под давлением, можно применять несколько стратегий:
- Проектирование с учётом технологичности производства (DFM):
- Применяйте принципы DFM на раннем этапе проектирования пресс-формы, чтобы заранее выявить возможные отклонения и избежать дорогостоящих переделок. Это включает проектирование деталей с равномерной толщиной стенок и подходящими уклонами, а также выбор расположения таких элементов, как бобышки и рёбра жёсткости, для уменьшения коробления и усадки.
- Выбор материала:
- Выбрать материалы с соответствующими коэффициентами сокращения для применения. Рассмотреть свойства тепловой экспансии и то, как различные материалы могут взаимодействовать, особенно в многоматериаловых сборках.
- Инструменты:
- Проектируйте пресс-формы с точной оснасткой, чтобы обеспечивать стабильность размеров пластиковых деталей. Для этого оптимизируйте расположение впускных литников для равномерного потока материала, используйте каналы охлаждения для равномерного отвода тепла и размещайте выталкиватели так, чтобы свести к минимуму коробление и дефекты поверхности.
- Контроль за процессом:
- Внедряйте эффективные средства управления процессом, чтобы контролировать такие переменные параметры, как температура, давление и время охлаждения. Используйте датчики для мониторинга этих параметров в режиме реального времени; это позволит быстро вносить коррективы и поддерживать стабильные допуски.
- Быстрое прототипирование и испытание:
- Использование быстрых прототипов для испытания и уточнения конструкций до полномасштабного производства, что позволяет вносить коррективы в конструкцию или процесс с целью повышения допусков и качества части.
Стандарты допусков при литье под давлением
Вот таблица с визуализацией допусков по размеру в миллиметрах (мм):
| Материал | Диапазон размеров | Коммерческий допуск | Допуск на точность |
| ABS | 1-20 | ±0.100 | ±0.050 |
| 21 — 100 | ±0.150 | ±0.100 | |
| 101 — 160 | ±0.325 | ±0.100 | |
| Смесь ABS/PC | 1-20 | ±0.100 | ±0.050 |
| 21 — 100 | ±0.150 | ±0.100 | |
| GPS | 1-20 | ±0.075 | ±0.050 |
| 21 — 100 | ±0.150 | ±0.080 | |
| ДИПЭ | 1-20 | ±0.125 | ±0.075 |
| 21 — 100 | ±0.170 | ±0.110 | |
| ЛДП | 1-20 | ±0.125 | ±0.075 |
| 21 — 100 | ±0.170 | ±0.110 | |
| Мод РПО/ППО | 1-20 | ±0.100 | ±0.050 |
| 21 — 100 | ±0.150 | ±0.100 | |
| ПА | 1-20 | ±0.075 | ±0.030 |
| 21 — 100 | ±0.160 | ±0.130 | |
| ПА 30% ГФ | 1-20 | ±0.060 | ±0.030 |
| 21 — 100 | ±0.120 | ±0.100 | |
| СБТ 30% ГФ | 1-20 | ±0.060 | ±0.030 |
| 21 — 100 | ±0.120 | ±0.100 | |
| ПК | 1-20 | ±0.060 | ±0.030 |
| 21 — 100 | ±0.120 | ±0.100 | |
| ПК 20% Стекло | 1-20 | ±0.050 | ±0.030 |
| 21 — 100 | ±0.100 | ±0.080 | |
| ПММА | 1-20 | ±0.075 | ±0.050 |
| 21 — 100 | ±0.120 | ±0.070 | |
| POM | 1-20 | ±0.075 | ±0.030 |
| 21 — 100 | ±0.160 | ±0.130 | |
| PP, 20% Talc | 1-20 | ±0.100 | ±0.050 |
| 21 — 100 | ±0.120 | ±0.100 | |
| ППЦ/ППО | 1-20 | ±0.080 | ±0.050 |
| 21 — 100 | ±0.100 | ±0.080 | |
| СФМ, 30% | 1-20 | ±0.050 | ±0.050 |
| 21 — 100 | ±0.080 | ±0.080 | |
| SAN | 1-20 | ±0.080 | ±0.050 |
| 21 — 100 | ±0.100 | ±0.080 |
В приведенной ниже таблице представлены размеры допусков по концентрации/валентности (в мм)
| Материал | Диапазон размеров | Коммерческий допуск | Допуск на точность |
| ABS | до 100 | ±0.230 | ±0.130 |
| Смесь ABS/PC | до 100 | ±0.230 | ±0.130 |
| GPS | до 100 | ±0.250 | ±0.150 |
| ДИПЭ | до 100 | ±0.250 | ±0.150 |
| ЛДП | до 100 | ±0.250 | ±0.150 |
| ПА | до 100 | ±0.250 | ±0.150 |
| ПА, 30% ГФ | до 100 | ±0.150 | ±0.100 |
| СБТ, 30% ГФ | до 100 | ±0.150 | ±0.100 |
| ПК | до 100 | ±0.130 | ±0.080 |
| ПК, 20% ГФ | до 100 | ±0.130 | ±0.080 |
| ПММА | до 100 | ±0.250 | ±0.150 |
| POM | до 100 | ±0.250 | ±0.150 |
| PP | до 100 | ±0.250 | ±0.150 |
| PP, 20% Talc | до 100 | ±0.250 | ±0.150 |
| ППЦ/ППО | до 100 | ±0.230 | ±0.130 |
| СФМ, 30% | до 100 | ±0.130 | ±0.080 |
| SAN | до 100 | ±0.230 | ±0.130 |
Допуски (мм)
| Материал | Размер объекта | Коммерческий допуск | Хорошая терпимость |
| ABS | 0–100 mm | ±0.380 | ±0.250 |
| 101–160 mm | ±0.800 | ±0.500 | |
| Смесь ABS/PC | 0–100 mm | ±0.380 | ±0.250 |
| 101–160 mm | ±0.800 | ±0.500 | |
| ПА | 0–100 mm | ±0.300 | ±0.150 |
| 101–160 mm | ±0.500 | ±0.250 | |
| ПА ГФ 30% | 0–100 mm | ±0.150 | ±0.080 |
| 101–160 mm | ±0.200 | ±0.100 | |
| POM | 0–100 mm | ±0.300 | ±0.150 |
| 101–160 mm | ±0.500 | ±0.250 | |
| PP | 0–100 mm | ±0.850 | ±0.500 |
| 101–160 mm | ±1.500 | ±0.850 | |
| SAN | 0–100 mm | ±0.380 | ±0.250 |
| 101–160 mm | ±0.800 | ±0.500 |
Допуски для слепых дыр (мм)
| Материал | Глубина | Коммерческий допуск | Хорошая терпимость |
| ABS | до 100 mm | ±0.200 | ±0.100 |
| Смесь ABS/PC | до 100 mm | ±0.200 | ±0.100 |
| ПА | до 100 mm | ±0.150 | ±0.080 |
| ПА ГФ 30% | до 100 mm | ±0.100 | ±0.050 |
| POM | до 100 mm | ±0.150 | ±0.080 |
| PP | до 100 mm | ±0.250 | ±0.150 |
| SAN | до 100 mm | ±0.200 | ±0.100 |
Допуски по диаметру высоты (мм)
| Материал | Диаметр | Коммерческий допуск | Хорошая терпимость |
| ABS | до 100 mm | ±0.100 | ±0.050 |
| Смесь ABS/PC | до 100 mm | ±0.100 | ±0.050 |
| ПА | до 100 mm | ±0.080 | ±0.040 |
| ПА ГФ 30% | до 100 mm | ±0.050 | ±0.025 |
| POM | до 100 mm | ±0.080 | ±0.040 |
| PP | до 100 mm | ±0.120 | ±0.060 |
| SAN | до 100 mm | ±0.100 | ±0.050 |







