
В основе литья под давлением лежит сердечник пресс-формы — важный компонент, формирующий внутренние элементы изделия. Понимание принципов проектирования сердечников необходимо для оптимизации конструкции и качества продукции.
В этой статье рассматриваются основные аспекты конструкции сердечников и их влияние на производственный процесс и эксплуатационные характеристики готового изделия. Мы разберём важные вопросы — от выбора материала до проектных решений, — чтобы помочь инженерам и производителям применять эффективные методы литья под давлением.
Для начала рассмотрим основные этапы литья под давлением.
Базовый процесс литья под давлением включает несколько ключевых этапов, превращающих пластиковые материалы в готовые изделия. Ниже приведён упрощённый обзор:
- Смыкание: процесс начинается с закрытия пресс-формы, обычно состоящей из двух половин. Перед впрыском эти половины плотно смыкают.
- Впрыск: гранулы или пеллеты пластика подают в нагретый цилиндр, где они расплавляются. Затем расплав впрыскивают через сопло в полость пресс-формы, полностью заполняя её.
- Выдержка под давлением: давление поддерживают, чтобы расплав пластика заполнил всю полость пресс-формы и изделие соответствовало её конструкции.
- Охлаждение: пресс-форму охлаждают, чтобы пластик затвердел и принял форму её полости.
- Раскрытие пресс-формы: после охлаждения половины формы раскрывают, открывая доступ к затвердевшей детали.
- Извлечение: толкатели или другие механизмы выталкивают готовую деталь из пресс-формы, после чего её можно направить на дальнейшую обработку или упаковку.
Что такое ядро впрыскивания?
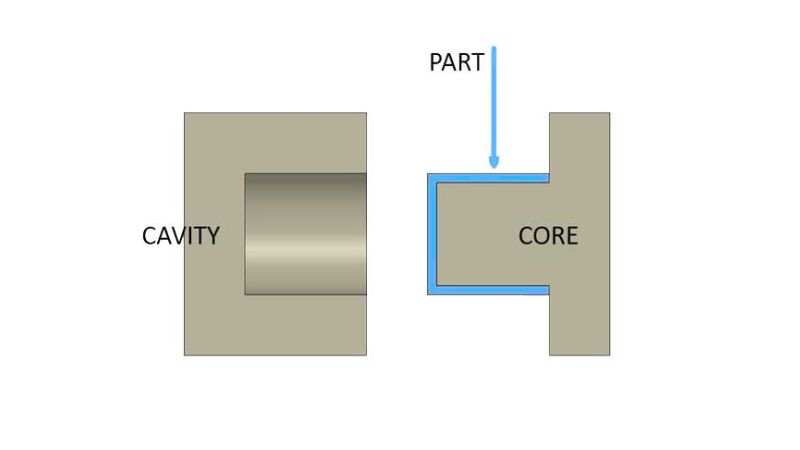
Впрыскивающее ядро представляет собой твердый или подвижный компонент в форме, образующей внутренние характеристики или пористость конечной формируемой части, которая представляет собой форму и геометрию желаемых внутренних особенностей части, таких, как полые части или сложные внутренние структуры.
Какая разница между щекотливостью и ядром в золоте?
Наряду с сердечником, полость является ещё одним важным элементом пресс-формы для литья пластика под давлением. Её часто полируют, чтобы получить желаемую отделку поверхности детали. Сердечник и полость вместе формируют готовое изделие.
Ядро формирует внутренние особенности, а полость формирует внешние характеристики части.
Сформирующее ядро находится в подвижной полутуше (в стороне от В), которая часто участвует в процессе выброса, а полость — в фиксированной половине (в стороне от А), в то время как полость менее непосредственно задействована.
Как изготовить пуансон пресс-формы для литья под давлением?
Выбор правильного материала
Выбор материала для ядра является обязательным, поскольку он должен выдерживать высокие температуры и давление расплавленной пластмассы без деформации.
Эффективность ядра непосредственно влияет не только на качество, но и на эффективность процесса закачивания, в результате чего образуются элементы, отвечающие строгим техническим требованиям.
- Сталь: Высокосортная сталь является популярным выбором износостойкости и износа, что делает ее идеальной для производства большого объема, включая такие типы, как нержавеющая сталь, P20 и H13.
- Алюминий: Известный в силу его легковесных и более быстрых отопительных и охлаждающих свойств, алюминий часто используется для изготовления прототипов инструментов или низкообъемного производства.
- Бериллиево-медные сплавы: используются в участках пресс-формы, где требуется быстро отводить тепло, а также в зонах со сложной геометрией.
- Предварительно обработанная сталь: затратоэффективный вариант, используемый в менее сложных видах применения; он не требует дополнительной термической обработки.
- Инструментная сталь: Для применения с высоким износом используются такие ручные стали, как D2 или A2, которые обеспечивают надежность и продолжительность жизни.
Процесс и точность изготовления
Усовершенствованные методы механики, такие, как мельничное производство КНС и электрошокировка (ЭДМ), играют важную роль в обеспечении высокого уровня точности, требуемой для ядер.
- CNC Milling: обеспечивает точность с помощью компьютеризированного механика.
- РУ: используется для сложных деталей и сложных геометрий.
Каким образом качество продуктов из золотых ядер влияет на качество?
Разброс качества сердечника и пресс-формы при литье под давлением может быть обусловлен несколькими факторами, влияющими на характеристики и стабильность качества отформованных деталей:
| Причина | Описание |
| Основные изменения | Смещение сердечника пресс-формы во время впрыска, приводящее к отклонениям размеров. |
| Закрепление | Ядро остается в части во время выброса, зачастую из-за недостаточной проекции углов или чрезмерного трения. |
| Варинг | Разномерные искажения вызваны перепадом ядра при высоких температурах и циклах давления. |
| Разрыв или разрыв | Основной ущерб обусловлен стрессом и давлением, часто обусловленными использованием менее долговечных материалов. |
| Носить и плакать | Абразия и эрозия в результате постоянного использования приводят к снижению качества поверхности и ее масштабной целостности. |
| Вопросы охлаждения | Неэффективное охлаждение или теплопередачи приводят к увеличению продолжительности цикла и возможному перепаду или изменению размеров. |
| Проблемы с вентиляцией | Неадекватное опорожнение воздуха и газов, приводящее к поверхностным дефектам, пористости или неполной заправке. |
| Изменчивость материалов и конструкции | Разброс свойств материала и сложность конструкции, влияющие на срок службы и эффективность пресс-формы. |
| Проблемы с обслуживанием | Отсутствие регулярного обслуживания приводит к коррозии, загрязнению или износу, ухудшая работу пресс-формы и качество продукции. |
Что такое угол?
Уклон, упомянутый в предыдущем разделе, — это небольшой наклон вертикальных поверхностей детали, изготовленной литьём под давлением. Благодаря ему деталь легче извлечь из пресс-формы, не повредив её.
Как правило, для большинства частей рекомендуется угол от 1 до 2 градусов, а для более глубоких или текстурированных поверхностей требуется больше вариантов.
Уклоны бывают положительными и отрицательными. Положительный уклон означает, что угол больше относительно базовой плоскости, и облегчает извлечение детали. Отрицательный уклон усложняет конструкцию пресс-формы: для извлечения детали форму может потребоваться разделить на несколько частей.
Как выбрать расположение пуансона и матрицы в пресс-форме для литья под давлением?
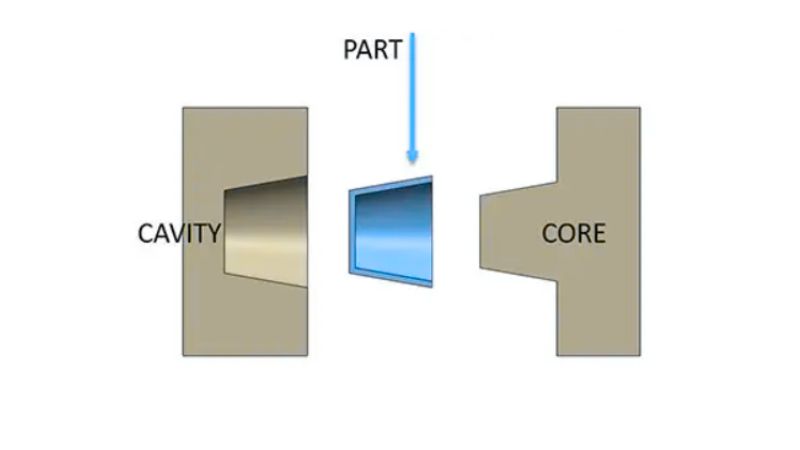
Что влияет на размещение ядер и щекотливости?
Расположение ядра и полости в инжекторной формации зависит от ряда ключевых факторов:
Часть конструкции
Сложность и геометрия детали, включая отверстия и выемки, определяют расположение сердечника и полости пресс-формы. Для формирования выступающих элементов обычно нужны сердечники, а углублённых — полости.
Свойства материалов
На взаимное расположение сердечника и полости в пресс-форме влияют усадка материала, его текучесть и скорость впрыска. Если материал имеет низкую усадку, бывает трудно обеспечить, чтобы деталь оставалась на стороне с толкателями; в таком случае требуются специальные конструктивные решения.
В то время как большинство пластмасс значительно сокращаются, крайне важно понять, как свойства материала могут повлиять на расположение ядра и полости.
Схема системы вытяжки
После охлаждения, при раскрытии пресс-формы, отформованная деталь должна оставаться на стороне с толкателями.
Конструкция и форма системы выброса влияют на расположение ядра и полости для обеспечения последовательного и надежного выброса части.
Симметрия и расположение врат
Главный литниковый канал подаёт расплавленный пластик из термопластавтомата в пресс-форму. Обычно он входит в форму по прямой, но иногда ведёт непосредственно в полость пресс-формы; в этом случае его называют прямым впускным литником.
Разводящие литниковые каналы — это более узкие ответвления от главного канала, распределяющие расплавленный пластик по разным участкам пресс-формы. Такая система позволяет одновременно изготавливать несколько деталей, что особенно выгодно для мелких изделий.
Впускные литники — это небольшие отверстия, через которые пластик поступает из литниковых каналов в полость пресс-формы. Они уже самих каналов и помогают контролировать подачу пластика в форму.







