
Jadrom vstrekovacej formy, ktoré vytvára vnútorné prvky formovaného výrobku, je jej kľúčová súčasť. Pochopenie základov jadier vstrekovacích foriem je nevyhnutné na optimalizáciu konštrukcie aj kvality výrobku.
Tento článok sa venuje základným aspektom jadier foriem a skúma, ako ovplyvňujú výrobný proces a funkčnosť hotového výrobku. Rozoberá kľúčové hľadiská, ako sú výber materiálu a konštrukčné stratégie, a prináša cenné poznatky inžinierom a výrobcom, ktorí chcú uplatňovať osvedčené postupy pri vstrekovaní plastov.
Najprv si predstavme základný proces vstrekovania plastov.
Základný proces vstrekovania plastov zahŕňa niekoľko hlavných krokov, pri ktorých sa plastový materiál mení na hotový výrobok. Tu je zjednodušený prehľad:
- Uzatvorenie: Proces sa začína zatvorením formy, ktorá sa zvyčajne skladá z dvoch polovíc. Tie sa pevne zovrú a pripravia na vstrekovanie.
- Vstrekovanie: Plastové granuly alebo pelety sa privádzajú do vyhrievaného valca, kde sa roztavia. Roztavený plast sa potom cez dýzu vstrekne do dutiny formy a úplne ju vyplní.
- Dotlak: Pôsobí tlak, ktorý zabezpečí, aby roztavený plast vyplnil celú dutinu formy a výrobok zodpovedal jej konštrukcii.
- Chladenie: Forma sa nechá vychladnúť, aby plast stuhol do tvaru jej dutiny.
- Otvorenie formy: Po ochladení sa polovice formy otvoria a odkryjú stuhnutý diel.
- Vyhadzovanie: Vyhadzovacie kolíky alebo iné mechanizmy vytlačia hotový diel z formy, aby mohol prejsť ďalším spracovaním alebo balením.
Čo je jadro vstrekovacej formy?
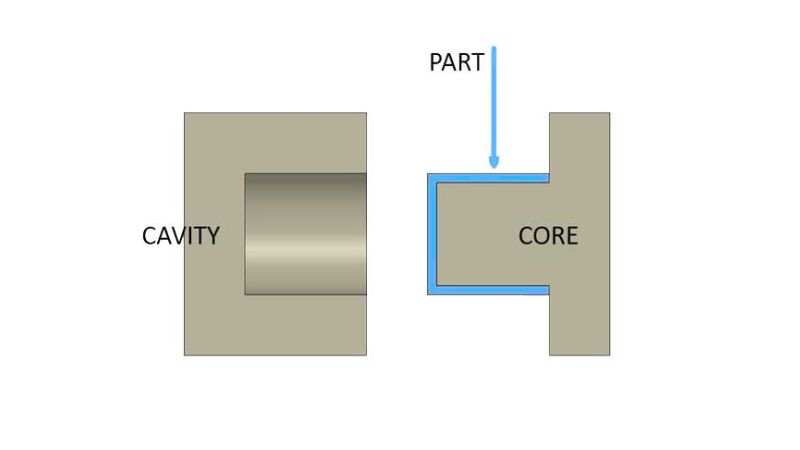
Jadro vstrekovacej formy je pevná alebo pohyblivá súčasť formy, ktorá vytvára vnútorné prvky alebo dutiny hotového výlisku. Určuje tvar a geometriu požadovaných vnútorných prvkov dielu, napríklad dutých častí alebo zložitých vnútorných štruktúr.
Aký je rozdiel medzi dutinou a jadrom formy?
Dutina formy je popri jadre ďalšou kľúčovou súčasťou formy na vstrekovanie plastov. Často sa leští tak, aby jej povrchová úprava zodpovedala požadovanému vzhľadu hotového dielu. Jadro a dutina spoločne vytvárajú výsledný tvar výlisku.
Jadro vytvára vnútorné prvky dielu, zatiaľ čo dutina formuje jeho vonkajšie prvky.
Jadro formy sa nachádza v pohyblivej polovici (strana B), ktorá sa často podieľa na vyhadzovaní dielu. Dutina sa nachádza v pevnej polovici (strana A), a preto má na vyhadzovanie menší priamy vplyv.
Ako sa vyrába jadro vstrekovacej formy?
Výber správneho materiálu
Výber materiálu pre jadro je nevyhnutný, pretože musí odolať vysokým teplotám a tlakom roztaveného plastu bez deformácie.
Výkon jadra priamo ovplyvňuje nielen kvalitu, ale aj efektívnosť vstrekovania plastov a prispieva k výrobe dielov, ktoré spĺňajú prísne špecifikácie.
- Oceľ: Kvalitná oceľ je obľúbenou voľbou pre svoju trvanlivosť a odolnosť proti opotrebovaniu, vďaka čomu je ideálna na veľkoobjemovú výrobu. Patria sem napríklad nehrdzavejúca oceľ, P20 a H13.
- Hliník: Známy pre svoje ľahké a rýchlejšie vykurovacie a chladiace vlastnosti, hliník sa často používa pre prototypy nástrojov alebo nízkoobjemovej výroby.
- Zliatiny berýlia a medi: Používajú sa v oblastiach formy, z ktorých treba rýchlo odvádzať teplo, alebo v častiach formy so zložitou geometriou.
- Predzáhradná oceľ: Nákladovo efektívna možnosť používaná v menej náročných aplikáciách; nevyžaduje dodatočné tepelné spracovanie.
- Nástrojová oceľ: Pri aplikáciách s vysokým opotrebovaním sa používajú nástrojové ocele, napríklad D2 alebo A2, ktoré poskytujú pevnosť a dlhú životnosť.
Výrobný proces a presnosť
Pokročilé obrábacie techniky, napríklad CNC frézovanie a elektroerozívne obrábanie (EDM), sú kľúčové na dosiahnutie vysokej presnosti požadovanej pri výrobe jadier.
- CNC frézovanie: Zabezpečuje presnosť pomocou počítačom riadeného obrábania.
- EDM: Využívané pre zložité detaily a komplexné geometrie.
Ako jadro formy ovplyvňuje kvalitu výrobku?
Kolísanie kvality jadra a formy pri vstrekovaní plastov možno pripísať viacerým faktorom, ktoré ovplyvňujú funkčnosť a konzistentnosť výliskov:
| Príčina | Opis |
| Posuv jadra | Nesprávne zarovnanie jadra formy počas vstrekovania, ktoré vedie k rozmerovým nepresnostiam. |
| Sticking | Jadro pri vyhadzovaní zostáva zachytené v diele, často pre nedostatočné uhly úkosu alebo nadmerné trenie. |
| Varovanie | Rozmerové deformácie vznikajú, keď sa jadro vplyvom vysokých teplôt a tlakových cyklov prehne. |
| Prasknutie alebo zlomenie | Poškodenie jadra je spôsobené namáhaním a tlakom, ktoré sú často spôsobené používaním menej odolných materiálov. |
| Noste a odtrhnite | Obrusovanie a erózia z nepretržitého používania vedú k poklesu kvality povrchu a rozmerovej integrity. |
| Problémy s chladením | Neefektívne chladenie alebo prenos tepla spôsobuje dlhšie cyklické časy a potenciálne deformačné alebo rozmerové zmeny. |
| Problémy s vetraním | Nedostatočná ventilácia, ktorá zachytáva vzduch a plyny vedúce k povrchovým chybám, dutinám alebo neúplnej časti plnenia. |
| Variabilita materiálu a konštrukcie | Kolísanie vlastností materiálu a zložitosť konštrukcie ovplyvňujúce životnosť a výkon formy. |
| Výzvy týkajúce sa údržby | Nedostatočná pravidelná údržba vedie ku korózii, znečisteniu alebo opotrebovaniu, ktoré ovplyvňujú výkon formy a kvalitu výrobku. |
Čo je uhol úkosu?
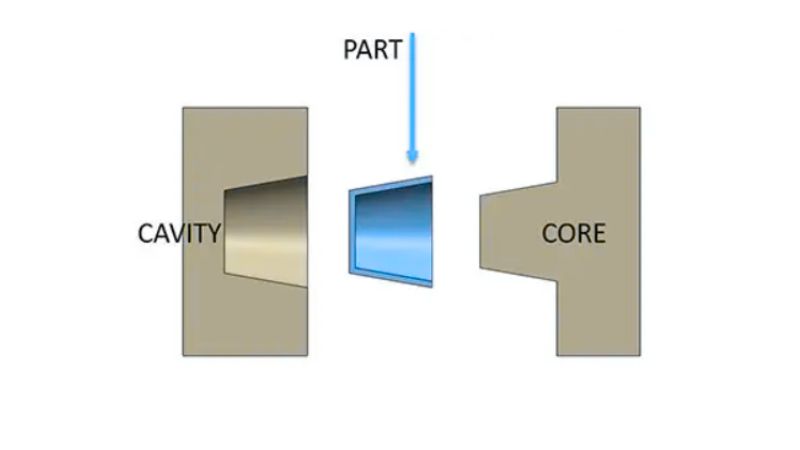
Uhol úkosu, o ktorom sme hovorili v predchádzajúcej časti, označuje mierne skosenie zvislých plôch vstrekovaného dielu. Uľahčuje vybratie dielu z formy bez jeho poškodenia.
Pre väčšinu dielov sa zvyčajne odporúča uhol úkosu 1 až 2 stupne; pri hlbších alebo štruktúrovaných povrchoch môže byť potrebný väčší úkos.
Existujú kladné a záporné uhly úkosu. Kladný úkos znamená, že uhol je väčší než referenčný, a uľahčuje vybratie dielu. Záporný úkos môže skomplikovať konštrukciu formy, pretože na vybratie dielu môže byť potrebné rozdeliť formu na viac častí.
Ako zvoliť umiestnenie jadra a dutiny pri vstrekovaní plastov?
Čo ovplyvňuje umiestnenie jadra a dutiny?
Umiestnenie jadra a dutiny pri vstrekovaní plastov ovplyvňuje niekoľko kľúčových faktorov:
Dizajn časti
Zložitosť a geometria dielu vrátane prvkov, ako sú otvory a priehlbiny, určujú umiestnenie jadra a dutiny. Vyčnievajúce prvky zvyčajne vyžadujú jadrá, zatiaľ čo zapustené prvky vytvárajú dutiny.
Vlastnosti materiálu
Usporiadanie jadra a dutiny vo forme ovplyvňuje miera zmršťovania materiálu, jeho tokové vlastnosti a rýchlosť vstrekovania. Pri materiáli s nízkou mierou zmršťovania môže byť ťažké zabezpečiť, aby diel zostal na strane s vyhadzovacími kolíkmi, čo si vyžaduje osobitné konštrukčné úpravy.
Hoci sa väčšina plastov výrazne zmršťuje, je dôležité pochopiť, ako môžu vlastnosti materiálu ovplyvniť umiestnenie jadra a dutiny.
Rozloženie systému vymazania
Po fáze chladenia a otvorení formy musí vstrekovaný diel vždy zostať prichytený na strane s vyhadzovacími kolíkmi.
Konštrukcia a tvar vyhadzovacieho systému ovplyvňujú umiestnenie jadra a dutiny, aby sa zabezpečilo spoľahlivé a konzistentné vyhadzovanie dielu.
Symetria a poloha vtoku
Hlavný vtok je kanál, ktorý privádza roztavený plast zo vstrekovacieho stroja do formy. Zvyčajne vedie priamo do formy, no niekedy ústi priamo do jej dutiny; v takom prípade sa nazýva priamy vtok.
Vtokové kanály sú menšie cesty odbočujúce z hlavného vtoku, ktoré rozvádzajú roztavený plast do rôznych častí formy. Takéto usporiadanie umožňuje vyrábať viacero dielov naraz, čo je nákladovo efektívne najmä pri malých výrobkoch.
Vtoky sú malé otvory, ktorými plast prúdi z vtokových kanálov do dutiny formy. Sú užšie než kanály a pomáhajú regulovať tok plastu do formy.







