
A fröccsöntés középpontjában a szerszámmag áll, amely a fröccsöntött termék belső jellemzőit kialakító kulcsfontosságú alkatrész. A fröccsöntő szerszámok magjainak alapvető tulajdonságai nélkülözhetetlenek a termékkialakítás és a minőség optimalizálásához.
Ez a cikk a szerszámmagok alapvető jellemzőit mutatja be, és feltárja, hogyan befolyásolják a gyártási folyamatot, valamint a késztermék teljesítményét. Az olyan szempontok vizsgálatával, mint az anyagválasztás és a tervezési stratégiák, hasznos betekintést nyújtunk azoknak a mérnököknek és gyártóknak, akik a fröccsöntési műveletek bevált gyakorlatainak alkalmazására törekednek.
Először tekintsük át a fröccsöntés alapfolyamatát.
A fröccsöntés alapfolyamata több kulcsfontosságú lépésből áll, amelyek során a műanyag alapanyagból késztermék lesz. Íme egy egyszerű áttekintés:
- Szerszámzárás: A folyamat a jellemzően két félből álló szerszám összezárásával kezdődik. A két felet szorosan egymáshoz rögzítik a fröccsöntés előkészítéséhez.
- Fröccsöntés: A műanyag granulátumot vagy pelleteket egy fűtött hengerbe adagolják, ahol megolvadnak. Az olvadt műanyagot ezután egy fúvókán keresztül a szerszámfészekbe fecskendezik, teljesen kitöltve azt.
- Utónyomás: Nyomást alkalmaznak, hogy az olvadt műanyag a szerszámfészek minden részét kitöltse, és a termék a szerszám kialakításának megfelelően készüljön el.
- Hűtés: A szerszámot hűlni hagyják, hogy a műanyag megszilárduljon, és felvegye a szerszámfészek alakját.
- Szerszámnyitás: Lehűlés után a szerszámfeleket szétnyitják, így szabaddá válik a megszilárdult alkatrész.
- Kilökés: A kilökőcsapok vagy más mechanizmusok kitolják a kész alkatrészt a szerszámból, amely ezután további megmunkálásra vagy csomagolásra kész.
Mi az a fröccsöntő szerszámmag?
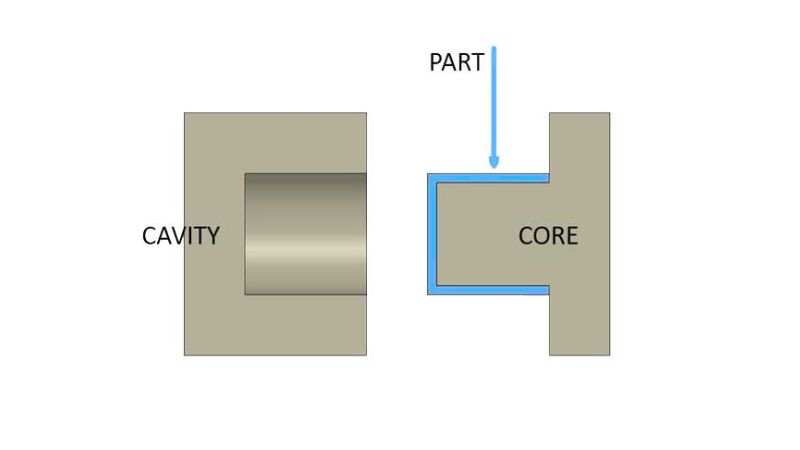
A fröccsöntő szerszámmag a szerszámon belüli tömör vagy mozgó alkatrész, amely a kész fröccsöntött darab belső jellemzőit vagy üregeit alakítja ki. A kívánt belső jellemzők, például az üreges részek vagy az összetett belső szerkezetek alakját és geometriáját határozza meg.
Mi a különbség a szerszámfészek és a mag között?
A maghoz hasonlóan a fészek is a műanyag fröccsöntő szerszám kulcsfontosságú eleme. Felületét gyakran a kívánt végső felületi minőségnek megfelelően polírozzák. A két elem együtt alakítja ki a kész fröccsöntött alkatrészt.
A mag az alkatrész belső, a fészek pedig a külső jellemzőit alakítja ki.
A szerszámmag a mozgó, B oldalban található, amely gyakran részt vesz a kilökési folyamatban, míg a fészek a rögzített, A oldalon helyezkedik el, és kevésbé vesz részt közvetlenül a kilökésben.
Hogyan készül a fröccsöntő szerszámmag?
A megfelelő anyag kiválasztása
A mag anyagának megválasztása kulcsfontosságú, hiszen deformálódás nélkül kell elviselnie az olvadt műanyag magas hőmérsékletét és nyomását.
A mag teljesítménye közvetlenül befolyásolja nemcsak a minőséget, hanem a fröccsöntési folyamat hatékonyságát is, így az alkatrészek megfelelhetnek a szigorú előírásoknak.
- Acél: A nagy minőségű acél tartóssága és kopásállósága miatt népszerű választás, ezért ideális nagy sorozatú gyártáshoz. Ide tartoznak például a rozsdamentes acélok, a P20 és a H13.
- Alumínium: Kis tömegéről, valamint gyorsabb felmelegedéséről és lehűléséről ismert; gyakran használják prototípus-szerszámokhoz vagy kis sorozatú gyártáshoz.
- Berillium-réz ötvözetek: A szerszám azon részein használják, ahol gyors hőelvezetésre van szükség, illetve az összetett geometriájú szerszámrészeknél.
- Előedzett acél: Költséghatékony megoldás kevésbé igényes alkalmazásokhoz; nem igényel további hőkezelést.
- Szerszámacél: Nagy kopásnak kitett alkalmazásokhoz D2 vagy A2 típusú szerszámacélokat használnak, amelyek tartósak és strapabírók.
Gyártási folyamat és pontosság
A korszerű forgácsolási technológiák, például a CNC-marás és a szikraforgácsolás (EDM) elengedhetetlenek a magokhoz szükséges nagy pontosság eléréséhez.
- CNC-marás: Számítógép-vezérelt megmunkálással biztosítja a pontosságot.
- EDM: Aprólékos részletek és összetett geometriák kialakítására szolgál.
Hogyan befolyásolja a szerszámmag a termék minőségét?
A fröccsöntés során a magok és a szerszámok minőségének változatossága több tényezőre vezethető vissza, amelyek befolyásolják a fröccsöntött alkatrészek teljesítményét és egyenletességét:
| Ok | Leírás |
| Magelmozdulás | A mag fröccsöntés közbeni elmozdulása méretpontatlanságokat okoz. |
| Beragadás | A mag kilökéskor az alkatrészben marad, gyakran a nem megfelelő meredekség vagy a túlzott súrlódás miatt. |
| Vetemedés | A nagy hőmérséklet és nyomás hatására vetemedő mag méretbeli torzulásokat okoz. |
| Repedés vagy törés | A magot ért terhelések és nyomás károsodást okoznak; ez gyakran a kevésbé tartós anyagok használatából ered. |
| Kopás | A folyamatos használatból eredő kopás és erózió rontja a felület minőségét és a méretpontosságot. |
| Hűtési problémák | A nem hatékony hűtés vagy hőátadás hosszabb ciklusidőt, valamint esetleges vetemedést vagy méretváltozást okoz. |
| Szellőzési problémák | A nem megfelelő szellőzés miatt a levegő és a gázok a szerszámban rekednek, ami felületi hibákat, üregeket vagy hiányos kitöltést okozhat. |
| Anyag- és kialakításbeli változatosság | Az anyagtulajdonságok változatossága és a kialakítás összetettsége befolyásolja a szerszám élettartamát és teljesítményét. |
| Karbantartási nehézségek | A rendszeres karbantartás hiánya korrózióhoz, szennyeződéshez vagy elhasználódáshoz vezethet, ami rontja a szerszám teljesítményét és a termék minőségét. |
Mi az a kihúzási szög?
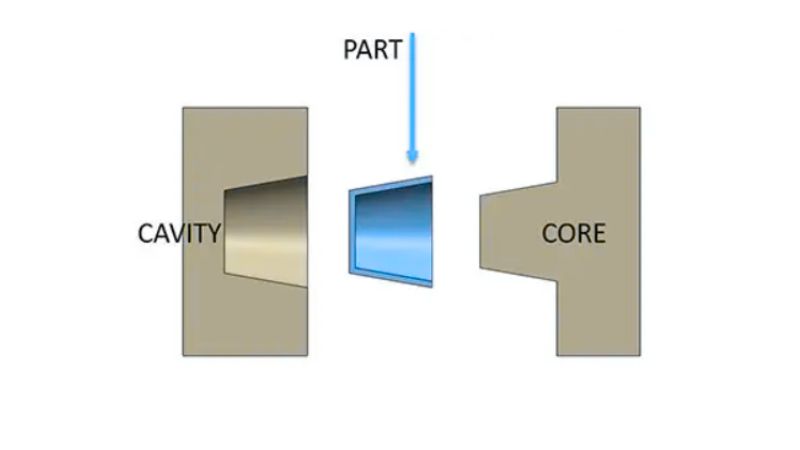
Az előző részben említett kihúzási szög a fröccsöntött alkatrész függőleges felületeire kialakított enyhe kúposságot jelenti. Ez segíti az alkatrész sérülésmentes kiemelését a szerszámból.
A legtöbb alkatrésznél jellemzően 1–2 fokos kihúzási szög ajánlott; mélyebb vagy textúrázott felületek esetén nagyobb szögre lehet szükség.
Megkülönböztetünk pozitív és negatív kihúzási szöget. Pozitív esetben a szög nagyobb a viszonyítási szögnél, ami megkönnyíti az alkatrész kiemelését. A negatív kihúzási szög bonyolíthatja a szerszám tervezését, mivel az alkatrész eltávolításához a szerszámot több részre kellhet osztani.
Hogyan válasszuk meg a mag és a fészek elhelyezését fröccsöntésnél?
Mi befolyásolja a mag és a fészek elhelyezését?
A mag és a fészek elhelyezését fröccsöntésnél több kulcsfontosságú tényező befolyásolja:
Alkatrészkialakítás
Az alkatrész összetettsége és geometriája, beleértve az olyan jellemzőket, mint a furatok és mélyedések, meghatározza a mag és a fészek elhelyezését. A kiálló részek kialakításához jellemzően magokra, a besüllyedő jellemzőkéhez pedig fészkekre van szükség.
Anyagtulajdonságok
A mag és a fészek elrendezését a szerszámban az anyag zsugorodási aránya, folyási jellemzői és a fröccsöntési sebesség befolyásolja. Alacsony zsugorodású anyagnál nehéz biztosítani, hogy az alkatrész a kidobótüskék oldalán maradjon, ezért speciális tervezési módosításokra lehet szükség.
Bár a legtöbb műanyag jelentősen zsugorodik, fontos megérteni, hogy az anyag tulajdonságai miként befolyásolhatják a mag és a fészek elhelyezését.
Kidobórendszer elrendezése
A hűtési szakasz után, a szerszám nyitásakor a fröccsöntött alkatrésznek mindig a kidobótüskék oldalán kell maradnia.
A kidobórendszer kialakítása és formája befolyásolja a mag és a fészek elhelyezését, hogy biztosítsa az alkatrész következetes és megbízható kidobását.
Szimmetria és a beömlő helye
A beömlőcsatorna a fő járat, amely az olvadt műanyagot a fröccsöntő gépből a szerszámba vezeti. Általában egyenesen a szerszámba torkollik, de néha közvetlenül a szerszámfészekbe vezet; ezt közvetlen beömlésnek nevezik.
Az elosztócsatornák a beömlőcsatornából leágazó kisebb járatok, amelyek az olvadt műanyagot a szerszám különböző részeihez vezetik. Ez a kialakítás egyszerre több alkatrész gyártását teszi lehetővé, ami költséghatékony, különösen kisebb termékek esetében.
A beömlőnyílások azok a kis nyílások, amelyeken keresztül a műanyag az elosztócsatornákból a szerszámfészekbe jut. Keskenyebbek az elosztócsatornáknál, és segítenek szabályozni a műanyag szerszámba áramlását.







