
Tolerancije oblikovanja injekcije definiraju dozvoljene granice dimenzionalne varijacije u oblikovanim dijelovima. Razumijevanje i upravljanje tim tolerancijama od presudne je važnosti za osiguravanje da dijelovi ispunjavaju konstrukcijske specifikacije i funkciju kako je predviđeno.
U ovom sveobuhvatnom vodiču, istražit ćemo čimbenike koji utječu na tolerancije, važnost održavanja precizne tolerancije i strategije optimizacije za postizanje besprijekornih plastičnih komponenti.
Bilo da ste dizajner, inženjer ili proizvođač, ovaj članak će vam opremiti znanja potrebna za navigaciju složenosti procesa ubrizgavanja i poboljšati kvalitetu i pouzdanost vaših proizvoda.
Što je tolerantno za injekciju?
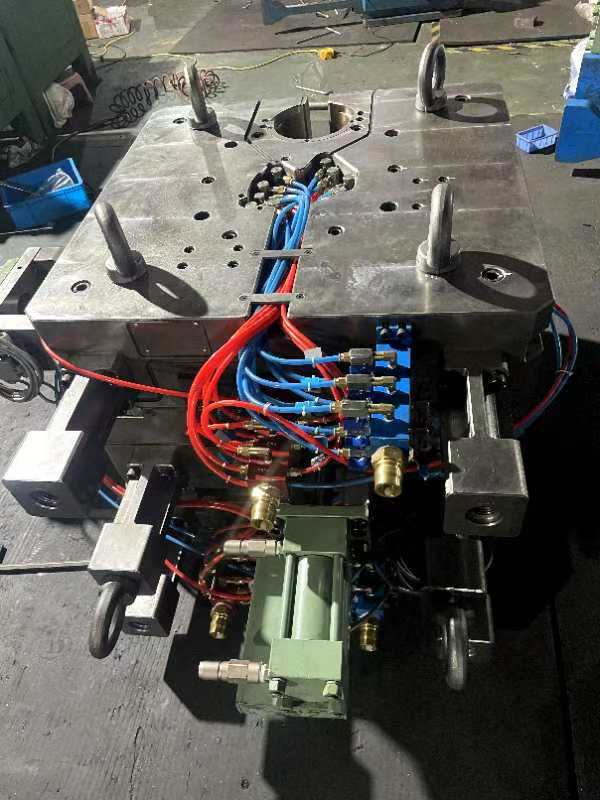
Tolerancije oblikovanja plastičnih injekcija izražene su kao plus ili minus (±) vrijednosti u milimetrima ili inčima koje određuju prihvatljivo odstupanje od nominalnih dimenzija dijela. One su ključne za osiguravanje ispravnog uklapanja i funkcioniranja dijelova, posebice pri sastavljanju višestrukih komponenti.
Postoje dvije vrste tolerancije: tolerantnost obrade i tolerancija smole.
Tolerancija strojne obrade označava toleranciju ugrađenu u sam alat kalupa. Kalupi za brizganje obično se obrađuju na CNC strojevima uz toleranciju od +/- 0.003 inča (0.076 mm). Ona predstavlja preciznost dimenzija šupljine kalupa.
Tolerancija za opuštanje odnosi se na toleranciju dovršenog oblikovanog dijela, na koji utječu materijalna svojstva i proces oblikovanja. Tolerantnost smole općenito je veća od ili jednaka +/-0,002 inča po inču (0,051 mm po mm).
Zajednički, ove dvije vrste tolerancije određuju ukupnu dimenzijsku preciznost koja se može postići za ubrizgavanje oblikovanih dijelova.
Stvarna postignuta tolerancija može se razlikovati na temelju različitih čimbenika. Međutim, općenito, za nekritične primjene, tipična stopa tolerancije je ±0,1 mm; za primjene koje zahtijevaju stroža tolerancija (npr. medicinski dijelovi) je ±0,025 ili bolje.
Zašto su tolerantne injekcije važne?
Mnoge industrije, kao što su automobili, zračni prostor i medicinski proizvodi, imaju stroge zahtjeve za tolerantnost za sigurnost i regulatornu usklađenost.
Tolerancije određuju hoće li se dijelovi pravilno uklopiti tijekom montaže i funkcioniranja kako je predviđeno. Čak i mala odstupanja mogu uzrokovati probleme s fit, poravnanje i performanse, posebno za složene skupove.
Što utječe na tolerantnost ubrizgavanja?
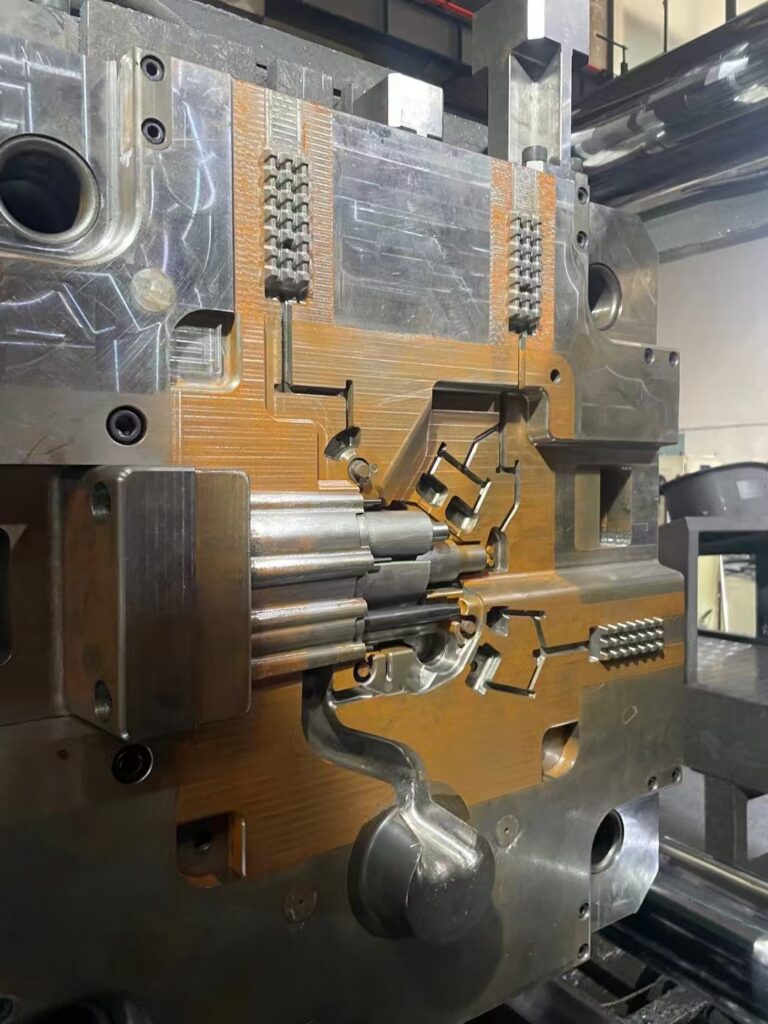
Na injekciju se tolerantno utječe nekoliko faktora, koji mogu utjecati na dimenzijsku točnost i dosljednost oblikovanih dijelova. Ovdje su glavni čimbenici temelje:
- Smanjenje: Različiti materijali imaju različite stope sniženja, koji utječu na sposobnost postizanja tesne tolerancije. Kristalni materijali općenito imaju veće stope snižavanja u odnosu na amorfne materijale zbog faza promjene tijekom hlađenja. To utječe na volumen i dimenzije konačnog dijela.
- Deformacije: Sve se smole skupljaju dok se hlade u kalupu. Dijelovi ujednačene debljine stijenke obično se ravnomjerno skupljaju, što pomaže spriječiti deformacije i udubljenja zbog skupljanja. Dijelovi s neujednačenom debljinom stijenke hlade se i skupljaju različitom brzinom, pa njihov dizajn povećava vjerojatnost deformacija.
- Termalna ekspanzija: Plastika općenito pokazuje visoke brzine termalne ekspanzije, što može uzrokovati dimenzijske promjene kada temperature fluktuiraju. To je posebno ključno kada se dijelovi koriste u okolinama s temperaturnim varijacijama ili su kombinirani s materijalima poput metala.
- Dizajn dijela: Geometrija, veličina i debljina zida dijela značajno utječe na kontrolu tolerancije. Veći dijelovi ili oni s debljim dijelovima mogu doživjeti različite stope smanjivanja, čineći više izazova za održavanje uske tolerancije. Uniformna debljina zida i strateški dizajn značajke mogu pomoći u rješavanju tih problema.
- Dio kompleksnost: Kompleksni dijelovi mogu utjecati na protok materijala i okretanje, utječući na sposobnost održavanja čvrste tolerancije. Pravilno upravljanje pritiskom injekcije, viskoznost smole i vrijeme punjenja kalupova je od ključne važnosti kako bi se osigurala dosljedna kvaliteta dijela.
- Alat: Dizajn i materijal kalupa te broj šupljina utječu na mogućnost postizanja željenih tolerancija. Ujednačeno hlađenje i zagrijavanje ključni su za održavanje uskih tolerancija. Višešupljinski ili obiteljski alati zahtijevaju pažljiv dizajn i odgovarajuću potporu kako bi se izbjegle pogreške zbog razlika u tlaku ili temperaturi.
Kako smanjiti utjecaj faktora koji utječu na tolerantnu injekciju
Kako bi se smanjio učinak čimbenika koji utječu na tolerance oblikovanja injekcije, može se upotrijebiti nekoliko strategija:
- Dizajn za porijeklo aktuabilnost (DFM):
- Primjenjujte DFM načela već u ranoj fazi dizajna kalupa kako biste predvidjeli moguća odstupanja i izbjegli skupe preinake. To uključuje dizajn dijelova s ujednačenom debljinom stijenki i odgovarajućim kutovima nagiba te promišljen raspored elemenata poput izbočina i rebara radi smanjenja deformacija i skupljanja.
- Odabir materijala:
- Odaberite materijale s prikladnom brzinom smanjivanja za primjenu. Razmotrite svojstva termalne ekspanzije i kako različiti materijali mogu djelovati, posebno u multimaterijalnim skupovima.
- Razmatranje alata:
- Projektirajte kalupe s preciznim alatima kako biste osigurali ujednačene dimenzije plastičnih dijelova. To uključuje optimizaciju položaja uljevnih otvora radi ravnomjernog toka materijala, primjenu rashladnih kanala za ujednačeno hlađenje i raspored izbacivačkih klinova kojim se smanjuju deformacije i nedostaci površine.
- Kontrola procesa
- Izvršiti učinkovitu kontrolu procesa za upravljanje varijable kao što su temperatura, tlak, i vrijeme hlađenja. Koristite senzore za praćenje tih parametara u realnom vremenu, što omogućuje brze prilagodbe za održavanje dosljedne tolerancije.
- Brzo prototipiranje i testiranje:
- Koristite brzo prototipiranje za testiranje i prefinjenost dizajna prije potpune proizvodnje. To omogućuje prilagodbe dizajnu ili procesu kako bi se poboljšala tolerancija i kvaliteta dijela.
Ubrizgavanje tolerantnih standarda
Ovdje je tablica vizualizirajući dimenzijske tolerancije u milimetara (mm):
| Materijal | Opseg dimenzija | Komercijalna tolerancija | Precizna tolerancija |
| ABS | Od 1 do 20 | ±0.100 | ±0.050 |
| 21 do 100 | ±0.150 | ±0.100 | |
| 101 do 160 | ±0.325 | ±0.100 | |
| Mješavina ABS/PC | Od 1 do 20 | ±0.100 | ±0.050 |
| 21 do 100 | ±0.150 | ±0.100 | |
| GPS | Od 1 do 20 | ±0.075 | ±0.050 |
| 21 do 100 | ±0.150 | ±0.080 | |
| HDPE | Od 1 do 20 | ±0.125 | ±0.075 |
| 21 do 100 | ±0.170 | ±0.110 | |
| LDPE | Od 1 do 20 | ±0.125 | ±0.075 |
| 21 do 100 | ±0.170 | ±0.110 | |
| Mod PPO/PPE | Od 1 do 20 | ±0.100 | ±0.050 |
| 21 do 100 | ±0.150 | ±0.100 | |
| PA | Od 1 do 20 | ±0.075 | ±0.030 |
| 21 do 100 | ±0.160 | ±0.130 | |
| PA 30% GF | Od 1 do 20 | ±0.060 | ±0.030 |
| 21 do 100 | ±0.120 | ±0.100 | |
| PBT 30% GF | Od 1 do 20 | ±0.060 | ±0.030 |
| 21 do 100 | ±0.120 | ±0.100 | |
| Računalo | Od 1 do 20 | ±0.060 | ±0.030 |
| 21 do 100 | ±0.120 | ±0.100 | |
| PC 20% staklo | Od 1 do 20 | ±0.050 | ±0.030 |
| 21 do 100 | ±0.100 | ±0.080 | |
| PMMA | Od 1 do 20 | ±0.075 | ±0.050 |
| 21 do 100 | ±0.120 | ±0.070 | |
| POM | Od 1 do 20 | ±0.075 | ±0.030 |
| 21 do 100 | ±0.160 | ±0.130 | |
| PP, 20% Talc | Od 1 do 20 | ±0.100 | ±0.050 |
| 21 do 100 | ±0.120 | ±0.100 | |
| PPO/PPE | Od 1 do 20 | ±0.080 | ±0.050 |
| 21 do 100 | ±0.100 | ±0.080 | |
| PPS, 30% GF | Od 1 do 20 | ±0.050 | ±0.050 |
| 21 do 100 | ±0.080 | ±0.080 | |
| SAN | Od 1 do 20 | ±0.080 | ±0.050 |
| 21 do 100 | ±0.100 | ±0.080 |
Slijedeća tablica vizualizira dimenzije tolerance koncentričnosti/valiteta (u mm)
| Materijal | Opseg dimenzija | Komercijalna tolerancija | Precizna tolerancija |
| ABS | do 100 | ±0.230 | ±0.130 |
| Mješavina ABS/PC | do 100 | ±0.230 | ±0.130 |
| GPS | do 100 | ±0.250 | ±0.150 |
| HDPE | do 100 | ±0.250 | ±0.150 |
| LDPE | do 100 | ±0.250 | ±0.150 |
| PA | do 100 | ±0.250 | ±0.150 |
| PA, 30% GF | do 100 | ±0.150 | ±0.100 |
| PBT, 30% GF | do 100 | ±0.150 | ±0.100 |
| Računalo | do 100 | ±0.130 | ±0.080 |
| PC, 20% GF | do 100 | ±0.130 | ±0.080 |
| PMMA | do 100 | ±0.250 | ±0.150 |
| POM | do 100 | ±0.250 | ±0.150 |
| PP | do 100 | ±0.250 | ±0.150 |
| PP, 20% Talc | do 100 | ±0.250 | ±0.150 |
| PPO/PPE | do 100 | ±0.230 | ±0.130 |
| PPS, 30% GF | do 100 | ±0.130 | ±0.080 |
| SAN | do 100 | ±0.230 | ±0.130 |
Ispravnost/tranljivost (mm)
| Materijal | Veličina značajke | Komercijalna tolerancija | Lijepa tolerancija |
| ABS | 0–100 mm | ±0.380 | ±0.250 |
| 101–160 mm | ±0.800 | ±0.500 | |
| Mješavina ABS/PC | 0–100 mm | ±0.380 | ±0.250 |
| 101–160 mm | ±0.800 | ±0.500 | |
| PA | 0–100 mm | ±0.300 | ±0.150 |
| 101–160 mm | ±0.500 | ±0.250 | |
| PA GF 30% | 0–100 mm | ±0.150 | ±0.080 |
| 101–160 mm | ±0.200 | ±0.100 | |
| POM | 0–100 mm | ±0.300 | ±0.150 |
| 101–160 mm | ±0.500 | ±0.250 | |
| PP | 0–100 mm | ±0.850 | ±0.500 |
| 101–160 mm | ±1.500 | ±0.850 | |
| SAN | 0–100 mm | ±0.380 | ±0.250 |
| 101–160 mm | ±0.800 | ±0.500 |
Slijepe dubine rupe tolerancije (mm)
| Materijal | Domet dubine | Komercijalna tolerancija | Lijepa tolerancija |
| ABS | do 100 mm | ±0.200 | ±0.100 |
| Mješavina ABS/PC | do 100 mm | ±0.200 | ±0.100 |
| PA | do 100 mm | ±0.150 | ±0.080 |
| PA GF 30% | do 100 mm | ±0.100 | ±0.050 |
| POM | do 100 mm | ±0.150 | ±0.080 |
| PP | do 100 mm | ±0.250 | ±0.150 |
| SAN | do 100 mm | ±0.200 | ±0.100 |
Tolerantnost promjera rupe (mm)
| Materijal | Opseg promjera | Komercijalna tolerancija | Lijepa tolerancija |
| ABS | do 100 mm | ±0.100 | ±0.050 |
| Mješavina ABS/PC | do 100 mm | ±0.100 | ±0.050 |
| PA | do 100 mm | ±0.080 | ±0.040 |
| PA GF 30% | do 100 mm | ±0.050 | ±0.025 |
| POM | do 100 mm | ±0.080 | ±0.040 |
| PP | do 100 mm | ±0.120 | ±0.060 |
| SAN | do 100 mm | ±0.100 | ±0.050 |







