
Le moulage par injection du caoutchouc est un procédé de fabrication polyvalent et efficace qui a révolutionné la production de pièces moulées en caoutchouc dans de nombreux secteurs. Cette technique avancée associe précision, rapidité et rentabilité pour produire des composants complexes avec des tolérances serrées et une excellente régularité.
À mesure que la demande de produits moulés en caoutchouc sur mesure et de haute qualité augmente dans l’automobile, le médical, l’aérospatiale et les biens de consommation, il devient de plus en plus important pour les fabricants et les ingénieurs de maîtriser les spécificités du moulage par injection du caoutchouc.
Dans ce guide complet, nous présentons les principes fondamentaux du moulage par injection du caoutchouc : le procédé lui-même, les types de moules utilisés et la grande variété de pièces réalisables. Du choix initial du matériau au produit fini, nous examinons chaque étape de fabrication et les avantages comme les difficultés liés à cette technique innovante.
Qu’est-ce que le moulage par injection du caoutchouc ?
Le moulage par injection du caoutchouc consiste à injecter du caoutchouc fondu dans un moule. Le matériau est d’abord chauffé jusqu’à ce qu’il ramollisse, puis injecté sous haute pression dans l’empreinte du moule.
Dans le moule, le caoutchouc refroidit et durcit pour prendre la forme souhaitée. Cette technique convient particulièrement à la fabrication de pièces aux géométries complexes, comme des joints et des garnitures d’étanchéité.
Quels sont les avantages du moulage par injection du caoutchouc ?
Le moulage par injection du caoutchouc est très efficace. Il permet de réaliser rapidement de grandes séries et s’avère donc rentable pour la production de masse. Sa précision réduit également les déchets au minimum.
Ce procédé permet d’obtenir des tolérances serrées et des formes complexes que d’autres méthodes auraient du mal à réaliser. La polyvalence est un autre atout : moulage par injection du caoutchouc permet d’utiliser différents types de caoutchouc, ce qui améliore la qualité et la durabilité des produits.
Ce procédé offre en outre une excellente répétabilité et garantit la régularité de chaque pièce. Cet avantage est précieux pour maintenir la qualité de produits tels que les joints toriques et les garnitures d’étanchéité, qui doivent être durables et précis.
Quels types de caoutchouc utilise-t-on pour le moulage par injection ?
Caoutchouc naturel
Le caoutchouc naturel est issu du latex des hévéas. Il est réputé pour son excellente élasticité, sa résilience et sa résistance à la déchirure.
- Propriétés: résistance élevée à la traction, bonne capacité d’allongement, excellente résistance au frottement et à l’abrasion
- Applications: pneus, amortisseurs, joints et dispositifs antivibratoires
Caoutchoucs synthétiques
Caoutchouc nitrile (NBR)
Le caoutchouc nitrile est un copolymère de butadiène et d’acrylonitrile.
- Propriétés: excellente résistance aux huiles, aux carburants et à de nombreux solvants ; bonne résistance à l’abrasion
- Applications: joints d’étanchéité pour huiles, garnitures, tuyaux et pièces automobiles
Caoutchouc nitrile-butadiène hydrogéné (HNBR)
Le HNBR est une version modifiée du NBR, offrant une meilleure résistance à la chaleur et aux produits chimiques.
- Propriétés: forte résistance aux huiles minérales et aux produits chimiques, excellente résistance à la chaleur
- Applications: joints, courroies et garnitures automobiles utilisés à haute température
Éthylène-propylène-diène monomère (EPDM)
L’EPDM est un caoutchouc synthétique composé d’éthylène, de propylène et d’une faible proportion de diène.
- Propriétés: excellente résistance aux intempéries, à l’ozone et à la chaleur ; bonnes propriétés d’isolation électrique
- Applications: joints d’étanchéité contre les intempéries, membranes de toiture et isolation électrique
Caoutchouc de silicone
Le caoutchouc de silicone est un élastomère synthétique inorganique dont la chaîne principale est constituée de silicium et d’oxygène.
- Propriétés: large plage de températures (-55°C à 300°C), excellentes propriétés électriques et biocompatibilité
- Applications: dispositifs médicaux, isolation électrique et joints pour températures élevées
Fluorosilicone
Le fluorosilicone est une forme spécialisée de caoutchouc de silicone à laquelle sont ajoutés des atomes de fluor.
- Propriétés: associe la résistance thermique du silicone à une meilleure résistance aux carburants et aux huiles
- Applications: composants de systèmes d’alimentation en carburant pour l’aérospatiale et l’automobile
Néoprène (polychloroprène)
Le néoprène est un caoutchouc synthétique obtenu par polymérisation du chloroprène.
- Propriétés: bonne résistance aux intempéries, aux huiles et aux flammes ; résistance chimique modérée
- Applications: combinaisons de plongée, garnitures, tuyaux et isolation électrique
Caoutchouc styrène-butadiène (SBR)
Le SBR est un copolymère de styrène et de butadiène.
- Propriétés: bonne résistance à l’abrasion, au vieillissement et à la fissuration
- Applications: bandes de roulement de pneus, bandes transporteuses et chaussures
Caoutchouc fluorocarboné (Viton)
Le caoutchouc fluorocarboné est réputé pour son exceptionnelle résistance aux produits chimiques et à la chaleur.
- Propriétés: excellente résistance aux huiles, aux carburants et aux acides ; aptitude aux températures élevées
- Applications: équipements de traitement chimique, joints pour l’aérospatiale et systèmes d’alimentation automobile
Caoutchouc butyle
Le caoutchouc butyle est un copolymère d’isobutylène contenant une faible proportion d’isoprène.
- Propriétés: très faible perméabilité aux gaz, bonne souplesse et capacité d’amortissement des vibrations
- Applications: chambres à air, revêtements intérieurs de pneus et bouchons pharmaceutiques
Caoutchouc uréthane (polyuréthane)
Le caoutchouc uréthane désigne une classe de polymères comportant des liaisons uréthane.
- Propriétés: résistance élevée à la traction, excellente résistance à l’abrasion et bonne résistance aux huiles
- Applications: rouleaux industriels, garnitures et joints destinés aux applications fortement sollicitées par l’usure
Élastomères thermoplastiques
Élastomères thermoplastiques (TPE)
Les TPE sont une classe de copolymères qui associent les propriétés des matériaux thermoplastiques et élastomères.
- Propriétés: recyclables, mise en œuvre flexible et large choix de niveaux de dureté
- Applications: poignées au toucher doux, composants surmoulés et produits de consommation flexibles
Vulcanisat thermoplastique (TPV)
Le TPV est un mélange de polypropylène et de caoutchouc EPDM entièrement vulcanisé.
- Propriétés: durabilité supérieure à celle des TPE et bonne résistance chimique
- Applications: joints d’étanchéité automobiles contre les intempéries, composants de gestion des fluides et équipements d’extérieur
Quels sont les éléments essentiels de la conception d’un moule d’injection pour le caoutchouc ?
Il faut tenir compte des subtilités de la fabrication du moule et des étapes précises qui transforment le caoutchouc brut en produit fini.
Principes essentiels de conception du moule
La création du moule est l’une des premières étapes du moulage par injection du caoutchouc. Vous devez veiller à ce que votre conception du moule soit précise. l’usinage CNC peut contribuer à obtenir une tolérance dimensionnelle, ce qui permet de garantir une grande précision pour les formes complexes.
L’éventage est également important. Des voies d’évacuation d’air adaptées préviennent les défauts tels que les poches d’air. Votre moule doit comporter une empreinte de moule bien conçue qui assure un écoulement régulier. Utilisez un moule métallique pour sa durabilité et sa conductivité thermique pendant la fabrication. Une bonne conception du moule améliore la qualité du produit.
Comment se déroule le moulage du caoutchouc ?
Le moulage par injection du caoutchouc commence par le chauffage du matériau jusqu’à ce qu’il ramollisse.
La vulcanisation est essentielle, car elle renforce le caoutchouc en créant des liaisons réticulées.
Le refroidissement constitue l’étape suivante. Le caoutchouc durcit alors pour prendre sa forme définitive. Chaque étape doit être exécutée avec précision afin de maintenir un niveau de qualité élevé. L’automatisation peut simplifier le processus et améliorer l’efficacité.
Les différents types de moulage par injection du caoutchouc
Moulage par injection du caoutchouc
Le moulage par injection du caoutchouc est un procédé très proche du moulage par injection des plastiques. Il convient particulièrement à la production en grande série de pièces complexes en caoutchouc avec des tolérances serrées.Détails du procédé :
- Le mélange de caoutchouc est introduit dans un fourreau chauffé, généralement sous forme de bandes ou de granulés.
- Une vis située dans le fourreau fait fondre et mélange le caoutchouc jusqu’à ce qu’il atteigne l’état liquide.
- Le caoutchouc liquide est ensuite injecté à haute pression (souvent entre 15,000 et 30,000 psi) dans l’empreinte d’un moule fermé.
- Le moule est maintenu à température élevée (généralement entre 150°C et 200°C) afin de faciliter la vulcanisation.
- Après vulcanisation, le moule s’ouvre et la pièce finie est éjectée.
Autres avantages :
- Qualité constante des pièces grâce au contrôle précis de la pression et de la température d’injection
- Déchets de matière réduits au minimum, car les excédents peuvent souvent être réutilisés
- Procédé adapté à l’automatisation, permettant une production 24 h/7
- Possibilité de produire des pièces avec différentes épaisseurs de paroi
Moulage par compression
Le moulage par compression est l’un des procédés de moulage du caoutchouc les plus anciens et les plus simples. Il est particulièrement efficace pour produire de grandes pièces relativement simples.Détails du procédé :
- Une quantité prédosée de mélange de caoutchouc, souvent appelée préforme, est placée dans la moitié inférieure de l’empreinte chauffée du moule.
- Le moule est fermé à l’aide d’une presse hydraulique, qui applique généralement une pression comprise entre 1,000 et 2,000 psi.
- À la fermeture du moule, le caoutchouc est comprimé et s’écoule pour remplir l’empreinte.
- La chaleur et la pression sont maintenues pendant une durée déterminée afin que le caoutchouc vulcanise complètement.
- Une fois la vulcanisation terminée, le moule s’ouvre et la pièce est retirée.
Autres avantages :
- Excellent pour produire des pièces à épaisseur de paroi uniforme
- Coûts d’outillage inférieurs à ceux du moulage par injection
- Adapté au moulage de grandes pièces qui seraient difficiles à réaliser par injection
- Permet d’intégrer facilement des inserts et des matériaux de renfort
Moulage par transfert
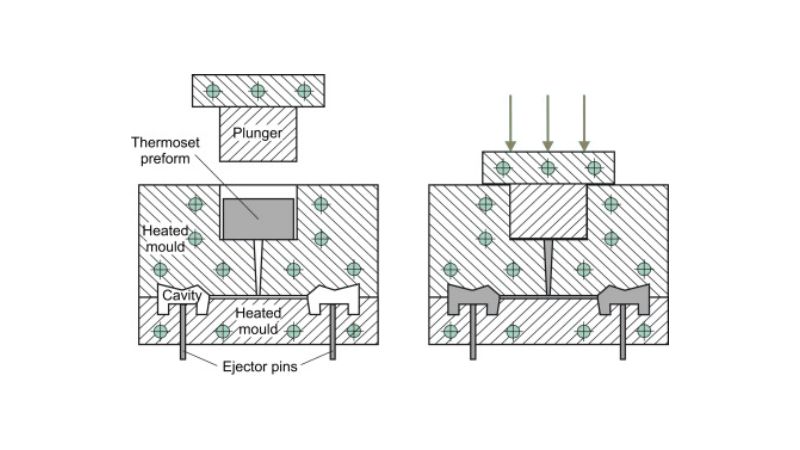
Le moulage par transfert est un procédé hybride qui combine des éléments du moulage par injection et du moulage par compression. Il est particulièrement utile pour produire simultanément plusieurs petites pièces ou des pièces de géométrie complexe.
Détails du procédé :
- Une quantité mesurée de mélange de caoutchouc est placée dans une chambre (appelée pot) au-dessus de l’empreinte du moule.
- Un piston pousse le caoutchouc et le force à travers de petits canaux (appelés canaux d’alimentation) jusque dans l’empreinte du moule.
- Le caoutchouc remplit l’empreinte sous pression, généralement comprise entre 1,000 et 5,000 psi.
- Le caoutchouc est vulcanisé par chauffage, généralement à une température comprise entre 150°C et 200°C.
- Après vulcanisation, le moule s’ouvre et les pièces sont éjectées.
Autres avantages :
- Meilleur contrôle de l’écoulement de la matière qu’avec le moulage par compression
- Permet de produire des pièces à la géométrie plus complexe qu’avec le moulage par compression
- Mieux adapté que le moulage par injection à l’insertion de composants métalliques ou de renforts
- Cycles généralement plus courts que le moulage par compression pour les petites pièces
Comment optimiser la production et la qualité
L’amélioration du moulage par injection du caoutchouc passe par la réduction du temps de cycle et le maintien d’une qualité constante. En vous concentrant sur ces aspects, vous pouvez accroître l’efficacité et la fiabilité des produits en production en grande série.
Cycle Time Reduction
Le temps de cycle est essentiel à la production en grande série. En le réduisant, vous pouvez fabriquer davantage de pièces en moins de temps et gagner en efficacité. L’automatisation et la robotique peuvent accélérer les tâches répétitives et réduire les erreurs humaines. L’ajustement de la durée de vulcanisation en fonction des bilans énergétiques constitue une autre approche aux résultats probants. Elle permet de contrôler dynamiquement le procédé et de l’adapter aux besoins spécifiques.
Un suivi et des ajustements réguliers permettent de maintenir un rythme soutenu sans sacrifier la qualité. En identifiant les étapes qui peuvent être accélérées sans compromettre le résultat, vous pouvez améliorer sensiblement la productivité.
Garantir une qualité constante
Pour obtenir une qualité constante , vous devez privilégier une fabrication précise et rigoureuse. La précision dimensionnelle garantit un ajustement parfait de chaque composant, ce qui réduit les déchets et les reprises. La mise en place de mécanismes de contrôle qualité tout au long de la fabrication permet de détecter rapidement les erreurs. Ces mécanismes peuvent inclure des capteurs qui surveillent la pression et les contraintes pendant la production.
L’automatisation contribue également à maintenir des paramètres stables et à améliorer la qualité des produits. Former votre équipe aux bonnes pratiques et l’impliquer dans les contrôles qualité renforce encore la fiabilité. En vous concentrant sur ces points clés, vous veillez à ce que chaque pièce respecte des normes élevées.
Applications et performances des produits en caoutchouc moulés par injection
Le moulage par injection du caoutchouc est utilisé dans de nombreux secteurs, car il permet de produire des formes complexes et des composants durables. Sa résistance aux produits chimiques et à la corrosion le rend adapté à de nombreuses applications. Les performances dépendent notamment du choix du matériau et de la précision de fabrication.
Secteurs et applications
Les produits en caoutchouc moulés par injection sont largement utilisés dans l’automobile, le médical et les biens de consommation. On les retrouve dans les applications automobiles pour fabriquer des pièces moulées telles que des joints, joints toriques et supports antivibratoires. Ces composants contribuent à la sécurité et améliorent les performances du véhicule.
Dans les dispositifs médicaux , ce procédé joue un rôle essentiel dans la fabrication de membranes et de joints en caoutchouc conformes aux normes strictes du secteur de la santé. Il sert aussi à fabriquer divers biens de consommation tels que des butoirs en caoutchouc, qui offrent à la fois protection et esthétique.
Facteurs de performance
Les performances des produits moulés par injection en caoutchouc dépendent de plusieurs facteurs importants. La durabilité est une caractéristique essentielle, qui dépend du choix de matériaux capables de résister à l’usure. La résistance chimique est indispensable dans les applications exposées à des substances agressives, afin de garantir la longévité du produit sans dégradation.
La résistance mécanique est un autre facteur déterminant : elle préserve l’intégrité structurelle même sous contrainte. Dans les environnements exposés à l’humidité ou aux produits chimiques, les produits doivent présenter une résistance à la corrosion afin de conserver leur fonction. Des techniques de fabrication adaptées permettent d’obtenir des formes complexes et des dimensions précises, ce qui améliore encore la fiabilité et les performances.
Questions fréquentes
Quels facteurs influencent le prix d’un moule d’injection pour le caoutchouc ?
Le prix d’un moule dépend de plusieurs facteurs, notamment de la complexité de sa conception, du type de caoutchouc utilisé et du volume de production. Les exigences de précision et les coûts des matériaux peuvent également avoir une incidence importante sur le prix total.
Quels critères prendre en compte pour choisir une presse d’injection pour le caoutchouc ?
Pour choisir une machine, tenez compte de sa force de fermeture, de sa capacité d’injection et de sa compatibilité avec le type de caoutchouc prévu. La vitesse, l’efficacité et la facilité d’entretien sont également à considérer.
Quelles sont les dimensions courantes des moules d’injection pour le caoutchouc ?
Les moules d’injection pour le caoutchouc existent en différentes dimensions afin de répondre aux divers besoins de production. Des dimensions standard sont souvent disponibles, mais les dimensions sur mesure peuvent également être réalisées selon les exigences propres à un projet.
Existe-t-il différentes méthodes de moulage du caoutchouc et comment se comparent-elles ?
Oui, plusieurs méthodes existent, notamment le moulage par compression et le moulage par transfert. Le moulage par injection est apprécié pour son efficacité et sa capacité à produire des formes complexes. Chaque méthode présente ses propres avantages et peut convenir davantage à certaines applications selon le résultat recherché et le matériau utilisé.







