
Le moulage par soufflage et le moulage par injection servent tous deux à donner forme aux matières plastiques, mais reposent sur des mécanismes différents et répondent à des applications distinctes.
Pour les fabricants qui souhaitent optimiser leurs procédés et atteindre les résultats visés, il est essentiel de comprendre les principales différences entre ces deux méthodes.
Cet article présente les caractéristiques propres à chaque méthode, leurs avantages et leurs applications idéales, afin de fournir une comparaison complète et d’éclairer les décisions de fabrication.
Qu’est-ce que le moulage par injection ?
Le moulage par injection plastique est un procédé qui consiste à injecter du plastique fondu dans un moule détaillé, puis à le laisser refroidir et durcir. Il est idéal pour produire des pièces solides complexes et précises, notamment des composants automobiles et des dispositifs médicaux.
Quels sont les types de moulage par injection ?
- Moulage par injection des thermoplastiques : C’est la forme la plus courante de moulage par injection. Les thermoplastiques peuvent être chauffés, fondus et remodelés à plusieurs reprises sans dégradation importante.
- Moulage par injection des thermodurcissables : Contrairement aux thermoplastiques, les plastiques thermodurcissables subissent une transformation chimique pendant le durcissement (chauffage), qui les rend rigides de façon irréversible. Une fois durcis, ils ne peuvent plus être fondus, ce qui confère aux produits thermodurcissables une meilleure résistance à la chaleur et une plus grande durabilité.
- Moulage par injection de métal (MIM) : le moulage par injection de métal (MIM) permet de fabriquer de petits composants métalliques complexes. Des poudres métalliques fines sont mélangées à un liant pour former une matière d’alimentation, qui est ensuite injectée dans un moule. Après le moulage, le frittage élimine le liant et fusionne les poudres métalliques pour former une pièce solide.
- Moulage par injection de caoutchouc silicone liquide (LSR) : ce procédé est conçu pour les pièces en silicone. Il permet de produire des pièces souples et élastiques résistant à des températures extrêmes, adaptées aux applications médicales, aux ustensiles de cuisine et aux joints industriels.
- Moulage par injection assisté par gaz : du gaz, généralement de l’azote, est injecté dans le plastique fondu à l’intérieur du moule, ce qui réduit la quantité de matière nécessaire et crée des parties creuses dans la pièce. Cette technique permet de fabriquer des produits plus légers tout en préservant leur intégrité structurelle.
- Moulage par réaction-injection (RIM) : principalement utilisé pour le polyuréthane et d’autres polymères thermodurcissables, le RIM consiste à mélanger deux composants liquides qui réagissent chimiquement dans le moule pour former la pièce solide finale. Ce procédé est idéal pour fabriquer des pièces solides et légères d’épaisseurs variées.
Qu’est-ce que le moulage par soufflage ?
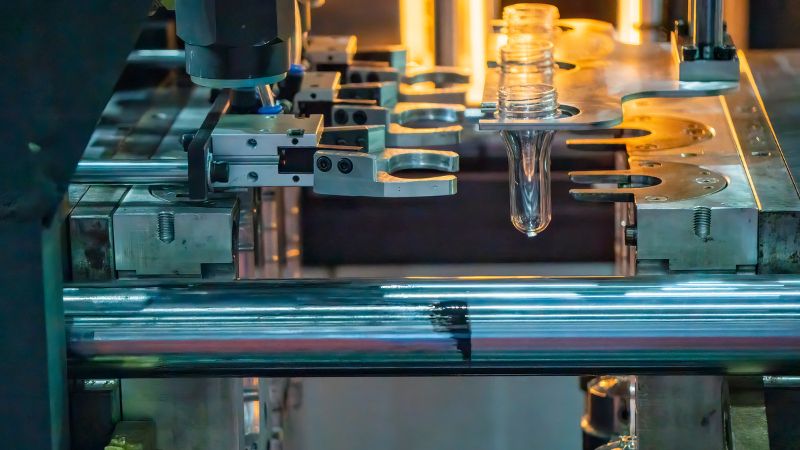
Le moulage par soufflage commence par former un tube creux en plastique appelé paraison. De l’air comprimé dilate ensuite ce tube pour qu’il épouse la forme du moule. Ce procédé est principalement utilisé pour fabriquer rapidement des produits creux et uniformes, comme des bouteilles et des contenants.
Quels sont les types de moulage par soufflage ?
- Moulage par extrusion-soufflage (EBM) : le moulage par extrusion-soufflage est la forme la plus simple et la plus courante de moulage par soufflage. Un tube de plastique fondu (paraison) est extrudé verticalement vers le bas dans un moule ouvert. Une fois le moule refermé autour de la paraison, de l’air comprimé est insufflé dans le tube pour dilater le plastique et lui faire épouser la forme du moule.
- Moulage par injection-soufflage (IBM) : le moulage par injection-soufflage associe le moulage par injection et le soufflage pour produire des pièces creuses très précises et uniformes. Une préforme, ou paraison, en forme de tube à essai est d’abord moulée par injection, puis transférée dans un poste de soufflage où elle est réchauffée et soufflée jusqu’à sa forme finale.
- Moulage par étirage-soufflage (SBM) : le moulage par étirage-soufflage sert souvent à produire des bouteilles en plastique légères, transparentes et résistantes, notamment pour les boissons. La matière est d’abord moulée par injection en préforme. Celle-ci est ensuite réchauffée et étirée axialement et radialement tandis que de l’air y est insufflé. L’étirage aligne les chaînes polymères, ce qui améliore la résistance et la transparence du produit fini.
- Moulage par coextrusion-soufflage : variante de l’extrusion-soufflage, cette méthode permet d’extruder simultanément plusieurs couches de matière plastique. La combinaison de différents matériaux dans une même pièce permet d’obtenir des propriétés spécifiques, comme de meilleures performances barrières, une résistance accrue ou un aspect particulier.
- Moulage par injection-étirage-soufflage (ISBM) : version avancée de l’étirage-soufflage, l’ISBM est un procédé en deux étapes. Il commence par le moulage par injection d’une préforme aux dimensions précises. Celle-ci est ensuite transférée dans une machine de soufflage, où elle est étirée et soufflée en une seule opération. L’orientation résultant de l’étirage optimise la résistance et la transparence du matériau.
- Moulage par soufflage continu : le moulage par soufflage continu consiste à extruder la paraison (tube plastique) en continu pendant que les pièces sont éjectées du moule. Il est souvent utilisé pour les productions à haut rendement, où la fabrication se poursuit et les moules fonctionnent rapidement pour répondre aux besoins de cadence.
Principales différences entre le moulage par injection et le moulage par soufflage
Matériaux et applications
Pour le moulage par injection , des matériaux comme les thermoplastiques et les élastomères sont couramment utilisés. Ils résistent à une pression et à une chaleur élevées et permettent de produire des pièces solides.
Pour le moulage par soufflage , les matériaux courants comprennent le polyéthylène, en particulier le HDPE, ainsi que le polychlorure de vinyle (PVC). Le HDPE est largement utilisé pour sa résistance et sa durabilité, tandis que le PVC offre de la souplesse. Le moulage par soufflage est souvent utilisé pour fabriquer des biens de consommation.
Conception et complexité des moules
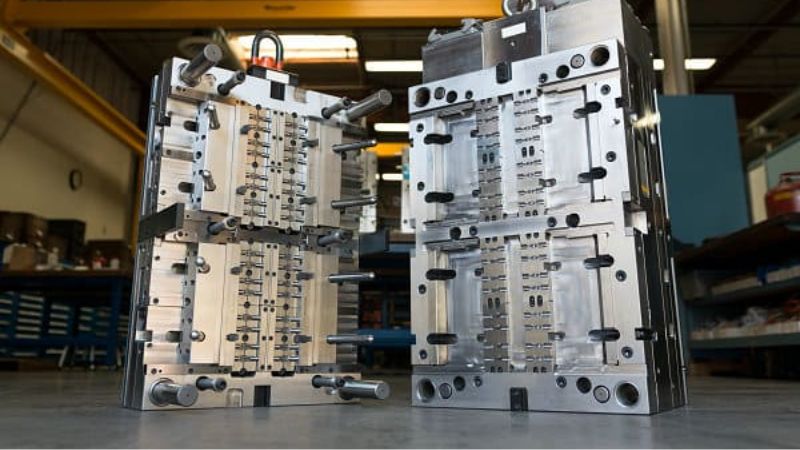
En moulage par injection, les moules sont fabriqués à partir d’acier ou d’aluminium. Le moule comporte une ou plusieurs empreintes correspondant au produit souhaité. Le plastique fondu est injecté dans ces empreintes.
Le moulage par soufflage, y compris par extrusion-soufflage et injection-soufflage, utilise également des moules. Ceux-ci peuvent être plus simples, notamment pour l’extrusion-soufflage. Le moule forme une pièce creuse en dilatant à l’air une paraison plastique chauffée. L’étirage-soufflage nécessite un moule plus complexe pour obtenir des dimensions précises et fabriquer des bouteilles transparentes.
Les coûts d’outillage sont généralement plus élevés en moulage par injection en raison de la conception détaillée du moule.
Types d’équipements de production
La presse à injection comporte une unité d’injection et une unité de fermeture du moule. L’unité d’injection fait fondre le plastique et le pousse dans le moule. Ces machines nécessitent une pression élevée, mais offrent une grande précision et conviennent donc aux pièces plastiques complexes.
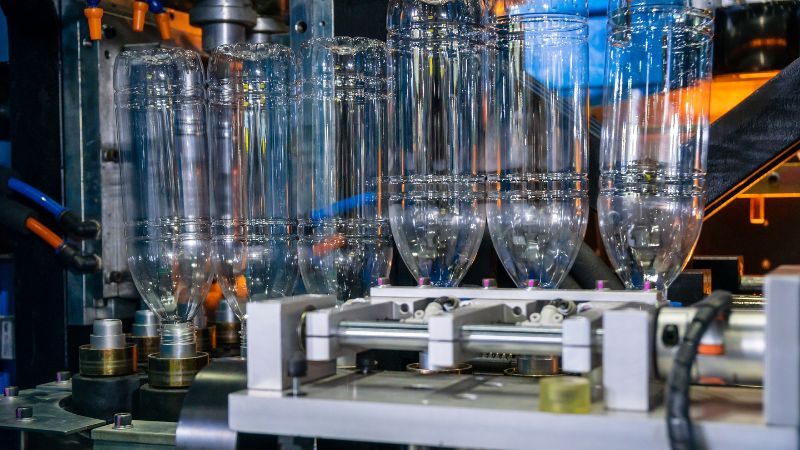
Il existe plusieurs types de machines de soufflage, notamment les machines d’extrusion-soufflage et d’injection-soufflage. Les premières forment un tube (paraison), puis lui donnent sa forme à l’aide d’air comprimé. L’étirage-soufflage utilise une préforme chauffée, qui est étirée pour prendre sa forme. Ces équipements sont moins complexes et coûtent souvent moins cher pour les produits plastiques simples.
Volume et efficacité de production
Le moulage par injection convient parfaitement à la production à grande échelle . Si vous visez une production en grand volume, cette technique peut répondre efficacement à vos besoins. Elle permet de fabriquer rapidement des milliers de pièces identiques.
Le moulage par soufflage est lui aussi efficace, en particulier pour fabriquer des objets creux comme les bouteilles. Le coût peut être inférieur pour les grandes séries grâce à un outillage plus simple. Le moulage par soufflage permet en outre de produire rapidement de grandes quantités avec peu de déchets.
L’efficacité de production est un facteur clé pour les deux méthodes. Le moulage par injection entraîne souvent des coûts initiaux plus élevés en raison de la complexité des moules, mais cet investissement se justifie par la cadence et les volumes. Grâce à une configuration plus simple, le soufflage peut être plus rentable pour des formes moins complexes. Le choix du procédé influe fortement sur l’efficacité de la fabrication.
Répétabilité et précision
Le moulage par injection offre une grande répétabilité, ce qui garantit des résultats constants à chaque cycle. Pour les produits aux formes complexes ou comportant de petites pièces, il offre la précision nécessaire et reproduit chaque détail. Il est donc idéal pour les composants complexes.
Le moulage par soufflage n’atteint pas nécessairement le même niveau de précision. Il convient mieux aux formes simples qui ne nécessitent pas de détails très fins. Il offre toutefois une bonne répétabilité pour les pièces creuses et de grande taille.
Considérations relatives aux coûts
Le moulage par injection présente généralement des coûts initiaux élevés de mise en route . Les moules et les machines utilisés pour ce procédé peuvent être coûteux. Toutefois, une fois l’installation réalisée, le moulage par injection est rentable pour les grandes quantités. Les productions en gros volume peuvent donc générer des économies à long terme.
Le moulage par soufflage entraîne généralement des coûts initiaux plus faibles. L’outillage est moins coûteux et le procédé peut être plus abordable pour les petites séries. Il peut toutefois être moins efficace que le moulage par injection pour les très grands volumes.
Conception et complexité
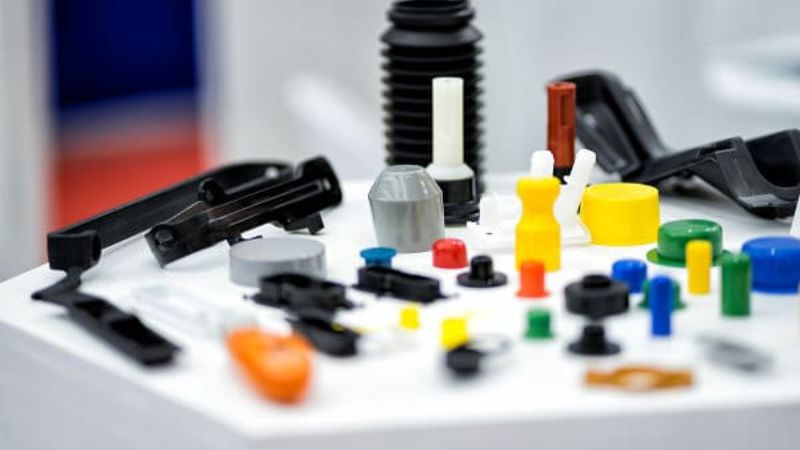
Le moulage par injection offre une grande liberté de conception. Vous pouvez réaliser des formes complexes et des conceptions détaillées avec une grande précision. Il convient ainsi aux pièces nécessitant des détails fins et des tolérances serrées. Il permet de produire en un seul procédé des composants dotés de plusieurs caractéristiques, ce qui constitue un avantage important lorsque les pièces présentent une telle complexité.
Le moulage par soufflage est idéal pour les objets creux monoblocs comme les bouteilles et les contenants. Il ne permet pas le même niveau de complexité que le moulage par injection, mais excelle dans la production d’articles uniformes, résistants et légers. Si la conception de votre produit n’est pas trop complexe, le soufflage peut être le bon choix.
Le tableau ci-dessous compare rapidement les principaux aspects du moulage par soufflage et du moulage par injection, en mettant en évidence leurs différences de procédé, d’applications et de capacités.
| Aspect | Moulage par injection | Moulage par soufflage |
| Type de produit | Pièces plastiques solides | Pièces plastiques creuses |
| Produits typiques | Poignées, boîtiers, jouets, composants complexes | Bouteilles, contenants, réservoirs |
| Procédé | Plastique fondu injecté dans le moule sous haute pression | Paraison plastique gonflée à l’air dans le moule |
| Complexité | Permet de produire des pièces complexes et détaillées | Conceptions généralement plus simples |
| Épaisseur de paroi | Contrôle précis, épaisseur uniforme | Épaisseur variable, moins précise |
| Utilisation de la matière | Utilise généralement plus de matière | Utilise moins de matière et produit des pièces plus légères |
| Coût de l’outillage | Plus élevé en raison des moules complexes et des pressions requises | Plus faible, conception du moule plus simple |
| Vitesse de production | Rapide pour les petites pièces | Rapide pour les grandes pièces plastiques creuses |
| Précision | Grande précision et tolérances serrées | Précision moindre, notamment pour l’épaisseur des parois |
| Choix des matériaux | Large choix de matériaux, y compris des plastiques techniques | Plus limité, principalement des thermoplastiques |
| Applications | Automobile, électronique, biens de consommation | Emballages, contenants, grands produits creux |
| Production en volume | Idéal pour la production en grande série de petites pièces | Adapté à la production en grande série de pièces creuses |
| Liberté de conception | Très grande pour les pièces solides | Limitée aux formes creuses |
| Contrôle qualité | Peu de problèmes avec une conception de moule adaptée | Risque de problèmes tels que l’amincissement des parois et les fuites d’air |
| Rentabilité | Coût plus élevé, mais efficace pour les grands volumes | Coûts initiaux plus faibles, efficace pour les pièces creuses |







