
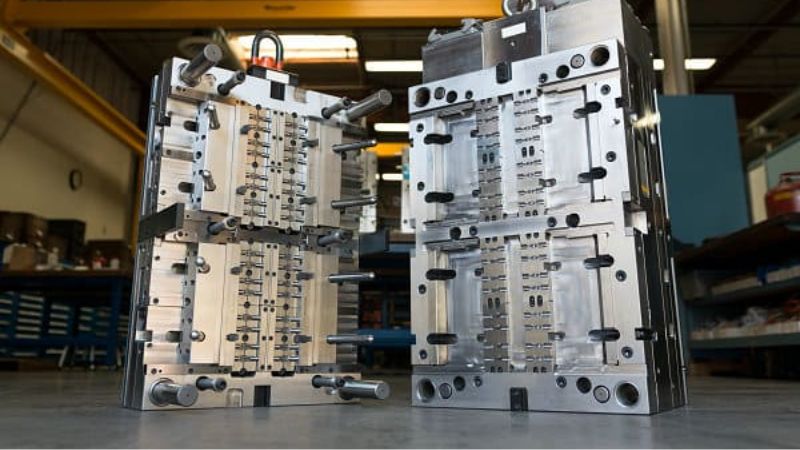
În timp ce atât matrițarea lovitură și turnarea injecției servesc scopului fundamental de modelare a materialelor plastice, acestea funcționează prin mecanisme distincte și sunt potrivite pentru aplicații diferite.
Înțelegerea diferențelor cheie între modelarea lovitură și turnarea injecției este esențială pentru producătorii care au ca scop optimizarea proceselor lor de producție și obținerea rezultatelor dorite.
Acest articol explorează caracteristicile unice, avantajele și cazurile ideale de utilizare a fiecărei metode, oferind o comparație cuprinzătoare pentru a ghida luarea deciziilor în cunoștință de cauză în peisajul de fabricație.
Ce este Molding injectabil
Turnarea prin injecție a plasticului este un proces de formare în care plasticul topit este injectat într-o matriță detaliată și apoi lăsat să se răcească și să se întărească. Este ideală pentru producerea de piese solide, precise și complexe, precum componente auto și dispozitive medicale.
Care sunt tipurile de turnare prin injecție?
- Transfuzie termoplastică: Aceasta este cea mai comună formă de turnare prin injecție, iar termoplasticele pot fi încălzite, topite și remodelate de mai multe ori fără degradare semnificativă.
- Injectie termoset: Spre deosebire de termoplastice, masele plastice termoizolante sunt supuse unei schimbari chimice in timpul procesului de vindecare (incalzire), ceea ce le face tari si ireversibile. Odata stabilite, aceste materiale nu pot fi topite din nou, facand produsele termoset mai rezistente la caldura si durabile.
- Turnarea prin injecție a metalelor (MIM): produce componente metalice mici și complexe. În acest proces, pulberile metalice fine sunt amestecate cu un material liant pentru a crea materia primă, care este apoi injectată într-o matriță. După turnare, un proces de sinterizare îndepărtează liantul și unește pulberile metalice într-o piesă solidă.
- Lichide Silicon injecție de cauciuc (LSR): Lichid din cauciuc siliconic (LSR) turnare injecție este un proces conceput pentru piese de silicon. Acest proces excelează în producerea de piese flexibile, elastice, care pot rezista temperaturi extreme, ceea ce le face ideale pentru aplicații medicale, instrumente de bucătărie, și sigilii industriale.
- Turnarea prin injecție asistată cu gaz: în acest proces, se injectează gaz (de obicei azot) în plasticul topit din matriță, reducând cantitatea de material necesară și creând secțiuni goale în piesa turnată. Tehnica reduce consumul de material și permite fabricarea unor produse mai ușoare, dar rezistente structural.
- Turnarea prin injecție reactivă (RIM): utilizată în principal pentru poliuretan și alți polimeri termorigizi, RIM presupune amestecarea a două componente lichide care reacționează chimic în matriță și formează piesa solidă finală. Procesul este ideal pentru fabricarea pieselor rezistente și ușoare, cu grosimi variate.
Ce este Blow Molding
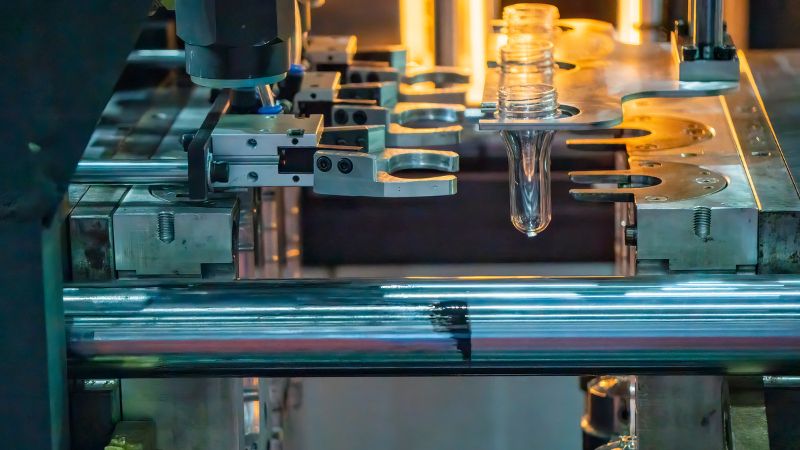
Suflarea începe prin formarea unui tub gol din plastic, numit parison. Apoi, aerul comprimat extinde tubul până ia forma matriței. Procesul este utilizat în principal pentru articole precum sticle și recipiente, deoarece poate produce rapid produse goale și uniforme.
Care sunt tipurile de suflare?
- Suflare prin extrudare (EBM): aceasta este cea mai simplă și mai frecventă formă de suflare. Un tub de plastic topit (parison) este extrudat vertical în jos într-o matriță deschisă. După închiderea matriței în jurul parisonului, se suflă aer comprimat în tub, extinzând plasticul până se conformează formei matriței.
- Suflare prin injecție (IBM): combină turnarea prin injecție și suflarea pentru a crea piese goale, uniforme și de precizie ridicată. Mai întâi se toarnă prin injecție o preformă sau un parison în formă de eprubetă. Apoi, preforma este transferată la o stație de suflare, unde este reîncălzită și suflată până capătă forma finală.
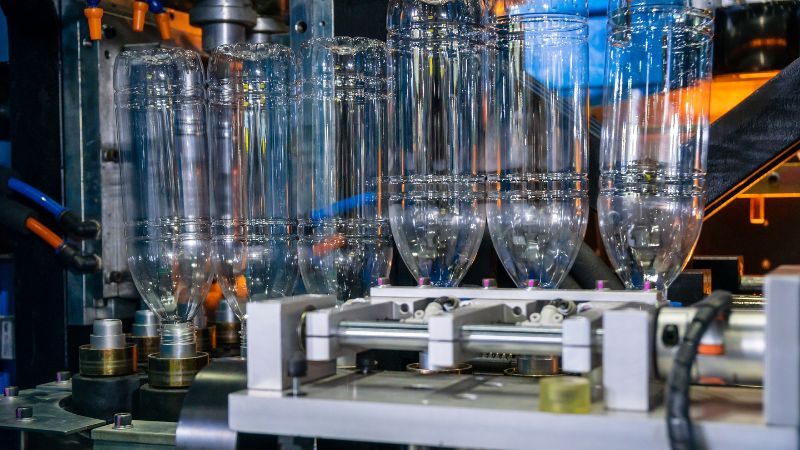
- Suflare prin întindere (SBM): se utilizează adesea pentru a produce sticle din plastic ușoare, transparente și rezistente, precum cele pentru băuturi. Mai întâi, materialul este turnat prin injecție într-o preformă. Aceasta este reîncălzită și întinsă axial și radial în timp ce se suflă aer în ea. Întinderea aliniază lanțurile polimerice și îmbunătățește rezistența și transparența produsului final.
- Suflare prin coextrudare: variantă a suflării prin extrudare care permite extrudarea simultană a mai multor straturi de material plastic. Astfel se pot obține proprietăți specifice, precum performanță de barieră, rezistență sau aspect îmbunătățite, combinând materiale diferite în aceeași piesă.
- Injecție Blow Molding Stretch (ISBM): O versiune avansată de stretch blow mulsing, injecție Stretch Blow Molding (ISBM) este un proces de două etape. Acesta începe cu injecție modelare, în cazul în care un preform este creat în dimensiuni precise. Preforma este apoi transferat la o mașină de suflare în cazul în care este întins și suflat într-o singură operațiune. Orientarea de întindere maximizează puterea materială și claritatea.
- Suflare continuă: parisonul (tubul de plastic) este extrudat continuu pe măsură ce piesele sunt ejectate din matriță. Metoda este utilizată adesea în operațiuni cu productivitate ridicată și producție continuă, în care matrițele sunt ciclate rapid pentru a răspunde cerințelor de producție.
Diferenţe esenţiale între topirea şi topirea prin injecţie
Materiale și aplicații
In turnare injectie, materiale cum ar fi termoplastice si elastomer sunt utilizate in mod obisnuit. Aceste materiale pot rezista la presiune mare si caldura, creând elemente solide.
Pentru turnarea prin suflare, materialele populare includ polietilenă, în special HDPE, și clorură de polivinil (PVC). HDPE este utilizat pe scară largă pentru rezistența și durabilitatea sa, în timp ce PVC-ul oferă flexibilitate.
Mold Design and Complexity
În turnarea injecției, molds sunt artizanale din oțel sau aluminiu.Mulajul are una sau mai multe cavități în formă de produs pe care doriți. Plasticul topit este presat în aceste carii.
Suflarea, inclusiv suflarea prin extrudare și prin injecție, utilizează și matrițe. Acestea pot fi mai simple, în special la suflarea prin extrudare. Matrița formează piesa goală prin extinderea cu aer a unui parison încălzit. Suflarea prin întindere necesită o matriță mai complexă pentru dimensiuni precise și fabricarea sticlelor transparente.
Costurile sculelor sunt de obicei mai ridicate pentru turnarea prin injecție, din cauza proiectării detaliate a matriței.
Tipuri de echipamente de producție
Mașina de turnare prin injecție are o unitate de injecție și o unitate de închidere a matriței. Unitatea de injecție topește plasticul și îl împinge în matriță. Mașinile necesită presiune ridicată, dar oferă precizie mare, fiind excelente pentru piese complexe din plastic.
Există mai multe tipuri de suflare, precum suflarea prin extrudare și suflarea prin injecție. Mașinile de extrudare-suflare creează un tub (parison), apoi îl formează cu ajutorul presiunii aerului. Suflarea prin întindere folosește o preformă încălzită, întinsă până capătă forma dorită. Mașinile sunt mai puțin complexe și adesea au costuri mai mici pentru produse simple din plastic.
Volumul producției și eficiența
Matrițare injecție este perfect pentru producție la scară largă. Dacă producția de mare volum este ceea ce scopul pentru, această tehnică poate satisface nevoile dvs. cu ușurință. Este cunoscut pentru capacitatea sa de a pompa mii de piese identice într-un timp scurt.
Blow mulsing este, de asemenea, eficient, în special pentru a face articole goale, cum ar fi sticle. Cost poate fi mai mic pentru sarcini de mare volum din cauza sculelor mai simple. Plus, sufla excelează în producția de cantități mari rapid, fără prea multe deșeuri.
Eficiența producției este un factor esențial pentru ambele metode. Turnarea prin injecție are adesea un cost inițial mai ridicat din cauza matrițelor complexe, dar investiția se amortizează prin viteză și volum. Suflarea, cu o configurare mai simplă, poate fi mai rentabilă pentru forme mai puțin complexe. Alegerea metodei potrivite influențează semnificativ eficiența fabricației.
Repetabilitate și precizie
Plasarea prin injecție oferă repetabilitate ridicată, ceea ce înseamnă că obține același rezultat de fiecare dată. Pentru produsele cu modele complicate sau piese mici, oferă precizia de care aveți nevoie. Fiecare detaliu este capturat, ceea ce îl face ideal pentru componente complexe.
Blow modelare, pe de altă parte, nu ar putea ajunge la același nivel de precizie. Este mai potrivit pentru forme mai simple, în cazul în care detaliu extrem nu este necesar. Cu toate acestea, asigură repetabilitate bună pentru obiecte goale și mai mari.
Considerații privind costurile
Plasarea prin injecție are, de obicei, costuri inițiale ridicate setarea.Molduri și mașini pentru acest proces poate fi scump.Cu toate acestea, odată înființat, turnarea prin injecție este eficientă din punct de vedere al costurilor pentru producerea de cantități mari.Acest lucru înseamnă că, pentru rulări de volum mare, s-ar putea economisi bani în timp.
Blow modelare, pe de altă parte, implică adesea costuri iniţiale mai mici. Uneltele este, în general, mai puţin costisitoare, şi acest proces poate fi mai accesibil pentru rulaje de producţie mai mici. Păstraţi în minte, totuşi, că turnarea lovitură nu poate fi la fel de eficient pentru volume foarte mari ca turnarea injecţiei.
Proiectare și complexitate
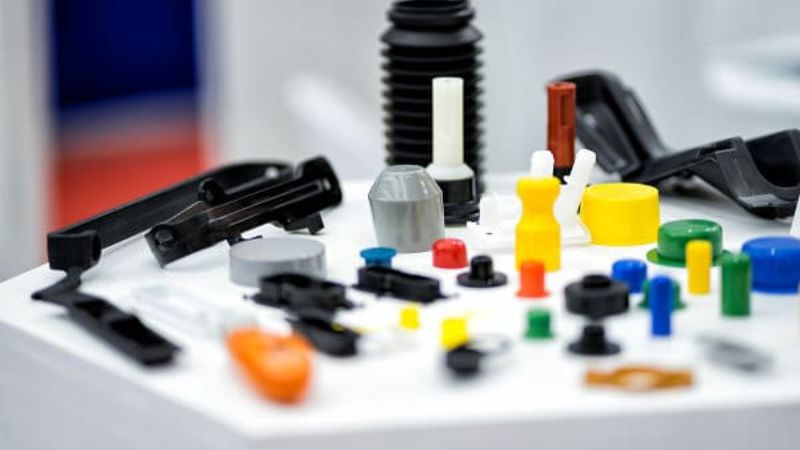
Plasarea prin injecție oferă o flexibilitate de proiectare incredibilă. Puteți crea forme complexe și modele detaliate cu mare precizie. Acest lucru îl face ideal pentru piese care necesită detalii complicate și toleranțe strânse. Puteți produce componente cu caracteristici multiple într-un singur proces, care poate fi un avantaj semnificativ în cazul în care părțile au nevoie de o astfel de complexitate.
Blow mulsing este excelent pentru obiecte goale, o singură piesă, cum ar fi sticle și containere. În timp ce nu susține același nivel de modele complexe ca injecție modelare, ea excelează la producerea de elemente uniforme, puternice, și ușoare. În cazul în care design-ul de produs nu este prea complicat, mulaj lovitură ar putea fi modul.
Aici este un tabel oferă o comparație rapidă a aspectelor cheie ale mulajul lovitură și injecție, evidențiind diferențele lor în proces, aplicații, și capacități. Puteți avea o verificare rapidă.
| Aspect | Turnare prin injecție | Suflare |
| Tip de produs | Piese din plastic solide | Părți din plastic gol |
| Produse tipice | Mânere, locuințe, jucării, componente complicate | Sticle, containere, rezervoare |
| Proces | Plastic topit injectat în matriță la presiune ridicată | Parison din plastic umflat cu aer în matriță |
| Complexitate | Poate produce piese complexe, detaliate | Proiectări în general mai simple |
| Grosimea peretelui | Control precis, grosime uniformă | Grosimea variabilă, mai puțin precisă |
| Utilizarea materialelor | În general, folosește mai mult material | Foloseste mai putin material, produce piese mai usoare |
| Costuri de scule | Mai ridicate, din cauza matrițelor complexe și a presiunii mari necesare | Mai scăzute, proiectarea matriței este mai simplă |
| Viteza de producție | Rapid pentru piese mici | Rapid pentru piese mari de plastic goale |
| Precizie | Toleranţe ridicate de precizie şi stricte | Precizie inferioară, în special pentru grosimea peretelui |
| Opțiuni materiale | Gama largă de materiale, inclusiv materiale plastice pentru inginerie | Mai limitate, în principal termoplastice |
| Aplicații | Automotive, electronice, bunuri de consum | Ambalaje, containere, produse tubulare mari |
| Volumul producției | Ideal pentru producerea de piese mici de mare volum | Potrivit pentru producția de mare volum de piese goale |
| Flexibilitate de proiectare | Foarte flexibil pentru piese solide | Limitate la desenele goale |
| Controlul calității | Mai puține probleme dacă proiectarea matriței este corectă | Poate se confruntă cu probleme cum ar fi subțierea peretelui, scurgeri de aer |
| Eficiența costurilor | Pretul de injectare este mai mare, eficient pentru volume mari | Costuri inițiale mai mici, eficiente pentru piesele goale |






