
Turnarea prin comprimare și turnarea prin injecție sunt două dintre cele mai comune procese de fabricație utilizate pentru producția pe scară largă a pieselor din plastic. Deși ambele presupun modelarea plasticului într-o matriță, sub căldură și presiune, există câteva diferențe esențiale între modul lor de funcționare.
Înțelegerea distincțiilor dintre turnarea prin compresie vs turnare prin injecție este importantă pentru producători pentru a determina care abordare este cea mai potrivită pentru o anumită aplicație. Cu toate acestea, specificul proceselor poate fi confuz chiar și pentru cei familiarizați cu producția de materiale plastice.
Acest articol are scopul de a oferi o imagine de ansamblu clară a asemănărilor și diferențelor dintre turnarea prin compresie și turnarea prin injecție. Vom rupe în jos pașii de bază implicați în fiecare tehnică și modul în care acestea variază. Factorii, cum ar fi adecvarea de proiectare parte, timpi de ciclu, deșeuri materiale și costuri-eficacitate vor fi, de asemenea, examinate.
O prezentare generală a injecției și a topirii prin compresie
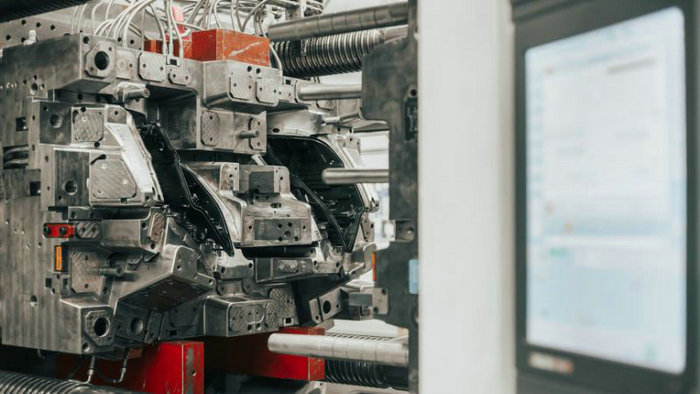
Înțelegerea modelării injecției
Turnarea prin injecție este o metodă de fabricație care presupune încălzirea unui material, de obicei un termoplastic, și injectarea lui într-o matriță închisă prin intermediul unui buncăr și al unui șnec. Materialul se răcește și se solidifică, căpătând forma dorită. Turnarea prin injecție oferă diverse avantaje, precum:
- Adecvarea pentru piese complexe: este potrivit pentru piese cu detalii complicate și forme complexe.
- Automatizare mare: Acest proces de obicei nu are nevoie de supraveghere umană constantă.
- Timpi de productie rapida: turnarea prin injectie are timpi de ciclu mai scurti decat prin compresie.
Cu toate acestea, matrițarea injecției are dezavantajele sale, inclusiv costurile de scule inițiale ridicate și dificultatea de a produce părți foarte mari.
Definirea turnării prin comprimare
Turnarea prin comprimare este un proces de fabricație în care un material preîncălzit, de regulă un plastic termorigid, este introdus într-o cavitate a matriței. Apoi, matrița se închide și se aplică presiune pentru a forța materialul să preia forma acesteia. Procesul este potrivit pentru geometrii simple și panouri mari. Totuși, are anumite limitări, printre care:
- Limitat la modele mai simple: turnarea prin compresie nu este cea mai bună alegere pentru detalii complicate sau geometrii complexe.
- Ratele de producție mai lente: Timpul de ciclu este mai lung în comparație cu turnarea injecției.
- Labor-intensiv: Plasarea în serie necesită adesea mai multă muncă manuală.
Principalele diferențe între compresie și turnarea injecției:
- Matrițarea prin compresie este de obicei folosită pentru părți mai mari, mai simple, cum ar fi garniturile. Injecția este mai bună pentru părți mici, complexe, de înaltă precizie.
- Matrițarea prin compresie are costuri de scule mai mici, dar timpi de ciclu mai lent. Plasarea prin injecție are timpi de ciclu mai rapizi și este mai bună pentru piese de înaltă calitate, făcându-l o alegere populară pentru multe industrii.
- Plasarea prin injecție oferă o precizie dimensională mai mare și consistență.
Pe scurt, compresie este o alegere excelentă pentru piese mai simple cu panouri mai mari, în timp ce injectarea este mai bună pentru componente mai complexe și detaliate. În timp ce ambele procese sunt utile și versatil, înțelegerea cerințelor specifice ale proiectului vă va ajuta să alegeți cea mai bună tehnică pentru nevoile dumneavoastră.
Considerații materiale
Selectarea materialelor pentru topirea prin compresie
Matrițarea prin compresie folosește termoset materiale, care oferă o rezistență excelentă, stabilitate dimensională și rezistență la temperaturi ridicate. Unele materiale utilizate frecvent pentru turnarea prin compresie includ:
- Bulk Molding Compound (BMC): Un amestec de rasina de poliester, fibre de sticla, si umplutoare minerale care ofera rezistenta mecanica si stabilitate dimensionala.Este folosit in mod obisnuit pentru aplicatii de produse auto, electrice si de consum.
- SMC este format dintr-o rasina termoizolanta combinata cu fibre de sticla. SMC are raporturi mai mari de rezistenta la greutate si este potrivit pentru componente mai mari, cum ar fi piese de corp auto si componente aerospatiale.
- Dialil Phtalate (DAP): Un plastic termoizolant care oferă proprietăți excelente de izolație electrică, DAP este adesea utilizat în componentele electrice și aplicații de comutație.
- Fenolul & Vinyl Esters: Aceste materiale au o rezistenta puternica la chimicale si caldura. Fenolul este adesea folosit pentru componentele electrice, in timp ce esterii vinilici isi gasesc drumul in aplicatii rezistente la coroziune.
Utilizare materiala in injectie
Pe de altă parte, turnarea prin injectare este frecvent utilizată termoplastic materiale care pot fi topite și reutilizate. Următoarele sunt unele termoplastice populare utilizate în turnarea prin injecție:
- Polietilenă (PE): Un plastic versatil utilizat într-o gamă largă de aplicații, cum ar fi ambalajele, jucăriile și bunurile de consum.Se poate găsi în diferite forme, inclusiv polietilenă de înaltă densitate (HDPE) și polietilenă de joasă densitate (LDPE).
- Polipropilenă (PP): Cunoscută pentru rezistența sa chimică, rezistența la impact și durabilitatea, PP este utilizată în piese auto, ambalaje alimentare și dispozitive medicale.
- Clorura de vinil (PVC): Utilizată în mod obișnuit pentru țevi și accesorii, PVC-ul oferă o rezistență excelentă la substanțe chimice și meteorologie.
- Polistiren (PS): De la produse alimentare de unică folosință la aparate electrocasnice, PS este un material utilizat frecvent din cauza costului redus și ușurinței de procesare.
- Nylon: Distinguat prin rezistența și rezistența la căldură, nailonul este utilizat în aplicații precum piese auto, textile și componente electrice.
Masina de topit
Mașini de topit prin compresie
Principalele componente ale unei mașini de turnare prin compresie includ:
- Matriță – de obicei fabricată din oțel, aluminiu sau rășină epoxidică. Este alcătuită din două jumătăți care conțin cavitatea matriței.
- Platane de încălzire – încălzesc matrița pentru a topi rășina plastică. Sunt încălzite adesea cu ulei sau electric.
- Piston hidraulic – aplică presiune ridicată pentru a închide matrița și a comprima materialul.
- Sistem de ejectare – știfturi, manșoane și dezizolatoare care ajută la scoaterea piesei turnate.
Materia primă începe sub formă de granule, este preîncălzită și introdusă în cavitatea matriței. Platanele se închid și se aplică presiune, forțând plasticul brut să ia forma matriței. După răcire și întărire, matrița se deschide, iar piesa este ejectată.
Mașini de muls injecție
Principalele componente ale unei mașini de turnare injecție includ:
- Hopper – deține granulele sau granulele de plastic înainte de modelare
- Barieră – Conține șurubul reciproc care se rotește pentru a topi materialul
- Șnec – rotește și amestecă plasticul în curs de topire, apoi îl injectează în matriță.
- Unitate de închidere – deschide și închide jumătățile matriței.
- Încălzitoare – Încălzire Band înconjoară butoiul pentru a topi plasticul
- Sisteme hidraulice – Aplicați presiune pentru injecție și prindere
- Sistem de ejectare – Pins, maneci si stripteuze ajuta la eliminarea piesei
Granulele sunt alimentate din buncăr în cilindru. Pe măsură ce șnecul se rotește, frecarea și căldura topesc materialul. Apoi, șnecul injectează plasticul topit la presiune ridicată în cavitatea matriței. Materialul se răcește și se întărește, căpătând forma piesei finale înainte de ejectare.
Injecție vs compresie: Procesul de topire în detaliu
Procesul de turnare prin comprimare
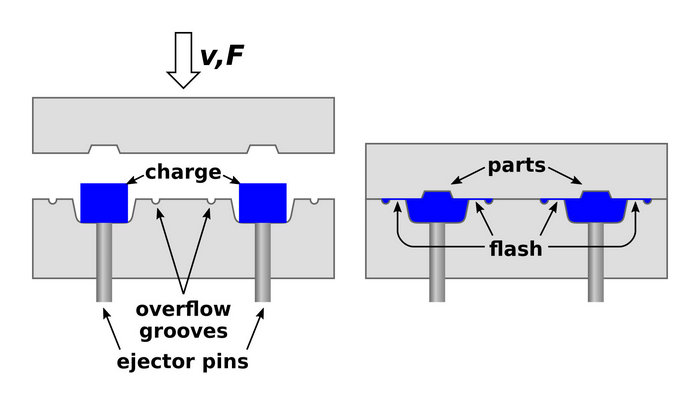
În procesul de turnare prin comprimare , materia primă, de regulă cauciuc preîncălzit sau plastic termorigid, este introdusă direct în cavitatea matriței. Cavitatea are forma produsului final dorit și este preîncălzită, ceea ce facilitează curgerea materialului și întărirea. Apoi, matrița se închide și se aplică presiune pentru a asigura umplerea completă a cavității.
Procesul de topire a injecției
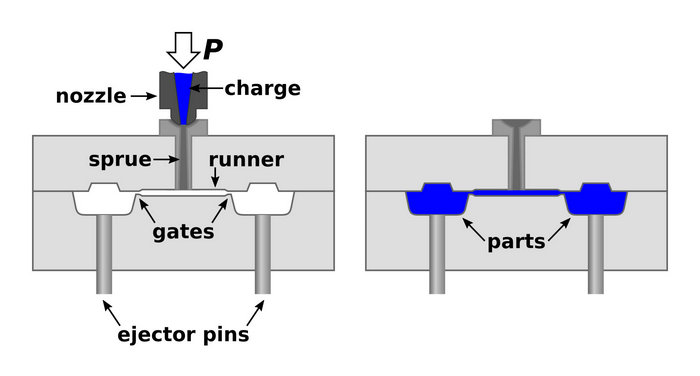
Pe de altă parte, turnarea prin injecție este un pic mai complexă. În primul rând, va trebui să se hrănească materia primă, de obicei sub formă de pelete de plastic, într-un buncăr. Materialul va fi apoi împins printr-un șurub care încălzește și topește plasticul, transformându-l într-o stare lichidă.
Apoi, plasticul lichefiat este injectat la presiune ridicată în cavitatea încălzită a matriței, umplând-o complet. Materialul se răcește și se solidifică în matriță, preluând forma dorită. În final, matrița se deschide, iar produsul finit este ejectat.
Acest proces este ideal pentru producția de mare volum, având în vedere potențialul său de a produce piese extrem de detaliate și complexe. Plasarea prin injecție poate atinge, de asemenea, rate de producție mai rapide în comparație cu turnarea prin compresie.
Pe scurt, iată o scurtă comparaţie a celor două procese:
| Formare prin compresie | Turnare prin injecție | |
| Plasarea materiei prime | Manual, în cavitatea încălzită a matriței | Prin buncăr și șnec, în cavitatea încălzită a matriței |
| Presiune | Presiunea se aplică după închiderea matriței | Presiune mare în timpul injectării |
| Căldură | Cavitatea matriței și materialul sunt preîncălzite | Șnecul încălzește materialul; cavitatea matriței este încălzită |
| Complexitate detaliată | Decorate pentru modele mai simple | Capabile să producă detalii complicate și geometrii complexe |
| Volumul producției | Volumul mediu | Volum mare |
| Intensitatea muncii | Mai multă muncă manuală pentru plasarea materialelor | Mai puțină muncă intensivă, ca material este alimentat prin elicopter și șurub |
Costuri de scule și de fabricație
Când comparați turnarea prin comprimare cu turnarea prin injecție pentru proiectul dumneavoastră, este esențial să înțelegeți diferențele dintre costurile sculelor și cele de fabricație. Informațiile de mai jos vă vor ajuta să înțelegeți mai bine aceste procese din perspectiva costurilor.
Costuri de scule
Mulaje de compresie: Costurile de scule pentru turnarea prin compresie sunt, în general, mai mici decât turnarea prin injecție. Mulajele sunt mai ușor de menținut și au o durată de viață mai lungă. Acest lucru face compresie modelare o opțiune viabilă pentru un proces de fabricație rentabil, în special pentru rulaje de producție mai mici și modele de piese mai simple.
Turnare prin injecție: costurile sculelor pot fi mai ridicate din cauza complexității matrițelor, care necesită adesea mai multe componente și sisteme de răcire. Totuși, pe termen lung, investiția inițială în scule de calitate pentru turnarea prin injecție poate fi rentabilă, în special dacă planificați serii mari de producție sau aveți nevoie de piese mai complexe.
Procesul de fabricație și costurile
Turnare prin comprimare: în acest proces, materialele preîncălzite sunt introduse în cavitatea matriței, care este apoi închisă și supusă căldurii și presiunii. Din cauza intensității muncii manuale, metoda poate avea costuri mai mari per piesă, în special la volume mici de producție.
Turnare prin injecție: procesul presupune injectarea materialului topit în cavitatea matriței la presiune ridicată. Comparativ cu turnarea prin comprimare, are avantajul unor rate de producție mai mari, ceea ce poate reduce costul piesei în seriile mari. Automatizarea turnării prin injecție poate contribui și la o uniformitate și o calitate mai bune ale pieselor finite.
Să rezumăm:
| Formare prin compresie | Turnare prin injecție | |
| Costuri de scule | Mai jos, mai uşor de întreţinut | Mai sus, mai complex. |
| Fabricarea | Cu utilizare intensivă a forței de muncă, mai lent | Automat, mai repede. |
| Efectiv din punct de vedere al costurilor | Rulează producție mai mică | Fluxuri mari de producţie |
| Părți complicate | Nu este ideal pentru piese complexe | Potrivit pentru piese complexe |
Factorii aplicaţiilor şi ai capacităţii
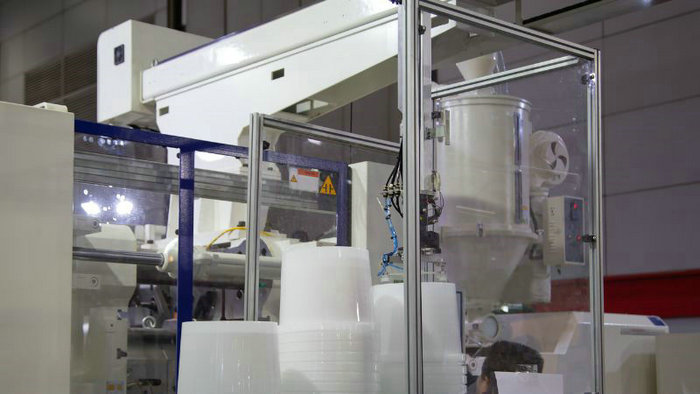
Aplicațiile de turnare prin compresie includ automobile, industriale, și produse de consum. Este o alegere populară pentru fabricarea garniturilor, sigiliilor, și alte componente din cauciuc.
Plasarea prin injecție produce, de asemenea, produse auto. Creează părți complicate, de înaltă precizie în industrii precum medicina.
Iată un rezumat:
| Procesul de modelare | Cazuri de utilizare |
| Formare prin compresie | – Automotive: Cosuri, garnituri, componente din cauciuc – Medical: Componente din silicon din cauza biocompatibilităţii – Industrial: Piese mari, durabile pentru echipamente grele |
| Turnare prin injecție | – Automotive: Componente din plastic pentru interior, exterior, piese de motor, conectori – Medical: dispozitive medicale de înaltă precizie, consumabile, echipamente de diagnosticare – Produse de consum: Jucării, containere alimentare – viteză mare de producție și eficiență |
Concentraţia şi durabilitatea topirii prin compresie şi a mulajului prin injectare
Atunci când se compară turnarea prin compresie și turnarea prin injecție, este esențial să se ia în considerare rezistența și durabilitatea părților produse. Ambele procese pot produce materiale de înaltă rezistență, dar anumiți factori afectează puterea generală.
Iată o comparație rapidă a ambelor procese în ceea ce privește rezistența și durabilitatea:
| Formare prin compresie | Turnare prin injecție | |
| Alegeri materiale | Uretan, compozite | Materiale plastice, metale |
| Concentraţie şi durabilitate | Părți dense, puternice | Material-dependent |
| Forme complexe | Opțiuni limitate | Mai multă flexibilitate |
Întrebări frecvente
Care sunt diferenţele cheie între turnarea prin compresie şi turnarea prin injectare?
În turnarea prin comprimare, o cantitate de material măsurată în prealabil este introdusă într-o cavitate a matriței, care este apoi închisă și comprimată sub căldură și presiune pentru a obține forma dorită. În schimb, turnarea prin injecție presupune injectarea materialului încălzit și lichefiat (de obicei plastic) într-o cavitate pentru a crea componente și piese. Turnarea prin injecție este, în general, mai automatizată și mai potrivită pentru piesele complexe, în timp ce turnarea prin comprimare este adesea folosită pentru geometrii mai simple și poate necesita mai multă intervenție umană.
Cum se compară costurile între turnarea prin compresie şi turnarea prin injecţie?
Costurile de compresie și turnare prin injecție pot varia în funcție de cerințele specifice proiectului. turnarea prin compresie este, de obicei, mai accesibil pentru construirea de componente simple, mai ales atunci când sunt luate în considerare instrumente și costuri de echipamente în avans. Cu toate acestea, o mai mare automatizare și eficiență de turnare prin injecție poate oferi avantaje de cost în producția la scară largă sau atunci când creează componente complicate.
Ce materiale sunt potrivite pentru turnarea prin compresie vs injectare?
Ambele procese pot manipula diverse materiale, inclusiv termoplastice, materiale plastice termoizolante, și elastomer. Plasarea prin injecție este utilizată în principal pentru termoplastics, în timp ce compresia este folosită frecvent cu materiale plastice termofixate și materiale din cauciuc. Este esențial să se aleagă procesul corect de modelare pe baza proprietăților materiale specifice și a cerințelor de aplicare.
În ce industrii sunt utilizate cel mai frecvent turnarea prin comprimare și turnarea prin injecție?
Compresia și turnarea prin injecție sunt utilizate într-o gamă largă de industrii, cum ar fi automobile, aerospațiale, medicale, electronice și bunuri de consum. Plasarea prin injecție este adesea aleasă pentru producerea de piese complicate pentru electronice și dispozitive medicale. Matrițarea prin compresie este folosită în mod obișnuit la crearea de componente din cauciuc, cum ar fi garnituri sau garnituri, precum și producția de panouri mari în industria auto și aerospațială.
Care sunt principalele avantaje ale turnării prin injecție față de turnarea prin comprimare?
Plasarea prin injecție oferă mai multe avantaje față de turnarea prin compresie. Acestea includ o mai mare automatizare, care reduce costurile forței de muncă și necesitatea unei supravegheri constante, o precizie sporită și repetabilitate în crearea componentelor complexe, precum și rate de producție mai rapide din cauza timpilor de ciclu redus. Acest lucru face ca injectarea să modeleze alegerea preferată pentru producția pe scară largă și modele de piese complicate.
Cum diferă durata ciclului și ratele de producție între turnarea prin compresie și turnarea prin injecție?
Turnarea prin injecție are de obicei cicluri mai scurte și rate de producție mai mari decât turnarea prin comprimare. Acest lucru se datorează faptului că este un proces mai automatizat, care permite injectarea, răcirea și solidificarea mai rapide ale materialului. În schimb, turnarea prin comprimare necesită timp pentru introducerea materialului în matriță, comprimarea, încălzirea și apoi răcirea acestuia înainte de scoatere. Prin urmare, ciclurile mai lente ale turnării prin comprimare pot duce la rate generale de producție mai scăzute.







